- Qué es la teoría de restricciones
- Cuello de botella y restricción: cuál es la diferencia
- Ejemplo resuelto: la línea de cuatro etapas
- Cómo identificar el cuello de botella
- Los cinco pasos de enfoque
- Tambor, amortiguador y cuerda
- Las tres medidas de la TOC
- TOC, Lean y Six Sigma
- Errores comunes
- Próximo paso
- Preguntas frecuentes
Qué es la teoría de restricciones
La teoría de restricciones (TOC, por sus siglas en inglés, theory of constraints) es una filosofía de gestión y un conjunto de herramientas creados por el físico israelí Eliyahu Goldratt. Se hizo conocida con la novela La Meta, de 1984, escrita junto a Jeff Cox. La idea central es sencilla: todo sistema tiene al menos una restricción que limita su resultado, y solo mejorar la restricción mejora el sistema.
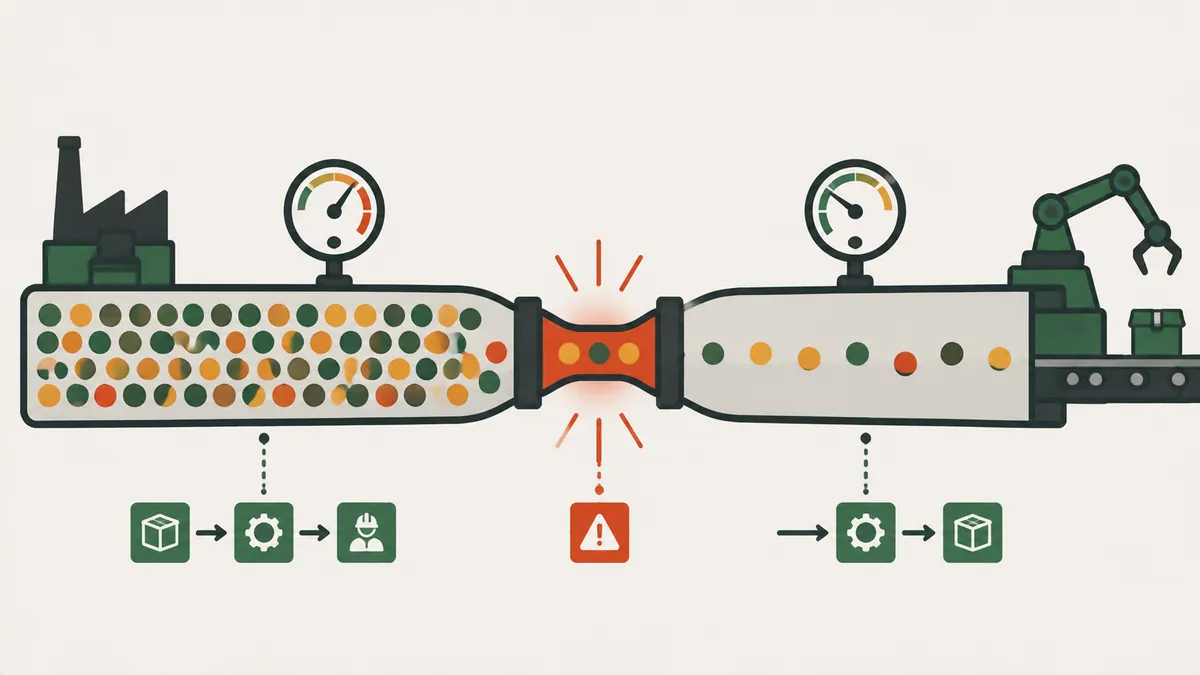
En una planta, la restricción suele ser el cuello de botella: la etapa con menor capacidad. Una línea solo entrega lo que entrega su etapa más lenta. Por eso, una hora perdida en el cuello de botella es una hora perdida para toda la planta, mientras que una hora ganada en otra etapa casi siempre se convierte en inventario.
La TOC nació en la manufactura, pero sirve para cualquier flujo de trabajo: un taller, una obra, un área de ingeniería o un servicio de atención. Donde hay una secuencia de etapas, hay una que marca el ritmo. Quien la identifica deja de repartir esfuerzo y concentra las mejoras donde realmente aumentan el resultado.
Cuello de botella y restricción: cuál es la diferencia
En el piso de planta, cuello de botella y restricción se usan como sinónimos. Para ser precisos, el cuello de botella es la restricción física de capacidad: el recurso cuya capacidad es menor que la demanda. Pero la restricción puede estar en otro lugar.
| Tipo de restricción | Dónde aparece | Ejemplo |
|---|---|---|
| Física (cuello de botella) | Máquina, puesto o equipo con menor capacidad | Una soldadura de 35 piezas por hora entre etapas más rápidas |
| De mercado | La demanda es menor que la capacidad de la planta | La línea podría producir más, pero faltan pedidos |
| De política | Una regla, norma o costumbre que limita el flujo | Lote mínimo grande, aprobaciones lentas, una pausa que detiene toda la línea |
| De suministro | Material que llega tarde o incompleto | Lámina entregada en lotes semanales |
Esta clasificación es una organización práctica, y no una regla única entre los autores. Lo que importa es saber cuál es la restricción hoy, porque ahí cada esfuerzo rinde más.
Ejemplo resuelto: la línea de cuatro etapas
Considera una línea ilustrativa, con turno de 8 horas, que procesa la misma pieza en cuatro etapas. Los números son inventados para el ejemplo.
| Etapa | Capacidad (piezas por hora) | Capacidad en 8 h (piezas) |
|---|---|---|
| Corte | 60 | 480 |
| Soldadura | 35 | 280 |
| Pintura | 50 | 400 |
| Ensamble | 45 | 360 |
La soldadura tiene la menor capacidad, 35 piezas por hora, y es el cuello de botella. Además, trabaja solo 7 de las 8 horas, porque pierde 1 hora entre almuerzo, cambio de herramienta y espera de material. La producción real de la línea es entonces 35 × 7 = 245 piezas por día.
Si el corte trabaja todo el turno a 60 piezas por hora, hace 480 piezas. La soldadura consume 245. Sobran 480 − 245 = 235 piezas por día de inventario en proceso frente al cuello de botella. Ese inventario no se convierte en dinero: solo ocupa espacio, esconde problemas y alarga el lead time.
Fíjate en lo que enseña el ejemplo. El corte tiene la mayor capacidad de la línea, 60 piezas por hora, y aun así sería un error invertir ahí. La pintura, con 50, tampoco limita nada hoy. Cualquier mejora en esas dos etapas dejaría el flujo igual y el inventario mayor. La atención debe ir a la soldadura.
Cómo identificar el cuello de botella
Ninguna señal por sí sola es prueba. Combina al menos dos y confirma con datos de capacidad.
| Señal | Cómo verificar |
|---|---|
| Fila frente a la etapa | Cuenta las piezas que esperan en cada puesto durante algunos días |
| Ciclo mayor que el takt | Compara el tiempo de ciclo con el takt time; la etapa que no sigue la demanda es candidata |
| La que nunca para | La etapa que trabaja todo el tiempo mientras las siguientes esperan |
| Menor capacidad | Calcula la capacidad de cada etapa, como en la guía de capacidad de producción |
| Mapa del flujo | El mapeo del flujo de valor muestra ciclo e inventario de cada etapa lado a lado |
En el ejemplo, la fila de piezas frente a la soldadura y la menor capacidad señalan el mismo lugar.
Los cinco pasos de enfoque
Goldratt propuso un ciclo de cinco pasos. Mira cada uno aplicado al ejemplo.
- Identificar la restricción. La soldadura, con 35 piezas por hora.
- Explotar la restricción. Saca el máximo de lo que ya existe, sin invertir. Escalona el almuerzo para que la soldadura no pare, reduce el cambio de herramienta con SMED, entrega el material a tiempo y mantén la máquina disponible con TPM. Al recuperar la hora perdida, la soldadura trabaja 8 horas: 35 × 8 = 280 piezas por día, es decir, 35 más (+14,3%).
- Subordinar todo a la restricción. Las demás etapas trabajan al ritmo de la soldadura. El corte deja de hacer 480 piezas y produce unas 280, lo que elimina la acumulación.
- Elevar la restricción. Si aún no basta, invierte en capacidad. Una segunda estación lleva la soldadura a 50 piezas por hora. La restricción pasa entonces al ensamble, de 45 piezas por hora: 45 × 8 = 360 piezas por día.
- Volver al paso 1. El ensamble es la nueva restricción y el ciclo comienza de nuevo.
El resultado del ejemplo: de 245 a 280 solo con la explotación, y a 360 con la elevación. En total son 115 piezas más por día, o 46,9%.
Tambor, amortiguador y cuerda
El tambor-amortiguador-cuerda (DBR, de drum-buffer-rope) es el método de programación de la TOC para que el flujo siga a la restricción.
- Tambor: el ritmo de la restricción, que marca el ritmo de la planta. En el ejemplo, 35 piezas por hora en la soldadura.
- Amortiguador (buffer): una reserva protegida frente a la restricción, para que nunca espere. Por ejemplo, 2 horas de consumo de la soldadura: 35 × 2 = 70 piezas. El amortiguador es pequeño y controlado, al contrario del inventario que crece sin criterio.
- Cuerda: la señal que ata la liberación de material al ritmo del tambor. El corte solo recibe orden cuando la soldadura consume, como en una producción pull.
La inspección debe ir antes de la restricción, para que no gaste tiempo valioso en piezas que se van a desechar.
Las tres medidas de la TOC
La TOC propone juzgar las decisiones con tres medidas globales, y no con la eficiencia de cada área. Es la llamada contabilidad de throughput.
| Medida | Definición | Pregunta que responde |
|---|---|---|
| Throughput | Ritmo al que el sistema genera dinero mediante las ventas | ¿Cuánto entra? |
| Inventario | Dinero invertido en artículos que la empresa pretende vender | ¿Cuánto está detenido? |
| Gasto operativo | Dinero gastado para convertir inventario en throughput | ¿Cuánto cuesta operar? |
Una mejora solo vale si aumenta el throughput, reduce el inventario o reduce el gasto operativo. Subir la eficiencia de una máquina que no es cuello de botella no hace ninguna de las tres cosas.
TOC, Lean y Six Sigma
Según el Lean Enterprise Institute, la TOC se enfoca en remover o gestionar restricciones para aumentar la salida, mientras que Lean se enfoca en identificar y eliminar desperdicio en el flujo de valor. Ambos enfatizan el sistema completo, y no partes aisladas.
| Aspecto | TOC | Lean | Six Sigma |
|---|---|---|---|
| Enfoque | La restricción del sistema | El desperdicio en el flujo | La variabilidad del proceso |
| Pregunta clave | ¿Qué limita el resultado? | ¿Qué no agrega valor? | ¿Por qué varía el resultado? |
| Cuándo usar primero | Para elegir dónde actuar | Para trabajar todo el flujo | Para estabilizar un proceso |
En la práctica se combinan bien: la TOC dice dónde atacar primero, y las herramientas Lean y el OEE del cuello de botella dicen cómo y cuánto mejoró. Medir el OEE de la máquina restrictiva suele ser el mejor primer indicador.
Una regla útil para la rutina: usa la TOC para decidir dónde mejorar, Lean para decidir qué eliminar en el flujo, y el control estadístico para mantener estable el proceso después. Una herramienta no reemplaza a la otra.
Errores comunes
- Mejorar donde no hay cuello de botella. Genera inventario, no producción.
- Buscar la misma capacidad en todas las etapas. La TOC busca equilibrar el flujo, no la capacidad. Algo de holgura fuera de la restricción es sano.
- Dejar esperar al cuello de botella. La falta de material, operario o herramienta en el cuello de botella sale cara.
- Olvidar el paso 5. Tras la mejora, la restricción se mueve. Quien no vuelve al paso 1 optimiza la restricción equivocada.
- Mirar solo máquinas. Muchas restricciones son políticas: reglas, tamaños de lote y prioridades.
Próximo paso
Elige una línea y sigue esta rutina de una semana.
- Calcula la capacidad de cada etapa y confirma el cuello de botella con la fila y el ciclo.
- Mide las horas que el cuello de botella realmente trabaja y lista las paradas evitables.
- Ataca la mayor parada con una acción sencilla, sin inversión.
- Reduce la liberación de material al ritmo del cuello de botella.
- Reevalúa en una semana: ¿se movió la restricción?
Preguntas frecuentes
¿Cuál es la diferencia entre cuello de botella y restricción?
El cuello de botella es la restricción física de capacidad. La restricción también puede ser de mercado, de política o de suministro.
¿Cuáles son los 5 pasos de la teoría de restricciones?
Identificar, explotar, subordinar, elevar la restricción y volver al paso 1 cuando esta cambie de lugar.
¿Qué es tambor-amortiguador-cuerda?
Es el método de programación de la TOC: el tambor marca el ritmo de la restricción, el amortiguador la protege y la cuerda ata la liberación de material a ese ritmo.
¿Cómo identificar el cuello de botella de una línea?
Busca la fila de piezas frente a la etapa, el ciclo mayor que el takt y la menor capacidad calculada.
¿TOC y Lean son competidores?
No. La TOC indica dónde actuar primero, y Lean ofrece las herramientas para actuar.
¿Quién creó la teoría de restricciones?
Eliyahu Goldratt, que la popularizó con el libro La Meta, de 1984, escrito junto a Jeff Cox.
¿Por qué no sirve mejorar una etapa que no es cuello de botella?
Porque la salida de la línea la limita la restricción. La ganancia fuera de ella se convierte en inventario en proceso.
Fuentes
- Lean Enterprise Institute. Theory of Constraints. Lean Lexicon. https://www.lean.org/lexicon-terms/theory-of-constraints/
- GOLDRATT, E. M.; COX, J. La Meta: un proceso de mejora continua. Ediciones Granica, 1984.
- GOLDRATT, E. M. What Is This Thing Called Theory of Constraints and How Should It Be Implemented? Great Barrington: North River Press, 1990.
¿Quieres ubicar el cuello de botella de tu proceso?
Lee la guía completa de Mapeo del Flujo de Valor y observa ciclo e inventario de cada etapa lado a lado.
Leer artículo
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.