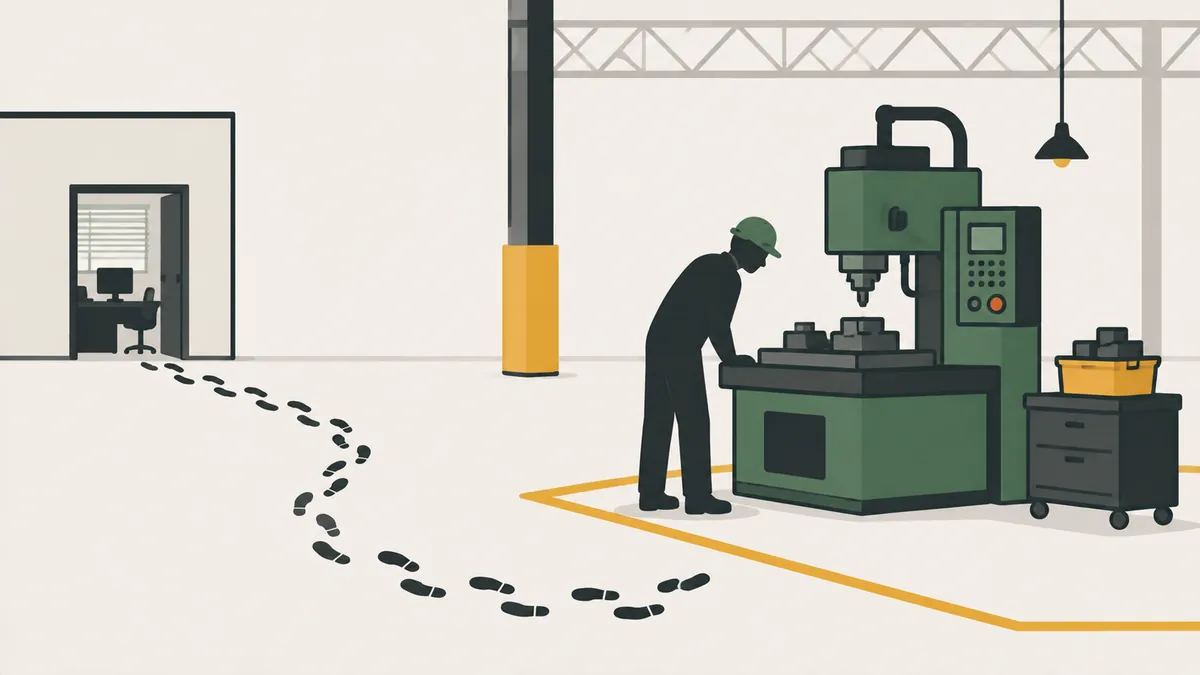
- Qué es genchi genbutsu
- Por qué los informes no alcanzan
- Genchi genbutsu y gemba walk
- Rutina para ir y ver en 6 pasos
- Cuándo ir y ver
- Ejemplo resuelto: un desecho de 3,0% que escondía dos procesos
- Qué observar cuando vas
- Genchi genbutsu fuera de la fábrica y en las decisiones de liderazgo
- Errores comunes
- Próximo paso
- Preguntas frecuentes
Qué es genchi genbutsu
Genchi genbutsu es la práctica de Toyota de entender una situación a fondo confirmando la información y los datos mediante la observación personal, en el origen. La traducción literal es "lugar real, cosa real". En el uso cotidiano es el "ve y observa".
En la práctica, quien investiga un problema va a la planta, observa el proceso y conversa con quienes hacen el trabajo, en lugar de depender solo de datos del computador o de relatos de terceros. La práctica vale para operarios, gerentes y directivos. Aparece entre los 14 principios de El Modelo Toyota descritos por Jeffrey Liker, como el hábito de ver personalmente para comprender la situación antes de decidir. Una historia muy citada es la del círculo de Ohno: Taiichi Ohno dibujaba un círculo en el piso y pedía a alguien que se quedara dentro, observando el proceso, hasta ver lo que realmente ocurría.
Por qué los informes no alcanzan
El informe dice qué pasó, rara vez cómo y por qué. Resume, filtra y llega tarde. Un porcentaje de desecho en una planilla no muestra el dispositivo desgastado, el plano poco claro ni la pieza que solo falla en el turno de la noche.
| El informe muestra | La observación en el lugar revela |
|---|---|
| Un promedio de la semana | En qué turno, puesto y momento ocurre el problema |
| El código de defecto | Cómo falla realmente la pieza y cómo se compara con una buena |
| Lo que registró el sistema | Lo que la persona hizo en realidad, y por qué |
| Un número | Una situación que lleva a mejores preguntas |
Nada de esto significa descartar los datos. Los números dicen dónde mirar; la observación dice qué hacer. El informe de desecho, por ejemplo, señala la línea y la semana, y la ida al lugar muestra el turno, el puesto y el gesto que producen la pérdida. Sin los números, la visita es al azar. Sin la visita, el análisis es una suposición.
Las decisiones tomadas lejos del proceso tienden a ser genéricas, como "reforzar la capacitación" o "aumentar la inspección", y a tratar el síntoma. Cada causa pide una solución distinta, y solo observar la pieza, la máquina y el método muestra cuál es la real.
Genchi genbutsu y gemba walk
| Aspecto | Genchi genbutsu | Gemba walk |
|---|---|---|
| Enfoque | Entender un problema o decisión específica | Rutina de liderazgo en el lugar de trabajo |
| Cuándo | Siempre que hay un problema o una decisión por tomar | Con frecuencia planificada |
| Resultado | Hechos confirmados en el origen | Seguimiento del estándar y apoyo al equipo |
Ambos parten de la misma idea: el lugar donde se crea el valor es donde está la verdad. El recorrido gemba es la forma rutinaria del principio. El genchi genbutsu es la actitud que lleva a la acción en cada decisión. Se refuerzan entre sí: la rutina crea el hábito, y el hábito lleva a la persona al lugar cuando aparece un problema.
Rutina para ir y ver en 6 pasos
- Lleva una pregunta, no una conclusión. Ejemplo: "¿por qué el segundo turno desecha más?".
- Observa un ciclo completo antes de hablar. Anota lo que ves, no lo que opinas. Si puedes, observa más de un turno.
- Toca la pieza y mira el defecto. Compárala con una pieza buena y con el trabajo estandarizado.
- Pregunta con respeto a quien hace el trabajo: "¿qué te estorba aquí?". Pídele que te muestre, no solo que te cuente.
- Confirma los datos. ¿Lo que registra el sistema coincide con lo que estás viendo?
- Vuelve con los hechos al análisis de causa, con los 5 porqués o el informe A3.
La rutina no es una lista de verificación rígida. Sirve para evitar los vicios más comunes de quien visita un puesto: hablar antes de mirar, concluir antes de medir y corregir antes de entender. Registrar lo que se vio, con fecha, turno y foto, permite que otra persona llegue a la misma conclusión y que el equipo compruebe si la contramedida funcionó.
Cuándo ir y ver
El principio vale siempre, pero algunos disparadores hacen obligatoria la visita.
- Un indicador fuera de la meta por más de un período.
- Un reclamo de cliente o un defecto que se repite.
- Un paro largo o una secuencia de paros cortos.
- Antes de invertir en un equipo, cambiar una distribución o modificar un estándar.
- Una propuesta de mejora que nadie en el lugar ha validado.
Reserva un tiempo definido en el lugar, por ejemplo una hora, y lleva solo lo necesario: la pregunta, una libreta, la cámara del celular si el área lo permite. Evita ir con un grupo grande, que intimida y estorba el trabajo. Acuerda antes con el líder del área y explica el objetivo, para que la visita se entienda como apoyo.
Ejemplo resuelto: un desecho de 3,0% que escondía dos procesos
Ejemplo ilustrativo. El informe semanal de una línea de estampado dice que se produjeron 4.000 piezas y se desecharon 120, es decir, 3,0% (120 ÷ 4.000). La reacción de oficina sería reforzar la inspección. El supervisor, en cambio, va a la línea en los dos turnos y separa el desecho por turno.
| Turno | Piezas producidas | Desecho | Tasa de desecho |
|---|---|---|---|
| 1.er turno | 2.200 | 22 | 1,0% |
| 2.º turno | 1.800 | 98 | 5,4% |
| Semana | 4.000 | 120 | 3,0% |
El promedio de 3,0% escondía dos procesos. En el 2.º turno, el supervisor clasifica las 98 piezas desechadas en el propio puesto.
| Causa del desecho en el 2.º turno | Piezas | % del desecho del turno |
|---|---|---|
| Rebaba por ajuste de la prensa | 70 | 71,4% |
| Rayones por manipulación | 18 | 18,4% |
| Otras causas | 10 | 10,2% |
| Total | 98 | 100,0% |
Al observar el ciclo, ve que la holgura de la herramienta se ajusta de manera distinta al estándar, porque el operario nuevo nunca recibió capacitación en esa regulación. La contramedida es una instrucción visual en el puesto y una capacitación práctica.
Impacto: si el 2.º turno llegara a la tasa del 1.º (1,0%), su desecho sería 1.800 × 1,0% = 18 piezas. El total de la semana pasa a 22 + 18 = 40 piezas, o 1,0% (40 ÷ 4.000), frente a 120 hoy. Son 80 piezas menos por semana. Más inspección no habría tocado esta causa.
Qué observar cuando vas
- El trabajo real, comparado con el estándar.
- Dónde espera el material y por cuánto tiempo.
- Qué debe buscar, esperar o ajustar el operario.
- Lo que muestra el tablero de gestión visual, contrastado con lo que ves.
- La diferencia entre turnos, productos y días de la semana.
Haz preguntas abiertas y escucha. El objetivo es entender, no inspeccionar personas. Si la visita se convierte en fiscalización, la gente empieza a esconder problemas y la práctica pierde sentido.
Genchi genbutsu fuera de la fábrica y en las decisiones de liderazgo
La idea vale donde sea que se haga el trabajo. En una oficina, el lugar real es donde se procesa el documento o la solicitud. En un hospital, es la cama del paciente, el pasillo y la sala de toma de muestras. En un proyecto de ingeniería, es el sitio donde se instalará el equipo.
También se aplica a los directivos. Antes de aprobar una inversión o cambiar un proceso, ve a ver la operación y conversa con quienes la ejecutan. Esa presencia da al liderazgo una base de hechos y muestra al equipo que el problema importa. La práctica se conecta con el principio de decidir con base en hechos, descrito en los 14 principios del Sistema de Producción Toyota.
Errores comunes
- Ir al lugar solo para confirmar lo que ya se decidió.
- Convertir la visita en fiscalización, lo que hace que la gente esconda problemas.
- Ir una sola vez y generalizar. Algunas condiciones solo aparecen en otro turno o con otro producto.
- Decidir solo con el informe y usar la visita como formalidad.
- Volver sin registro: sin notas, fotos ni mediciones, la observación vuelve a ser opinión.
Casi todos estos errores tienen el mismo origen: la visita se hace para probar algo y no para aprender. Cuando el líder llega con una pregunta abierta y disposición a escuchar, el equipo responde con información. Cuando llega con la conclusión lista, responde con silencio.
Próximo paso
Elige un indicador que preocupe a tu área, como desecho, paros o atrasos. Antes de la próxima reunión sobre él, ve al lugar, en al menos dos turnos, con una pregunta escrita. Separa el dato por turno, puesto o producto y trae fotos y mediciones. Después lleva los hechos a un análisis de causa y sigue el resultado en el mismo indicador para confirmar que la contramedida funcionó.
Repite el ciclo. Con el tiempo, ir al lugar deja de ser la excepción y pasa a ser la forma normal de decidir en tu área, y el recorrido gemba semanal gana contenido, porque cada visita parte de una pregunta real.
Preguntas frecuentes
¿Qué significa genchi genbutsu?
Literalmente, lugar real y cosa real. En la práctica, es ir personalmente al lugar para ver qué ocurre y confirmar los hechos antes de decidir.
¿Genchi genbutsu es lo mismo que el gemba walk?
Están relacionados, pero no son iguales. El genchi genbutsu es confirmar hechos en el origen ante un problema o decisión. El gemba walk es una rutina de liderazgo en el lugar de trabajo.
¿Cómo se practica genchi genbutsu en el día a día?
Lleva una pregunta, observa un ciclo completo, mira la pieza real, conversa con quien hace el trabajo y vuelve con hechos registrados para el análisis.
¿Qué es el círculo de Ohno?
Un conocido ejercicio de observación atribuido a Taiichi Ohno, en el que una persona se queda dentro de un círculo dibujado en el piso, mirando el proceso. El genchi genbutsu es el principio más amplio de ver en el origen.
¿Los directivos también deben practicar genchi genbutsu?
Sí. La práctica vale para operarios, gerentes y directivos, porque las decisiones necesitan hechos confirmados en el origen.
¿Genchi genbutsu se aplica fuera de la industria?
Sí. En oficinas, hospitales y proyectos, el lugar real es donde se hace el trabajo.
¿Qué herramienta usar después de ir y ver?
Los 5 porqués o el informe A3 ayudan a convertir lo observado en causa raíz y plan de acción.
Fuentes
- Lean Enterprise Institute. Gemba. Lean Lexicon. https://www.lean.org/lexicon-terms/gemba/
- Lean Enterprise Institute. Toyota Production System. Lean Lexicon. https://www.lean.org/lexicon-terms/toyota-production-system/
- LIKER, J. Las claves del éxito de Toyota: 14 principios de gestión del fabricante más grande del mundo. Gestión 2000.
- WOMACK, J. Gemba Walks. Cambridge, MA: Lean Enterprise Institute.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.