- Qué es el trabajo estandarizado
- Los tres elementos del trabajo estandarizado
- Ejemplo resuelto: takt de 66 segundos
- Los formularios del trabajo estandarizado
- Cómo crear el trabajo estandarizado, paso a paso
- Trabajo estandarizado, instrucción de trabajo y POE
- El estándar es el punto de partida del kaizen
- Beneficios del trabajo estandarizado
- Errores comunes
- Próximo paso
- Preguntas frecuentes
Qué es el trabajo estandarizado
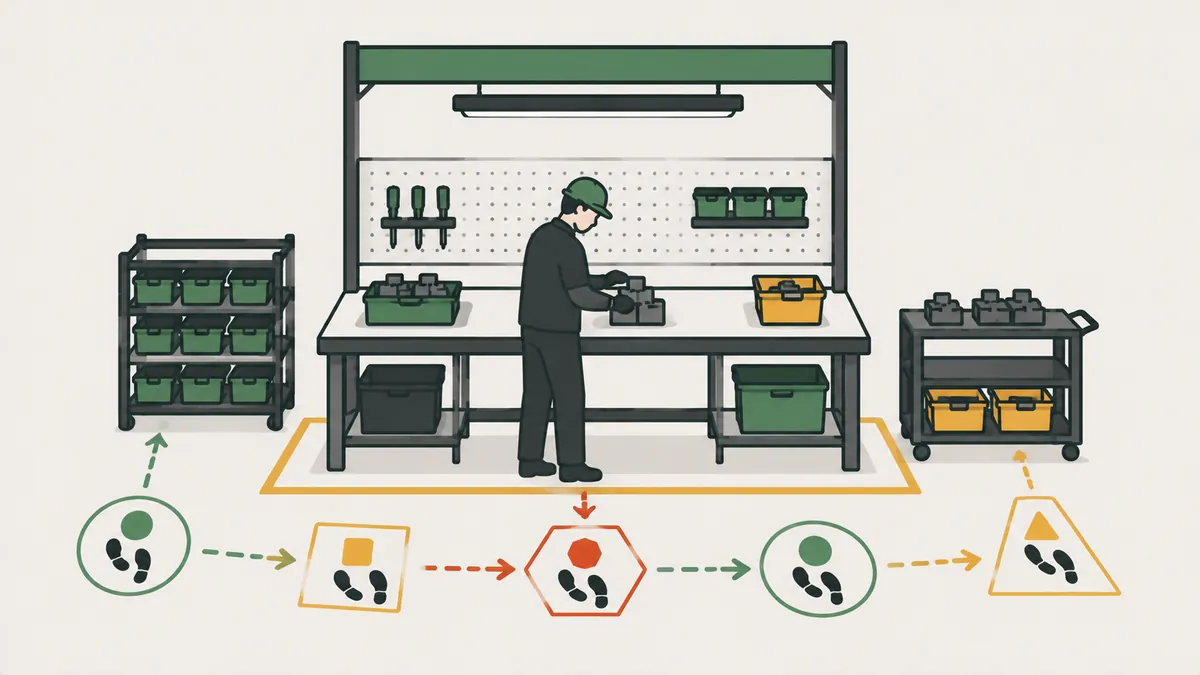
El trabajo estandarizado (standardized work o standard work) consiste en establecer procedimientos precisos para el trabajo de cada operario en un proceso productivo. Según el Lean Enterprise Institute, se basa en tres elementos: el takt time, la secuencia de trabajo y el inventario estándar en proceso.
Dicho de otro modo, el estándar responde tres preguntas: a qué ritmo hay que producir, en qué orden hace el operario las tareas y cuántas piezas deben estar en el puesto para que el trabajo fluya sin detenerse. Es la mejor forma conocida hoy de hacer el trabajo, escrita de manera que cualquier persona capacitada pueda repetirla en cualquier turno.
La palabra "estándar" engaña. En el Sistema de Producción Toyota, el estándar no es una ley impuesta desde la oficina. Nace del trabajo real, se escribe con quienes hacen la tarea y existe para ser superado. Por eso el trabajo estandarizado suele describirse como la base del kaizen: primero estabiliza, luego mejora. Un proceso que cambia de un operario a otro, o de un turno a otro, no permite medir ni aprender nada.
Los tres elementos del trabajo estandarizado
| Elemento | Qué define | En el ejemplo de este artículo |
|---|---|---|
| Takt time | El ritmo al que hay que hacer el producto para atender la demanda | Una pieza cada 66 segundos |
| Secuencia de trabajo | El orden exacto de las tareas del operario dentro del takt | 6 elementos, desde tomar la pieza hasta identificarla y guardarla |
| Inventario estándar | Las piezas necesarias en el puesto, incluidas las que están dentro de las máquinas, para operar sin interrupción | 2 piezas: 1 en el dispositivo y 1 esperando la verificación |
Sin los tres, el documento es solo una instrucción. El takt da la referencia de tiempo, la secuencia da el método y el inventario estándar da estabilidad al puesto.
Ejemplo resuelto: takt de 66 segundos
Primero, calcula el takt. El turno tiene 8 horas (480 minutos), con 30 minutos de comida y 10 minutos de pausa programada. El tiempo disponible es 480 − 40 = 440 minutos, o 26.400 segundos. La demanda es de 400 piezas por turno.
Takt = 26.400 ÷ 400 = 66 segundos por pieza.
Ahora cronometra el trabajo real del operario varias veces, separando cada elemento en tiempo manual y tiempo de desplazamiento. Los valores de abajo son ilustrativos.
| N.º | Elemento de trabajo | Manual (s) | Caminar (s) | Total (s) |
|---|---|---|---|---|
| 1 | Tomar la pieza del contenedor | 5 | 2 | 7 |
| 2 | Posicionar y sujetar en la plantilla | 14 | 0 | 14 |
| 3 | Apretar con la herramienta eléctrica | 4 | 0 | 4 |
| 4 | Retirar y verificar el punto clave con calibrador | 11 | 0 | 11 |
| 5 | Ensamblar el subcomponente | 10 | 3 | 13 |
| 6 | Identificar y colocar en el contenedor de salida | 6 | 5 | 11 |
| Total del ciclo | 50 | 10 | 60 |
El ciclo del operario es de 60 segundos, por debajo del takt de 66. La holgura es de 6 segundos, o 9,1% del takt. El puesto produce 26.400 ÷ 60 = 440 piezas por turno, 40 más que la demanda de 400. Si el ciclo superara los 66 segundos, el puesto no seguiría al cliente y habría que rebalancear la línea.
Lee la tabla con tres cuidados. Primero, registra el menor tiempo que el operario puede repetir con seguridad, y no el promedio de un buen día. Segundo, separa el tiempo manual del desplazamiento: el desplazamiento casi siempre es el primer desperdicio que sale. Tercero, deja una holgura entre el ciclo y el takt, porque existen paradas pequeñas, cambios de contenedor y variaciones normales. Un ciclo igual al takt no tiene margen para ningún imprevisto.
Los formularios del trabajo estandarizado
El Lean Enterprise Institute cita tres formas básicas de documentar el estándar, usadas por ingenieros y supervisores.
| Formulario | Para qué sirve |
|---|---|
| Tabla de capacidad del proceso | Muestra la capacidad de cada máquina o puesto, incluido el tiempo de cambio, y ayuda a encontrar el limitante |
| Tabla de combinación de trabajo estandarizado | Combina, en la línea de tiempo, el trabajo manual, el desplazamiento y el tiempo automático de cada elemento, comparados con el takt |
| Diagrama de trabajo estandarizado | Dibuja el layout del puesto, el recorrido del operario, los puntos de calidad y seguridad y el inventario estándar |
Los formularios deben caber en una página y estar colocados en el puesto, y no guardados en un archivo de la oficina. La idea es que el operario, el líder y quien visita el gemba lean el mismo documento.
Cómo crear el trabajo estandarizado, paso a paso
- Ordena el puesto antes. No estandarices el desperdicio. Empieza por las 5S, para que nadie pierda tiempo buscando herramientas.
- Calcula el takt del proceso, como en el ejemplo anterior.
- Observa el trabajo real de un operario con experiencia, en el puesto y no en la oficina.
- Cronometra cada elemento varias veces y registra el menor tiempo repetible. La técnica se explica en estudio de tiempos.
- Define la mejor secuencia con los propios operarios, eliminando movimientos innecesarios.
- Completa los formularios y compara el ciclo con el takt.
- Exhíbelo en el puesto, de forma visual, con fotos de los puntos clave.
- Capacita y audita en todos los turnos. Si el estándar no se sigue, averigua el motivo antes de culpar al operario.
Un detalle decide el éxito de la implementación: involucra a los operarios desde el paso 3. Quien participa en la definición de la secuencia entiende el motivo de cada movimiento y exige a sus compañeros que lo cumplan. Quien recibe el estándar terminado tiende a ignorarlo apenas el supervisor se aleja del puesto.
Trabajo estandarizado, instrucción de trabajo y POE
Es común confundir los tres documentos. La diferencia está en lo que cada uno controla.
| Documento | Qué controla | ¿Incluye takt e inventario estándar? |
|---|---|---|
| Trabajo estandarizado | El ritmo, la secuencia y el inventario del puesto, pensados para mejorar | Sí |
| Instrucción de trabajo | Cómo ejecutar una tarea específica, paso a paso | En general, no |
| POE (procedimiento operativo estándar) | La regla de un proceso, quién hace qué y cuándo | No |
Se complementan. Una empresa puede tener los tres, pero solo el trabajo estandarizado ata la tarea al tiempo de la demanda y a la mejora continua.
En la práctica, el trabajo estandarizado suele remitir a la instrucción de trabajo cuando una tarea exige detalle, como el torque de un tornillo o la secuencia de apriete. El estándar del puesto muestra el todo, y la instrucción profundiza en el punto crítico. No hay que elegir entre el estándar y la instrucción. Basta con evitar que el documento más detallado esconda el ritmo y el inventario del puesto.
El estándar es el punto de partida del kaizen
El Lean Enterprise Institute destaca que el trabajo estandarizado, una vez establecido y exhibido en el puesto, es el objeto de la mejora continua mediante el kaizen. Sin estándar, no hay cómo saber si un cambio mejoró algo, porque falta una referencia de comparación. Tampoco hay cómo identificar lo anormal, condición necesaria para el jidoka.
En el ejemplo, el equipo notó que el operario caminaba 5 segundos hasta el contenedor de salida. Movieron el contenedor al alcance del brazo. El desplazamiento del elemento 6 bajó de 5 a 0 segundos, y el ciclo pasó de 60 a 55 segundos. Ahora el ciclo ocupa 55 ÷ 66 = 83,3% del takt, y el puesto produce 26.400 ÷ 55 = 480 piezas por turno. Los 55 segundos pasan a ser el nuevo estándar, y el ciclo comienza de nuevo.
Beneficios del trabajo estandarizado
- Documenta el proceso actual para todos los turnos.
- Reduce la variabilidad entre operarios y entre turnos.
- Facilita la capacitación de operarios nuevos.
- Reduce lesiones y esfuerzo excesivo, al eliminar movimientos innecesarios.
- Da la base para las actividades de mejora.
Hay además una ganancia menos visible. Cuando todos saben cómo debe hacerse el trabajo, cualquier desvío aparece de inmediato: una pieza fuera de lugar, un ciclo más largo, un paso omitido. El gerente deja de buscar culpables y empieza a buscar causas, con el apoyo de herramientas como los 5 porqués.
Errores comunes
- Escribir el estándar en la oficina, sin observar el puesto.
- Confundirlo con una instrucción de trabajo, dejando fuera el takt y el inventario estándar.
- Estandarizar el desperdicio, como la búsqueda de herramientas, en lugar de eliminarlo antes.
- Dejar el estándar congelado. Si nunca cambia, el kaizen se detuvo.
- Imponer el estándar sin los operarios. Quienes hacen el trabajo saben dónde están los problemas.
Próximo paso
Elige un puesto con variación entre turnos y haz lo siguiente esta semana.
- Calcula el takt del puesto.
- Cronometra el trabajo real en tres ciclos y divídelo en elementos.
- Arma la tabla de combinación con tiempo manual y de desplazamiento.
- Compara el ciclo con el takt y recorta primero el desplazamiento.
- Exhibe el estándar en el puesto y agenda una revisión para dentro de 30 días.
Preguntas frecuentes
¿Cuáles son los elementos del trabajo estandarizado?
Takt time, secuencia de trabajo e inventario estándar en proceso.
¿Qué es el standard work?
Es el nombre en inglés del trabajo estandarizado: procedimientos precisos para el trabajo de cada operario, basados en takt, secuencia e inventario estándar.
¿Cuál es la diferencia entre trabajo estandarizado e instrucción de trabajo?
La instrucción describe cómo hacer una tarea. El trabajo estandarizado además define el takt y el inventario estándar, y sirve de base para mejorar.
¿Cómo calcular el takt time para el trabajo estandarizado?
Divide el tiempo disponible entre la demanda del cliente. En el ejemplo, 26.400 segundos entre 400 piezas dan 66 segundos.
¿El trabajo estandarizado vuelve rígido al operario?
No debería. El estándar es la mejor forma conocida hoy y debe mejorarse con la participación de quien hace el trabajo.
¿Qué relación hay entre trabajo estandarizado y kaizen?
El estándar es la base de comparación. Cada mejora exitosa pasa a ser el nuevo estándar.
¿Qué es la tabla de combinación de trabajo estandarizado?
Un formulario que compara, en la línea de tiempo, el trabajo manual, el desplazamiento y el tiempo automático con el takt.
Fuentes
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. El Sistema de Producción Toyota: más allá de la producción a gran escala. Barcelona: Gestión 2000.
- LIKER, J. K. Las claves del éxito de Toyota: 14 principios de gestión del fabricante más grande del mundo. Barcelona: Gestión 2000.
¿Quieres entender el "metrónomo" detrás del estándar?
Lee cómo calcular el Takt Time de tu línea.
Leer artículo
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.