- Ce qu'est le travail standardisé
- Les trois éléments du travail standardisé
- Exemple chiffré : un takt de 66 secondes
- Les formulaires du travail standardisé
- Construire le travail standardisé, pas à pas
- Travail standardisé, instruction de travail et procédure
- Le standard est le point de départ du kaizen
- Bénéfices et erreurs fréquentes
- Questions fréquentes
Ce qu'est le travail standardisé
Le travail standardisé consiste à établir des procédures précises pour le travail de chaque opérateur dans un processus de production. Selon le Lean Enterprise Institute, il repose sur trois éléments : le takt time, la séquence de travail et le stock standard en cours.
Autrement dit, le standard répond à trois questions : à quel rythme faut-il produire, dans quel ordre l'opérateur exécute-t-il les tâches, et combien de pièces doivent être au poste pour que le travail s'écoule sans arrêt. C'est la meilleure façon connue aujourd'hui de faire le travail, écrite pour que toute personne formée puisse la reproduire sur n'importe quel poste.
Le mot « standard » est trompeur. Dans le Système de production Toyota, un standard n'est pas une loi tombée du bureau. Il vient du travail réel, s'écrit avec ceux qui font la tâche et existe pour être battu. C'est pourquoi on dit souvent que le travail standardisé est le fondement du kaizen : stabiliser d'abord, améliorer ensuite. Un processus qui change d'un opérateur à l'autre, ou d'une équipe à l'autre, ne peut ni être mesuré ni enseigner quoi que ce soit.
Les trois éléments du travail standardisé
| Élément | Ce qu'il définit | Dans l'exemple de cet article |
|---|---|---|
| Takt time | Le rythme auquel produire pour satisfaire la demande | Une pièce toutes les 66 secondes |
| Séquence de travail | L'ordre exact des tâches de l'opérateur dans le takt | 6 éléments, de la prise de la pièce à l'étiquetage et au rangement |
| Stock standard | Les pièces nécessaires au poste, y compris celles dans les machines, pour tourner sans interruption | 2 pièces : 1 dans le montage et 1 qui attend le contrôle |
Sans les trois, le document n'est qu'une instruction. Le takt donne la référence de temps, la séquence donne la méthode et le stock standard donne au poste sa stabilité.
Exemple chiffré : un takt de 66 secondes
Exemple illustratif, aux valeurs inventées. Calculons d'abord le takt. Le poste dure 8 heures (480 minutes), avec 30 minutes de pause repas et 10 minutes de pause programmée. Le temps disponible est 480 − 40 = 440 minutes, soit 26 400 secondes. La demande est de 400 pièces par poste.
Takt = 26 400 ÷ 400 = 66 secondes par pièce.
Chronométrez ensuite plusieurs fois le travail réel de l'opérateur, en séparant pour chaque élément le temps manuel et le temps de marche.
| N° | Élément de travail | Manuel (s) | Marche (s) | Total (s) |
|---|---|---|---|---|
| 1 | Prendre la pièce dans le bac | 5 | 2 | 7 |
| 2 | Positionner et brider dans le montage | 14 | 0 | 14 |
| 3 | Serrer avec l'outil électrique | 4 | 0 | 4 |
| 4 | Retirer et contrôler le point clé au calibre | 11 | 0 | 11 |
| 5 | Assembler le sous-ensemble | 10 | 3 | 13 |
| 6 | Étiqueter et déposer dans le bac de sortie | 6 | 5 | 11 |
| Cycle total | 50 | 10 | 60 |
Le cycle de l'opérateur est de 60 secondes, sous le takt de 66 secondes. La marge est de 6 secondes, soit 9,1 % du takt. Le poste produit 26 400 ÷ 60 = 440 pièces par poste, 40 de plus que la demande de 400. Si le cycle dépassait 66 secondes, le poste ne suivrait plus le client et la ligne devrait être rééquilibrée.
Lisez le tableau avec trois précautions. D'abord, notez le temps le plus court que l'opérateur peut répéter en sécurité, pas la moyenne d'un bon jour. Ensuite, séparez le travail manuel de la marche : la marche est presque toujours le premier gaspillage à disparaître. Enfin, laissez une marge entre le temps de cycle et le takt, car les petits arrêts, les changements de bac et la variation normale existent. Un cycle égal au takt n'a aucune place pour l'imprévu.
Les formulaires du travail standardisé
Le Lean Enterprise Institute cite trois formulaires de base pour documenter le standard, utilisés par les ingénieurs et les superviseurs.
| Formulaire | À quoi il sert |
|---|---|
| Tableau de capacité du processus | Montre la capacité de chaque machine ou poste, avec le temps de changement de série, et aide à trouver le goulot |
| Tableau de combinaison du travail standardisé | Combine sur une échelle de temps le travail manuel, la marche et le temps automatique de chaque élément, comparés au takt |
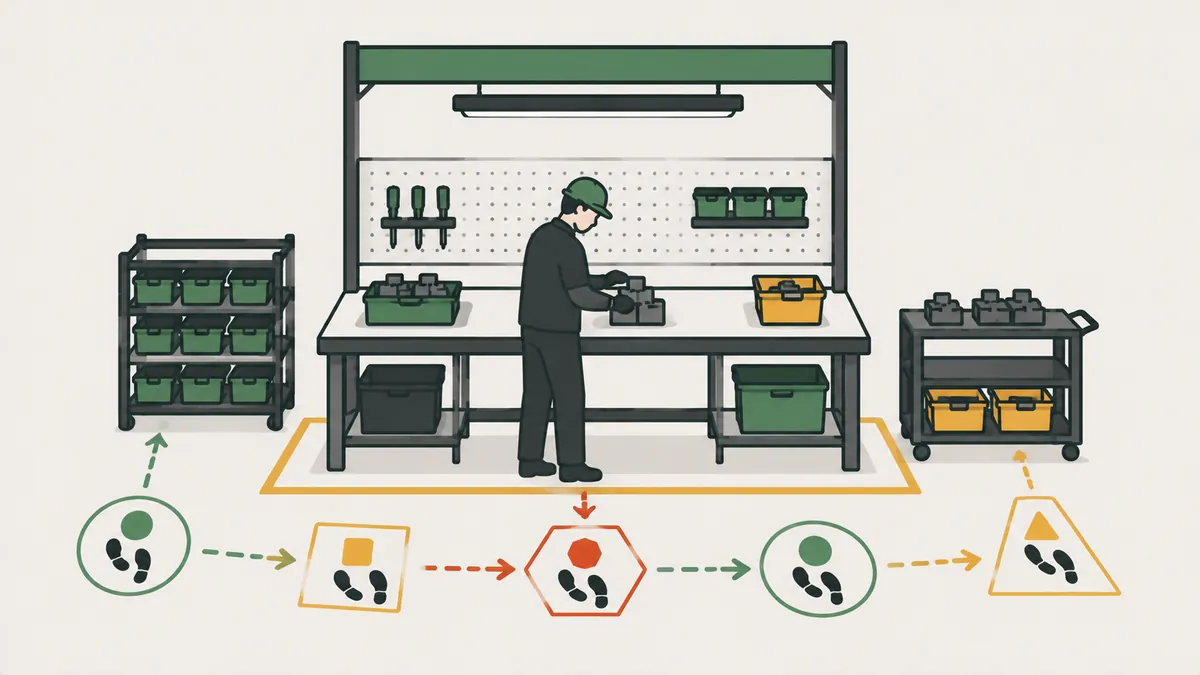
| Feuille de travail standardisé | Dessine l'implantation du poste, le trajet de l'opérateur, les points de qualité et de sécurité et le stock standard |
Les formulaires doivent tenir sur une page et être affichés au poste, pas rangés dans un classeur de bureau. L'idée est que l'opérateur, le chef d'équipe et toute personne qui visite le gemba lisent le même document.
Construire le travail standardisé, pas à pas
- Rangez d'abord le poste. Ne standardisez pas le gaspillage. Commencez par les 5S pour que personne ne perde de temps à chercher des outils.
- Calculez le takt du processus, comme dans l'exemple ci-dessus.
- Observez le travail réel d'un opérateur expérimenté, au poste, pas au bureau.
- Chronométrez chaque élément plusieurs fois et notez le temps répétable le plus court.
- Définissez la meilleure séquence avec les opérateurs eux-mêmes, en supprimant les mouvements inutiles.
- Remplissez les formulaires et comparez le cycle au takt.
- Affichez-le au poste, de façon visuelle, avec des photos des points clés.
- Formez et auditez à chaque équipe. Si le standard n'est pas suivi, cherchez pourquoi avant de blâmer l'opérateur.
Un détail décide du succès du déploiement : impliquez les opérateurs dès l'étape 3. Les personnes qui aident à définir la séquence comprennent la raison de chaque mouvement et la font respecter par leurs collègues. Celles à qui l'on remet un standard fini tendent à l'ignorer dès que le superviseur quitte le poste.
Travail standardisé, instruction de travail et procédure
On confond souvent ces trois documents. La différence tient à ce que chacun contrôle.
| Document | Ce qu'il contrôle | Inclut takt et stock standard ? |
|---|---|---|
| Travail standardisé | Le rythme, la séquence et le stock du poste, conçus pour être améliorés | Oui |
| Instruction de travail | Comment exécuter une tâche précise, étape par étape | Généralement non |
| Procédure opérationnelle standard (SOP) | La règle d'un processus, qui fait quoi et quand | Non |
Ils se complètent. Une entreprise peut avoir les trois, mais seul le travail standardisé relie la tâche au temps de la demande et à l'amélioration continue.
En pratique, le travail standardisé renvoie souvent à une instruction de travail quand une tâche exige du détail, comme le couple d'une vis ou l'ordre de serrage. Le standard du poste montre l'ensemble, et l'instruction approfondit le point critique. Il n'est pas nécessaire de choisir : il suffit d'éviter que le document le plus détaillé ne masque le rythme et le stock du poste.
Le standard est le point de départ du kaizen
Le Lean Enterprise Institute souligne que le travail standardisé, une fois établi et affiché au poste, est l'objet de l'amélioration continue par le kaizen. Sans standard, on ne peut pas savoir si une modification a aidé, faute de référence de comparaison. On ne peut pas non plus voir ce qui est anormal, dont dépend le jidoka.
Dans l'exemple, l'équipe a remarqué que l'opérateur marchait 5 secondes jusqu'au bac de sortie. Elle a rapproché le bac à portée de main. La marche de l'élément 6 est passée de 5 à 0 seconde, et le cycle de 60 à 55 secondes. Le cycle occupe maintenant 55 ÷ 66 = 83,3 % du takt, et le poste produit 26 400 ÷ 55 = 480 pièces par poste. Les 55 secondes deviennent le nouveau standard, et le cycle recommence.
Bénéfices et erreurs fréquentes
- Documente le processus actuel pour toutes les équipes.
- Réduit la variabilité entre opérateurs et entre équipes.
- Facilite la formation des nouveaux opérateurs.
- Réduit les blessures et les efforts excessifs en supprimant les mouvements inutiles.
- Fournit la base de référence des activités d'amélioration.
Il y a un gain moins visible. Quand tout le monde sait comment le travail doit être fait, tout écart apparaît aussitôt : une pièce mal placée, un cycle plus long, une étape sautée. Les managers cessent de chercher un coupable et cherchent des causes, avec l'aide d'outils comme les 5 pourquoi. Les erreurs les plus fréquentes :
- Écrire le standard au bureau, sans observer le poste.
- Le confondre avec une instruction de travail, en omettant le takt et le stock standard.
- Standardiser le gaspillage, comme la recherche d'outils, au lieu de le supprimer d'abord.
- Figer le standard. S'il ne change jamais, le kaizen s'est arrêté.
- Imposer le standard sans les opérateurs. Ceux qui font le travail savent où sont les problèmes.
Prochaine étape : choisissez un poste où il y a de la variation entre équipes et faites ceci cette semaine : calculez le takt du poste ; chronométrez le travail réel sur trois cycles en le découpant en éléments ; construisez le tableau de combinaison avec le temps manuel et la marche ; comparez le cycle au takt et réduisez d'abord la marche ; affichez le standard au poste et planifiez une revue à 30 jours.
Questions fréquentes
Quels sont les éléments du travail standardisé ?
Le takt time, la séquence de travail et le stock standard en cours.
Qu'est-ce que le standard de travail en lean ?
C'est un autre nom du travail standardisé : des procédures précises pour le travail de chaque opérateur, fondées sur le takt, la séquence et le stock standard.
Quelle différence entre travail standardisé et instruction de travail ?
Une instruction décrit comment faire une tâche. Le travail standardisé définit aussi le takt et le stock standard, et sert de base à l'amélioration.
Comment calculer le takt time pour le travail standardisé ?
En divisant le temps disponible par la demande du client. Dans l'exemple, 26 400 secondes divisées par 400 pièces donnent 66 secondes.
Le travail standardisé rend-il les opérateurs rigides ?
Il ne devrait pas. Le standard est la meilleure façon connue aujourd'hui et doit être amélioré avec l'apport de ceux qui font le travail.
Quel lien entre travail standardisé et kaizen ?
Le standard est la référence de comparaison. Chaque amélioration réussie devient le nouveau standard.
Qu'est-ce qu'un tableau de combinaison du travail standardisé ?
Un formulaire qui compare, sur une échelle de temps, le travail manuel, la marche et le temps automatique au takt.
Sources
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Sources en anglais, sauf mention contraire.

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.