Công việc tiêu chuẩn là gì
Công việc tiêu chuẩn (standardized work) nghĩa là thiết lập quy trình chính xác cho công việc của từng người vận hành trong một quá trình sản xuất. Theo Lean Enterprise Institute, nó dựa trên ba yếu tố: takt time, trình tự công việc và tồn kho tiêu chuẩn trong quá trình.
Nói cách khác, tiêu chuẩn trả lời ba câu hỏi: phải sản xuất với nhịp nào, người vận hành làm các tác vụ theo thứ tự nào, và cần bao nhiêu chi tiết tại trạm để công việc chảy liên tục không dừng. Đó là cách làm tốt nhất được biết đến hiện nay, được viết ra để bất kỳ người nào được đào tạo cũng lặp lại được ở mọi ca.
Từ «tiêu chuẩn» dễ gây hiểu lầm. Trong Hệ thống sản xuất Toyota, tiêu chuẩn không phải luật từ văn phòng ban xuống. Nó đến từ công việc thực tế, được viết cùng những người làm tác vụ và tồn tại để bị vượt qua. Vì vậy công việc tiêu chuẩn thường được gọi là nền tảng của kaizen: ổn định trước, cải tiến sau. Một quá trình thay đổi từ người này sang người khác, hay từ ca này sang ca khác, thì không đo được và cũng không học được gì từ nó.
Ba yếu tố của công việc tiêu chuẩn
| Yếu tố | Xác định điều gì | Trong ví dụ của bài này |
|---|---|---|
| Takt time | Nhịp sản xuất cần có để đáp ứng nhu cầu | Cứ 66 giây ra một chi tiết |
| Trình tự công việc | Thứ tự chính xác các tác vụ của người vận hành trong takt | 6 phần tử, từ lấy chi tiết đến dán nhãn và cất |
| Tồn kho tiêu chuẩn | Số chi tiết cần có tại trạm, kể cả trong máy, để chạy không gián đoạn | 2 chi tiết: 1 trong đồ gá và 1 chờ kiểm tra |
Thiếu cả ba, tài liệu chỉ là một hướng dẫn. Takt cho mốc thời gian, trình tự cho phương pháp và tồn kho tiêu chuẩn cho trạm sự ổn định.
Ví dụ tính toán: takt 66 giây
Ví dụ minh họa, giá trị là giả định. Trước hết tính takt. Ca làm việc 8 giờ (480 phút), có 30 phút nghỉ ăn và 10 phút nghỉ theo lịch. Thời gian khả dụng là 480 − 40 = 440 phút, tức 26.400 giây. Nhu cầu là 400 chi tiết mỗi ca.
Takt = 26.400 ÷ 400 = 66 giây mỗi chi tiết.
Sau đó bấm giờ công việc thực của người vận hành nhiều lần, tách từng phần tử thành thời gian thao tác tay và thời gian đi lại.
| STT | Phần tử công việc | Thao tác (giây) | Đi lại (giây) | Tổng (giây) |
|---|---|---|---|---|
| 1 | Lấy chi tiết từ thùng | 5 | 2 | 7 |
| 2 | Đặt vị trí và kẹp vào đồ gá | 14 | 0 | 14 |
| 3 | Siết bằng dụng cụ điện | 4 | 0 | 4 |
| 4 | Tháo ra và kiểm tra điểm then chốt bằng calip | 11 | 0 | 11 |
| 5 | Lắp cụm phụ | 10 | 3 | 13 |
| 6 | Dán nhãn và đặt vào thùng đầu ra | 6 | 5 | 11 |
| Tổng chu kỳ | 50 | 10 | 60 |
Chu kỳ của người vận hành là 60 giây, thấp hơn takt 66 giây. Biên là 6 giây, tức 9,1% takt. Trạm làm ra 26.400 ÷ 60 = 440 chi tiết mỗi ca, nhiều hơn nhu cầu 400 là 40. Nếu chu kỳ vượt 66 giây, trạm không theo kịp khách hàng và dây chuyền phải cân bằng lại.
Đọc bảng với ba lưu ý. Thứ nhất, ghi thời gian ngắn nhất mà người vận hành có thể lặp lại an toàn, không phải trung bình của một ngày tốt. Thứ hai, tách thao tác tay khỏi đi lại: đi lại hầu như luôn là lãng phí đầu tiên biến mất. Thứ ba, chừa biên giữa chu kỳ và takt, vì luôn có dừng máy nhỏ, thay thùng và biến động bình thường. Chu kỳ bằng đúng takt thì không còn chỗ cho điều bất ngờ.
Các biểu mẫu công việc tiêu chuẩn
Lean Enterprise Institute nêu ba biểu mẫu cơ bản để ghi lại tiêu chuẩn, được kỹ sư và giám sát sử dụng.
| Biểu mẫu | Dùng để làm gì |
|---|---|
| Bảng năng lực quy trình | Cho thấy năng lực của từng máy hoặc trạm, kể cả thời gian chuyển đổi, và giúp tìm ra điểm giới hạn |
| Bảng kết hợp công việc tiêu chuẩn | Kết hợp thao tác tay, đi lại và thời gian tự động của từng phần tử trên trục thời gian, so với takt |
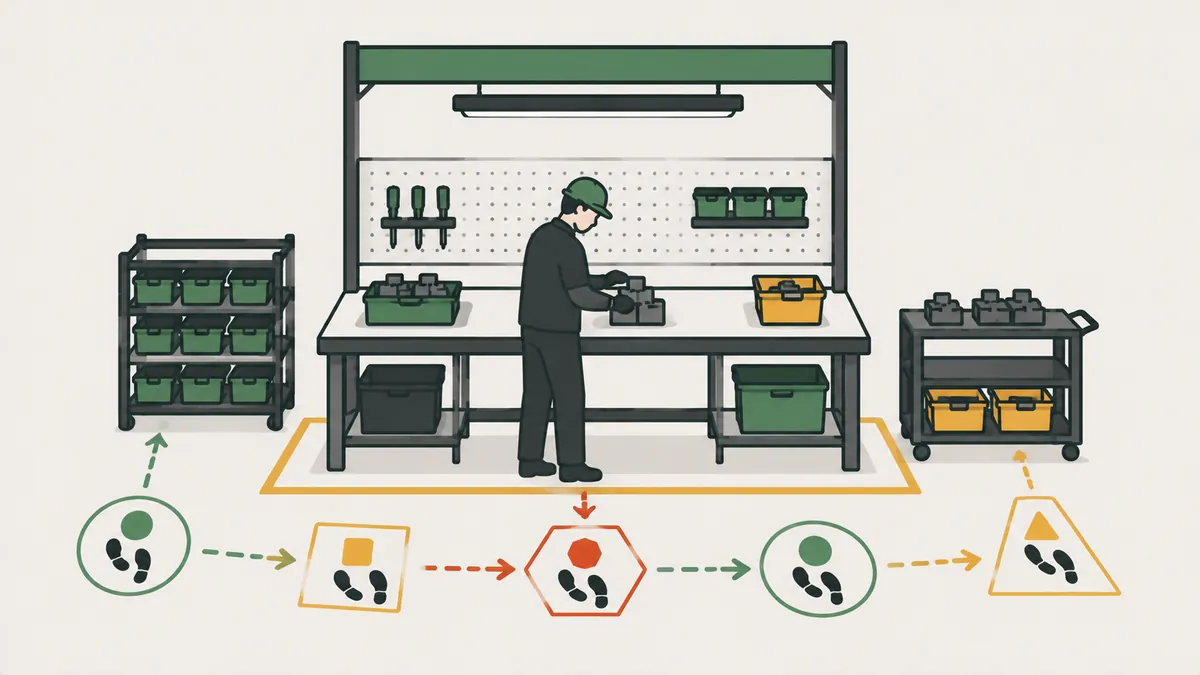
| Biểu đồ công việc tiêu chuẩn | Vẽ bố trí trạm, lộ trình người vận hành, các điểm chất lượng và an toàn, và tồn kho tiêu chuẩn |
Biểu mẫu nên vừa một trang và được niêm yết tại trạm, không cất trong hồ sơ văn phòng. Ý tưởng là người vận hành, trưởng nhóm và bất kỳ ai đến gemba đều đọc cùng một tài liệu.
Xây dựng công việc tiêu chuẩn từng bước
- Dọn trạm trước. Đừng tiêu chuẩn hóa lãng phí. Bắt đầu với 5S để không ai mất thời gian tìm dụng cụ.
- Tính takt cho quá trình, như trong ví dụ trên.
- Quan sát công việc thực của một người vận hành có kinh nghiệm, tại trạm, không phải ở văn phòng.
- Bấm giờ từng phần tử nhiều lần và ghi thời gian ngắn nhất có thể lặp lại.
- Xác định trình tự tốt nhất cùng chính những người vận hành, loại bỏ thao tác thừa.
- Điền các biểu mẫu và so sánh chu kỳ với takt.
- Niêm yết tại trạm một cách trực quan, kèm ảnh các điểm then chốt.
- Đào tạo và đánh giá ở mọi ca. Nếu tiêu chuẩn không được tuân theo, hãy tìm hiểu lý do trước khi trách người vận hành.
Một chi tiết quyết định việc triển khai có hiệu quả hay không: hãy cho người vận hành tham gia từ bước 3. Người giúp xác định trình tự hiểu lý do của từng thao tác và giữ đồng nghiệp tuân theo. Người được trao một tiêu chuẩn làm sẵn thường bỏ qua nó ngay khi giám sát rời trạm.
Công việc tiêu chuẩn, hướng dẫn công việc và SOP
Ba tài liệu này hay bị lẫn. Khác biệt nằm ở thứ mỗi loại kiểm soát.
| Tài liệu | Kiểm soát gì | Có takt và tồn kho tiêu chuẩn không? |
|---|---|---|
| Công việc tiêu chuẩn | Nhịp, trình tự và tồn kho của trạm, được thiết kế để cải tiến | Có |
| Hướng dẫn công việc | Cách thực hiện một tác vụ cụ thể, từng bước | Thường không |
| SOP (quy trình vận hành chuẩn) | Quy tắc của một quá trình, ai làm gì và khi nào | Không |
Chúng bổ sung cho nhau. Một công ty có thể có cả ba, nhưng chỉ công việc tiêu chuẩn gắn tác vụ với thời gian của nhu cầu và với cải tiến liên tục.
Trong thực tế, công việc tiêu chuẩn thường dẫn đến một hướng dẫn công việc khi tác vụ cần chi tiết, như mô-men siết bu lông hay thứ tự siết. Tiêu chuẩn trạm cho thấy bức tranh chung, còn hướng dẫn đi sâu vào điểm then chốt. Không cần chọn một trong hai: chỉ cần tránh để tài liệu chi tiết hơn che mất nhịp và tồn kho của trạm.
Tiêu chuẩn là điểm xuất phát của kaizen
Lean Enterprise Institute nhấn mạnh rằng công việc tiêu chuẩn, một khi đã thiết lập và niêm yết tại trạm, là đối tượng của cải tiến liên tục thông qua kaizen. Không có tiêu chuẩn thì không thể biết một thay đổi có giúp ích không, vì thiếu mốc so sánh. Cũng không thấy được điều gì bất thường, mà jidoka phụ thuộc vào điều đó.
Trong ví dụ, nhóm nhận thấy người vận hành đi bộ 5 giây tới thùng đầu ra. Họ dời thùng vào tầm với của tay. Thời gian đi lại ở phần tử 6 giảm từ 5 xuống 0 giây, chu kỳ giảm từ 60 xuống 55 giây. Chu kỳ nay chiếm 55 ÷ 66 = 83,3% takt, và trạm làm ra 26.400 ÷ 55 = 480 chi tiết mỗi ca. 55 giây trở thành tiêu chuẩn mới, và vòng lặp bắt đầu lại.
Lợi ích và những lỗi thường gặp
- Ghi lại quá trình hiện tại cho mọi ca.
- Giảm biến động giữa các người vận hành và giữa các ca.
- Giúp đào tạo người vận hành mới dễ hơn.
- Giảm chấn thương và gắng sức quá mức nhờ loại bỏ thao tác thừa.
- Cung cấp đường cơ sở cho các hoạt động cải tiến.
Còn một lợi ích ít thấy hơn. Khi mọi người biết công việc phải được làm thế nào, mọi sai lệch lộ ra ngay: chi tiết đặt sai chỗ, chu kỳ dài ra, bước bị bỏ qua. Các nhà quản lý thôi tìm người để đổ lỗi và bắt đầu tìm nguyên nhân, với sự trợ giúp của các công cụ như 5 Whys. Những lỗi thường gặp nhất:
- Viết tiêu chuẩn ở văn phòng mà không quan sát trạm.
- Lẫn với hướng dẫn công việc, bỏ sót takt và tồn kho tiêu chuẩn.
- Tiêu chuẩn hóa lãng phí, như việc tìm dụng cụ, thay vì loại bỏ nó trước.
- Đóng băng tiêu chuẩn. Nếu nó không bao giờ thay đổi, kaizen đã dừng.
- Áp đặt tiêu chuẩn mà không có người vận hành. Người làm việc biết vấn đề nằm ở đâu.
Bước tiếp theo: chọn một trạm có chênh lệch giữa các ca và làm những việc sau trong tuần này: tính takt của trạm; bấm giờ công việc thực trong ba chu kỳ và chia thành các phần tử; lập bảng kết hợp với thời gian thao tác và đi lại; so chu kỳ với takt và cắt giảm đi lại trước; niêm yết tiêu chuẩn tại trạm và hẹn một buổi xem xét sau 30 ngày.
Câu hỏi thường gặp
Công việc tiêu chuẩn gồm những yếu tố nào?
Takt time, trình tự công việc và tồn kho tiêu chuẩn trong quá trình.
Standard work trong lean là gì?
Là tên gọi khác của công việc tiêu chuẩn: quy trình chính xác cho công việc của từng người vận hành, dựa trên takt, trình tự và tồn kho tiêu chuẩn.
Công việc tiêu chuẩn khác gì hướng dẫn công việc?
Hướng dẫn mô tả cách làm một tác vụ. Công việc tiêu chuẩn còn xác định takt và tồn kho tiêu chuẩn, và là nền tảng để cải tiến.
Tính takt time cho công việc tiêu chuẩn như thế nào?
Chia thời gian khả dụng cho nhu cầu của khách hàng. Trong ví dụ, 26.400 giây chia cho 400 chi tiết được 66 giây.
Công việc tiêu chuẩn có làm người vận hành cứng nhắc không?
Không nên. Tiêu chuẩn là cách tốt nhất được biết đến hiện nay và cần được cải tiến với đóng góp của những người làm việc.
Công việc tiêu chuẩn liên quan gì đến kaizen?
Tiêu chuẩn là mốc so sánh. Mỗi cải tiến thành công trở thành tiêu chuẩn mới.
Bảng kết hợp công việc tiêu chuẩn là gì?
Là biểu mẫu so sánh thao tác tay, đi lại và thời gian tự động với takt trên một trục thời gian.
Nguồn tham khảo
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.