Jidoka là gì?
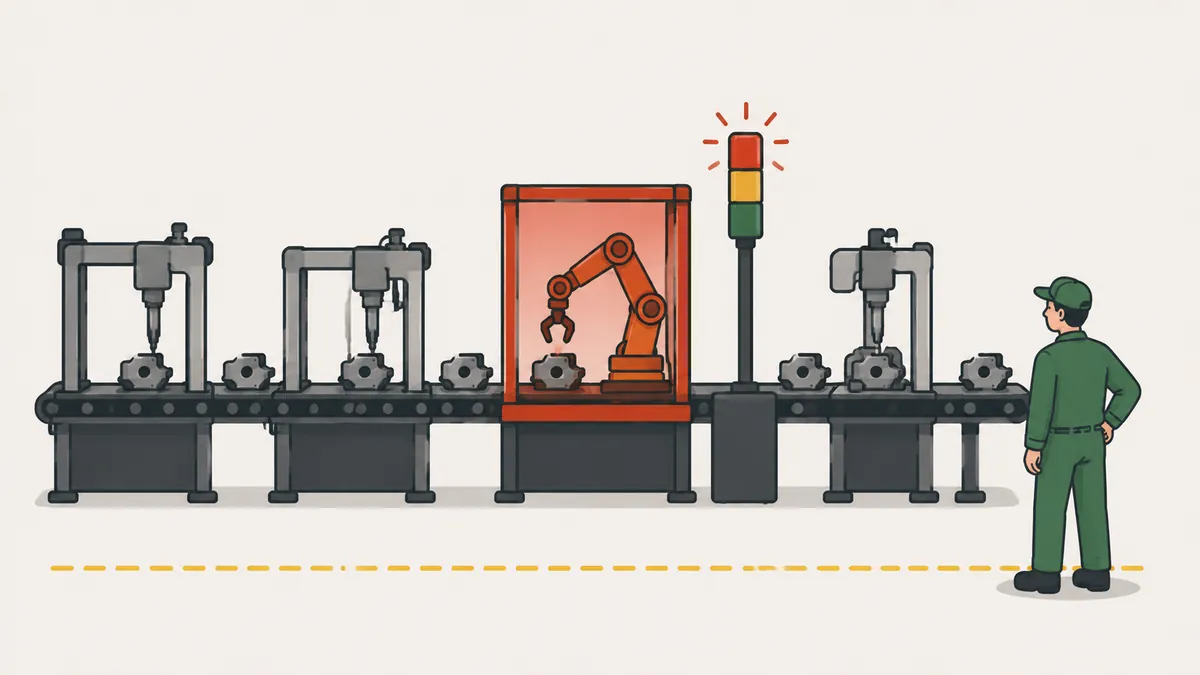
Jidoka nghĩa là trao cho máy móc và người vận hành khả năng phát hiện tình trạng bất thường và dừng công việc ngay lập tức. Lỗi không đi sang công đoạn sau, nên chất lượng được xây dựng vào từng bước thay vì kiểm tra ở cuối.
Đây là một trong hai trụ cột của Hệ thống sản xuất Toyota, cùng với just in time. Nó còn gọi là autonomation: tự động hóa có chút bàn tay con người. Máy tự phân biệt được chi tiết tốt và xấu, còn con người rảnh tay để trông coi nhiều máy.
Từ này bắt nguồn từ những khung dệt tự động của Sakichi Toyoda, tự dừng khi đứt sợi, một sự thật được ghi chép rộng rãi. Ý tưởng cốt lõi là tách công việc của con người khỏi công việc của máy. Jidoka không đòi hỏi thiết bị đắt tiền: người vận hành giật dây dừng chuyền sau khi thấy lỗi cũng đang thực hành jidoka.
Trong thực tế, jidoka thay một câu hỏi bằng câu hỏi khác. Thay vì hỏi hôm nay có bao nhiêu chi tiết xấu được tạo ra, nhà máy hỏi vì sao chi tiết xấu đầu tiên không bị chặn lại.
Vì sao dừng chuyền lại làm tăng năng suất
Dừng có vẻ làm hại năng suất. Jidoka lập luận ngược lại. Khi công việc dừng đúng lúc có vấn đề, nguyên nhân vẫn còn đó và nhìn thấy được. Nhờ vậy có thể tìm ra và loại bỏ nó, thay vì sống chung với lỗi và phân loại chi tiết ở cuối dây chuyền.
| Không có jidoka | Có jidoka |
|---|---|
| Lỗi đi tiếp sang các công đoạn sau | Lỗi dừng ở nơi nó được tạo ra |
| Kiểm tra ở cuối dây chuyền | Phát hiện tại nguồn |
| Nguyên nhân được tìm ra nhiều ngày sau | Nguyên nhân được điều tra ngay tại chỗ |
| Một người vận hành trông một máy | Một người vận hành trông nhiều máy |
Một dây chuyền không bao giờ dừng sẽ che giấu vấn đề của nó. Các vấn đề quay lại mỗi ngày dưới một cái tên khác và trở thành một phần của thói quen. Jidoka làm ngược lại: khiến mọi vấn đề hiện ra và đặt thời hạn để giải quyết.
Bốn bước của jidoka
- Phát hiện bất thường, bằng cảm biến, dụng cụ đo hoặc người vận hành.
- Dừng công việc (chi tiết, máy hoặc dây chuyền) để lỗi không đi tiếp.
- Khắc phục tình trạng trước mắt để sản xuất chạy lại.
- Điều tra nguyên nhân gốc và đặt biện pháp đối phó để vấn đề không quay lại.
Hai bước đầu ngăn thiệt hại của hôm nay. Hai bước sau ngăn thiệt hại của ngày mai. Những nhóm dừng ở bước 3 sẽ chữa cùng một đám cháy mỗi ngày. Việc điều tra có thể dùng 5 Why hoặc báo cáo A3, tùy quy mô vấn đề.
Ví dụ tính toán: chi phí khi để lỗi đi tiếp
Ví dụ minh họa. Một dây chuyền có 4 trạm và làm 1 chi tiết mỗi phút. Chi phí tích lũy của chi tiết tăng ở mỗi trạm vì mỗi bước thêm vật liệu và nhân công. Kiểm tra cuối cùng xét một lô 120 chi tiết. Ở trạm 2, một dụng cụ mòn bắt đầu khoan lỗ sai dung sai. Chi phí tính bằng đơn vị tiền (đvt); dùng loại tiền nào cũng được.
| Trạm | Thao tác | Chi phí tích lũy mỗi chi tiết |
|---|---|---|
| 1 | Cắt | 4 đvt |
| 2 | Khoan | 9 đvt |
| 3 | Lắp ráp | 15 đvt |
| 4 | Hoàn thiện | 22 đvt |
| Kịch bản | Chi tiết lỗi | Chi phí tích lũy mỗi chi tiết | Giá trị mất đi |
|---|---|---|---|
| Không có jidoka (lỗi bị phát hiện ở kiểm tra cuối) | 120 | 22 đvt | 120 × 22 = 2.640 đvt |
| Có jidoka (cảm biến dừng trạm 2) | 1 | 9 đvt | 1 × 9 = 9 đvt |
Không có jidoka, cả 120 chi tiết đi qua cắt, khoan, lắp ráp và hoàn thiện trước khi ai đó thấy lỗi. Có jidoka, cảm biến báo lỗ sai ngay ở chi tiết đầu tiên. Dây chuyền dừng, dụng cụ được thay trong 10 phút, và thiệt hại là một chi tiết trị giá 9 đvt. Trong ví dụ, chi tiết bị loại bỏ ở cả hai trường hợp; trên thực tế một số có thể làm lại.
Logic rất đơn giản: giá trị mất đi = số chi tiết đã làm cho đến khi phát hiện × chi phí tích lũy tại điểm phát hiện. Không có jidoka: 120 chi tiết × 22 đvt. Có jidoka: 1 chi tiết × 9 đvt. Thiệt hại giảm từ 2.640 xuống 9 đvt, nhỏ hơn khoảng 293 lần. Lỗi được phát hiện càng muộn thì càng có nhiều chi tiết đã được tạo ra và càng nhiều giá trị đã được cộng thêm. 10 phút dừng tốn công suất của 10 chi tiết, và cũng phải tính vào. Dù vậy kết quả vẫn tốt hơn nhiều so với việc phát hiện vấn đề sau 120 chi tiết.
Các công cụ jidoka trong thực tế
- Andon: tín hiệu đèn gọi trưởng nhóm khi cảm biến hoặc người vận hành phát hiện vấn đề.
- Poka-yoke: thiết bị ngăn lỗi hoặc khiến lỗi không thể bị bỏ sót.
- Cảm biến và dụng cụ đo: kiểm tra kích thước, sự có mặt của chi tiết, mô-men hoặc vị trí ở mỗi chu kỳ.
- Dừng ở vị trí cố định: dây chuyền dừng tại một điểm xác định của chu kỳ, không dừng giữa chừng một thao tác.
- Quản lý trực quan: bảng và tín hiệu cho thấy trạng thái từng trạm.
| Thực hành | Thời điểm | Chức năng |
|---|---|---|
| Poka-yoke | Trước hoặc trong thao tác | Ngăn lỗi hoặc phát hiện ngay khi lỗi xảy ra |
| Jidoka | Khi bất thường xuất hiện | Dừng công việc và kích hoạt phản ứng |
| Kiểm tra cuối | Sau toàn bộ quy trình | Tách tốt khỏi xấu mà không loại bỏ nguyên nhân |
Các thực hành bổ sung cho nhau. Poka-yoke hạ xác suất sai sót, jidoka bảo đảm mọi sai sót lọt qua đều bị chặn tại chỗ, và kiểm tra cuối vẫn là rào chắn cuối cùng, không phải chính yếu.
Nơi mang lại lợi ích nhất và cách triển khai
Hãy bắt đầu ở nơi lỗi gây tốn kém hoặc nguy hiểm: các thao tác thêm nhiều giá trị trước khi kiểm tra, quy trình phụ thuộc vào dụng cụ hoặc cài đặt bị mòn, đặc tính an toàn hoặc chức năng, và các trạm có lỗi lặp lại thấy được trên biểu đồ Pareto của phế phẩm. Không phải lỗi nào cũng cần cảm biến: nếu sự cố hiếm và rẻ, kiểm tra của người vận hành tại trạm có thể đã đủ.
- Chọn một trạm quan trọng có lỗi thường xuyên hoặc tốn kém.
- Xác định điều gì là bất thường: kích thước ngoài dung sai, thời gian vượt chu kỳ, thiếu chi tiết.
- Chọn phương pháp phát hiện: cảm biến, dụng cụ đo hoặc kiểm tra của người vận hành.
- Trao quyền dừng. Người vận hành phải biết mình sẽ không bị phạt khi kích hoạt tín hiệu.
- Xác định ai phản hồi và nhanh đến mức nào. Tín hiệu không có phản hồi nhanh sẽ mất uy tín.
- Ghi lại mọi lần dừng và xử lý những nguyên nhân thường gặp nhất bằng chu trình PDCA.
Một công ty nhỏ có thể bắt đầu bằng lá cờ, ngọn đèn hoặc sợi dây. Nguyên tắc mới quan trọng, không phải thiết bị.
Vai trò của lãnh đạo và những sai lầm thường gặp
Jidoka phụ thuộc vào hành vi nhiều hơn công nghệ. Nếu người vận hành dừng chuyền rồi bị quở trách, họ sẽ không dừng nữa. Nếu lãnh đạo không bao giờ đến trạm, tín hiệu chỉ còn là đồ trang trí. Ba thói quen giữ hệ thống vận hành: cảm ơn mỗi lần dừng, vì dừng là hệ thống đang hoạt động chứ không phải thất bại cá nhân; đến ngay trạm xem chi tiết, máy và phương pháp, như trong genchi genbutsu; đòi hỏi nguyên nhân gốc, vì dừng lặp lại với cùng lý do nghĩa là biện pháp đối phó yếu. Theo thời gian, số lần dừng giảm vì những nguyên nhân thường gặp nhất đã được loại bỏ: ít tín hiệu sáng hơn, chứ không phải thêm kỷ luật để phớt lờ chúng.
- Dừng chuyền rồi khởi động lại mà không điều tra nguyên nhân.
- Đổ lỗi cho người vận hành vì việc dừng, điều này che giấu vấn đề.
- Lắp cảm biến mà không xác định điều gì là bất thường.
- Lãnh đạo không phản hồi tín hiệu.
- Nhầm jidoka với việc kiểm tra thêm ở cuối dây chuyền.
- Cố tự động hóa mọi thứ trước khi sửa quy trình thủ công.
Bước tiếp theo. Hôm nay hãy chọn một trạm có lỗi lặp lại. Viết trong một dòng điều gì là bất thường ở đó và quyết định ai dừng thao tác, ai phản hồi. Trong một tuần, đếm số lần dừng và nguyên nhân thường gặp nhất: bản ghi đó là cơ sở cho cải tiến đầu tiên của bạn. Để thấy bức tranh tổng thể, hãy đọc thêm bài về sản xuất tinh gọn.
Câu hỏi thường gặp
Jidoka là gì?
Khả năng của máy móc và con người trong việc phát hiện bất thường và dừng công việc ngay, xây dựng chất lượng vào từng quy trình.
Jidoka và autonomation có giống nhau không?
Có. Autonomation là tên gọi khác của jidoka: tự động hóa có chút bàn tay con người.
Hai trụ cột của Hệ thống sản xuất Toyota là gì?
Just in time và jidoka. Just in time giao đúng thứ cần vào đúng lúc, còn jidoka bảo đảm chỉ công việc tốt mới đi tiếp.
Jidoka khác poka-yoke thế nào?
Poka-yoke ngăn hoặc phát hiện sai sót. Jidoka dừng công việc khi có bất thường và kích hoạt phản ứng.
Jidoka có cần máy tự động không?
Không. Người vận hành dừng chuyền bằng dây hoặc nút sau khi thấy lỗi đã là đang thực hành jidoka.
Dừng chuyền có hại năng suất không?
Có trong ngắn hạn, nhưng tránh được việc làm cả lô lỗi. Khi nguyên nhân được khắc phục, các lần dừng sẽ ít dần.
Jidoka và andon liên quan thế nào?
Andon là công cụ làm cho việc dừng hiện ra và gọi trợ giúp. Nó là một cách để thực hành jidoka.
Nguồn tham khảo
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Các nguồn bằng tiếng Anh, trừ khi có ghi chú khác.
Đọc thêm

Về tác giả
Chuyên gia Lean Manufacturing và quản trị hành vi
Hơn 20 năm trong ngành ô tô và cơ khí kim loại (GM và Dana), thực hành Lean Manufacturing từ năm 2006. Là giảng viên SENAI và cố vấn của chương trình Brasil Mais Produtivo (Brazil), ông đã tư vấn, đào tạo và đánh giá cho hơn 50 doanh nghiệp, kết hợp chất lượng, năng suất và phát triển con người.