Apa itu jidoka?
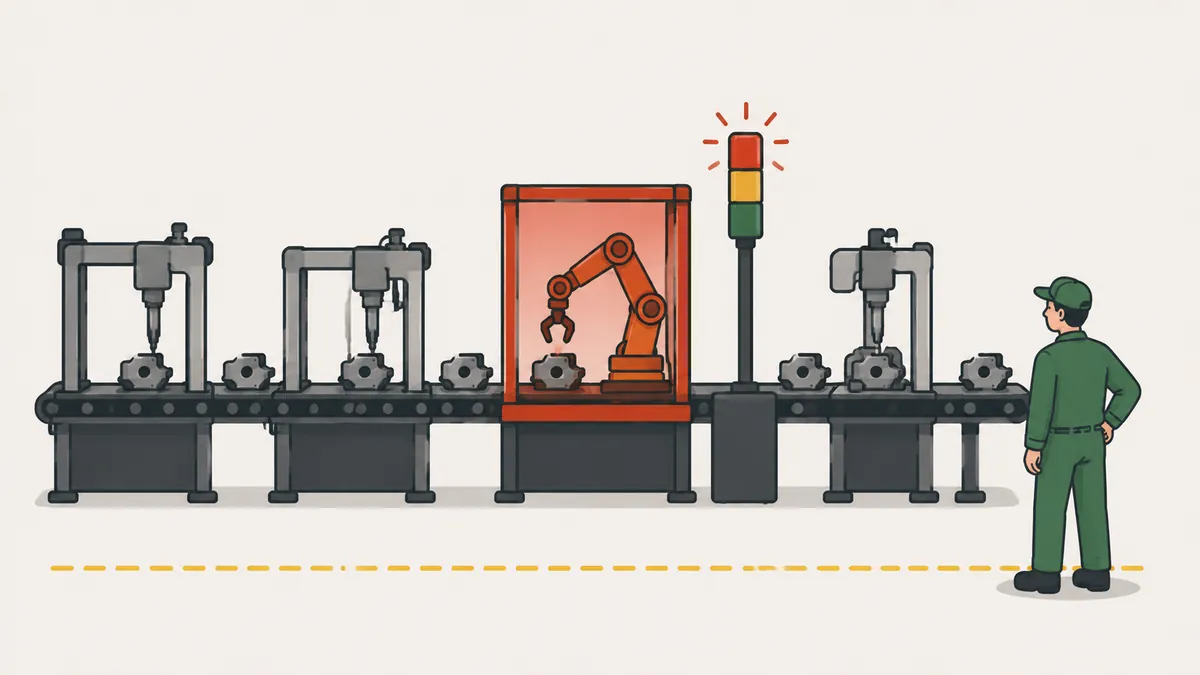
Jidoka berarti memberi mesin dan operator kemampuan mendeteksi kondisi tidak normal dan langsung menghentikan pekerjaan. Cacat tidak diteruskan ke proses berikutnya, sehingga kualitas dibangun di setiap langkah, bukan diperiksa di akhir.
Ini adalah salah satu dari dua pilar Toyota Production System, bersama just in time. Ia juga disebut otonomasi: otomasi dengan sentuhan manusia. Mesin dapat membedakan komponen baik dan buruk sendiri, dan orangnya bebas mengurus lebih dari satu mesin.
Kata ini berasal dari mesin tenun otomatis Sakichi Toyoda yang berhenti sendiri ketika benang putus, fakta yang terdokumentasi luas. Gagasan intinya adalah memisahkan pekerjaan manusia dari pekerjaan mesin. Jidoka tidak butuh peralatan mahal: operator yang menarik tali dan menghentikan lini setelah melihat cacat juga sedang mempraktikkan jidoka.
Dalam praktik, jidoka menukar satu pertanyaan dengan pertanyaan lain. Alih-alih bertanya berapa komponen buruk yang keluar hari ini, pabrik bertanya mengapa komponen buruk pertama tidak dihentikan.
Mengapa menghentikan lini meningkatkan produktivitas
Berhenti tampak merugikan produktivitas. Jidoka berpendapat sebaliknya. Ketika pekerjaan berhenti pada saat masalah terjadi, penyebabnya masih ada dan terlihat. Dengan begitu penyebab dapat ditemukan dan dihilangkan, bukan hidup bersama cacat dan memilah komponen di akhir lini.
| Tanpa jidoka | Dengan jidoka |
|---|---|
| Cacat diteruskan ke proses berikutnya | Cacat berhenti di tempat ia dibuat |
| Inspeksi dilakukan di akhir lini | Deteksi dilakukan di sumber |
| Penyebab ditemukan berhari-hari kemudian | Penyebab diselidiki di tempat |
| Satu operator mengawasi satu mesin | Satu operator mengurus beberapa mesin |
Lini yang tidak pernah berhenti menyembunyikan masalahnya. Masalah kembali setiap hari dengan nama berbeda dan menjadi bagian dari rutinitas. Jidoka melakukan sebaliknya: membuat setiap masalah terlihat dan menetapkan tenggat untuk menyelesaikannya.
Empat langkah jidoka
- Deteksi ketidaknormalan, dengan sensor, alat ukur, atau operator.
- Hentikan pekerjaan (komponen, mesin, atau lini) agar cacat tidak maju.
- Perbaiki kondisi saat itu agar produksi dapat berjalan lagi.
- Selidiki akar masalah dan pasang tindakan penanggulangan agar masalah tidak kembali.
Dua langkah pertama mencegah kerugian hari ini. Dua langkah terakhir mencegah kerugian esok hari. Tim yang berhenti di langkah 3 memadamkan kebakaran yang sama setiap hari. Penyelidikan dapat memakai 5 Why atau laporan A3, tergantung besar masalahnya.
Contoh perhitungan: biaya cacat yang dibiarkan berlanjut
Contoh ilustrasi. Sebuah lini punya 4 stasiun dan membuat 1 komponen per menit. Biaya kumulatif komponen bertambah di setiap stasiun karena tiap langkah menambah material dan tenaga kerja. Inspeksi akhir memeriksa satu lot 120 komponen. Di stasiun 2, perkakas yang aus mulai membor lubang di luar toleransi. Biaya dalam satuan uang (s.u.); mata uang apa pun bisa dipakai.
| Stasiun | Operasi | Biaya kumulatif per komponen |
|---|---|---|
| 1 | Pemotongan | 4 s.u. |
| 2 | Pengeboran | 9 s.u. |
| 3 | Perakitan | 15 s.u. |
| 4 | Penyelesaian | 22 s.u. |
| Skenario | Komponen cacat | Biaya kumulatif per komponen | Nilai yang hilang |
|---|---|---|---|
| Tanpa jidoka (cacat ditemukan di inspeksi akhir) | 120 | 22 s.u. | 120 × 22 = 2.640 s.u. |
| Dengan jidoka (sensor menghentikan stasiun 2) | 1 | 9 s.u. | 1 × 9 = 9 s.u. |
Tanpa jidoka, seluruh 120 komponen melewati pemotongan, pengeboran, perakitan, dan penyelesaian sebelum ada yang melihat kesalahannya. Dengan jidoka, sensor menandai lubang yang salah pada komponen pertama. Lini berhenti, perkakas diganti dalam 10 menit, dan kerugiannya satu komponen senilai 9 s.u. Dalam contoh, komponen dibuang pada kedua kasus; dalam kenyataan sebagian dapat dikerjakan ulang.
Logikanya sederhana: nilai yang hilang = komponen yang dibuat sampai terdeteksi × biaya kumulatif di titik deteksi. Tanpa jidoka: 120 komponen pada 22 s.u. Dengan jidoka: 1 komponen pada 9 s.u. Kerugian turun dari 2.640 menjadi 9 s.u., sekitar 293 kali lebih kecil. Semakin terlambat cacat ditemukan, semakin banyak komponen yang sudah ada dan semakin banyak nilai yang sudah ditambahkan. Henti 10 menit memakan kapasitas 10 komponen, dan itu juga masuk hitungan. Hasilnya tetap jauh lebih baik daripada menemukan masalah setelah 120 komponen.
Alat jidoka dalam praktik
- Andon: sinyal lampu yang memanggil pemimpin ketika sensor atau operator mendeteksi masalah.
- Poka-yoke: perangkat yang mencegah kesalahan atau membuatnya mustahil terlewat.
- Sensor dan alat ukur: memeriksa dimensi, keberadaan komponen, torsi, atau posisi di setiap siklus.
- Penghentian di posisi tetap: lini berhenti di titik tertentu dalam siklus, bukan di tengah operasi.
- Manajemen visual: papan dan sinyal yang menunjukkan status setiap stasiun.
| Praktik | Saat | Fungsinya |
|---|---|---|
| Poka-yoke | Sebelum atau selama operasi | Mencegah kesalahan atau mendeteksinya saat terjadi |
| Jidoka | Saat ketidaknormalan muncul | Menghentikan pekerjaan dan memicu respons |
| Inspeksi akhir | Setelah seluruh proses | Memisahkan yang baik dari yang buruk tanpa menghilangkan penyebab |
Praktik-praktik ini saling melengkapi. Poka-yoke menurunkan peluang kesalahan, jidoka memastikan kesalahan yang lolos dihentikan di tempat, dan inspeksi akhir tetap menjadi penghalang terakhir, bukan yang utama.
Di mana paling bermanfaat dan cara menerapkannya
Mulailah di tempat cacat mahal atau berbahaya: operasi dengan banyak nilai tambah sebelum inspeksi, proses yang bergantung pada perkakas atau pengaturan yang aus, karakteristik keselamatan atau fungsi, dan stasiun dengan cacat berulang yang terlihat di diagram Pareto barang sisa. Tidak semua cacat butuh sensor: bila kegagalannya jarang dan murah, pemeriksaan oleh operator di stasiun mungkin sudah cukup.
- Pilih stasiun kritis dengan cacat yang sering atau mahal.
- Tentukan apa yang tidak normal: dimensi di luar toleransi, waktu melebihi siklus, komponen hilang.
- Pilih metode deteksi: sensor, alat ukur, atau pemeriksaan operator.
- Beri wewenang untuk menghentikan. Operator harus tahu mereka tidak akan dihukum karena memicu sinyal.
- Tentukan siapa yang merespons dan seberapa cepat. Sinyal tanpa respons cepat kehilangan kredibilitas.
- Catat setiap penghentian dan serang yang paling sering dengan siklus PDCA.
Perusahaan kecil bisa mulai dengan bendera, lampu, atau tali. Yang penting prinsipnya, bukan peralatannya.
Peran kepemimpinan dan kesalahan umum
Jidoka lebih bergantung pada perilaku daripada teknologi. Jika operator menghentikan lini lalu ditegur, ia tidak akan menghentikannya lagi. Jika pemimpin tidak pernah datang ke stasiun, sinyal menjadi hiasan. Tiga kebiasaan menopang sistem ini: berterima kasih untuk setiap penghentian, karena penghentian adalah sistem yang bekerja dan bukan kegagalan pribadi; segera ke stasiun dan melihat komponen, mesin, dan metode, seperti dalam genchi genbutsu; menuntut akar masalah, karena penghentian berulang dengan alasan sama menandakan penanggulangan yang lemah. Seiring waktu jumlah penghentian turun karena penyebab yang paling sering sudah dihilangkan: lebih sedikit sinyal menyala, bukan lebih banyak disiplin untuk mengabaikannya.
- Menghentikan lini dan menyalakannya kembali tanpa menyelidiki penyebab.
- Menyalahkan operator atas penghentian, yang menyembunyikan masalah.
- Memasang sensor tanpa menentukan apa yang tidak normal.
- Pemimpin yang tidak merespons sinyal.
- Menyamakan jidoka dengan tambahan inspeksi di akhir lini.
- Mencoba mengotomatisasi semuanya sebelum memperbaiki proses manual.
Langkah berikutnya. Pilih hari ini satu stasiun dengan cacat berulang. Tulis dalam satu baris apa yang tidak normal di sana, dan tentukan siapa yang menghentikan operasi dan siapa yang merespons. Dalam seminggu, hitung jumlah penghentian dan penyebab yang paling sering: catatan itu adalah dasar perbaikan pertama Anda. Untuk gambaran keseluruhan, baca juga artikel tentang Lean Manufacturing.
Pertanyaan yang sering diajukan
Apa itu jidoka?
Kemampuan mesin dan orang untuk mendeteksi ketidaknormalan dan langsung menghentikan pekerjaan, sehingga kualitas dibangun di setiap proses.
Apakah jidoka dan otonomasi sama?
Ya. Otonomasi adalah nama lain jidoka: otomasi dengan sentuhan manusia.
Apa dua pilar Toyota Production System?
Just in time dan jidoka. Just in time menyampaikan barang yang tepat pada waktu yang tepat, dan jidoka memastikan hanya pekerjaan yang baik yang maju.
Apa beda jidoka dan poka-yoke?
Poka-yoke mencegah atau mendeteksi kesalahan. Jidoka menghentikan pekerjaan ketika ketidaknormalan muncul dan memicu respons.
Apakah jidoka memerlukan mesin otomatis?
Tidak. Operator yang menghentikan lini dengan tali atau tombol setelah melihat cacat sudah mempraktikkan jidoka.
Apakah menghentikan lini tidak merugikan produktivitas?
Dalam jangka pendek ya, tetapi menghindarkan pembuatan seluruh lot cacat. Setelah penyebab diperbaiki, penghentian menjadi lebih jarang.
Bagaimana hubungan jidoka dan andon?
Andon adalah alat yang membuat penghentian terlihat dan memanggil bantuan. Ia salah satu cara mempraktikkan jidoka.
Sumber
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Sumber berbahasa Inggris, kecuali dinyatakan lain.
Untuk belajar lebih lanjut

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.