自働化(ジドウカ)とは
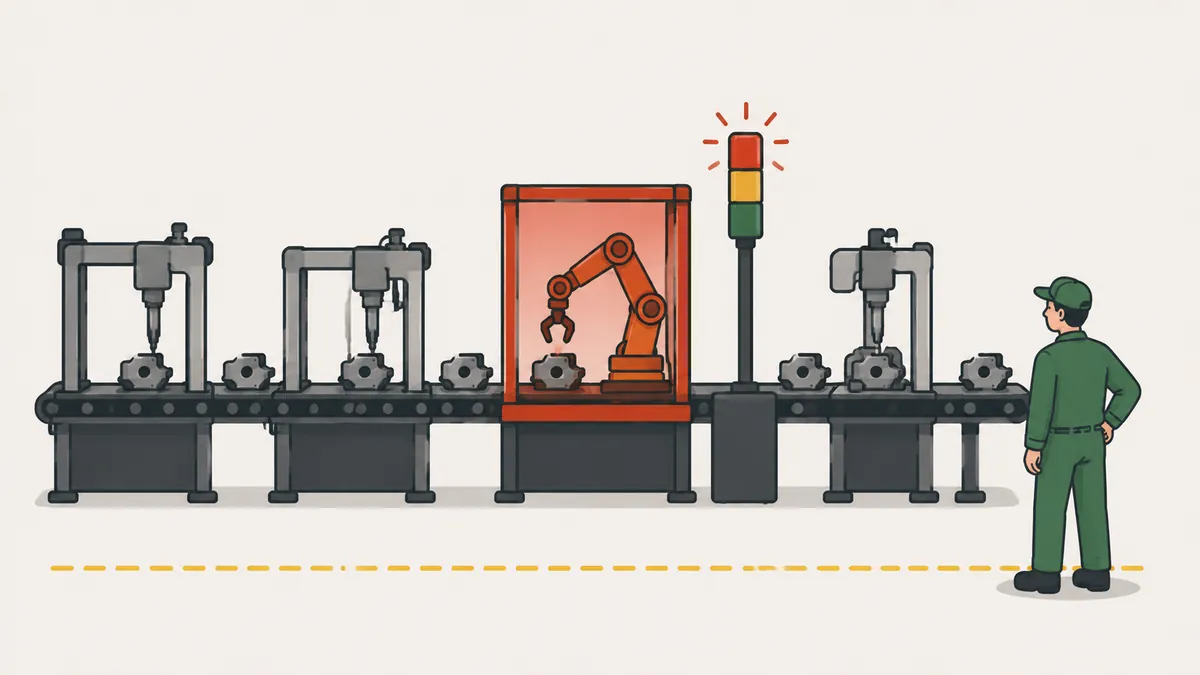
自働化とは、機械と作業者に、異常を検知してただちに作業を止める能力を持たせることです。不良が次の工程へ進まないため、品質は最後に検査するのではなく、各工程に作り込まれます。
ジャストインタイムとともに、トヨタ生産方式の2本の柱のひとつです。英語ではオートノメーション(autonomation)とも呼ばれ、「人の知恵のついた自動化」を意味します。機械が良品と不良品を自分で見分け、人は複数の機械の面倒を見られるようになります。
この言葉は、糸が切れると自動で止まる豊田佐吉氏の自動織機に由来し、よく知られた事実です。中心にある考えは、人の仕事と機械の仕事を分けることです。自働化に高価な設備は必須ではありません。不良に気づいて紐を引き、ラインを止める作業者も自働化を実践しています。
実際には、自働化はひとつの問いを別の問いに置き換えます。今日は不良が何個出たかを聞く代わりに、最初の不良がなぜ止められなかったのかを問います。
ラインを止めると生産性が上がる理由
止めることは生産性を損なうように見えます。自働化はその逆を主張します。問題が起きた瞬間に作業を止めれば、原因はまだその場に残り、目に見えます。そのため、不良と付き合ってライン末で選別するのではなく、原因を見つけて取り除けます。
| 自働化なし | 自働化あり |
|---|---|
| 不良が後工程へ流れる | 不良は発生した場所で止まる |
| 検査はライン末で行う | 検知は源流で行う |
| 原因が数日後に見つかる | 原因はその場で調べる |
| 1人が1台を見張る | 1人が複数台を受け持つ |
決して止まらないラインは、問題を隠します。問題は名前を変えて毎日戻ってきて、日常の一部になります。自働化は逆で、あらゆる問題を見えるようにし、解決の期限を設けます。
自働化の4つのステップ
- 検知する:異常をセンサー、ゲージ、または作業者が見つけます。
- 止める:不良が先へ進まないよう、作業(部品・機械・ライン)を止めます。
- 応急処置をする:生産を再開できるように、目の前の状態を直します。
- 原因を調べる:真の原因を突き止め、再発しないよう対策を入れます。
最初の2つのステップは今日の損失を防ぎ、後の2つは明日の損失を防ぎます。ステップ3で止まるチームは、毎日同じ火事を消し続けます。調査には、問題の大きさに応じて、なぜなぜ分析やA3レポートを使えます。
計算例:不良を流したときのコスト
説明用の例です。ラインには4つの工程があり、1分に1個を作ります。各工程が材料と工数を加えるため、1個あたりの累積コストは工程ごとに増えます。最終検査は120個のロットを調べます。工程2で摩耗した工具が、公差外の穴をあけはじめます。金額は金額単位で示します。通貨は何でも構いません。
| 工程 | 作業 | 1個あたり累積コスト |
|---|---|---|
| 1 | 切断 | 4 |
| 2 | 穴あけ | 9 |
| 3 | 組立 | 15 |
| 4 | 仕上げ | 22 |
| ケース | 不良の個数 | 1個あたり累積コスト | 失われた価値 |
|---|---|---|---|
| 自働化なし(最終検査で発見) | 120 | 22 | 120 × 22 = 2,640 |
| 自働化あり(センサーが工程2を停止) | 1 | 9 | 1 × 9 = 9 |
自働化がなければ、120個すべてが切断・穴あけ・組立・仕上げを通ってから、はじめてだれかが誤りに気づきます。自働化があれば、センサーが最初の1個で誤った穴を知らせます。ラインは止まり、工具は10分で交換され、損失は価値9の1個だけです。例ではどちらの場合も部品は廃棄としていますが、実際には手直しできるものもあります。
考え方は単純です。失われた価値 = 検知までにつくった個数 × 検知した時点の累積コスト。自働化なしでは120個 × 22、ありでは1個 × 9です。損失は2,640から9へ、およそ293分の1になります。不良を見つけるのが遅いほど、すでに存在する個数は増え、それらに加わった価値も大きくなります。10分の停止は10個分の能力を使うので、これも計算に入れます。それでも、120個つくってから問題に気づくよりはるかに良い結果です。
現場での自働化のツール
- アンドン:センサーまたは作業者が問題を検知したとき、リーダーを呼ぶ表示灯です。
- ポカヨケ:ミスを防ぐ、または見逃せなくする仕組みです。
- センサーとゲージ:毎サイクル、寸法・部品の有無・トルク・位置を確認します。
- 定位置停止:作業の途中ではなく、サイクルの決まった位置でラインを止めます。
- 目で見る管理:各工程の状態を示す掲示板や表示です。
| 取り組み | タイミング | 役割 |
|---|---|---|
| ポカヨケ | 作業の前または最中 | ミスを防ぐ、または発生と同時に検知する |
| 自働化 | 異常が現れたとき | 作業を止め、対応を起動する |
| 最終検査 | 全工程の後 | 原因を取り除かずに良否を選別する |
これらは補い合います。ポカヨケはミスの確率を下げ、自働化は漏れたミスをその場で止め、最終検査は主ではなく最後の関門として残ります。
どこで効果が大きいか、導入の手順
不良のコストが高い、または危険な場所から始めます。検査の前に多くの付加価値が加わる作業、摩耗する工具や設定に左右される工程、安全や機能に関わる特性、そしてスクラップのパレート図で見つかる、不良が繰り返される工程です。すべての不良にセンサーが要るわけではありません。故障がまれで安価なら、工程での作業者による確認で足りることもあります。
- 不良が多い、またはコストが高い重要な工程をひとつ選びます。
- 何が異常かを定義します。公差外の寸法、サイクルを超える時間、部品の欠品などです。
- 検知方法を選びます。センサー、ゲージ、作業者による確認です。
- 止める権限を与えます。信号を出しても罰せられないことを、作業者が知っている必要があります。
- だれが、どれだけ早く対応するかを決めます。すばやい対応のない信号は信頼を失います。
- 停止はすべて記録し、最も多いものからPDCAサイクルで取り組みます。
小さな会社なら、旗、ランプ、紐から始められます。大切なのは原則であり、設備ではありません。
リーダーの役割とよくある失敗
自働化は、技術よりも行動に左右されます。ラインを止めた作業者が叱られれば、もう止めなくなります。リーダーが現場に来なければ、信号は飾りになります。仕組みを支えるのは3つの習慣です。止めたことに感謝すること(停止は仕組みが働いた証拠であり、個人の失敗ではありません)、すぐ現場に行って部品・機械・方法を見ること(現地現物)、そして真の原因を求めること(同じ理由の停止が繰り返されるのは、対策が弱いという意味です)。時間がたつと、最も多い原因が取り除かれて停止の回数は減ります。望ましい結果は、点灯する信号が減ることであり、無視する規律が増えることではありません。
- 原因を調べずにラインを止めて再開する。
- 停止したことで作業者を責め、問題を隠させてしまう。
- 何が異常かを定義せずにセンサーを取り付ける。
- 信号に対応しないリーダー。
- 自働化をライン末の検査の増強と取り違える。
- 手作業のプロセスを直す前に、すべてを自動化しようとする。
次の一歩。今日、不良が繰り返し起きる工程をひとつ選んでください。そこで何が異常かを1行で書き、だれが止めて、だれが対応するかを決めます。1週間後に、停止の回数と最も多い原因を数えます。その記録が最初の改善の土台です。全体像はリーン生産方式の記事もご覧ください。
よくある質問
自働化(ジドウカ)とは何ですか?
機械と人が異常を検知してただちに作業を止める能力で、品質を各工程に作り込みます。
自働化とオートノメーションは同じですか?
はい。オートノメーションは自働化の英語名で、「人の知恵のついた自動化」を意味します。
トヨタ生産方式の2本の柱は何ですか?
ジャストインタイムと自働化です。ジャストインタイムは必要なものを必要なときに届け、自働化は良い仕事だけが先へ進むようにします。
自働化とポカヨケの違いは何ですか?
ポカヨケはミスを防ぐ、または検知します。自働化は異常が現れたときに作業を止め、対応を起動します。
自働化には自動化された機械が必要ですか?
いいえ。不良に気づいて紐やボタンでラインを止める作業者は、すでに自働化を実践しています。
ラインを止めると生産性が下がりませんか?
短期的には下がりますが、不良のロットをまるごとつくることを避けられます。原因を直せば、停止は減っていきます。
自働化とアンドンの関係は?
アンドンは停止を目に見えるようにして助けを呼ぶツールで、自働化を実践する方法のひとつです。
参考文献
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
特記のない限り、参考文献は英語です。
さらに学ぶ

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。