Jidoka nedir?
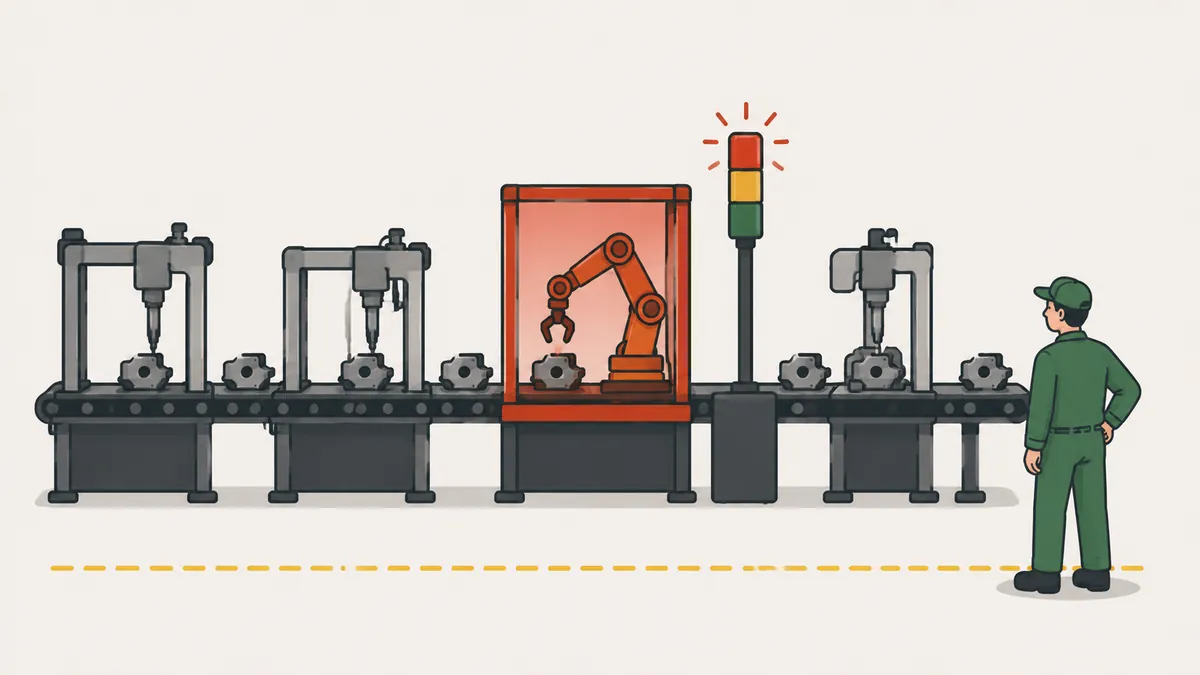
Jidoka, makinelere ve operatörlere anormal bir durumu algılama ve işi hemen durdurma yeteneği kazandırmak demektir. Kusur bir sonraki sürece geçmez; böylece kalite sonda kontrol edilmek yerine her adıma yerleştirilir.
Tam zamanında üretim ile birlikte Toyota Üretim Sistemi'nin iki sütunundan biridir. Otonomasyon da denir: insan dokunuşlu otomasyon. Makine iyi parçayı kötüsünden kendisi ayırt eder ve insan birden fazla makineyle ilgilenmekte özgürdür.
Sözcük, Sakichi Toyoda'nın bir iplik koptuğunda kendiliğinden duran otomatik dokuma tezgâhlarından gelir; bu, geniş biçimde belgelenmiş bir olgudur. Temel fikir, insanın işini makinenin işinden ayırmaktır. Jidoka pahalı ekipman gerektirmez: bir kusur görünce ipi çekip hattı durduran operatör de jidoka uygular.
Uygulamada jidoka bir soruyu başka bir soruyla değiştirir. Bugün kaç kötü parça çıktığını sormak yerine, fabrika ilk kötü parçanın neden durdurulmadığını sorar.
Hattı durdurmak neden verimliliği artırır?
Durmak verimliliğe zarar veriyor gibi görünür. Jidoka tersini savunur. İş sorunun olduğu anda durduğunda neden hâlâ oradadır ve görünürdür. Bu da kusurla yaşamak ve parçaları hat sonunda ayıklamak yerine nedeni bulup ortadan kaldırmayı mümkün kılar.
| Jidoka olmadan | Jidoka ile |
|---|---|
| Kusur sonraki süreçlere geçer | Kusur yapıldığı yerde durur |
| Muayene hat sonunda yapılır | Tespit kaynakta yapılır |
| Neden günler sonra bulunur | Neden yerinde araştırılır |
| Bir operatör bir makineyi izler | Bir operatör birkaç makineyle ilgilenir |
Hiç durmayan bir hat sorunlarını gizler. Sorunlar her gün başka bir adla geri gelir ve rutinin parçası olur. Jidoka tersini yapar: her sorunu görünür kılar ve çözmek için bir süre koyar.
Jidoka'nın dört adımı
- Algıla: anormalliği bir sensör, bir mastar veya operatörle fark edin.
- Durdur: kusur ilerlemesin diye işi (parçayı, makineyi veya hattı) durdurun.
- Düzelt: üretim yeniden çalışabilsin diye anlık durumu giderin.
- Araştır: kök nedeni bulun ve sorun geri gelmesin diye bir önlem koyun.
İlk iki adım bugünün kaybını önler. Son ikisi yarının kaybını önler. 3. adımda duran ekipler her gün aynı yangınla uğraşır. Araştırma, sorunun büyüklüğüne göre 5 Neden'i veya bir A3 raporunu kullanabilir.
Sayısal örnek: ilerleyen bir kusurun maliyeti
Açıklayıcı örnek. Bir hatta 4 istasyon var ve dakikada 1 parça üretiyor. Her adım malzeme ve işçilik eklediği için bir parçanın birikimli maliyeti her istasyonda artıyor. Son muayene 120 parçalık bir partiyi kontrol ediyor. 2. istasyonda aşınmış bir takım deliği tolerans dışı deliyor. Maliyetler para birimiyle (p.b.) verilmiştir; herhangi bir para birimi olabilir.
| İstasyon | İşlem | Parça başına birikimli maliyet |
|---|---|---|
| 1 | Kesme | 4 p.b. |
| 2 | Delme | 9 p.b. |
| 3 | Montaj | 15 p.b. |
| 4 | Son işlem | 22 p.b. |
| Senaryo | Kusurlu parça | Parça başına birikimli maliyet | Kaybedilen değer |
|---|---|---|---|
| Jidoka olmadan (kusur son muayenede bulunur) | 120 | 22 p.b. | 120 × 22 = 2.640 p.b. |
| Jidoka ile (sensör 2. istasyonu durdurur) | 1 | 9 p.b. | 1 × 9 = 9 p.b. |
Jidoka olmadan 120 parçanın tamamı, kimse hatayı görmeden önce kesme, delme, montaj ve son işlemden geçer. Jidoka ile sensör yanlış deliği daha ilk parçada bildirir. Hat durur, takım 10 dakikada değişir ve kayıp, 9 p.b. değerinde bir parçadır. Örnekte parça iki durumda da hurdaya ayrılıyor; gerçekte bir kısmı yeniden işlenebilir.
Mantık basit: kaybedilen değer = tespite kadar üretilen parça × tespit noktasındaki birikimli maliyet. Jidoka olmadan 120 parça × 22 p.b. Jidoka ile 1 parça × 9 p.b. Kayıp 2.640'tan 9 p.b.'ye düşer, yani yaklaşık 293 kat daha az. Kusur ne kadar geç bulunursa o kadar çok parça zaten üretilmiş ve onlara o kadar çok değer eklenmiş olur. 10 dakikalık duruş 10 parçalık kapasiteye mal olur ve bu da hesaba girer. Yine de sonuç, sorunu 120 parçadan sonra bulmaktan çok daha iyidir.
Uygulamada jidoka araçları
- Andon: sensör veya operatör bir sorun algıladığında liderini çağıran ışıklı sinyal.
- Poka-yoke: hatayı önleyen veya gözden kaçmasını imkânsız kılan düzenek.
- Sensörler ve mastarlar: her çevrimde ölçüyü, parçanın varlığını, torku veya konumu kontrol eder.
- Sabit konumda durdurma: hat, bir işlemin ortasında değil, çevrimin belirli bir noktasında durur.
- Görsel yönetim: her istasyonun durumunu gösteren panolar ve sinyaller.
| Uygulama | An | Ne yapar |
|---|---|---|
| Poka-yoke | İşlemden önce veya sırasında | Hatayı önler veya olduğu anda algılar |
| Jidoka | Anormallik ortaya çıktığında | İşi durdurur ve tepkiyi tetikler |
| Son muayene | Tüm sürecin sonunda | Nedeni ortadan kaldırmadan iyiyi kötüden ayırır |
Uygulamalar birbirini tamamlar. Poka-yoke hata olasılığını düşürür, jidoka kaçan her hatanın yerinde durdurulmasını sağlar ve son muayene, ana değil, son bariyer olarak kalır.
En çok nerede fayda sağlar ve nasıl uygulanır?
Kusurların pahalı veya tehlikeli olduğu yerden başlayın: muayeneden önce çok katma değer eklenen işlemler, aşınan bir takıma veya ayara bağlı süreçler, güvenlik veya işlev özellikleri ve hurdanın Pareto diyagramında görülen, tekrarlayan kusurlu istasyonlar. Her kusur sensör gerektirmez: arıza nadir ve ucuzsa istasyondaki operatör kontrolü yeterli olabilir.
- Sık veya pahalı kusurları olan kritik bir istasyon seçin.
- Neyin anormal olduğunu tanımlayın: tolerans dışı ölçü, çevrimi aşan süre, eksik parça.
- Tespit yöntemini seçin: sensör, mastar veya operatör kontrolü.
- Durdurma yetkisi verin. Operatörler sinyali tetikledikleri için cezalandırılmayacaklarını bilmeli.
- Kimin ve ne kadar hızlı yanıt vereceğini belirleyin. Hızlı yanıtı olmayan bir sinyal inandırıcılığını yitirir.
- Her duruşu kaydedin ve en sık olanlara bir PDCA döngüsüyle saldırın.
Küçük bir şirket bir bayrak, bir lamba veya bir iple başlayabilir. Önemli olan ilkedir, ekipman değil.
Liderliğin rolü ve sık yapılan hatalar
Jidoka teknolojiden çok davranışa bağlıdır. Operatör hattı durdurup azar işitirse bir daha durdurmaz. Lider istasyona hiç gelmezse sinyal süse dönüşür. Sistemi üç alışkanlık ayakta tutar: her duruş için teşekkür etmek, çünkü duruş sistemin çalışmasıdır, kişisel başarısızlık değil; hemen istasyona gidip parçaya, makineye ve yönteme bakmak, genchi genbutsu'daki gibi; kök nedeni talep etmek, çünkü aynı nedenle tekrarlanan duruş zayıf bir önlem demektir. Zamanla duruş sayısı düşer, çünkü en sık nedenler ortadan kalkmıştır: daha az yanan sinyal, onları yok sayma disiplini değil.
- Nedeni araştırmadan hattı durdurup yeniden çalıştırmak.
- Duruş için operatörü suçlamak; bu sorunları gizler.
- Neyin anormal olduğunu tanımlamadan sensör takmak.
- Sinyale yanıt vermeyen bir lider.
- Jidoka'yı hat sonunda daha fazla muayeneyle karıştırmak.
- Elle yapılan süreci düzeltmeden her şeyi otomatikleştirmeye çalışmak.
Sonraki adım. Bugün tekrar eden kusuru olan bir istasyon seçin. Orada neyin anormal olduğunu tek satırda yazın ve işlemi kimin durduracağına, kimin yanıt vereceğine karar verin. Bir hafta içinde duruşları ve en sık nedeni sayın: bu kayıt ilk iyileştirmenizin temelidir. Bütünü görmek için yalın üretim makalesini de okuyun.
Sık sorulan sorular
Jidoka nedir?
Makinelerin ve insanların anormalliği algılayıp işi hemen durdurma yeteneğidir; kaliteyi her sürece yerleştirir.
Jidoka ile otonomasyon aynı şey mi?
Evet. Otonomasyon, jidoka'nın başka bir adıdır: insan dokunuşlu otomasyon.
Toyota Üretim Sistemi'nin iki sütunu nedir?
Tam zamanında üretim ve jidoka. Tam zamanında doğru parçayı doğru zamanda teslim eder, jidoka ise yalnızca iyi işin ilerlemesini sağlar.
Jidoka ile poka-yoke arasındaki fark nedir?
Poka-yoke hatayı önler veya algılar. Jidoka, bir anormallik ortaya çıktığında işi durdurur ve tepkiyi tetikler.
Jidoka otomatik makine gerektirir mi?
Hayır. Kusur görünce hattı bir iple veya düğmeyle durduran operatör zaten jidoka uygular.
Hattı durdurmak verimliliğe zarar vermez mi?
Kısa vadede verir, ama koca partilerin kusurlu üretilmesini önler. Neden giderildikten sonra duruşlar azalır.
Jidoka ile andon nasıl ilişkilidir?
Andon, duruşu görünür kılan ve yardım çağıran araçtır. Jidoka'yı uygulamanın yollarından biridir.
Kaynaklar
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Aksi belirtilmedikçe kaynaklar İngilizcedir.
Daha fazlası için

Yazar hakkında
Lean Manufacturing ve davranış yönetimi uzmanı
Otomotiv ve metal-mekanik sektöründe (GM ve Dana) 20 yılı aşkın deneyim; 2006'dan beri Lean Manufacturing uygulayıcısı. SENAI eğitmeni ve Brezilya'nın Brasil Mais Produtivo programının mentoru olarak 50'den fazla şirkete danışmanlık, eğitim ve denetim hizmeti verdi; kaliteyi, verimliliği ve insan gelişimini bir araya getiriyor.