Che cos'è il jidoka
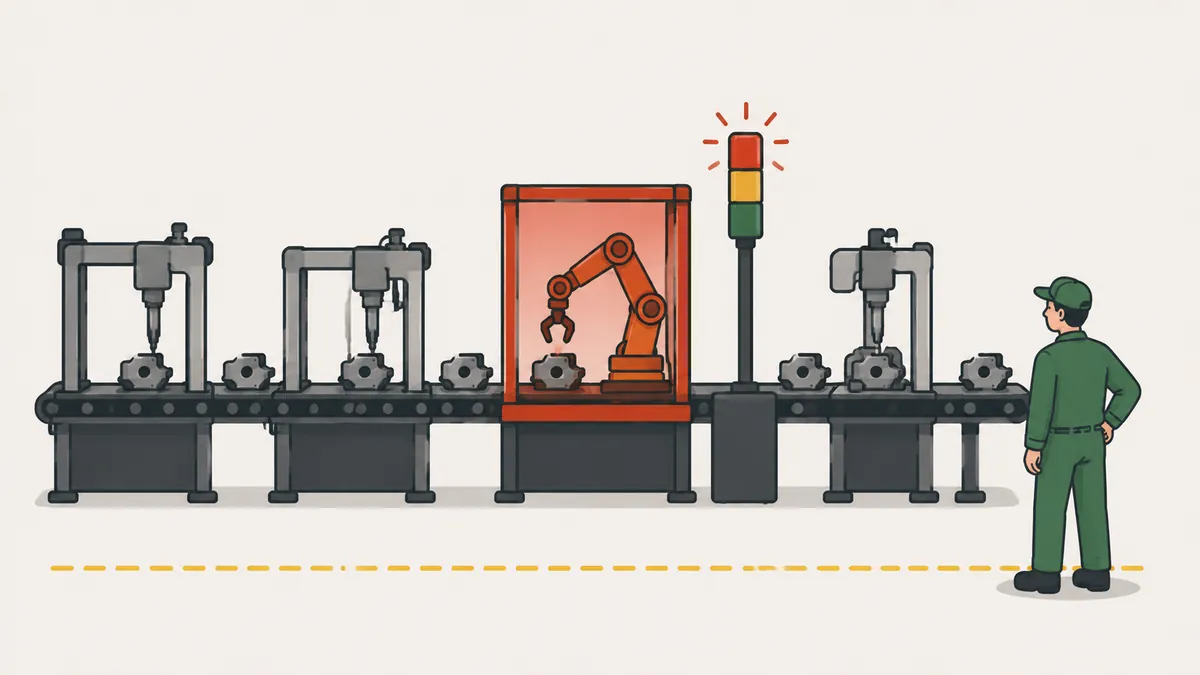
Il jidoka significa dare a macchine e operatori la capacità di rilevare una condizione anomala e di fermare subito il lavoro. Il difetto non passa al processo successivo, quindi la qualità è integrata in ogni fase invece di essere verificata alla fine.
È uno dei due pilastri del Toyota Production System, insieme al just in time. Si chiama anche autonomazione: automazione con un tocco umano. La macchina distingue da sola un pezzo buono da uno cattivo, e la persona è libera di occuparsi di più macchine.
La parola deriva dai telai automatici di Sakichi Toyoda, che si fermavano da soli quando un filo si spezzava, un fatto ampiamente documentato. L'idea di fondo è separare il lavoro delle persone da quello delle macchine. Il jidoka non richiede attrezzature costose: anche un operatore che tira una cordicella e ferma la linea dopo aver visto un difetto pratica il jidoka.
In pratica il jidoka sostituisce una domanda con un'altra. Invece di chiedersi quanti pezzi difettosi sono usciti oggi, lo stabilimento si chiede perché il primo pezzo difettoso non è stato fermato.
Perché fermare la linea aumenta la produttività
Fermarsi sembra danneggiare la produttività. Il jidoka sostiene il contrario. Quando il lavoro si ferma nel momento del problema, la causa è ancora presente e visibile. Si può quindi trovarla ed eliminarla invece di convivere con il difetto e selezionare i pezzi a fine linea.
| Senza jidoka | Con jidoka |
|---|---|
| Il difetto prosegue nei processi successivi | Il difetto si ferma dove è stato prodotto |
| Il controllo avviene a fine linea | Il rilevamento avviene alla fonte |
| La causa si trova giorni dopo | La causa viene indagata sul posto |
| Un operatore sorveglia una macchina | Un operatore segue più macchine |
Una linea che non si ferma mai nasconde i suoi problemi. Tornano ogni giorno sotto un altro nome e diventano parte della routine. Il jidoka fa l'opposto: rende visibile ogni problema e fissa una scadenza per risolverlo.
I quattro passi del jidoka
- Rilevare l'anomalia, con un sensore, un calibro o l'operatore.
- Fermare il lavoro (il pezzo, la macchina o la linea) perché il difetto non avanzi.
- Correggere la condizione immediata perché la produzione possa ripartire.
- Indagare la causa radice e installare una contromisura perché il problema non ritorni.
I primi due passi evitano la perdita di oggi. Gli ultimi due evitano quella di domani. I team che si fermano al passo 3 combattono lo stesso incendio ogni giorno. L'indagine può usare i 5 perché o un report A3, secondo la dimensione del problema.
Esempio numerico: il costo di un difetto che viaggia
Esempio illustrativo. Una linea ha 4 postazioni e produce 1 pezzo al minuto. Il costo cumulato di un pezzo cresce a ogni postazione, perché ogni fase aggiunge materiale e lavoro. Il controllo finale verifica un lotto di 120 pezzi. Alla postazione 2, un utensile usurato fora il pezzo fuori tolleranza. I costi sono in unità monetarie (u.m.); va bene qualsiasi valuta.
| Postazione | Operazione | Costo cumulato per pezzo |
|---|---|---|
| 1 | Taglio | 4 u.m. |
| 2 | Foratura | 9 u.m. |
| 3 | Assemblaggio | 15 u.m. |
| 4 | Finitura | 22 u.m. |
| Scenario | Pezzi difettosi | Costo cumulato per pezzo | Valore perso |
|---|---|---|---|
| Senza jidoka (difetto trovato al controllo finale) | 120 | 22 u.m. | 120 × 22 = 2.640 u.m. |
| Con jidoka (un sensore ferma la postazione 2) | 1 | 9 u.m. | 1 × 9 = 9 u.m. |
Senza jidoka, tutti i 120 pezzi passano per taglio, foratura, assemblaggio e finitura prima che qualcuno veda l'errore. Con il jidoka, il sensore segnala il foro sbagliato sul primo pezzo. La linea si ferma, l'utensile viene cambiato in 10 minuti e la perdita è un pezzo da 9 u.m. Nell'esempio il pezzo è scartato in entrambi i casi; nella realtà alcuni si possono rilavorare.
La logica è semplice: valore perso = pezzi prodotti fino al rilevamento × costo cumulato nel punto di rilevamento. Senza jidoka: 120 pezzi a 22 u.m. Con il jidoka: 1 pezzo a 9 u.m. La perdita scende da 2.640 a 9 u.m., circa 293 volte meno. Più tardi si trova un difetto, più pezzi esistono già e più valore è stato aggiunto. I 10 minuti di fermo costano 10 pezzi di capacità, e anche questo va nel conto. Il risultato resta molto migliore che scoprire il problema dopo 120 pezzi.
Gli strumenti del jidoka in pratica
- Andon: il segnale luminoso che chiama il responsabile quando un sensore o l'operatore rileva un problema.
- Poka-yoke: un dispositivo che impedisce l'errore o lo rende impossibile da ignorare.
- Sensori e calibri: controllano a ogni ciclo dimensione, presenza del pezzo, coppia o posizione.
- Arresto in posizione fissa: la linea si ferma in un punto definito del ciclo, non a metà di un'operazione.
- Gestione visiva: pannelli e segnali che mostrano lo stato di ogni postazione.
| Pratica | Momento | Che cosa fa |
|---|---|---|
| Poka-yoke | Prima o durante l'operazione | Impedisce l'errore o lo rileva mentre accade |
| Jidoka | Quando compare l'anomalia | Ferma il lavoro e innesca la risposta |
| Controllo finale | Dopo tutto il processo | Separa il buono dal cattivo senza eliminare la causa |
Le pratiche si completano. Il poka-yoke riduce la probabilità di errore, il jidoka garantisce che ogni errore sfuggito venga fermato sul posto, e il controllo finale resta l'ultima barriera, non la principale.
Dove rende di più e come introdurlo
Partite dove i difetti sono costosi o pericolosi: operazioni con molto valore aggiunto prima del controllo, processi che dipendono da un utensile o da una regolazione che si usura, caratteristiche di sicurezza o di funzione e postazioni con difetti ripetuti, individuate su un diagramma di Pareto degli scarti. Non ogni difetto richiede un sensore: se il guasto è raro ed economico, può bastare un controllo dell'operatore alla postazione.
- Scegliere una postazione critica, con difetti frequenti o costosi.
- Definire che cosa è anomalo: dimensione fuori tolleranza, tempo oltre il ciclo, pezzo mancante.
- Scegliere il metodo di rilevamento: sensore, calibro o controllo dell'operatore.
- Dare l'autorità di fermare. Gli operatori devono sapere che non saranno puniti per aver attivato il segnale.
- Definire chi risponde e in quanto tempo. Un segnale senza risposta rapida perde credibilità.
- Registrare ogni fermo e aggredire i più frequenti con un ciclo PDCA.
Una piccola azienda può cominciare con una bandierina, una luce o una cordicella. Conta il principio, non l'attrezzatura.
Il ruolo della leadership e gli errori comuni
Il jidoka dipende meno dalla tecnologia e più dal comportamento. Se un operatore ferma la linea e viene rimproverato, non la fermerà più. Se il responsabile non va mai alla postazione, il segnale diventa decorazione. Tre abitudini tengono in piedi il sistema: ringraziare per ogni fermo, perché il fermo è il sistema che funziona e non un fallimento personale; andare subito alla postazione a guardare il pezzo, la macchina e il metodo, come nel genchi genbutsu; pretendere la causa radice, perché un fermo ripetuto per lo stesso motivo indica una contromisura debole. Col tempo il numero di fermi cala perché le cause più frequenti sono state eliminate: meno segnali accesi, non più disciplina per ignorarli.
- Fermare la linea e ripartire senza indagare sulla causa.
- Dare la colpa all'operatore per il fermo, il che nasconde i problemi.
- Installare sensori senza definire che cosa è anomalo.
- Un responsabile che non risponde al segnale.
- Confondere il jidoka con più controlli a fine linea.
- Voler automatizzare tutto prima di sistemare il processo manuale.
Prossimo passo. Scegliete oggi una postazione con un difetto ricorrente. Scrivete in una riga che cosa è anomalo e decidete chi ferma l'operazione e chi risponde. In una settimana contate i fermi e la causa più frequente: quel registro è la base del vostro primo miglioramento. Per il quadro d'insieme, leggete anche l'articolo sul Lean Manufacturing.
Domande frequenti
Che cos'è il jidoka?
La capacità di macchine e persone di rilevare un'anomalia e fermare subito il lavoro, integrando la qualità in ogni processo.
Jidoka e autonomazione sono la stessa cosa?
Sì. L'autonomazione è un altro nome del jidoka: automazione con un tocco umano.
Quali sono i due pilastri del Toyota Production System?
Just in time e jidoka. Il just in time consegna l'articolo giusto al momento giusto e il jidoka garantisce che avanzi solo il lavoro buono.
Qual è la differenza tra jidoka e poka-yoke?
Il poka-yoke impedisce o rileva l'errore. Il jidoka ferma il lavoro quando compare un'anomalia e innesca la risposta.
Il jidoka richiede macchine automatizzate?
No. Un operatore che ferma la linea con una cordicella o un pulsante dopo aver visto un difetto pratica già il jidoka.
Fermare la linea non danneggia la produttività?
Nel breve periodo sì, ma evita di produrre interi lotti difettosi. Una volta corretta la causa, i fermi diventano meno frequenti.
Che legame c'è tra jidoka e andon?
L'andon è lo strumento che rende visibile il fermo e chiede aiuto. È uno dei modi di praticare il jidoka.
Fonti
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Fonti in inglese, salvo diversa indicazione.
Per approfondire

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.