Cos'è il poka-yoke
Poka-yoke è un termine giapponese che significa «a prova di errore». Secondo il Lean Enterprise Institute (LEI), sono dispositivi semplici ed economici che aiutano gli operatori a evitare errori come usare il pezzo sbagliato, dimenticare un pezzo o montarlo al contrario.
Il concetto è stato sviluppato da Shigeo Shingo, ingegnere che ha lavorato con Toyota, a partire dagli anni Sessanta. L'idea resta attuale: le persone sbagliano, e il sistema va progettato perché un errore non diventi un difetto.
Errore e difetto sono cose diverse. L'errore è la causa, un'azione sbagliata di una persona o di una macchina. Il difetto è il risultato, il pezzo difettoso che arriva al cliente. Il poka-yoke agisce nel mezzo: impedisce l'errore o lo rileva prima che diventi un difetto.
Perché il controllo non basta? Il controllo a campione garantisce che dei difetti passino, perché il campione non contiene sempre i difetti del lotto. Il controllo al 100% a fine linea costa e trova il difetto lontano dalla sua origine, rendendo difficile eliminarne la causa. Il poka-yoke capovolge la logica: invece di scartare il pezzo difettoso dopo, evita che venga fatto.
Tipi di poka-yoke
Ci sono due modi di classificarli. Il primo è per funzione, cioè ciò che fa il dispositivo quando rileva l'errore:
| Funzione | Come funziona | Esempio |
|---|---|---|
| Controllo (blocco) | Impedisce l'operazione o ferma il processo in caso di errore. È il tipo più forte. | Pressa che cicla solo se il pezzo è nella posizione corretta |
| Avviso (allarme) | Segnala l'errore con luce o suono, ma dipende dalla reazione di qualcuno. | Sensore che si accende quando manca una vite |
Quando possibile, preferisci il controllo. L'avviso va bene quando fermare il processo causerebbe una perdita maggiore. Il secondo criterio è il metodo di rilevazione, descritto da Shingo:
| Metodo | Che cosa verifica | Esempio |
|---|---|---|
| Contatto | Forma, dimensione o colore del pezzo | Attrezzatura con perno di guida: il pezzo entra solo nell'orientamento giusto |
| Valore fisso (conteggio) | Se il numero di pezzi o di movimenti è quello previsto | Vassoio con 6 viti che deve essere vuoto a fine assemblaggio |
| Sequenza | Se tutti i passaggi sono stati fatti in ordine | Sensore che blocca il ciclo se il passaggio precedente non è completato |
Esempi quotidiani: un connettore USB-C che si inserisce in entrambi i versi, un forno a microonde che funziona solo con lo sportello chiuso, un'auto automatica che parte solo in posizione di parcheggio.
Livelli di protezione, dal più forte al più debole
Non tutti i poka-yoke proteggono allo stesso modo. Una classificazione pratica, che varia a seconda degli autori, va dal più forte al più debole:
| Livello | Idea | Esempio |
|---|---|---|
| Eliminare | Togliere il passaggio in cui nasce l'errore | Progettare il pezzo in modo che un montaggio al contrario non esista |
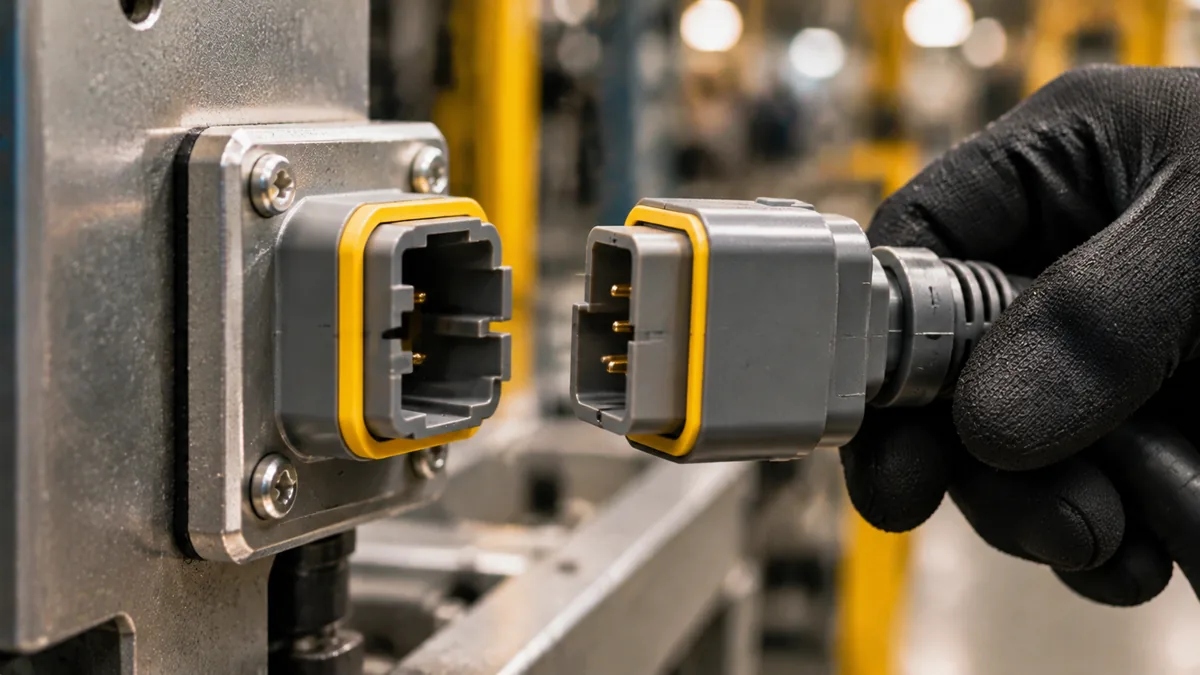
| Impedire | Rendere l'errore fisicamente impossibile | Connettore che entra in un solo verso |
| Sostituire | Sostituire un processo soggetto a errori con uno più affidabile | Dosaggio automatico al posto della misurazione manuale |
| Facilitare | Rendere l'azione corretta la più semplice | Codici colore ed etichette nel punto d'uso |
| Rilevare | Individuare l'errore subito dopo che avviene | Sensore che ferma la linea o dà un allarme |
| Mitigare | Ridurre l'effetto dell'errore quando avviene | Limitatore che evita di danneggiare il pezzo |
Parti dall'alto della tabella. Rilevare e mitigare sono utili, ma solo dopo aver esaurito eliminare e impedire.
Esempio numerico: la vite che mancava
Esempio illustrativo. Una postazione assembla un coperchio con 6 viti, 2.000 assemblaggi a settimana. Per distrazione, 40 assemblaggi a settimana uscivano con una vite mancante e tornavano in rilavorazione, 15 minuti ciascuno. La soluzione: un vassoio con 6 fori per le viti e un sensore che libera l'assemblaggio solo quando il vassoio è vuoto (metodo del valore fisso, tipo controllo).
| Indicatore | Prima | Dopo |
|---|---|---|
| Assemblaggi a settimana | 2.000 | 2.000 |
| Assemblaggi con vite mancante | 40 | 2 |
| Tasso di difetto | 2,0% | 0,1% |
| Rilavorazione (15 min ciascuno) | 600 min (10 h) | 30 min (0,5 h) |
Tasso di difetto: 40 ÷ 2.000 = 2,0% prima e 2 ÷ 2.000 = 0,1% dopo. Rilavorazione: 40 × 15 = 600 minuti (10 ore) prima e 2 × 15 = 30 minuti (0,5 ore) dopo. La postazione recupera 10 − 0,5 = 9,5 ore a settimana. La riduzione dei difetti è (40 − 2) ÷ 40 = 95%.
I 2 casi rimasti mostrano che nessun dispositivo è perfetto: un vassoio può essere riempito male o il dispositivo può essere aggirato. Per questo va controllato a ogni turno. Se costruire il dispositivo ha richiesto poche ore di manutenzione e restituisce 9,5 ore a settimana, l'investimento si ripaga in poche settimane, senza contare il costo di un difetto che arrivi al cliente.
Dove applicarlo: esempi per tipo di errore
- Pezzo sbagliato o mancante: un vassoio con un foro per articolo e un sensore di presenza che blocca il rilascio dell'assemblaggio.
- Pezzo al contrario: un perno di guida o un foro asimmetrico nell'attrezzatura, così entra solo la posizione corretta.
- Parametro sbagliato: una macchina che avvia il ciclo solo se il programma scelto corrisponde al prodotto dell'ordine.
- Passaggio dimenticato: una sequenza in cui ogni passaggio sblocca il successivo, come l'avvitatore che registra il serraggio di ogni bullone.
- Connettori simili: forme e colori diversi, così non si possono scambiare.
Fuori dalla fabbrica la logica è la stessa: il campo obbligatorio di un modulo o l'avviso di allegato dimenticato in una e-mail evitano l'errore sul momento.
Come introdurlo, passo dopo passo
- Scegliere l'errore giusto. Con i dati sulla qualità o i reclami e un diagramma di Pareto, trova il difetto che si ripete di più. L'FMEA aiuta a dare priorità alle modalità di guasto più gravi.
- Andare alla postazione e capire come avviene l'errore, con i 5 perché.
- Definire il livello di protezione. Si può rendere l'errore impossibile? Se no, si può renderlo evidente sul posto?
- Costruire un prototipo economico e provarlo con gli operatori, compresi i nuovi.
- Standardizzare. Registrare il dispositivo nel lavoro standardizzato e verificare a inizio turno che funzioni.
- Misurare il risultato e confrontarlo con il tasso di difetto precedente.
Tre domande aiutano a progettare il dispositivo: che cosa deve fare esattamente bene l'operatore? Quale condizione fisica prova che è stato fatto bene? Come trasformare quella condizione in qualcosa che l'attrezzatura, il sensore o la macchina verifica da sola? Se la risposta dipende dall'attenzione umana, non è ancora poka-yoke.
Poka-yoke, jidoka, FMEA e controllo
| Termine | Ruolo | Rapporto con il poka-yoke |
|---|---|---|
| Poka-yoke | Impedisce l'errore o lo rileva dove avviene | È il dispositivo |
| Jidoka | Pilastro del Toyota Production System: la macchina o l'operatore ferma la linea quando rileva un'anomalia | Il poka-yoke è uno degli strumenti del jidoka |
| FMEA | Anticipa i guasti e li classifica per gravità, occorrenza e rilevabilità | Mostra dove un poka-yoke serve di più |
| Controllo | Trova il difetto dopo che è stato prodotto | Il poka-yoke agisce prima, all'origine |
In sintesi: l'FMEA dice dove guardare, il poka-yoke protegge il punto critico e il jidoka garantisce che, se qualcosa passa, il processo si fermi. Il poka-yoke si combina bene con l'andon, che può attivare automaticamente.
Errori comuni
- Scambiare la formazione o un cartello per poka-yoke. Un promemoria non impedisce un errore.
- Costruire un dispositivo costoso e complesso quando basterebbe una soluzione semplice.
- Lasciare che l'operatore aggiri il dispositivo. Se succede, il progetto è sbagliato: rallenta il ciclo o è stato fatto senza ascoltare l'operatore.
- Non verificare il dispositivo a inizio turno. Un sensore guasto è peggio di nessun sensore, perché dà una falsa sicurezza.
- Saltare alla soluzione senza trovare la causa dell'errore.
- Non coinvolgere chi lavora in postazione.
- Applicare il poka-yoke a tutto: troppi dispositivi complicano la postazione. Concentrati sugli errori più gravi e più frequenti.
Prossimo passo: prendi il difetto che si ripete di più e conta quante volte è comparso il mese scorso. Vai alla postazione, fai i 5 perché e chiediti se l'errore può essere reso impossibile. Costruisci un prototipo economico questa settimana, provalo per un turno e confronta il tasso di difetto.
Domande frequenti
Che cos'è il poka-yoke?
Un dispositivo o metodo anti-errore: semplice ed economico, impedisce che l'errore avvenga o lo rileva prima che diventi un difetto.
Che cosa significa poka-yoke?
«A prova di errore». Poka indica un errore involontario e yoke la prevenzione.
Quali sono i tipi di poka-yoke?
Per funzione: controllo e avviso. Per metodo di rilevazione: contatto, valore fisso (conteggio) e sequenza.
Che differenza c'è tra poka-yoke e jidoka?
Il jidoka è il pilastro che dà al processo la capacità di fermarsi quando rileva un'anomalia. Il poka-yoke è uno degli strumenti usati per questo.
Il poka-yoke deve essere costoso?
No. La definizione del LEI parla di dispositivi semplici ed economici. Un perno di guida o un vassoio con fori risolvono già molti casi.
Quali sono esempi di poka-yoke?
Un'attrezzatura con perno di guida, un vassoio che deve finire vuoto, un sensore di presenza, connettori di forme diverse e un'auto automatica che parte solo in posizione di parcheggio.
Chi ha creato il poka-yoke?
Shigeo Shingo, ingegnere che ha lavorato con Toyota e ha sviluppato il concetto a partire dagli anni Sessanta.
Che differenza c'è tra errore e difetto?
L'errore è l'azione sbagliata, la causa. Il difetto è il pezzo difettoso che ne risulta. Il poka-yoke agisce tra i due.
Fonti
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
Fonti in inglese, salvo diversa indicazione.
Per approfondire

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.


