- Qué es el poka-yoke
- Los tipos de poka-yoke
- Niveles de protección: del más fuerte al más débil
- Ejemplo resuelto: el tornillo que faltaba
- Dónde aplicarlo: ejemplos por tipo de error
- Cómo implementar el poka-yoke, paso a paso
- Poka-yoke, jidoka, AMEF e inspección
- Errores comunes
- Próximo paso
- Preguntas frecuentes
Qué es el poka-yoke
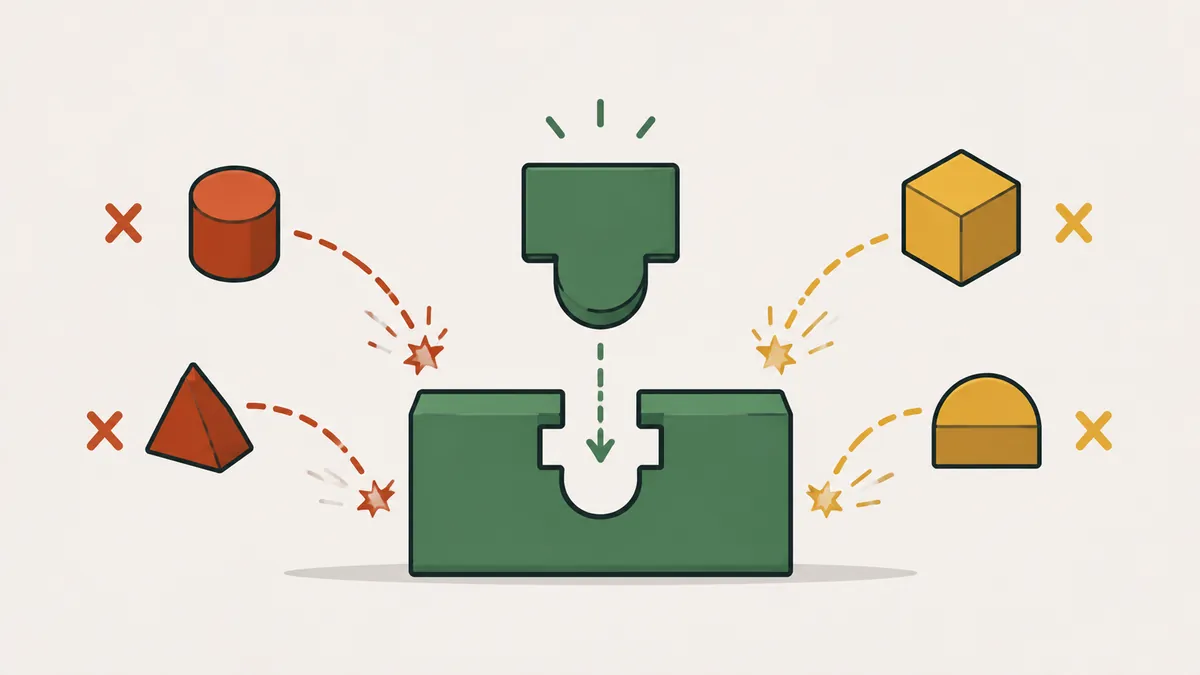
Poka-yoke es un término japonés que significa a prueba de errores. Según el Lean Enterprise Institute (LEI), son dispositivos simples y baratos que ayudan al operador a no equivocarse, como usar la pieza incorrecta, olvidar una pieza o montarla al revés. Poka quiere decir error involuntario y yoke, prevención.
El concepto fue desarrollado por Shigeo Shingo, ingeniero que trabajó con Toyota, a partir de la década de 1960. El nombre original, baka-yoke, se cambió por sonar ofensivo para el operador. La idea sigue vigente: las personas se equivocan, y el sistema debe diseñarse para que el error no se convierta en defecto.
Error y defecto son cosas distintas. El error es la causa, una acción equivocada de una persona o una máquina. El defecto es el resultado, la pieza mala que llega al cliente. El poka-yoke actúa entre ambos: impide el error o lo detecta antes de que se convierta en defecto.
¿Por qué la inspección no alcanza? El LEI señala dos límites de la inspección tradicional. La inspección por muestreo garantiza que pasen defectos, porque la muestra no siempre contiene los defectos del lote. La inspección al 100% al final de la línea es cara y encuentra el defecto lejos de su origen, lo que dificulta eliminar la causa. El poka-yoke invierte la lógica: en vez de separar la pieza mala después, impide que se fabrique.
Shingo describió tres tipos de inspección, y la diferencia muestra dónde encaja el poka-yoke. La inspección por juicio separa lo bueno de lo malo después de hecho. La inspección informativa usa los datos del defecto para corregir el proceso. La inspección en la fuente verifica la condición que causa el error antes de que ocurra, y ahí trabaja el poka-yoke.
Los tipos de poka-yoke
Hay dos formas de clasificarlos. La primera es por función, es decir, lo que hace el dispositivo cuando detecta el error:
| Función | Cómo actúa | Ejemplo |
|---|---|---|
| Control (parada) | Impide la operación o detiene el proceso cuando hay error. Es el tipo más fuerte. | Prensa que solo se activa con la pieza en la posición correcta |
| Advertencia (alerta) | Avisa el error con luz o sonido, pero depende de que alguien reaccione. | Sensor que enciende una luz cuando falta un tornillo |
Siempre que se pueda, prefiere el de control. El de advertencia sirve cuando detener el proceso causaría una pérdida mayor.
La segunda es por método de detección, como lo describió Shingo:
| Método | Qué verifica | Ejemplo |
|---|---|---|
| Contacto | Forma, tamaño o color de la pieza | Plantilla con pin guía: la pieza solo encaja en la orientación correcta |
| Valor fijo (conteo) | Si el número de piezas o movimientos es el previsto | Bandeja con 6 tornillos que debe quedar vacía al final del ensamble |
| Pasos (secuencia) | Si todos los pasos se hicieron en orden | Sensor que no deja iniciar el ciclo si no se completó el paso anterior |
Los ejemplos cotidianos son conocidos: el conector USB-C, que entra de los dos lados, el microondas que solo funciona con la puerta cerrada y el auto automático que solo arranca en estacionamiento.
Niveles de protección: del más fuerte al más débil
No todo poka-yoke protege igual. Una organización práctica, que varía entre autores, ordena las soluciones de la más fuerte a la más débil:
| Nivel | Idea | Ejemplo |
|---|---|---|
| Eliminar | Quitar el paso en que nace el error | Diseñar la pieza de modo que el ensamble invertido ni exista |
| Prevenir | Hacer el error físicamente imposible | Conector que solo encaja de una manera |
| Sustituir | Cambiar un proceso propenso a error por uno más confiable | Dosificación automática en lugar de medición manual |
| Facilitar | Hacer que la acción correcta sea la más fácil | Códigos de color y etiquetas en el punto de uso |
| Detectar | Identificar el error justo después de que ocurre | Sensor que detiene la línea o emite una alerta |
| Mitigar | Reducir el efecto del error cuando sucede | Limitador que evita daños a la pieza |
Empieza por la parte alta de la tabla. Detectar y mitigar son útiles, pero solo después de agotar eliminar y prevenir.
Ejemplo resuelto: el tornillo que faltaba
Ejemplo ilustrativo. Un puesto ensambla una tapa con 6 tornillos, 2.000 conjuntos por semana. Por descuido, 40 conjuntos por semana salían con un tornillo faltante y volvían a retrabajo, a 15 minutos cada uno. La solución: una bandeja con 6 orificios para tornillos y un sensor que solo libera el conjunto cuando la bandeja está vacía (método de valor fijo, tipo control).
| Indicador | Antes | Después |
|---|---|---|
| Conjuntos por semana | 2.000 | 2.000 |
| Conjuntos con tornillo faltante | 40 | 2 |
| Tasa de defectos | 2,0% | 0,1% |
| Retrabajo (15 min cada uno) | 600 min (10 h) | 30 min (0,5 h) |
Tasa de defectos: 40 ÷ 2.000 = 2,0% antes y 2 ÷ 2.000 = 0,1% después. Retrabajo: 40 × 15 = 600 minutos (10 horas) antes y 2 × 15 = 30 minutos (0,5 hora) después. El puesto recupera 10 − 0,5 = 9,5 horas por semana.
La reducción de defectos es de (40 − 2) ÷ 40 = 95%. Los 2 casos que quedan muestran que ningún dispositivo es perfecto: puede haber una bandeja mal repuesta o un dispositivo burlado. Por eso debe verificarse en cada turno.
Conviene comparar el costo. Si el dispositivo llevó unas horas de mantenimiento y devolvió 9,5 horas por semana, la inversión se paga en pocas semanas, sin contar el costo de un defecto que llegara al cliente.
Dónde aplicarlo: ejemplos por tipo de error
El poka-yoke sirve para cualquier error repetitivo y predecible. Estos son los más comunes en producción:
- Pieza equivocada o ausente: bandeja con un orificio por ítem y sensor de presencia que bloquea la liberación del conjunto.
- Pieza invertida: pin guía u orificio asimétrico en la plantilla, de modo que solo encaje la posición correcta.
- Parámetro equivocado: máquina que solo inicia el ciclo si el programa seleccionado corresponde al producto de la orden.
- Paso olvidado: secuencia de operaciones en que cada paso libera el siguiente, como el torquímetro que registra el apriete de todos los tornillos.
- Conectores parecidos: formas y colores diferentes, para que no se puedan intercambiar.
Fuera de la planta, la lógica es la misma: el campo obligatorio de un formulario, la validación de la dirección en el pago y el aviso de adjunto olvidado en el correo impiden o detectan el error al instante.
Cómo implementar el poka-yoke, paso a paso
- Elige el error correcto. Usa datos de calidad o reclamos y un diagrama de Pareto para encontrar el defecto que más se repite. El AMEF (FMEA) ayuda a priorizar los modos de falla más graves.
- Ve al puesto y entiende cómo ocurre el error, con los 5 porqués.
- Define el nivel de protección. ¿Se puede hacer el error imposible? Si no, ¿se puede hacer evidente al instante?
- Haz un prototipo barato y pruébalo con los operadores, incluidos los nuevos.
- Estandariza. Registra el dispositivo en el trabajo estandarizado y verifica al inicio de cada turno que funcione.
- Mide el resultado y compáralo con la tasa de defectos de antes.
Tres preguntas ayudan a diseñar el dispositivo: ¿qué debe acertar exactamente el operador? ¿Qué condición física comprueba que acertó? ¿Cómo convertir esa condición en algo que la plantilla, el sensor o la máquina verifiquen solos? Si la respuesta depende de la atención humana, todavía no es poka-yoke.
Poka-yoke, jidoka, AMEF e inspección
Estos términos aparecen juntos y se confunden. Cada uno tiene un papel:
| Término | Papel | Relación con el poka-yoke |
|---|---|---|
| Poka-yoke | Impide el error o lo detecta en el punto donde ocurre | Es el dispositivo |
| Jidoka | Pilar del Sistema de Producción Toyota: la máquina o el operador detiene la línea al detectar una anormalidad | El poka-yoke es una de las herramientas del jidoka |
| AMEF (FMEA) | Anticipa fallas y las clasifica por severidad, ocurrencia y detección | Señala dónde es más necesario un poka-yoke |
| Inspección | Encuentra el defecto después de hecho | El poka-yoke actúa antes, en el origen |
En resumen: el AMEF dice dónde mirar, el poka-yoke protege el punto crítico y el jidoka asegura que, si algo pasa, el proceso se detenga.
Beneficios: menos retrabajo y desecho, menos inspección, capacitación más rápida de quien llega al puesto y una calidad que no depende de la atención del operador al final del turno. Límites: el poka-yoke cubre errores repetitivos y predecibles; no resuelve un error de diseño del producto ni fallas raras e impredecibles, y requiere verificación periódica para seguir funcionando.
Errores comunes
- Usar la capacitación o un aviso en el tablero como si fueran poka-yoke. Un recordatorio no impide un error.
- Construir un dispositivo caro y complejo cuando una solución simple bastaría.
- Dejar que el operador burle el dispositivo, retirando el sensor o la plantilla por molestia. Si eso ocurre, el diseño es malo, porque entorpece el ciclo o se hizo sin escuchar al operador.
- No verificar el dispositivo al inicio del turno. Un sensor dañado es peor que ninguno, porque da una falsa seguridad.
- Ir directo a la solución sin encontrar la causa del error.
- No involucrar en el diseño a quienes operan el puesto.
- Aplicar poka-yoke a todo: demasiados dispositivos complican el puesto. Concéntrate en los errores de mayor gravedad y frecuencia.
Próximo paso
Toma el defecto que más se repite en tu proceso y cuenta cuántas veces ocurrió el último mes. Ve al puesto, haz los 5 porqués y pregunta si el error puede hacerse imposible. Haz un prototipo barato esta semana, pruébalo durante un turno y compara la tasa de defectos. Si el resultado aparece, estandariza y replica en el puesto vecino.
Antes de cerrar, revisa tres puntos: el dispositivo es lo bastante simple como para que el operador no quiera burlarlo; hay un responsable de probarlo al inicio del turno; y el resultado está registrado en el tablero de indicadores, para que la mejora se vea y se mantenga.
Preguntas frecuentes
¿Qué es el poka-yoke?
Es un dispositivo o método a prueba de errores: simple y barato, impide que el error ocurra o lo detecta antes de que se convierta en defecto.
¿Qué significa poka-yoke?
Significa a prueba de errores. Poka quiere decir error involuntario y yoke quiere decir prevención.
¿Cuáles son los tipos de poka-yoke?
Por función, de control y de advertencia. Por método de detección, de contacto, de valor fijo (conteo) y de pasos (secuencia).
¿Cuál es la diferencia entre poka-yoke y jidoka?
Jidoka es el pilar de dar al proceso la capacidad de detenerse al detectar una anormalidad. El poka-yoke es una de las herramientas que se usan para eso.
¿El poka-yoke tiene que ser caro?
No. La definición del LEI habla de dispositivos simples y baratos. Un pin guía o una bandeja con orificios ya resuelve muchos casos.
¿Cuáles son ejemplos de poka-yoke?
Plantilla con pin guía, bandeja que debe quedar vacía, sensor de presencia, conectores con formas distintas y auto automático que solo arranca en estacionamiento.
¿Quién creó el poka-yoke?
Shigeo Shingo, ingeniero que trabajó con Toyota y desarrolló el concepto a partir de la década de 1960.
¿Cuál es la diferencia entre error y defecto?
El error es la acción equivocada, la causa. El defecto es la pieza mala que resulta de él. El poka-yoke actúa entre ambos.
Fuentes
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.