Qu'est-ce que le poka-yoke ?
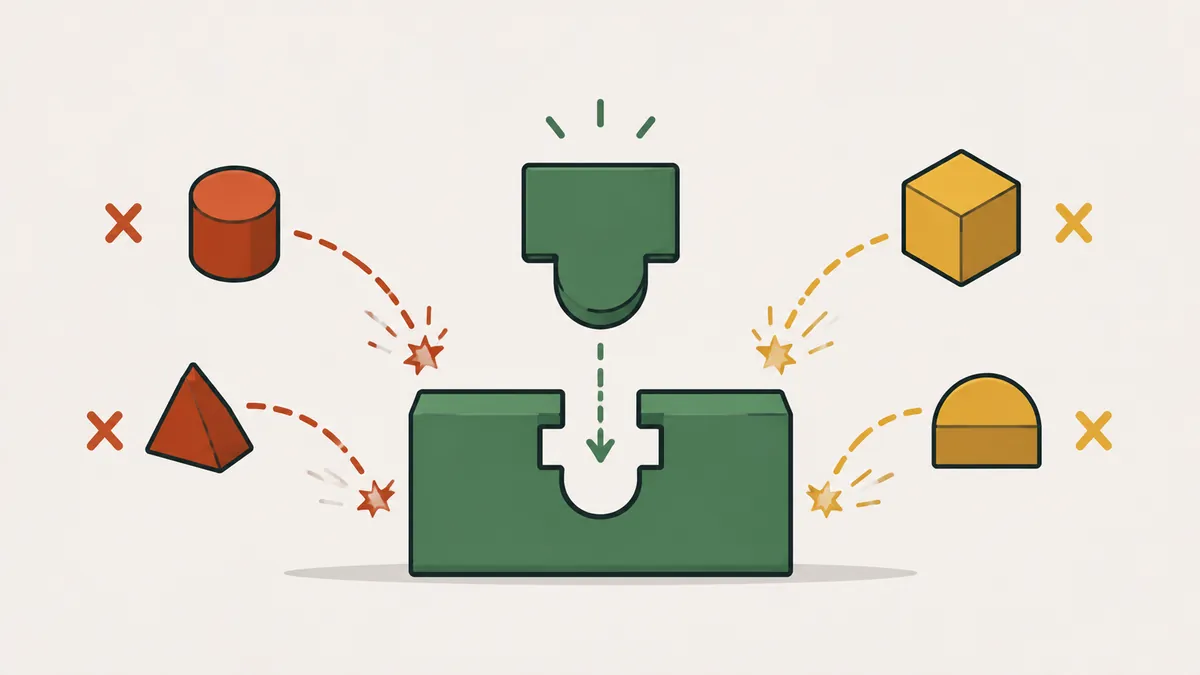
Poka-yoke est un terme japonais qui signifie « à l'épreuve des erreurs ». En français, on parle de détrompeur. Selon le Lean Enterprise Institute (LEI), ce sont des dispositifs simples et peu coûteux qui aident les opérateurs à éviter des erreurs comme utiliser la mauvaise pièce, oublier une pièce ou la monter à l'envers.
Le concept a été développé par Shigeo Shingo, ingénieur qui a travaillé avec Toyota, à partir des années 1960. L'idée reste actuelle : les gens font des erreurs, et le système doit être conçu pour qu'une erreur ne devienne pas un défaut.
Une erreur et un défaut sont deux choses différentes. L'erreur est la cause, une action erronée d'une personne ou d'une machine. Le défaut est le résultat, la mauvaise pièce qui arrive chez le client. Le poka-yoke agit entre les deux : il empêche l'erreur ou la détecte avant qu'elle ne devienne un défaut.
Pourquoi le contrôle ne suffit-il pas ? Le contrôle par échantillonnage garantit que des défauts passent, car l'échantillon ne contient pas toujours les défauts du lot. Le contrôle à 100 % en fin de ligne coûte cher et trouve le défaut loin de sa source, ce qui complique la suppression de la cause. Le poka-yoke inverse la logique : au lieu de trier la mauvaise pièce après coup, il évite qu'elle soit fabriquée.
Types de poka-yoke
Il existe deux façons de les classer. La première est la fonction, c'est-à-dire ce que fait le dispositif lorsqu'il détecte l'erreur :
| Fonction | Fonctionnement | Exemple |
|---|---|---|
| Contrôle (blocage) | Empêche l'opération ou arrête le processus en cas d'erreur. C'est le type le plus fort. | Presse qui ne cycle que si la pièce est bien positionnée |
| Alerte (avertissement) | Signale l'erreur par la lumière ou le son, mais dépend de la réaction de quelqu'un. | Capteur qui s'allume quand une vis manque |
Quand c'est possible, préférez le contrôle. L'alerte convient quand arrêter le processus causerait une perte plus grande. La seconde classification porte sur la méthode de détection, décrite par Shingo :
| Méthode | Ce qu'elle vérifie | Exemple |
|---|---|---|
| Contact | La forme, la taille ou la couleur de la pièce | Gabarit à ergot : la pièce ne rentre que dans la bonne orientation |
| Valeur fixe (comptage) | Si le nombre de pièces ou de mouvements est celui attendu | Plateau de 6 vis qui doit être vide en fin d'assemblage |
| Séquence | Si toutes les étapes ont été faites dans l'ordre | Capteur qui bloque le cycle si l'étape précédente n'est pas terminée |
Des exemples du quotidien : un connecteur USB-C qui se branche dans les deux sens, un four à micro-ondes qui ne fonctionne que porte fermée, une voiture automatique qui ne démarre qu'en position parking.
Niveaux de protection, du plus fort au plus faible
Tous les poka-yoke ne protègent pas de la même façon. Un classement pratique, qui varie selon les auteurs, va du plus fort au plus faible :
| Niveau | Idée | Exemple |
|---|---|---|
| Éliminer | Supprimer l'étape où naît l'erreur | Concevoir la pièce pour qu'un montage à l'envers soit impossible |
| Empêcher | Rendre l'erreur physiquement impossible | Connecteur qui ne rentre que dans un sens |
| Remplacer | Remplacer un processus sujet à erreurs par un plus fiable | Dosage automatique au lieu de la mesure manuelle |
| Faciliter | Rendre l'action correcte la plus facile | Codes couleur et étiquettes au point d'usage |
| Détecter | Repérer l'erreur juste après qu'elle survient | Capteur qui arrête la ligne ou déclenche une alerte |
| Atténuer | Réduire l'effet de l'erreur quand elle survient | Limiteur qui évite d'endommager la pièce |
Commencez par le haut du tableau. Détecter et atténuer sont utiles, mais seulement une fois épuisées les options éliminer et empêcher.
Exemple chiffré : la vis qui manquait
Exemple illustratif. Un poste assemble un couvercle avec 6 vis, 2 000 assemblages par semaine. Par inattention, 40 assemblages par semaine sortaient avec une vis manquante et retournaient en retouche, à 15 minutes chacun. La solution : un plateau avec 6 trous pour les vis et un capteur qui ne libère l'assemblage que lorsque le plateau est vide (méthode de la valeur fixe, type contrôle).
| Indicateur | Avant | Après |
|---|---|---|
| Assemblages par semaine | 2 000 | 2 000 |
| Assemblages avec une vis manquante | 40 | 2 |
| Taux de défaut | 2,0 % | 0,1 % |
| Retouche (15 min chacune) | 600 min (10 h) | 30 min (0,5 h) |
Taux de défaut : 40 ÷ 2 000 = 2,0 % avant et 2 ÷ 2 000 = 0,1 % après. Retouche : 40 × 15 = 600 minutes (10 heures) avant et 2 × 15 = 30 minutes (0,5 heure) après. Le poste récupère 10 − 0,5 = 9,5 heures par semaine. La réduction des défauts est de (40 − 2) ÷ 40 = 95 %.
Les 2 cas restants montrent qu'aucun dispositif n'est parfait : un plateau peut être mal rempli ou le dispositif contourné. C'est pourquoi il faut le vérifier à chaque équipe. Si la construction du dispositif a pris quelques heures de maintenance et rend 9,5 heures par semaine, l'investissement est amorti en quelques semaines, sans compter le coût d'un défaut qui atteindrait le client.
Où l'appliquer : exemples par type d'erreur
- Pièce erronée ou manquante : un plateau avec un trou par article et un capteur de présence qui bloque la libération de l'assemblage.
- Pièce montée à l'envers : un ergot de guidage ou un trou asymétrique dans le gabarit, pour que seule la bonne position convienne.
- Mauvais paramètre : une machine qui ne démarre le cycle que si le programme choisi correspond au produit de l'ordre.
- Étape oubliée : une séquence où chaque étape libère la suivante, comme la visseuse qui enregistre le serrage de chaque boulon.
- Connecteurs semblables : des formes et des couleurs différentes, pour qu'ils ne puissent pas être échangés.
Hors de l'usine, la logique est la même : le champ obligatoire d'un formulaire ou le rappel de pièce jointe oubliée dans un e-mail évitent l'erreur sur le moment.
Comment le mettre en œuvre, étape par étape
- Choisir la bonne erreur. Avec les données qualité ou les réclamations et un diagramme de Pareto, trouvez le défaut qui se répète le plus. L'AMDEC aide à prioriser les modes de défaillance les plus graves.
- Aller au poste et comprendre comment l'erreur se produit, avec les 5 pourquoi.
- Définir le niveau de protection. L'erreur peut-elle être rendue impossible ? Sinon, peut-elle être rendue évidente sur place ?
- Construire un prototype peu coûteux et le tester avec les opérateurs, y compris les nouveaux.
- Standardiser. Consigner le dispositif dans le travail standardisé et vérifier en début d'équipe qu'il fonctionne.
- Mesurer le résultat et le comparer au taux de défaut d'avant.
Trois questions aident à concevoir le dispositif : que doit réussir exactement l'opérateur ? Quelle condition physique prouve que c'est bien fait ? Comment transformer cette condition en quelque chose que le gabarit, le capteur ou la machine vérifie seul ? Si la réponse dépend de l'attention humaine, ce n'est pas encore du poka-yoke.
Poka-yoke, jidoka, AMDEC et contrôle
| Terme | Rôle | Lien avec le poka-yoke |
|---|---|---|
| Poka-yoke | Empêche l'erreur ou la détecte là où elle survient | C'est le dispositif |
| Jidoka | Pilier du Système de production Toyota : la machine ou l'opérateur arrête la ligne à la détection d'une anomalie | Le poka-yoke est l'un des outils du jidoka |
| AMDEC | Anticipe les défaillances et les classe par gravité, occurrence et détection | Montre où un poka-yoke est le plus utile |
| Contrôle | Trouve le défaut après sa fabrication | Le poka-yoke agit plus tôt, à la source |
En résumé : l'AMDEC dit où regarder, le poka-yoke protège le point critique et le jidoka garantit que, si quelque chose passe, le processus s'arrête. Le poka-yoke se combine bien avec l'andon, qu'il peut déclencher automatiquement.
Erreurs fréquentes
- Prendre la formation ou une affiche pour du poka-yoke. Un rappel n'empêche pas une erreur.
- Construire un dispositif coûteux et complexe quand une solution simple suffirait.
- Laisser l'opérateur contourner le dispositif. Si cela arrive, la conception est mauvaise : elle ralentit le cycle ou a été faite sans écouter l'opérateur.
- Ne pas vérifier le dispositif en début d'équipe. Un capteur en panne est pire que pas de capteur, car il donne une fausse sécurité.
- Sauter à la solution sans chercher la cause de l'erreur.
- Ne pas impliquer les personnes qui font tourner le poste.
- Mettre du poka-yoke partout : trop de dispositifs compliquent le poste. Concentrez-vous sur les erreurs les plus graves et les plus fréquentes.
Prochaine étape : prenez le défaut qui se répète le plus et comptez combien de fois il est survenu le mois dernier. Allez au poste, faites les 5 pourquoi et demandez-vous si l'erreur peut être rendue impossible. Construisez un prototype peu coûteux cette semaine, testez-le pendant une équipe et comparez le taux de défaut.
Questions fréquentes
Qu'est-ce que le poka-yoke ?
Un dispositif ou une méthode anti-erreur : simple et peu coûteux, il empêche l'erreur de se produire ou la détecte avant qu'elle ne devienne un défaut.
Que signifie poka-yoke ?
« À l'épreuve des erreurs ». Poka désigne une erreur involontaire et yoke la prévention. En français, on parle aussi de détrompeur.
Quels sont les types de poka-yoke ?
Par fonction : contrôle et alerte. Par méthode de détection : contact, valeur fixe (comptage) et séquence.
Quelle différence entre poka-yoke et jidoka ?
Le jidoka est le pilier qui donne au processus la capacité de s'arrêter quand il détecte une anomalie. Le poka-yoke est l'un des outils utilisés pour cela.
Un poka-yoke doit-il être coûteux ?
Non. La définition du LEI parle de dispositifs simples et peu coûteux. Un ergot de guidage ou un plateau à trous résout déjà beaucoup de cas.
Quels sont des exemples de poka-yoke ?
Un gabarit à ergot de guidage, un plateau qui doit finir vide, un capteur de présence, des connecteurs de formes différentes et une voiture automatique qui ne démarre qu'en position parking.
Qui a créé le poka-yoke ?
Shigeo Shingo, ingénieur qui a travaillé avec Toyota et qui a développé le concept à partir des années 1960.
Quelle différence entre une erreur et un défaut ?
L'erreur est l'action erronée, la cause. Le défaut est la mauvaise pièce qui en résulte. Le poka-yoke agit entre les deux.
Sources
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
Sources en anglais, sauf mention contraire.
Pour aller plus loin

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.