O que é poka-yoke
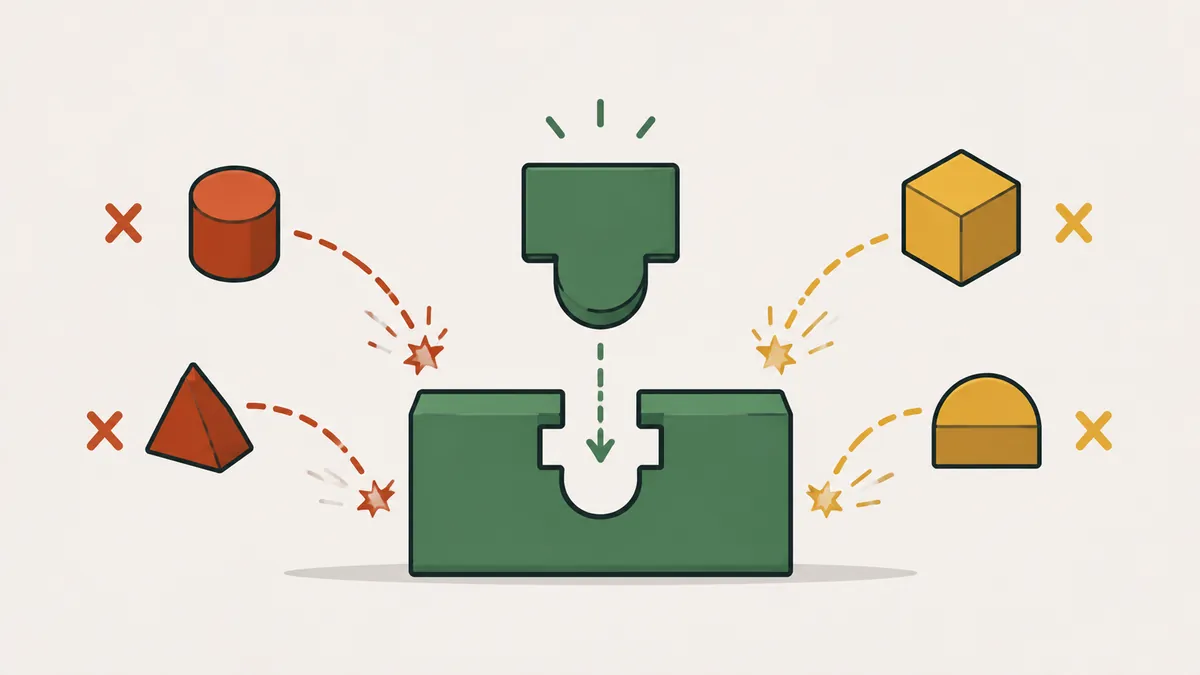
Poka-yoke é um termo japonês que significa à prova de erro. Segundo o Lean Enterprise Institute (LEI), são dispositivos simples e baratos que ajudam o operador a evitar erros como usar a peça errada, esquecer uma peça ou montá-la invertida. Poka quer dizer erro inadvertido e yoke, prevenção.
O conceito foi desenvolvido por Shigeo Shingo, engenheiro que trabalhou com a Toyota, a partir dos anos 1960. O nome original, baka-yoke, foi trocado por soar ofensivo ao operador. A ideia por trás dele continua atual: errar é humano, e o sistema deve ser projetado para que o erro não vire defeito.
Erro e defeito são coisas diferentes. O erro é a causa, uma ação errada de pessoa ou máquina. O defeito é o resultado, a peça ruim que chega ao cliente. O poka-yoke atua entre os dois: impede o erro ou o detecta antes que ele vire defeito.
Por que inspecionar não basta? O LEI aponta duas limitações da inspeção tradicional. A inspeção por amostragem garante que defeitos passem, porque a amostra nem sempre contém os defeitos do lote. A inspeção de 100% no fim da linha é cara e encontra o defeito longe da origem, o que dificulta eliminar a causa. O poka-yoke inverte a lógica: em vez de separar a peça ruim depois, impede que ela seja feita.
Shingo descreveu três tipos de inspeção, e a diferença ajuda a entender o lugar do poka-yoke. A inspeção por julgamento separa o bom do ruim depois de feito. A inspeção informativa usa os dados do defeito para corrigir o processo. A inspeção na fonte verifica a condição que causa o erro, antes de ele acontecer, e é nela que o poka-yoke trabalha.
Os tipos de poka-yoke
Há duas formas de classificar. A primeira é pela função, ou seja, o que o dispositivo faz quando detecta o erro:
| Função | Como age | Exemplo |
|---|---|---|
| Parada (controle) | Impede a operação ou para o processo quando há erro. É o tipo mais forte. | Prensa que só aciona com a peça na posição correta |
| Alerta (aviso) | Sinaliza o erro com luz ou som, mas depende de alguém reagir. | Sensor que acende uma luz quando falta um parafuso |
Sempre que possível, prefira o de parada. O de alerta serve quando parar o processo causaria perda maior.
A segunda é pelo método de detecção, como descrito por Shingo:
| Método | O que verifica | Exemplo |
|---|---|---|
| Contato | Forma, tamanho ou cor da peça | Gabarito com pino guia: a peça só encaixa na orientação certa |
| Valor fixo (contagem) | Se o número de peças ou movimentos é o previsto | Caixa com 6 parafusos que precisa estar vazia no fim da montagem |
| Etapas (sequência) | Se todas as etapas foram feitas na ordem | Sensor que não deixa o ciclo começar se a etapa anterior não foi concluída |
No dia a dia há exemplos conhecidos: o cartão de memória que só entra em uma posição e o carro automático que só dá partida em ponto morto.
Níveis de proteção: do mais forte ao mais fraco
Nem todo poka-yoke protege igual. Uma organização prática, que varia entre autores, ordena as soluções da mais forte à mais fraca:
| Nível | Ideia | Exemplo |
|---|---|---|
| Eliminar | Remover a etapa em que o erro nasce | Projetar a peça de modo que a montagem invertida nem exista |
| Prevenir | Tornar o erro fisicamente impossível | Conector que só encaixa de um jeito |
| Substituir | Trocar um processo sujeito a erro por um mais confiável | Dosagem automática no lugar da medição manual |
| Facilitar | Tornar a ação correta a mais fácil | Código de cores e etiquetas no ponto de uso |
| Detectar | Identificar o erro logo após ocorrer | Sensor que para a linha ou emite alerta |
| Mitigar | Reduzir o efeito do erro quando ele acontece | Limitador que evita dano à peça |
Comece pelo alto da tabela. Detectar e mitigar são úteis, mas só depois de esgotar eliminar e prevenir. Os seis níveis são detalhados nos guias da seção "Aprofunde este tema".
Exemplo resolvido: o parafuso que faltava
Exemplo ilustrativo. Um posto monta uma tampa com 6 parafusos, 2.000 conjuntos por semana. Por esquecimento, 40 conjuntos por semana saíam com parafuso faltando e voltavam para retrabalho, a 15 minutos cada. A solução: uma bandeja com 6 furos de parafuso e um sensor que só libera o conjunto quando a bandeja está vazia (método do valor fixo, tipo parada).
| Indicador | Antes | Depois |
|---|---|---|
| Conjuntos por semana | 2.000 | 2.000 |
| Conjuntos com parafuso faltando | 40 | 2 |
| Taxa de defeito | 2,0% | 0,1% |
| Retrabalho (15 min cada) | 600 min (10 h) | 30 min (0,5 h) |
Taxa de defeito: 40 ÷ 2.000 = 2,0% antes e 2 ÷ 2.000 = 0,1% depois. Retrabalho: 40 × 15 = 600 minutos (10 horas) antes e 2 × 15 = 30 minutos (0,5 hora) depois. O posto recupera 10 − 0,5 = 9,5 horas por semana.
A redução de defeitos é de (40 − 2) ÷ 40 = 95%. Os 2 casos que sobram mostram que nenhum dispositivo é perfeito: pode haver bandeja mal reposta ou dispositivo burlado. Por isso ele precisa ser verificado todo turno.
Vale comparar o custo. Se o dispositivo levou algumas horas de manutenção para ser feito e devolveu 9,5 horas por semana, o investimento se paga em poucas semanas, sem contar o custo de um defeito que chegasse ao cliente.
Onde aplicar: exemplos por tipo de erro
O poka-yoke serve para qualquer erro repetitivo e previsível. Estes são os mais comuns na produção:
- Peça errada ou ausente: bandeja com um furo para cada item e sensor de presença, que impede a liberação do conjunto.
- Peça invertida: pino guia ou furo assimétrico no gabarito, de modo que só a posição correta encaixa.
- Parâmetro errado: máquina que só inicia o ciclo se o programa selecionado for o do produto na ordem.
- Etapa esquecida: sequência de operações em que cada passo libera o seguinte, como o torquímetro que registra o aperto de todos os parafusos.
- Conectores parecidos: formatos e cores diferentes, para que não possam ser trocados.
Fora da fábrica, a lógica é a mesma: o campo obrigatório de um formulário, a validação de CPF no cadastro e o aviso de anexo esquecido no e-mail impedem ou detectam o erro na hora.
Como implementar poka-yoke, passo a passo
- Escolha o erro certo. Use dados de qualidade ou reclamações e um Pareto para achar o defeito que mais se repete. O FMEA ajuda a priorizar os modos de falha mais graves.
- Vá ao posto e entenda como o erro acontece, com os 5 porquês.
- Defina o nível de proteção. Dá para tornar o erro impossível? Se não, dá para torná-lo óbvio na hora?
- Faça um protótipo barato e teste com os operadores, inclusive os novatos.
- Padronize. Registre o dispositivo no trabalho padronizado e verifique no início de cada turno se ele funciona.
- Meça o resultado e compare com a taxa de defeito antes.
Três perguntas ajudam a desenhar o dispositivo: o que exatamente o operador precisa acertar? Que condição física comprova que ele acertou? Como transformar essa condição em algo que o gabarito, o sensor ou a máquina verifique sozinho? Se a resposta depende de atenção humana, ainda não é poka-yoke.
O roteiro completo, em 7 passos, está nos guias da seção "Aprofunde este tema".
Poka-yoke, jidoka, FMEA e inspeção
Esses termos aparecem juntos e se confundem. Cada um tem um papel:
| Termo | Papel | Relação com o poka-yoke |
|---|---|---|
| Poka-yoke | Impede o erro ou o detecta no ponto onde ocorre | É o dispositivo |
| Jidoka | Pilar do Sistema Toyota de Produção: a máquina ou o operador para a linha ao detectar anormalidade | O poka-yoke é uma das ferramentas do jidoka |
| FMEA | Antecipa falhas e as classifica por gravidade, ocorrência e detecção | Aponta onde um poka-yoke é mais necessário |
| Inspeção | Encontra o defeito depois de feito | O poka-yoke age antes, na origem |
Em resumo: o FMEA diz onde olhar, o poka-yoke protege o ponto crítico e o jidoka garante que, se algo passar, o processo pare.
Benefícios: menos retrabalho e refugo, menos inspeção, treinamento mais rápido de quem entra no posto e qualidade que não depende da atenção do operador no fim do turno. Limites: o poka-yoke cobre erros repetitivos e previsíveis; não resolve erro de projeto do produto, nem falhas raras e imprevisíveis, e exige verificação periódica para continuar funcionando.
Erros comuns
- Usar treinamento ou aviso no quadro como se fossem poka-yoke. Lembrete não impede erro.
- Criar um dispositivo caro e complexo quando uma solução simples resolveria.
- Deixar o operador burlar o dispositivo, retirando o sensor ou o gabarito por incômodo. Se isso acontece, o projeto está ruim, porque atrapalha o ciclo ou foi feito sem ouvir o operador.
- Não verificar o dispositivo no início do turno. Um sensor quebrado é pior que nenhum, porque dá falsa segurança.
- Ir direto à solução sem achar a causa do erro.
- Não envolver quem opera o posto no projeto.
- Aplicar poka-yoke a tudo: dispositivo demais complica o posto. Foque nos erros de maior gravidade e frequência.
Próximo passo
Pegue o defeito que mais se repete no seu processo e conte quantas vezes ele ocorreu no último mês. Vá ao posto, faça os 5 porquês e pergunte se o erro pode ser tornado impossível. Faça um protótipo barato esta semana, teste por um turno e compare a taxa de defeito. Se o resultado aparecer, padronize e replique no posto vizinho.
Antes de encerrar, confira três pontos: o dispositivo é simples o bastante para o operador não querer burlá-lo; há um responsável por testá-lo no início do turno; e o resultado está registrado no quadro de indicadores, para que a melhoria seja vista e mantida.
Perguntas frequentes
O que é poka-yoke?
É um dispositivo ou método à prova de erro: simples e barato, impede que o erro aconteça ou o detecta antes de virar defeito.
O que significa poka-yoke?
Significa à prova de erro. Poka quer dizer erro inadvertido e yoke quer dizer prevenção.
Quais são os tipos de poka-yoke?
Pela função, de parada e de alerta. Pelo método de detecção, de contato, de valor fixo (contagem) e de etapas (sequência).
Qual a diferença entre poka-yoke e jidoka?
Jidoka é o pilar de dar ao processo a capacidade de parar ao detectar anormalidade. O poka-yoke é uma das ferramentas usadas para isso.
Poka-yoke precisa ser caro?
Não. A definição do LEI fala em dispositivos simples e baratos. Um pino guia ou uma bandeja com furos já resolve muitos casos.
Quais são exemplos de poka-yoke?
Gabarito com pino guia, bandeja que precisa ficar vazia, sensor de presença, conectores com formatos diferentes e carro automático que só dá partida em ponto morto.
Quem criou o poka-yoke?
Shigeo Shingo, engenheiro que trabalhou com a Toyota e desenvolveu o conceito a partir dos anos 1960.
Qual a diferença entre erro e defeito?
O erro é a ação errada, a causa. O defeito é a peça ruim que resulta dele. O poka-yoke atua entre os dois.
Fontes
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. O Sistema Toyota de Produção do ponto de vista da Engenharia de Produção. Porto Alegre: Bookman.
Quer as ferramentas prontas para usar?
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-bookAprofunde este tema
- Princípios do Poka-yoke: 6 formas de evitar o erro: Conheça seis princípios práticos do poka-yoke, do mais forte ao mais fraco: eliminar, prevenir, substituir, facilitar, detectar e mitigar o erro.
- Como implementar poka-yoke na produção em 7 passos: Passo a passo para implementar poka-yoke na produção: escolha o erro com Pareto e FMEA, ache a causa raiz, defina o dispositivo, teste, padronize e audite.

Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.