O que é andon
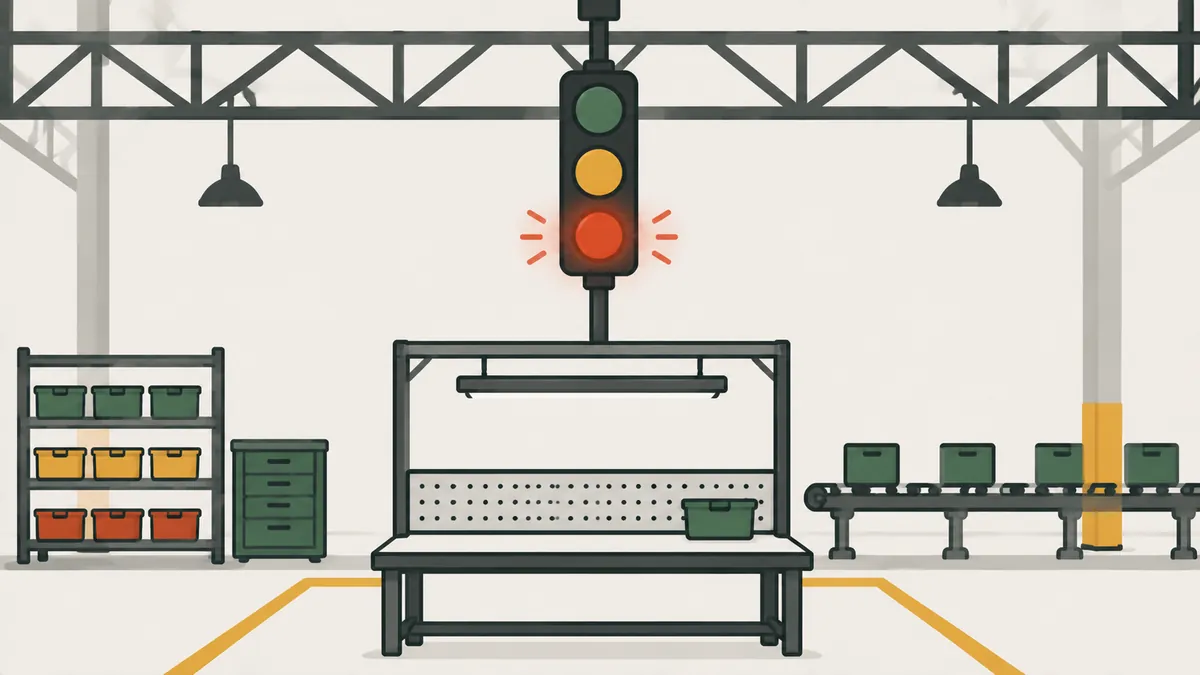
Andon é uma ferramenta de gestão visual que mostra, de relance, a situação das operações de uma área e sinaliza sempre que ocorre uma anormalidade. A palavra japonesa significa "lâmpada".
Na prática, é o jeito de o posto de trabalho pedir ajuda. Em vez de esconder o problema ou esperar alguém notar, o operador ou a máquina acende um sinal, e o líder vai até lá. O andon é uma das ferramentas do jidoka: é o que torna a parada visível e a ajuda imediata.
O sistema vem do Sistema Toyota de Produção. A ideia é simples: um problema só pode ser resolvido se for visto, e só será visto rápido se avisar sozinho.
Vale separar três coisas que costumam se misturar. O andon é o sinal. A resposta é o que o líder faz ao ver o sinal. O registro é o que a empresa aprende depois. Um painel bonito sem resposta e sem registro é apenas decoração. Um simples cartão colorido com resposta rápida e anotação da causa já é um sistema andon funcional.
O que o andon mostra
- Situação da produção: quais máquinas e postos estão operando.
- Anormalidades: máquina parada, problema de qualidade, falha de ferramenta, atraso do operador, falta de material.
- Ações necessárias: como uma troca de ferramenta programada.
- Planejado versus realizado: quantas peças deveriam ter saído até agora e quantas saíram.
Significado das cores
As cores variam entre empresas, então defina a sua e treine todos. A convenção mais comum é esta:
| Cor | Significado usual | Ação esperada |
|---|---|---|
| Verde | Operação normal | Nenhuma |
| Amarelo | Chamado de ajuda ou atenção | O líder vai ao posto |
| Vermelho | Linha ou máquina parada | Resolver e só então liberar |
| Azul | Falta de material (uso frequente) | Logística repõe o item |
Como o andon funciona
O formato clássico é um painel suspenso com números que correspondem aos postos ou máquinas. O número acende quando um sensor detecta o problema ou quando o operador puxa uma corda ou aperta um botão. A luz chama uma resposta rápida do líder de equipe. Luzes coloridas sobre as máquinas, verde para operação normal e vermelha para problema, são outra forma comum.
- O operador ou um sensor detecta a anormalidade.
- O sinal é acionado: a luz amarela acende e o painel mostra o posto.
- O líder responde e vai ao posto.
- Se o problema for resolvido no tempo do ciclo, a luz apaga e a produção segue.
- Se não, a linha para (luz vermelha) até a correção.
- O acionamento é registrado, com o motivo e o tempo gasto.
Em muitas linhas inspiradas na Toyota, o primeiro puxar da corda chama ajuda sem parar a linha, e a parada só ocorre se o problema não for resolvido até um ponto definido do ciclo. Esse detalhe de projeto varia. O essencial é que o operador tenha o direito e o meio de acionar.
Também é comum usar a parada em posição fixa: a linha só para ao fim do ciclo ou em um ponto definido, para que a peça não fique pela metade. Isso evita novos defeitos causados pela própria parada e facilita a retomada. Em linhas com muitos postos, o painel mostra o número do posto, e o líder sabe aonde ir sem procurar.
Exemplo resolvido: um turno com 12 acionamentos
Exemplo ilustrativo. Uma linha trabalha um turno de 480 minutos, com tempo takt de 60 segundos. O plano é produzir 1 peça por minuto, ou seja, 480 peças. O andon registrou 12 acionamentos, todos com a linha parada até a solução.
| Causa | Acionamentos | Tempo médio por chamado (min) | Parada total (min) | % da parada |
|---|---|---|---|---|
| Falta de material | 5 | 4 | 5 × 4 = 20 | 38,5% |
| Falha de máquina ou ferramenta | 2 | 9 | 2 × 9 = 18 | 34,6% |
| Problema de qualidade | 4 | 3 | 4 × 3 = 12 | 23,1% |
| Outros | 1 | 2 | 1 × 2 = 2 | 3,8% |
| Total | 12 | 52 | 100,0% |
Parada total: 20 + 18 + 12 + 2 = 52 minutos. O tempo produtivo foi 480 − 52 = 428 minutos, e a linha fez 428 peças contra 480 planejadas. A disponibilidade do turno é:
428 ÷ 480 = 89,2%
Essa é a disponibilidade usada no OEE. O dado do andon mostra onde está a perda: a falta de material (20 minutos) e a máquina (18 minutos) somam 38 dos 52 minutos, ou 73,1% da parada. A falha de máquina tem o maior tempo por chamado, 9 minutos. O primeiro ataque é à falta de material, que ocorre com mais frequência.
Para ler o resultado, olhe duas medidas por causa: a frequência (quantas vezes) e a duração (quantos minutos cada vez). Causa frequente e curta pede uma solução de rotina, como reposição programada. Causa rara e longa pede análise de causa raiz e, muitas vezes, manutenção preventiva. No exemplo, a falta de material é frequente e a falha de máquina é longa, então cada uma exige uma resposta diferente.
Sem o registro, o líder lembraria só do último problema. Com ele, a conversa muda de "hoje foi um dia ruim" para "material e máquina explicam 73,1% das paradas".
Tipos de andon
| Tipo | Como funciona | Quando faz sentido |
|---|---|---|
| Manual | Bandeira, luz acionada por interruptor ou corda | Início da implantação e empresas pequenas |
| Semiautomático | Botão ou corda liga a luz e o painel; sensores em pontos críticos | Linhas de montagem com vários postos |
| Eletrônico | Painel digital com registro de tempo e causa, ligado ao sistema de produção | Operações com muitas linhas e necessidade de análise |
Comece simples. Uma luz ou uma bandeira com resposta rápida do líder já cumpre a função. A tecnologia só ajuda se o hábito de responder já existir. Um painel digital que registra tempo e causa automaticamente é valioso, porque elimina a anotação manual e permite ver tendências. Mas, sem líderes que respondam, ele apenas registra o abandono com mais precisão.
Como implantar o andon
- Defina o que é anormal em cada posto, com padrão claro: medida, tempo, falta de peça.
- Escolha os sinais e as cores e escreva o significado de cada um.
- Defina quem responde, em quanto tempo e o que faz ao chegar. Uma meta comum para começar é responder em até 1 minuto.
- Treine operadores e líderes e simule o acionamento antes de valer.
- Registre cada acionamento, com motivo, hora de início e fim.
- Analise os registros toda semana e trate as causas mais frequentes em ciclo PDCA.
O risco: ninguém puxar a corda
O andon só funciona se acionar for seguro. Se quem aciona é cobrado pela parada, o sistema morre em semanas e os problemas voltam a ser escondidos. A liderança precisa agradecer cada acionamento e cobrar a resposta, não o acionamento.
Um bom sinal de saúde é o oposto do que muita gente espera: no começo, o número de acionamentos sobe, porque os problemas antes escondidos aparecem. Com a análise e a correção das causas, ele cai. Se o número cai a zero logo no início, desconfie. Provavelmente as pessoas pararam de acionar.
Os dados do andon alimentam também a gestão visual da área e as reuniões diárias de produção.
Andon, jidoka e gestão visual
| Conceito | Papel |
|---|---|
| Jidoka | Princípio: detectar a anormalidade e parar o trabalho |
| Andon | Ferramenta: sinaliza o problema e chama ajuda |
| Poka-yoke | Dispositivo que previne o erro ou o detecta |
| Gestão visual | Conjunto de recursos que torna o estado da operação visível; o andon é um deles |
O poka-yoke pode acionar o andon automaticamente quando detecta um erro. Os dois se complementam.
Erros comuns
- Instalar o painel sem definir o que é anormal em cada posto.
- Cobrar o operador pelo acionamento.
- Líder que demora a responder ou não vai ao posto.
- Não registrar o motivo e o tempo de cada chamado.
- Cores sem significado combinado ou diferentes entre áreas.
- Silenciar o alarme para não incomodar, em vez de resolver a causa.
Próximo passo
Escolha uma linha e comece por uma folha de registro. Durante uma semana, anote cada vez que o operador precisa de ajuda: hora, motivo e minutos de parada. Some por causa, como na tabela do exemplo, e transforme o maior item em um projeto de melhoria. Depois, instale o sinal mais simples possível e combine a resposta do líder.
Perguntas frequentes
O que significa andon?
É a palavra japonesa para lâmpada. Na fábrica, designa o sinal visual que mostra a situação da área e chama ajuda quando há um problema.
Quem aciona o andon?
O operador, puxando uma corda ou apertando um botão, ou a própria máquina, por meio de um sensor.
Quais são as cores do andon?
A convenção mais comum é verde para normal, amarelo para chamado de ajuda e vermelho para parada. Cada empresa define a sua e deve treinar todos.
Andon precisa de sistema eletrônico?
Não. Uma luz ou uma bandeira, com resposta rápida do líder, já cumpre a função.
Qual a relação entre andon e jidoka?
O jidoka é o princípio de detectar e parar. O andon é a ferramenta que torna a parada visível e chama ajuda.
Para que serve o registro do andon?
Mostra quais causas mais param a linha e quanto tempo custam, e permite priorizar melhorias com dados.
O andon sempre para a linha?
Não necessariamente. Em muitos sistemas, o primeiro acionamento chama ajuda, e a linha só para se o problema não for resolvido a tempo.
Fontes
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Visual Management. Lean Lexicon. https://www.lean.org/lexicon-terms/visual-management/
- LIKER, J. K. O Modelo Toyota: 14 princípios de gestão do maior fabricante do mundo. Porto Alegre: Bookman.
Quer medir o que realmente importa?
Baixe o e-book gratuito sobre indicadores de desempenho e acompanhe as perdas da sua operação.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.