- O que é trabalho padronizado
- Os três elementos do trabalho padronizado
- Exemplo resolvido: takt de 66 segundos
- Os formulários do trabalho padronizado
- Como criar o trabalho padronizado, passo a passo
- Trabalho padronizado, instrução de trabalho e POP
- O padrão é o ponto de partida do kaizen
- Benefícios do trabalho padronizado
- Erros comuns
- Próximo passo
- Perguntas frequentes
O que é trabalho padronizado
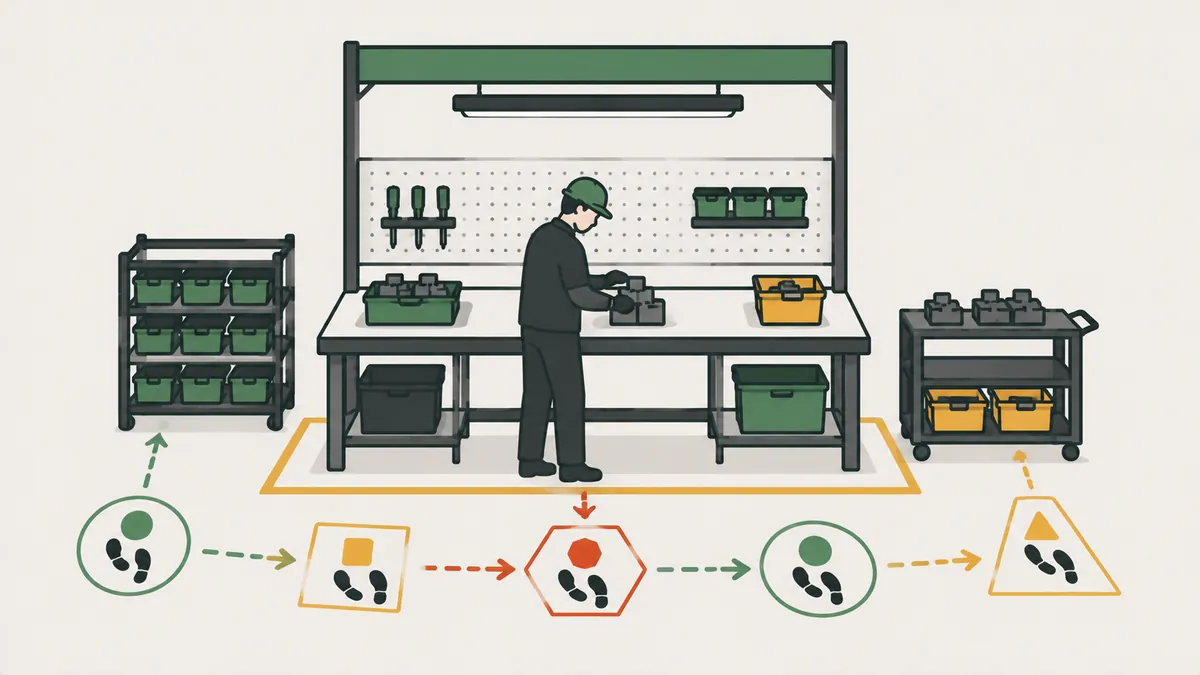
Trabalho padronizado (standardized work ou standard work) é o estabelecimento de procedimentos precisos para o trabalho de cada operador em um processo produtivo. Segundo o Lean Enterprise Institute, ele se baseia em três elementos: o takt time, a sequência de trabalho e o estoque padrão em processo.
Em outras palavras, o padrão responde a três perguntas: em que ritmo é preciso produzir, em que ordem o operador faz as tarefas e quantas peças precisam estar no posto para o trabalho fluir sem parar. É a melhor forma conhecida hoje de fazer o trabalho, descrita de modo que qualquer pessoa treinada consiga repeti-la em qualquer turno.
A palavra "padrão" engana. No Sistema Toyota de Produção, o padrão não é uma lei imposta por quem está no escritório. Ele nasce do trabalho real, é escrito com quem faz a tarefa e existe para ser superado. Por isso o trabalho padronizado costuma ser descrito como a base do kaizen: primeiro estabilize, depois melhore. Um processo que muda de um operador para outro, ou de um turno para outro, não permite medir nem aprender nada.
Os três elementos do trabalho padronizado
| Elemento | O que define | No exemplo deste artigo |
|---|---|---|
| Takt time | O ritmo em que o produto precisa ser feito para atender a demanda | Uma peça a cada 66 segundos |
| Sequência de trabalho | A ordem exata das tarefas do operador dentro do takt | 6 elementos, de pegar a peça a identificar e guardar |
| Estoque padrão | As peças necessárias no posto, inclusive dentro das máquinas, para rodar sem interrupção | 2 peças: 1 no dispositivo e 1 aguardando verificação |
Sem os três, o documento vira apenas uma instrução. O takt dá a referência de tempo, a sequência dá o método e o estoque padrão dá a estabilidade do posto.
Exemplo resolvido: takt de 66 segundos
Primeiro, calcule o takt. O turno tem 8 horas (480 minutos), com 30 minutos de refeição e 10 minutos de pausa programada. O tempo disponível é 480 − 40 = 440 minutos, ou 26.400 segundos. A demanda é de 400 peças por turno.
Takt = 26.400 ÷ 400 = 66 segundos por peça.
Agora cronometre o trabalho real do operador, várias vezes, separando cada elemento em tempo manual e tempo de deslocamento. Os valores abaixo são ilustrativos.
| Nº | Elemento de trabalho | Manual (s) | Andar (s) | Total (s) |
|---|---|---|---|---|
| 1 | Pegar a peça no contentor | 5 | 2 | 7 |
| 2 | Posicionar e fixar no gabarito | 14 | 0 | 14 |
| 3 | Apertar com a ferramenta elétrica | 4 | 0 | 4 |
| 4 | Retirar e verificar o ponto-chave com calibre | 11 | 0 | 11 |
| 5 | Montar o subcomponente | 10 | 3 | 13 |
| 6 | Identificar e colocar no contentor de saída | 6 | 5 | 11 |
| Total do ciclo | 50 | 10 | 60 |
O ciclo do operador é de 60 segundos, abaixo do takt de 66. A folga é de 6 segundos, ou 9,1% do takt. O posto produz 26.400 ÷ 60 = 440 peças por turno, 40 a mais que a demanda de 400. Se o ciclo passasse de 66 segundos, o posto não acompanharia o cliente e seria preciso rebalancear a linha.
Leia a tabela com três cuidados. Primeiro, registre o menor tempo que o operador consegue repetir com segurança, e não a média de um dia bom. Segundo, separe o tempo manual do deslocamento: o deslocamento quase sempre é o primeiro desperdício a sair. Terceiro, deixe uma folga entre o ciclo e o takt, porque paradas pequenas, trocas de contentor e variações normais existem. Um ciclo igual ao takt não tem margem para nenhum imprevisto.
Os formulários do trabalho padronizado
O Lean Enterprise Institute cita três formas básicas de documentar o padrão, usadas por engenheiros e supervisores.
| Formulário | Para que serve |
|---|---|
| Tabela de capacidade do processo | Mostra a capacidade de cada máquina ou posto, incluindo tempo de troca, e ajuda a achar o limitante |
| Tabela combinada de trabalho padronizado | Combina, na linha do tempo, o trabalho manual, o deslocamento e o tempo automático de cada elemento, comparados ao takt |
| Diagrama de trabalho padronizado | Desenha o layout do posto, o percurso do operador, os pontos de qualidade e segurança e o estoque padrão |
Os formulários devem caber em uma página e ficar afixados no posto, e não guardados em um arquivo no escritório. A ideia é que o operador, o líder e quem visita o gemba leiam o mesmo documento.
Como criar o trabalho padronizado, passo a passo
- Arrume o posto antes. Não padronize o desperdício. Comece pelo 5S, para que ninguém perca tempo procurando ferramenta.
- Calcule o takt do processo, como no exemplo acima.
- Observe o trabalho real de um operador experiente, no posto, e não no escritório.
- Cronometre cada elemento várias vezes e registre o menor tempo repetível. A técnica está explicada em cronoanálise.
- Defina a melhor sequência com os próprios operadores, eliminando movimentos desnecessários.
- Preencha os formulários e compare o ciclo com o takt.
- Exponha no posto, de forma visual, com fotos dos pontos-chave.
- Treine e audite em todos os turnos. Se o padrão não é seguido, descubra o motivo antes de culpar o operador.
Um detalhe decide o sucesso da implantação: envolva os operadores desde o passo 3. Quem participa da definição da sequência entende o motivo de cada movimento e cobra dos colegas o cumprimento. Quem recebe o padrão pronto tende a ignorá-lo assim que o supervisor sai do posto.
Trabalho padronizado, instrução de trabalho e POP
É comum confundir os três documentos. A diferença está no que cada um controla.
| Documento | O que controla | Inclui takt e estoque padrão? |
|---|---|---|
| Trabalho padronizado | O ritmo, a sequência e o estoque do posto, pensados para melhorar | Sim |
| Instrução de trabalho | Como executar uma tarefa específica, passo a passo | Em geral, não |
| POP (procedimento operacional padrão) | A regra de um processo, quem faz o quê e quando | Não |
Eles se complementam. Uma empresa pode ter os três, mas só o trabalho padronizado amarra a tarefa ao tempo da demanda e à melhoria contínua.
Na prática, o trabalho padronizado costuma citar a instrução de trabalho quando uma tarefa exige detalhe, como o torque de um parafuso ou a sequência de aperto. O padrão do posto mostra o todo, e a instrução aprofunda o ponto crítico. Não é preciso escolher entre um e outro, e sim evitar que o documento mais detalhado esconda o ritmo e o estoque do posto.
O padrão é o ponto de partida do kaizen
O Lean Enterprise Institute destaca que o trabalho padronizado, depois de estabelecido e exposto no posto, é o objeto da melhoria contínua por meio do kaizen. Sem padrão, não há como saber se uma mudança melhorou algo, porque falta referência de comparação. Também não há como identificar o que é anormal, condição necessária para o jidoka.
No exemplo, a equipe notou que o operador caminhava 5 segundos até o contentor de saída. Ela moveu o contentor para o alcance do braço. O deslocamento do elemento 6 caiu de 5 para 0 segundo, e o ciclo passou de 60 para 55 segundos. Agora o ciclo ocupa 55 ÷ 66 = 83,3% do takt, e o posto faz 26.400 ÷ 55 = 480 peças por turno. Os 55 segundos viram o novo padrão, e o ciclo recomeça.
Benefícios do trabalho padronizado
- Documenta o processo atual para todos os turnos.
- Reduz a variabilidade entre operadores e entre turnos.
- Facilita o treinamento de novos operadores.
- Reduz lesões e esforço excessivo, ao eliminar movimentos desnecessários.
- Dá a base para as atividades de melhoria.
Há ainda um ganho menos visível. Quando todos sabem como o trabalho deve ser feito, qualquer desvio aparece na hora: uma peça fora de lugar, um ciclo mais longo, um passo omitido. O gestor deixa de procurar culpados e passa a procurar causas, com o apoio de ferramentas como os 5 porquês.
Erros comuns
- Escrever o padrão no escritório, sem observar o posto.
- Confundir com instrução de trabalho, deixando de fora o takt e o estoque padrão.
- Padronizar o desperdício, como a busca por ferramentas, em vez de removê-lo antes.
- Deixar o padrão congelado. Se nunca muda, o kaizen parou.
- Impor o padrão sem os operadores. Quem faz o trabalho sabe onde estão os problemas.
Próximo passo
Escolha um posto com variação entre turnos e faça o seguinte nesta semana.
- Calcule o takt do posto.
- Cronometre o trabalho real em três ciclos e divida em elementos.
- Monte a tabela combinada com tempo manual e de deslocamento.
- Compare o ciclo com o takt e corte primeiro o deslocamento.
- Afixe o padrão no posto e marque uma revisão para daqui a 30 dias.
Perguntas frequentes
Quais são os elementos do trabalho padronizado?
Takt time, sequência de trabalho e estoque padrão em processo.
O que é standard work?
É o nome em inglês do trabalho padronizado: procedimentos precisos para o trabalho de cada operador, baseados em takt, sequência e estoque padrão.
Qual a diferença entre trabalho padronizado e instrução de trabalho?
A instrução descreve como fazer uma tarefa. O trabalho padronizado também define o takt e o estoque padrão, e serve de base para melhorar.
Como calcular o takt time para o trabalho padronizado?
Divida o tempo disponível pela demanda do cliente. No exemplo, 26.400 segundos divididos por 400 peças dão 66 segundos.
Trabalho padronizado engessa o operador?
Não deveria. O padrão é a melhor forma conhecida hoje e deve ser melhorado com a participação de quem faz o trabalho.
Qual a relação entre trabalho padronizado e kaizen?
O padrão é a base de comparação. Cada melhoria bem-sucedida vira o novo padrão.
O que é a tabela combinada de trabalho padronizado?
Um formulário que compara, na linha do tempo, o trabalho manual, o deslocamento e o tempo automático com o takt.
Fontes
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- LIKER, J. K. O Modelo Toyota: 14 princípios de gestão do maior fabricante do mundo. Porto Alegre: Bookman.
Quer entender o "metrônomo" por trás do padrão?
Leia como calcular o Takt Time da sua linha.
Ler artigo
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.