- O que é balanceamento de linha
- Mapa visual do balanceamento de linha
- Passo 1: calcular o takt time
- Passo 2: listar as tarefas e os tempos
- Passo 3: número mínimo de postos e distribuição
- Passo 4: eficiência da linha
- Gráfico de balanceamento (yamazumi)
- Como melhorar o balanceamento
- Erros comuns e checklist
- Perguntas frequentes
O que é balanceamento de linha
Balanceamento de linha é distribuir as tarefas entre os postos de trabalho de modo que cada posto tenha uma carga próxima do takt time. O resultado é um fluxo contínuo, sem um posto sobrecarregado formando fila e outro esperando trabalho.
Uma linha desbalanceada produz no ritmo do posto mais lento, acumula estoque em processo e desperdiça a capacidade dos demais. Balancear é aproximar a capacidade de cada posto da demanda do cliente.
Mapa visual do balanceamento de linha
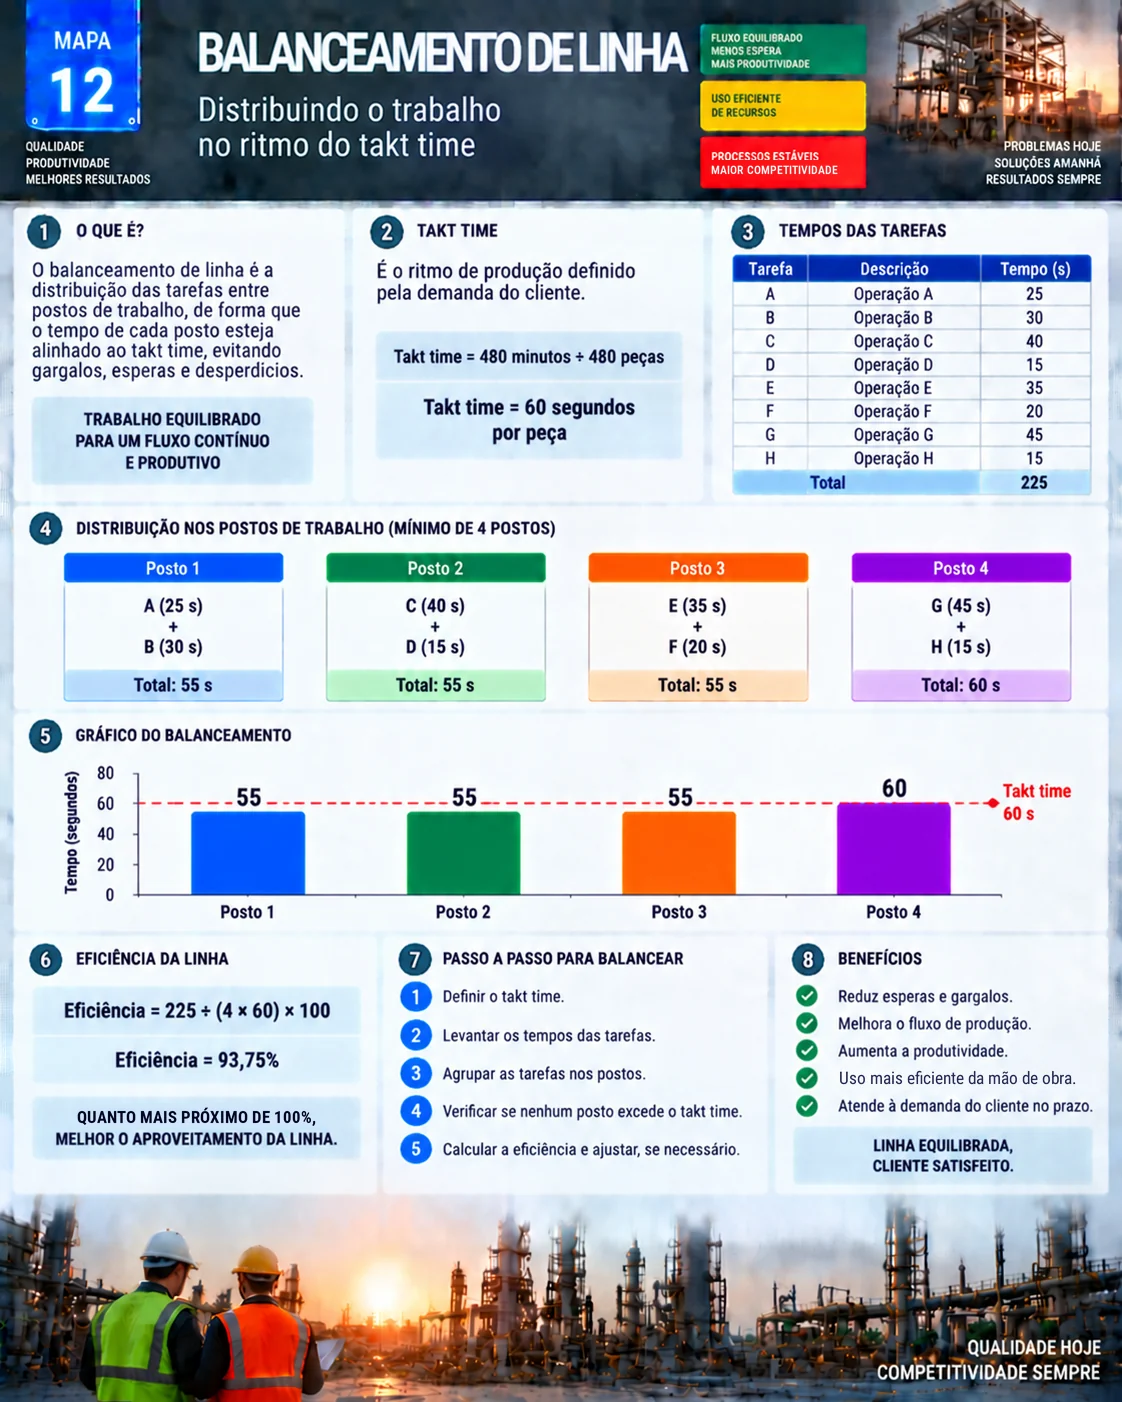
O mapa mostra o cálculo do takt time, os tempos das tarefas, a distribuição em quatro postos, o gráfico de balanceamento e a eficiência.
Passo 1: calcular o takt time
Takt time = tempo disponível ÷ demanda
Com 480 minutos disponíveis por dia e demanda de 480 peças, o takt time é de 1 minuto, ou 60 segundos por peça. Nenhum posto pode ter carga acima de 60 segundos.
Passo 2: listar as tarefas e os tempos
| Tarefa | Tempo (s) | Precedente |
|---|---|---|
| A | 25 | - |
| B | 30 | A |
| C | 40 | B |
| D | 15 | C |
| E | 35 | D |
| F | 20 | E |
| G | 45 | F |
| H | 15 | G |
| Total | 225 |
Os tempos vêm de cronometragem real, com o método padrão. A coluna de precedência indica o que precisa ser feito antes; aqui as tarefas seguem em sequência.
Passo 3: número mínimo de postos e distribuição
Número mínimo de postos = soma dos tempos ÷ takt = 225 ÷ 60 = 3,75, arredondado para 4
| Posto | Tarefas | Carga (s) | Ociosidade (s) |
|---|---|---|---|
| 1 | A + B | 55 | 5 |
| 2 | C + D | 55 | 5 |
| 3 | E + F | 55 | 5 |
| 4 | G + H | 60 | 0 |
Todos os postos ficam no takt ou abaixo dele, respeitando a sequência. A regra prática é encher cada posto com as próximas tarefas permitidas sem passar do takt.
Passo 4: eficiência da linha
Eficiência = soma dos tempos ÷ (número de postos × takt) × 100 = 225 ÷ (4 × 60) × 100 = 93,75%
A ociosidade total é de 15 segundos por ciclo (6,25%). Quanto mais perto de 100%, melhor o aproveitamento, mas uma pequena folga ajuda a absorver variação.
Gráfico de balanceamento (yamazumi)
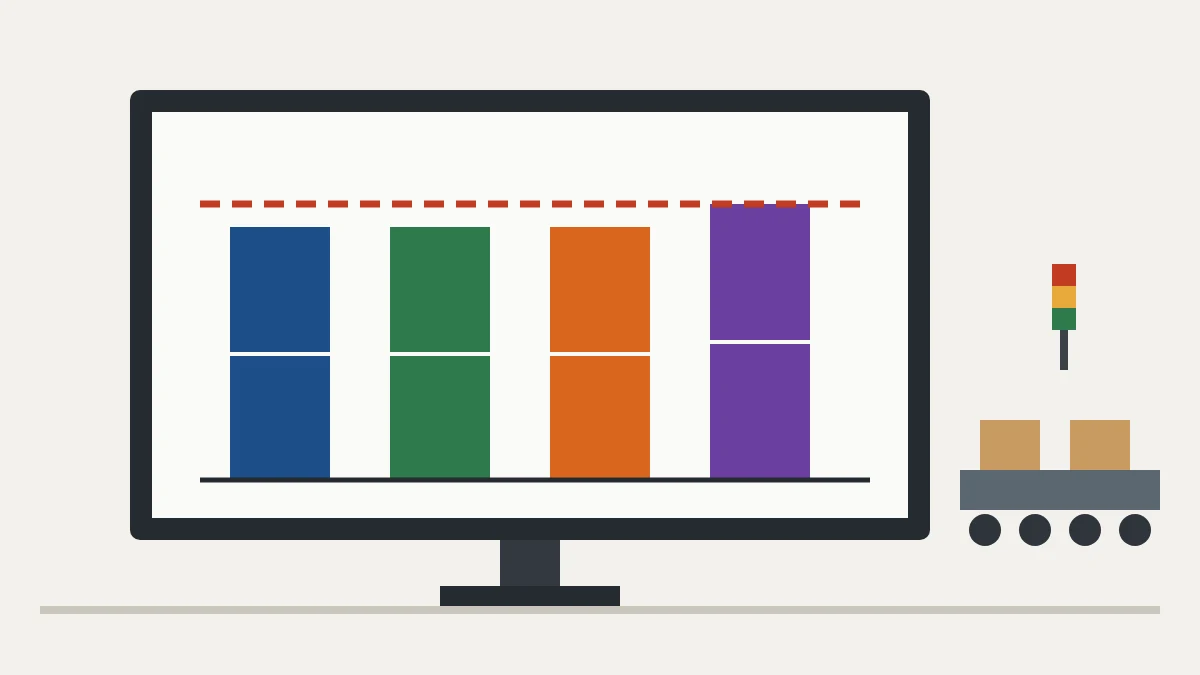
O gráfico de balanceamento empilha as tarefas de cada posto em barras e traça a linha do takt. Ele mostra de imediato o gargalo, os postos com folga e onde mover tarefas. Em linhas Lean é usado junto com o trabalho padronizado e revisado sempre que a demanda muda.
Como melhorar o balanceamento
- Dividir tarefas longas, como G (45 s), para redistribuir carga.
- Eliminar desperdícios dentro das tarefas antes de redistribuir.
- Rever o balanceamento quando o takt mudar com a demanda; o heijunka ajuda a estabilizar o mix.
- Atacar o posto gargalo, como ensina a teoria das restrições.
Erros comuns e checklist
- Desconsiderar a precedência entre tarefas.
- Sobrecarregar um posto acima do takt.
- Distribuir as tarefas de forma desigual.
- Ignorar a ociosidade e a variação dos tempos.
- Não revisar o balanceamento depois da implantação.
- Takt calculado com demanda e tempo reais.
- Tempos cronometrados com o método padrão.
- Precedências mapeadas.
- Nenhum posto acima do takt.
- Eficiência e ociosidade calculadas.
- Gráfico de balanceamento visível na linha.
Perguntas frequentes
O que é balanceamento de linha?
É a distribuição das tarefas entre os postos de trabalho para que cada um tenha carga próxima do takt time, formando um fluxo contínuo.
Como calcular o número mínimo de postos?
Divida a soma dos tempos das tarefas pelo takt time e arredonde para cima: 225 ÷ 60 = 3,75, ou seja, 4 postos.
Como calcular a eficiência da linha?
Divida a soma dos tempos pelo número de postos vezes o takt: 225 ÷ (4 × 60) = 93,75%.
O que é gráfico yamazumi?
É o gráfico de barras empilhadas com a carga de cada posto e a linha do takt, usado para visualizar e ajustar o balanceamento.
Por que a eficiência não chega a 100%?
Porque as tarefas nem sempre se dividem perfeitamente entre os postos; parte do tempo fica ociosa.
Fontes
- SLACK, N.; BRANDON-JONES, A.; JOHNSTON, R. Administração da Produção. São Paulo: Atlas.
- ROTHER, M.; HARRIS, R. Criando Fluxo Contínuo. São Paulo: Lean Institute Brasil.
- Lean Enterprise Institute. Cycle Time. https://www.lean.org/lexicon-terms/cycle-time/
Quer uma linha que flui no ritmo do cliente?
Baixe o e-book gratuito sobre produção puxada, com kanban, supermercado e nivelamento.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.