O que é a teoria das restrições
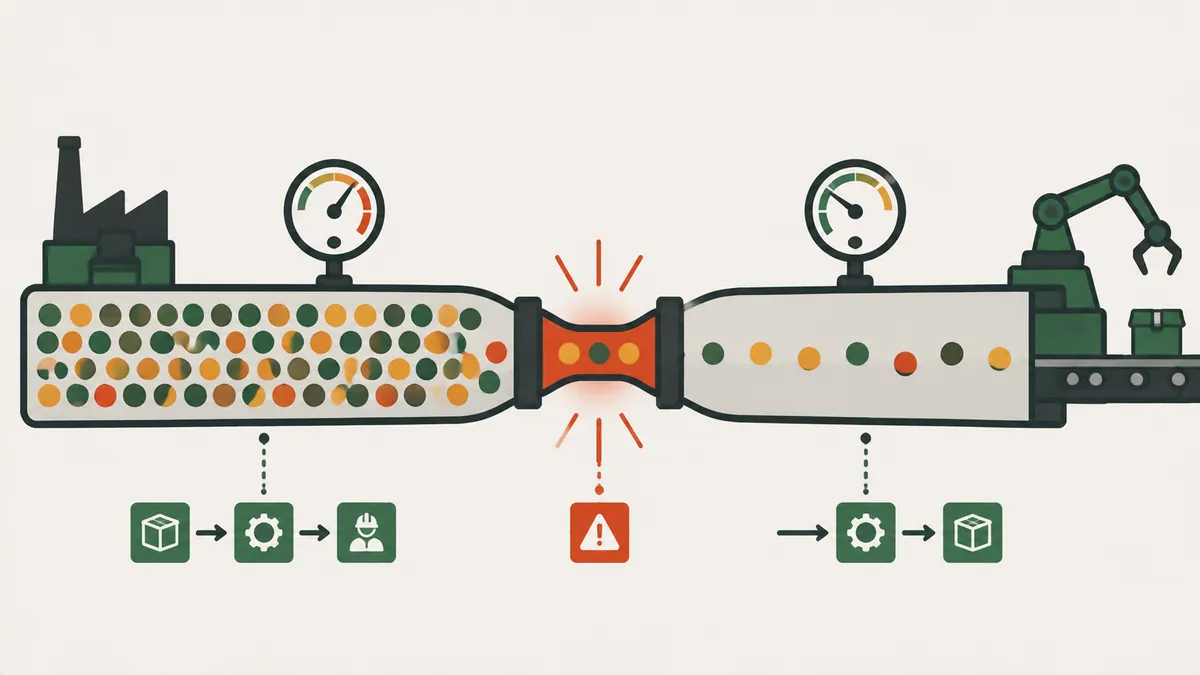
A teoria das restrições (TOC, da sigla em inglês theory of constraints) é uma filosofia de gestão e um conjunto de ferramentas criados pelo físico israelense Eliyahu Goldratt. Ela ficou conhecida no livro A Meta, de 1984, escrito com Jeff Cox. A ideia central é simples: todo sistema tem pelo menos uma restrição que limita o seu resultado, e só melhorar a restrição melhora o sistema.
Em uma fábrica, a restrição costuma ser o gargalo: a etapa com menor capacidade. Uma linha só entrega o que a sua etapa mais lenta consegue entregar. Por isso, uma hora perdida no gargalo é uma hora perdida para a fábrica inteira, enquanto uma hora ganha fora dele quase sempre só vira estoque.
A TOC nasceu na manufatura, mas vale para qualquer fluxo de trabalho: uma oficina, uma obra, um departamento de engenharia ou um atendimento. Onde há uma sequência de etapas, há uma etapa que limita o ritmo. Quem enxerga qual é ela deixa de espalhar esforço e passa a concentrar as melhorias onde elas realmente aumentam o resultado.
Gargalo e restrição: qual a diferença
Na linguagem do chão de fábrica, gargalo e restrição aparecem como sinônimos. Para ser preciso, o gargalo é a restrição física de capacidade: o recurso cuja capacidade é menor que a demanda. Mas a restrição pode estar em outro lugar.
| Tipo de restrição | Onde aparece | Exemplo |
|---|---|---|
| Física (gargalo) | Máquina, posto ou equipe com menor capacidade | Uma solda de 35 peças por hora entre etapas mais rápidas |
| De mercado | A demanda é menor que a capacidade da fábrica | A linha poderia fazer mais, mas faltam pedidos |
| De política | Uma regra, norma ou hábito que limita o fluxo | Lote mínimo grande, aprovação lenta, pausa que para a máquina inteira |
| De fornecimento | Material que chega tarde ou incompleto | Chapa entregue em lotes semanais |
Essa classificação é uma organização prática, e não uma regra única entre os autores. O que importa é saber qual é a restrição hoje, porque é nela que cada esforço rende mais.
Exemplo resolvido: a linha de quatro etapas
Considere uma linha ilustrativa, com turno de 8 horas, que processa a mesma peça em quatro etapas. Os números são inventados para o exemplo.
| Etapa | Capacidade (peças por hora) | Capacidade em 8 h (peças) |
|---|---|---|
| Corte | 60 | 480 |
| Solda | 35 | 280 |
| Pintura | 50 | 400 |
| Montagem | 45 | 360 |
A solda tem a menor capacidade, 35 peças por hora, e é o gargalo. Além disso, ela trabalha apenas 7 das 8 horas, porque perde 1 hora com almoço, troca de ferramenta e espera por material. A produção real da linha é então 35 × 7 = 245 peças por dia.
Se o corte trabalhar o turno todo a 60 peças por hora, ele faz 480 peças. A solda consome 245. Sobram 480 − 245 = 235 peças por dia de estoque em processo na frente do gargalo. Esse estoque não vira dinheiro: só ocupa espaço, esconde problemas e alonga o lead time.
Repare no que o exemplo ensina. O corte tem a maior capacidade da linha, 60 peças por hora, e mesmo assim seria um erro investir nele. A pintura, com 50, também não limita nada hoje. Qualquer melhoria nessas duas etapas deixaria o fluxo igual e o estoque maior. A atenção deve ir para a solda.
Como identificar o gargalo
Nenhum sinal sozinho é prova. Combine pelo menos dois e confirme com dados de capacidade.
| Sinal | Como verificar |
|---|---|
| Fila na frente da etapa | Conte as peças esperando em cada posto durante alguns dias |
| Ciclo acima do takt | Compare o tempo de ciclo com o takt time; a etapa que não acompanha a demanda é candidata |
| Quem nunca para | A etapa que trabalha o tempo todo enquanto as seguintes esperam |
| Menor capacidade | Calcule a capacidade de cada etapa, como no guia de capacidade produtiva |
| Mapa do fluxo | O mapeamento do fluxo de valor mostra ciclo e estoque de cada etapa lado a lado |
No exemplo, a fila de peças na frente da solda e a menor capacidade apontam para o mesmo lugar.
Os cinco passos de focalização
Goldratt propôs um ciclo de cinco passos. Veja cada um aplicado ao exemplo.
- Identificar a restrição. A solda, com 35 peças por hora.
- Explorar a restrição. Tire o máximo do que já existe, sem investir. Escalone o almoço para a solda não parar, reduza o setup com SMED, garanta material na hora e mantenha a máquina disponível com TPM. Recuperando a hora perdida, a solda passa a trabalhar 8 horas: 35 × 8 = 280 peças por dia, ou 35 a mais (+14,3%).
- Subordinar tudo à restrição. As outras etapas trabalham no ritmo da solda. O corte deixa de fazer 480 peças e produz cerca de 280, o que elimina o estoque que se acumulava.
- Elevar a restrição. Se ainda não basta, invista em capacidade. Uma segunda estação leva a solda a 50 peças por hora. A restrição então se desloca para a montagem, de 45 peças por hora: 45 × 8 = 360 peças por dia.
- Voltar ao passo 1. A montagem é a nova restrição, e o ciclo recomeça.
O resultado do exemplo: de 245 para 280 só com exploração, e para 360 com a elevação. Ao todo são 115 peças a mais por dia, ou 46,9%.
Tambor, pulmão e corda
O tambor-pulmão-corda (DBR, de drum-buffer-rope) é o método de programação da TOC para fazer o fluxo seguir a restrição.
- Tambor: o ritmo da restrição, que dita o ritmo da fábrica. No exemplo, 35 peças por hora na solda.
- Pulmão: uma reserva protegida na frente da restrição, para que ela nunca espere. Por exemplo, 2 horas de consumo da solda: 35 × 2 = 70 peças. O pulmão é pequeno e controlado, ao contrário do estoque que cresce sem critério.
- Corda: o sinal que amarra a liberação de material ao ritmo do tambor. O corte só recebe ordem quando a solda consome, como em uma produção puxada.
A inspeção deve ficar antes da restrição, para que ela não gaste tempo precioso em peças que serão refugadas.
As três medidas da TOC
A TOC propõe julgar as decisões por três medidas globais, e não por eficiência de cada área.
| Medida | Definição | Pergunta que responde |
|---|---|---|
| Ganho (throughput) | Ritmo com que o sistema gera dinheiro por meio das vendas | Quanto entra? |
| Inventário | Dinheiro investido em itens que a empresa pretende vender | Quanto está parado? |
| Despesa operacional | Dinheiro gasto para transformar inventário em ganho | Quanto custa operar? |
Uma melhoria só vale se aumenta o ganho, reduz o inventário ou reduz a despesa operacional. Aumentar a eficiência de uma máquina que não é gargalo não faz nenhuma das três coisas.
TOC, Lean e Six Sigma
Segundo o Lean Enterprise Institute, a TOC foca em remover ou gerenciar restrições para aumentar a saída, enquanto o Lean foca em identificar e eliminar desperdício no fluxo de valor. Os dois enfatizam o sistema inteiro, e não partes isoladas.
| Aspecto | TOC | Lean | Six Sigma |
|---|---|---|---|
| Foco | A restrição do sistema | O desperdício no fluxo | A variabilidade do processo |
| Pergunta-chave | O que limita o resultado? | O que não agrega valor? | Por que o resultado varia? |
| Quando usar primeiro | Para escolher onde atuar | Para atuar no fluxo todo | Para estabilizar um processo |
Na prática, combinam bem: a TOC diz onde atacar primeiro, e as ferramentas Lean e o OEE do gargalo dizem como e quanto melhorou. Medir o OEE da máquina restritiva costuma ser o melhor primeiro indicador.
Uma regra útil para a rotina: use a TOC para decidir onde melhorar, o Lean para decidir o que eliminar no fluxo, e o controle estatístico para manter o processo estável depois. Uma ferramenta não substitui a outra.
Erros comuns
- Melhorar onde não é gargalo. Rende estoque, não produção.
- Buscar capacidade igual em todas as etapas. A TOC busca equilibrar o fluxo, não a capacidade. Alguma folga fora da restrição é saudável.
- Deixar o gargalo esperar. Falta de material, de operador ou de ferramenta no gargalo custa caro.
- Esquecer o passo 5. Depois da melhoria, a restrição muda de lugar. Quem não volta ao passo 1 otimiza a restrição errada.
- Tratar só máquinas. Muitas restrições são políticas: regras, lotes e prioridades.
Próximo passo
Escolha uma linha e faça este roteiro de uma semana.
- Calcule a capacidade de cada etapa e confirme o gargalo com a fila e o ciclo.
- Meça as horas que o gargalo realmente trabalha e liste as paradas evitáveis.
- Ataque a maior parada com uma ação simples, sem investimento.
- Reduza a liberação de material para o ritmo do gargalo.
- Reavalie em uma semana: a restrição mudou de lugar?
Perguntas frequentes
Qual a diferença entre gargalo e restrição?
Gargalo é a restrição física de capacidade. A restrição pode ser também de mercado, de política ou de fornecimento.
Quais são os 5 passos da teoria das restrições?
Identificar, explorar, subordinar, elevar a restrição e voltar ao passo 1 quando ela mudar de lugar.
O que é tambor-pulmão-corda?
É o método de programação da TOC: o tambor dá o ritmo da restrição, o pulmão a protege e a corda amarra a liberação de material a esse ritmo.
Como identificar o gargalo de uma linha?
Procure a fila de peças na frente da etapa, o ciclo acima do takt e a menor capacidade calculada.
TOC e Lean são concorrentes?
Não. A TOC indica onde agir primeiro, e o Lean oferece as ferramentas para agir.
Quem criou a teoria das restrições?
Eliyahu Goldratt, que a popularizou no livro A Meta, de 1984, escrito com Jeff Cox.
Por que não adianta melhorar uma etapa que não é gargalo?
Porque a saída da linha é limitada pela restrição. O ganho fora dela vira estoque em processo.
Fontes
- Lean Enterprise Institute. Theory of Constraints. Lean Lexicon. https://www.lean.org/lexicon-terms/theory-of-constraints/
- GOLDRATT, E. M.; COX, J. A Meta. São Paulo: Nobel, 1984 (original em inglês: The Goal).
- GOLDRATT, E. M. What Is This Thing Called Theory of Constraints and How Should It Be Implemented? Great Barrington: North River Press, 1990.
Quer localizar o gargalo do seu processo?
Leia o guia completo de Mapeamento do Fluxo de Valor e veja ciclo e estoque de cada etapa lado a lado.
Ler artigo
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.