- O que é VSM
- Elementos do mapa: o que desenhar e o que anotar
- Passo 1: o mapa do estado atual
- Exemplo resolvido: 11 dias de espera e 165 segundos de trabalho
- Passo 2: o mapa do estado futuro
- Passo 3: do mapa ao plano de ação
- Como ler o mapa e achar o desperdício
- VSM, fluxograma e SIPOC: qual usar
- Erros comuns
- Próximo passo
- Perguntas frequentes
O que é VSM
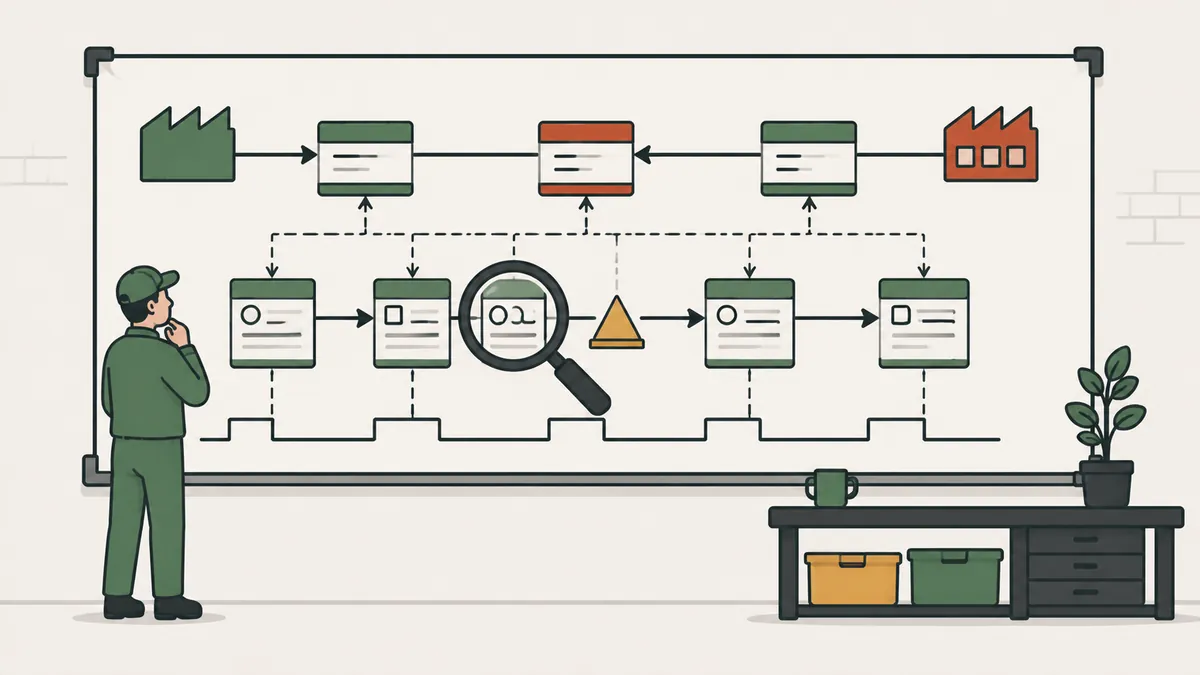
VSM (Value Stream Mapping, ou mapeamento do fluxo de valor) é o diagrama de todas as etapas dos fluxos de material e de informação necessários para levar um produto do pedido à entrega. O Lean Enterprise Institute explica que a Toyota desenvolveu a ferramenta, que ela chama de diagrama de fluxo de material e informação, como parte do Sistema Toyota de Produção.
Fluxo de valor é o conjunto de todas as ações, que agregam valor ou não, necessárias para levar o produto da matéria-prima até o cliente. O VSM desenha esse fluxo em uma folha e coloca números em cada etapa: tempo de ciclo, estoque, tamanho de lote, disponibilidade.
O objetivo não é fazer um desenho bonito. É enxergar onde o produto espera, por que espera e qual a diferença entre o tempo total que ele leva para atravessar a fábrica (o lead time) e o tempo em que ele de fato recebe trabalho. Quase sempre essa diferença é enorme.
Elementos do mapa: o que desenhar e o que anotar
O mapa tem três áreas: o fluxo de material na parte de baixo, o fluxo de informação na parte de cima e a linha do tempo na base. Cada elemento carrega dados.
| Elemento | O que representa | Dados anotados |
|---|---|---|
| Cliente e fornecedor | Quem pede e quem entrega | Demanda diária, turnos, frequência de entrega |
| Caixa de processo | Uma etapa com fluxo contínuo | Tempo de ciclo (TC), tempo de troca (TR), disponibilidade, operadores, refugo |
| Triângulo de estoque | Material parado entre processos | Quantidade e dias de estoque |
| Seta de empurrar ou puxar | Como o material avança | Empurrado por programação ou puxado por kanban |
| Fluxo de informação | Previsões, pedidos e programação | Quem programa cada processo e com que frequência |
| Linha do tempo | Soma de esperas e tempos de processo | Lead time e tempo de agregação de valor |
Use poucos símbolos e sempre os mesmos. O VSM é uma linguagem comum, e o valor está em todos lerem o mapa do mesmo jeito.
Passo 1: o mapa do estado atual
- Escolha uma família de produtos que passa pelos mesmos processos. Mapear a fábrica inteira de uma vez é um erro clássico.
- Comece pelo cliente: demanda diária, número de turnos e o takt time.
- Caminhe o fluxo no gemba, da expedição para trás, anotando cada processo com os próprios olhos.
- Colete os dados de cada caixa: tempo de ciclo, tempo de troca, disponibilidade, número de operadores e refugo.
- Conte o estoque entre os processos e converta em dias.
- Desenhe o fluxo de informação: como os pedidos chegam e como a produção é programada.
- Feche com a linha do tempo.
Andar de trás para frente tem um motivo. Começando pela expedição você parte do que o cliente recebe e descobre quem realmente puxa a produção. Faça o primeiro mapa à mão, com papel e lápis. O software vem depois, quando o método já estiver dominado. Leve um cronômetro apenas para confirmar tempos que o sistema não registra, e anote a variação: um tempo de ciclo que oscila muito deve ser registrado com mínimo e máximo, não só com a média.
Exemplo resolvido: 11 dias de espera e 165 segundos de trabalho
Exemplo ilustrativo. Uma família de produtos passa por corte, solda e montagem. A demanda é de 400 peças por dia, em um turno com 27.000 segundos disponíveis por dia (7,5 horas líquidas). O estoque em dias é a quantidade dividida pela demanda diária.
| Etapa | Estoque antes | Dias de espera | Tempo de ciclo |
|---|---|---|---|
| Corte | 2.400 peças | 6,0 dias | 40 s |
| Solda | 1.200 peças | 3,0 dias | 55 s |
| Montagem | 800 peças | 2,0 dias | 70 s |
| Total | 11 dias de lead time | 165 s agregando valor |
- Dias de espera: 2.400 ÷ 400 = 6,0; 1.200 ÷ 400 = 3,0; 800 ÷ 400 = 2,0. Soma: 11 dias.
- Tempo agregando valor: 40 + 55 + 70 = 165 s, menos de 3 minutos.
- Takt time: 27.000 s ÷ 400 peças = 67,5 s por peça.
- Eficiência do ciclo do processo (PCE): 165 s ÷ (11 dias × 27.000 s) = 165 ÷ 297.000 = 0,056%, ou cerca de 0,06%.
O produto leva 11 dias para atravessar a fábrica e recebe menos de 3 minutos de trabalho. Essa diferença é o retrato dos desperdícios de espera e estoque. Repare também que a montagem, com 70 s, é mais lenta que o takt de 67,5 s: ela não consegue acompanhar o cliente. Esse é o primeiro ponto a atacar. Para entender a relação entre os tempos, veja lead time, o que é e como calcular.
Passo 2: o mapa do estado futuro
Com o estado atual na parede, a equipe desenha o estado futuro, a imagem de como material e informação deveriam fluir. As perguntas abaixo guiam o desenho:
- Qual é o takt time?
- Onde dá para ter fluxo contínuo, sem estoque entre as etapas?
- Onde é preciso um supermercado puxado por kanban?
- Em qual processo a programação vai entrar, o chamado processo puxador?
- Como nivelar o mix com heijunka?
- Quais melhorias são necessárias, como SMED ou TPM?
| Indicador | Estado atual | Estado futuro (meta) |
|---|---|---|
| Estoque antes do corte | 2.400 peças (6,0 dias) | 400 peças (1,0 dia), em supermercado puxado por kanban |
| Estoque antes da solda | 1.200 peças (3,0 dias) | Zero: fluxo contínuo na célula |
| Estoque antes da montagem | 800 peças (2,0 dias) | Zero: fluxo contínuo na célula |
| Tempo de ciclo da montagem | 70 s | 65 s, abaixo do takt de 67,5 s |
| Lead time | 11 dias | 1 dia |
| Tempo agregando valor | 165 s | 160 s (40 + 55 + 65) |
| PCE | 0,06% | 0,59% (160 ÷ 27.000) |
A meta de lead time cai de 11 para 1 dia, uma redução de cerca de 91%. A célula de corte, solda e montagem, com três operadores, fica com ciclo de no máximo 65 s por pessoa, dentro do takt. São metas ilustrativas: no seu caso, os números saem do seu mapa.
Passo 3: do mapa ao plano de ação
O mapa futuro só vale se virar plano. Cada melhoria precisa de responsável, prazo e indicador, e todas devem ser acompanhadas em ciclos PDCA. Os pontos de melhoria entram no mapa como "explosões kaizen" e viram a lista de trabalho.
| Ação | Indicador | Meta |
|---|---|---|
| Reduzir o ciclo da montagem | Tempo de ciclo | De 70 s para 65 s |
| Criar supermercado de entrada puxado por kanban | Dias de estoque antes do corte | De 6,0 para 1,0 dia |
| Formar a célula de corte, solda e montagem | Estoque entre processos | De 2.000 peças (1.200 + 800) para zero |
| Programar só o processo puxador | Pontos de programação | De 3 para 1 |
O LEI ressalta que repetir o ciclo de estado atual e estado futuro, de novo e de novo, é o jeito mais simples de enxergar o valor e as fontes de desperdício. O estado futuro de hoje é o estado atual de amanhã.
Como ler o mapa e achar o desperdício
Com o mapa pronto, faça quatro leituras, nesta ordem.
- Linha do tempo: compare o lead time com o tempo de agregação de valor. Se a razão é de centésimos de ponto percentual, o problema é espera, não velocidade das máquinas.
- Triângulos de estoque: os maiores indicam onde o fluxo quebra. Pergunte por que o estoque existe: lote grande, troca demorada, máquina instável ou programação independente.
- Tempos de ciclo contra o takt: o processo mais lento que o takt limita o ritmo da cadeia. No exemplo, é a montagem.
- Fluxo de informação: se cada processo recebe a sua própria programação, o material é empurrado e o estoque cresce. Programar um só ponto e puxar os demais costuma resolver.
Cada achado vira uma ação com nome e prazo. Se algo no mapa não tiver ação ligada, ele ainda é só um desenho.
VSM, fluxograma e SIPOC: qual usar
| Ferramenta | O que mostra | Use quando |
|---|---|---|
| VSM | Material, informação, estoques e tempos | Quer reduzir lead time e estoque |
| Fluxograma | Sequência de decisões e atividades | Quer documentar um procedimento |
| SIPOC | Visão macro: fornecedor, entrada, processo, saída, cliente | Quer delimitar o escopo antes de detalhar |
Comece pelo SIPOC para definir fronteiras e depois use o VSM para medir o fluxo. O VSM também funciona em processos administrativos, como o lean office, trocando peças por documentos ou pedidos.
Erros comuns
- Mapear a fábrica inteira em vez de uma família de produtos.
- Fazer o mapa na sala de reunião, com dados do sistema, sem ir ao chão de fábrica.
- Medir o tempo de ciclo cronometrando uma vez só, sem ver a variação.
- Contar o estoque em peças e não em dias, o que esconde o tamanho da espera.
- Desenhar o estado futuro e não criar o plano de ação.
- Tratar o mapa como projeto único em vez de repeti-lo.
Próximo passo
Escolha uma família de produtos e vá ao gemba com papel e lápis. Mapeie da expedição para trás, converta cada estoque em dias e some. Compare o lead time com o tempo de agregação de valor e com o takt. Desenhe o estado futuro com no máximo três grandes mudanças e transforme cada uma em ação com prazo.
Perguntas frequentes
O que é VSM?
É o Value Stream Mapping, o mapeamento dos fluxos de material e informação de um produto, do pedido à entrega.
Como fazer um VSM?
Escolha uma família de produtos, caminhe o fluxo no gemba da expedição para trás, anote os dados de cada processo, converta o estoque em dias e feche com a linha do tempo.
Qual a diferença entre lead time e tempo de agregação de valor?
Lead time é o tempo total que o produto leva para atravessar o fluxo. Tempo de agregação de valor é só a parte em que ele recebe trabalho que o cliente valoriza.
Como calcular a eficiência do ciclo do processo?
PCE = tempo de agregação de valor ÷ lead time, com as duas medidas na mesma unidade. No exemplo, 165 s ÷ 297.000 s = 0,056%.
O que é o mapa do estado futuro?
É o desenho de como material e informação deveriam fluir depois das melhorias, com fluxo contínuo, supermercados e um processo puxador.
Quais símbolos usar no VSM?
Caixa de processo, triângulo de estoque, setas de empurrar e puxar, ícones de cliente e fornecedor, fluxo de informação e linha do tempo.
Preciso de software para fazer VSM?
Não. Papel, lápis e a caminhada no chão de fábrica são o método recomendado para o primeiro mapa.
Quando refazer o VSM?
Depois que as melhorias do plano forem implantadas, o estado futuro vira o novo estado atual e o ciclo recomeça.
Fontes
- Lean Enterprise Institute. Value Stream Mapping. Lean Lexicon. https://www.lean.org/lexicon-terms/value-stream-mapping/
- ROTHER, M.; SHOOK, J. Learning to See: Value Stream Mapping to Add Value and Eliminate Muda. Cambridge: Lean Enterprise Institute, 1999.
- WOMACK, J. P.; JONES, D. T. Lean Thinking: Banish Waste and Create Wealth in Your Corporation. New York: Free Press, 2003.
Quer aplicar o VSM junto com outras ferramentas Lean?
Baixe o e-book gratuito "Lean para Líderes" e veja como transformar o mapa em plano de ação.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.