- O que são os desperdícios do Lean
- Os 7 desperdícios, com exemplos de chão de fábrica
- Causas comuns e contramedidas de cada desperdício
- O oitavo desperdício, TIMWOODS e muda, mura e muri
- Por que a superprodução é a pior
- Exemplo resolvido: um ciclo de 20 minutos
- Como identificar e eliminar, passo a passo
- Erros comuns
- Próximo passo
- Perguntas frequentes
O que são os desperdícios do Lean
Desperdício, ou muda em japonês, é toda atividade que consome tempo, material, espaço ou esforço sem agregar valor do ponto de vista do cliente. O cliente só paga pelo que transforma o produto ou o serviço em algo que ele quer.
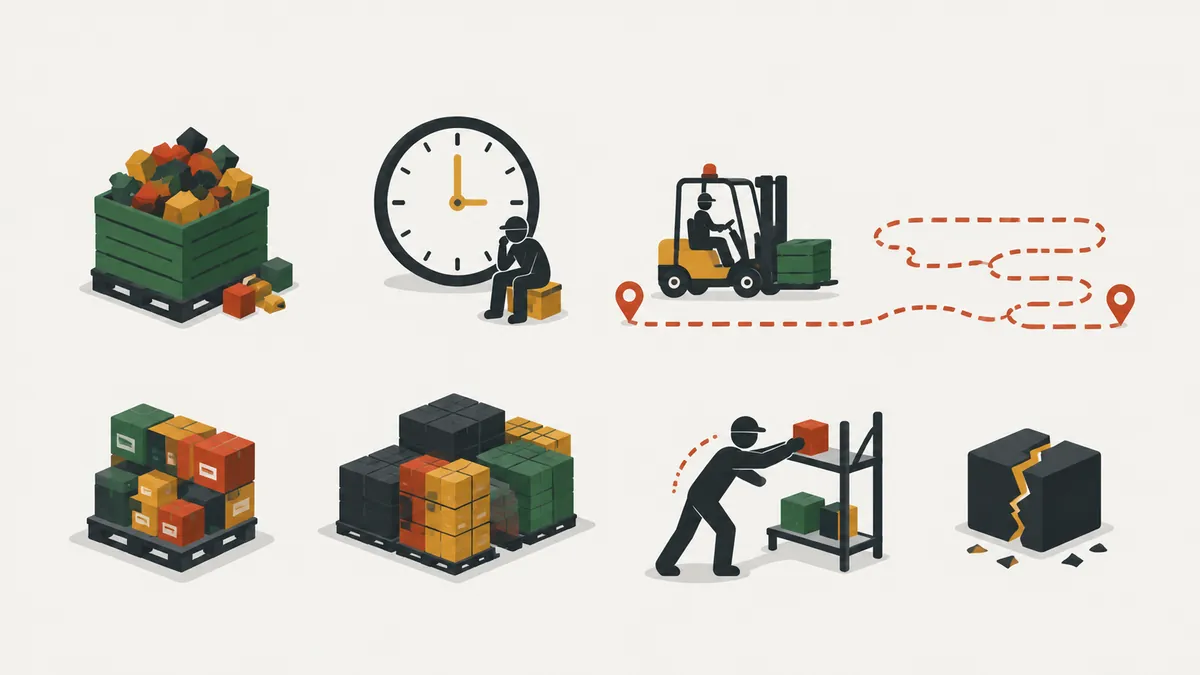
Os 7 desperdícios são a classificação de Taiichi Ohno, engenheiro da Toyota e um dos criadores do Sistema Toyota de Produção, para as perdas típicas da produção em massa: superprodução, espera, transporte, processamento excessivo, estoque, movimento e correção (defeitos). Muitos autores somam um oitavo, o talento não aproveitado.
A lista muda um pouco de livro para livro. Use-a como organização prática para enxergar perdas, não como regra fechada.
A ideia central é simples e incômoda: na maioria dos processos, a maior parte do tempo do produto não é de transformação. Ele espera, anda, é contado, é conferido e é refeito. Enxergar isso é o primeiro passo do Lean, porque ninguém melhora o que não vê. O desperdício também não é culpa de quem trabalha: é, quase sempre, consequência do jeito como o processo foi desenhado.
Os 7 desperdícios, com exemplos de chão de fábrica
| Desperdício | O que é | Exemplo | Pergunta para fazer no gemba |
|---|---|---|---|
| Superprodução | Produzir antes ou em maior quantidade do que o próximo processo ou o cliente precisa | Rodar o lote inteiro "já que a máquina está ajustada" | Alguém vai consumir isso agora? |
| Espera | Pessoa ou máquina parada por falta de material, ordem, ferramenta ou atendimento | Aguardar a empilhadeira trazer a caixa | Quem está parado e por quê? |
| Transporte | Mover material sem necessidade | Levar a peça ao almoxarifado e trazê-la de volta ao posto vizinho | Esse material precisa mesmo andar tanto? |
| Processamento excessivo | Fazer mais do que o cliente exige, ou do jeito mais complicado | Tolerância mais apertada que a especificada | O cliente pagaria por esta etapa? |
| Estoque | Material acima do mínimo de um sistema puxado bem controlado | Pilhas de peças entre operações | Por que há tanta peça aqui e por quanto tempo? |
| Movimento | Deslocamentos e gestos do operador que não agregam valor | Procurar ferramenta, abaixar para pegar peça no chão | O operador anda, alcança ou procura sem precisar? |
| Correção | Inspeção, retrabalho, refugo e reparo | Separar peças boas das ruins no fim da linha | Onde o defeito nasce e quem o encontra? |
Vários desperdícios aparecem juntos no mesmo posto. Classifique pelo que domina e não perca tempo discutindo a etiqueta.
Superprodução. É produzir sem pedido ou antes da hora. Parece produtividade, porque a máquina não para e os números do dia ficam bonitos, mas o material fica parado esperando a demanda.
Espera. Inclui o operador que olha a máquina rodar e a peça que fica na fila. Em geral, o tempo de espera do material é muito maior que o de processamento.
Transporte. Cada deslocamento é risco de dano e custo, e não transforma nada. A solução costuma ser de layout, não de empilhadeira mais rápida.
Processamento excessivo. É fazer mais do que o cliente pediu: polir uma face que ninguém vê, emitir três cópias de um relatório, conferir duas vezes o que já foi conferido.
Estoque. Esconde problemas. Com muita peça entre os postos, uma quebra não para o fluxo, e por isso ninguém a resolve de vez.
Movimento. Diferente do transporte, é o movimento do corpo: andar, abaixar, procurar, alcançar. Soma minutos por ciclo e vira fadiga e risco ergonômico.
Correção. Defeito, retrabalho, refugo e a inspeção que só existe para pegá-los. Quanto mais longe da origem o defeito é achado, mais cara fica a correção.
Causas comuns e contramedidas de cada desperdício
Cada desperdício costuma nascer de uma causa recorrente. Conhecer a causa evita atacar só o sintoma.
| Desperdício | Causa comum | Contramedida típica |
|---|---|---|
| Superprodução | Lotes grandes, metas por volume, troca de ferramenta demorada | Produção puxada, lotes menores, redução do tempo de troca (SMED) |
| Espera | Falta de material, quebra, desbalanceamento entre postos | Abastecimento por rota, manutenção planejada, balanceamento do trabalho |
| Transporte | Layout longo, estoque distante do ponto de uso | Layout em fluxo, material no ponto de uso, rotas de abastecimento |
| Processamento excessivo | Especificação desconhecida, hábito, medo de reclamação | Alinhar requisitos com o cliente e padronizar o acabamento exigido |
| Estoque | Previsão ruim, lotes mínimos, falta de confiança no fornecedor | Supermercado com kanban, nivelamento, fornecedores confiáveis |
| Movimento | Posto mal projetado, ferramentas fora do alcance | Ergonomia, 5S, ferramenta no ponto de uso |
| Correção | Processo sem padrão, erro humano, instrumento sem calibração | Trabalho padronizado, poka-yoke, controle na origem |
Repare que a mesma causa aparece em mais de uma linha. Lote grande, por exemplo, gera superprodução, estoque e transporte ao mesmo tempo.
O oitavo desperdício, TIMWOODS e muda, mura e muri
O talento não aproveitado é o oitavo desperdício: ideias, experiência e habilidade de quem faz o trabalho que ninguém usa. Não está na lista original de Ohno, mas é muito adotado em programas de melhoria. Nos países de língua inglesa, as listas viram siglas: TIMWOODS (Transport, Inventory, Motion, Waiting, Overproduction, Over-processing, Defects, Skills) e DOWNTIME.
Muda é só um dos três "Ms". Mura é a irregularidade da carga, e muri é a sobrecarga de pessoas e máquinas. Os três se alimentam: a variação (mura) gera picos de sobrecarga (muri), e a sobrecarga gera erros e esperas (muda). A diferença está explicada em muda, mura e muri.
Os mesmos desperdícios existem fora da fábrica. Em um escritório, a superprodução é o relatório que ninguém lê, a espera é a aprovação parada na caixa de entrada, o movimento é procurar arquivo e a correção é refazer um pedido com dados errados. O vocabulário muda, a lógica não.
Por que a superprodução é a pior
O Lean Enterprise Institute (LEI) destaca a superprodução como o pior desperdício porque ela alimenta os outros seis. Produzir demais gera estoque, que exige transporte e movimento, esconde defeitos que viram correção e cria espera em outros pontos.
Por isso o Lean prefere a produção puxada, com kanban, à produção empurrada por previsão: só se produz o que o cliente (ou o processo seguinte) consumiu.
Atacar a superprodução exige olhar a causa. Lotes grandes vêm, em boa parte, de trocas de ferramenta demoradas e de metas por volume. Reduzir o tempo de troca, medir o fluxo e não o volume e liberar ordens só quando há consumo são mudanças que derrubam também o estoque, o transporte e a espera que dependem dela.
Exemplo resolvido: um ciclo de 20 minutos
Antes das contas, uma regra de classificação. O LEI separa o trabalho em dois tipos, e o que sobra é desperdício puro:
- Cria valor: os movimentos que transformam o produto, como soldar, furar e pintar.
- Incidental: o que o operador precisa fazer nas condições atuais, mas não agrega valor, como buscar peça. Só diminui mudando o posto.
- Desperdício puro: não é nenhum dos dois. Pode ser eliminado já, quase sempre sem investimento.
Exemplo ilustrativo. Um posto de montagem foi observado por um ciclo completo, de 20 minutos por conjunto. Cada atividade foi cronometrada e classificada. A inspeção de 100% e o retrabalho entram como correção porque só existem por causa do defeito.
| Atividade | Tempo | Classe | Desperdício |
|---|---|---|---|
| Montar e soldar o conjunto | 6 min | Cria valor | - |
| Buscar peças no almoxarifado | 3 min | Incidental | Transporte |
| Procurar a chave no painel | 2 min | Incidental | Movimento |
| Aguardar a empilhadeira | 4 min | Desperdício puro | Espera |
| Inspecionar 100% das peças no fim | 3 min | Desperdício puro | Correção |
| Retrabalhar peças com rebarba | 2 min | Desperdício puro | Correção |
| Classe | Minutos | % do ciclo |
|---|---|---|
| Cria valor | 6 | 30% |
| Incidental | 5 | 25% |
| Desperdício puro | 9 | 45% |
| Total | 20 | 100% |
Parcela de valor: 6 ÷ 20 = 30%. Eliminando só o desperdício puro (9 min), o ciclo cai para 20 − 9 = 11 minutos e a parcela de valor sobe para 6 ÷ 11 = 54,5%.
Em um turno de 440 minutos, o posto passa de 440 ÷ 20 = 22 para 440 ÷ 11 = 40 conjuntos, desde que ele seja o gargalo e o fluxo seguinte acompanhe. Os 5 minutos incidentais ficam para a segunda rodada, porque exigem mudar o posto.
Como identificar e eliminar, passo a passo
- Escolha um processo e vá ao local: a caminhada gemba é a forma mais direta de ver o trabalho real.
- Observe um ciclo completo com cronômetro e papel, anotando cada atividade e o tempo.
- Classifique cada linha: cria valor, incidental ou desperdício puro, e dê o tipo do desperdício.
- Some por classe e calcule a parcela de valor. Para ver o fluxo inteiro, use o mapeamento do fluxo de valor.
- Ataque primeiro o desperdício puro. Para o incidental, mude o posto: ferramenta no ponto de uso, peça na altura certa, 5S.
- Meça antes e depois e registre o ganho em um ciclo de kaizen.
Para priorizar com mais de um posto, junte os tempos de desperdício puro por tipo e ordene do maior para o menor, como em um Pareto. Em geral, dois ou três tipos concentram a maior parte da perda, e é neles que o primeiro esforço rende mais. Faça isso com quem opera o posto: ninguém conhece melhor onde o tempo se perde.
Erros comuns
- Tratar a lista como fim em si e gastar a reunião discutindo se algo é espera ou movimento.
- Ver desperdício só no chão de fábrica e esquecer escritório, compras e projeto.
- Cortar "o desperdício" de quem trabalha sem mudar o posto, o que só transfere esforço.
- Medir o tempo sem observar no local, com base no que o processo deveria ser.
- Eliminar espera de uma máquina que não é o gargalo e ganhar só estoque.
- Confundir incidental com desperdício puro e culpar o operador por algo que o posto obriga a fazer.
- Não padronizar a melhoria: sem trabalho padronizado, o desperdício volta em poucas semanas.
Próximo passo
Escolha hoje um posto e cronometre um ciclo completo. Preencha uma tabela como a do exemplo e calcule a parcela de valor. Ataque o maior item de desperdício puro e meça de novo em uma semana. Depois, repita no posto vizinho: a tabela fica mais rápida de preencher a cada rodada, e o time passa a enxergar o desperdício sem cronômetro.
Perguntas frequentes
Quais são os 7 desperdícios do Lean?
Superprodução, espera, transporte, processamento excessivo, estoque, movimento e correção (defeitos). É a classificação de Taiichi Ohno.
O que significa muda?
Muda é a palavra japonesa para desperdício: qualquer atividade que consome recursos sem agregar valor para o cliente.
Qual é o pior dos 7 desperdícios?
A superprodução, porque gera estoque e esconde defeitos, esperas e movimentos desnecessários.
Existe um oitavo desperdício?
Muitos autores incluem o talento não aproveitado das pessoas. Ele não faz parte da lista original de Ohno, mas é muito usado.
Qual a diferença entre muda, mura e muri?
Muda é desperdício, mura é irregularidade da carga e muri é sobrecarga de pessoas ou máquinas.
O que é TIMWOODS?
É uma sigla em inglês que ajuda a lembrar os desperdícios: Transport, Inventory, Motion, Waiting, Overproduction, Over-processing, Defects e Skills.
Como calcular a parcela de valor agregado?
Divida o tempo que cria valor pelo tempo total do ciclo. No exemplo do mapa, 6 minutos em 20 dão 30%.
Quem criou os 7 desperdícios?
Taiichi Ohno, engenheiro da Toyota e um dos criadores do Sistema Toyota de Produção.
Fontes
- Lean Enterprise Institute. What are the 7 Wastes in Lean? Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
- Lean Enterprise Institute. Waste. Lean Lexicon. https://www.lean.org/lexicon-terms/waste/
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- WOMACK, J. P.; JONES, D. T. A Mentalidade Enxuta nas Empresas. Rio de Janeiro: Elsevier.
Já sabe onde estão os desperdícios?
O próximo passo é organizar o posto de trabalho. Baixe o e-book gratuito "5S na Prática".
Baixar e-book de 5SAprofunde este tema
- Os 8 desperdícios da manufatura: o oitavo e como achá-los: Conheça os 8 desperdícios da manufatura, incluindo o talento não utilizado, o mnemônico TIMWOODS e um roteiro simples para identificar cada perda no gemba.
- Eliminação de desperdícios: 10 exemplos práticos em Lean: Dez cenários ilustrativos de eliminação de desperdícios em Lean Manufacturing, cada um com o desperdício, a causa provável e a contramedida a aplicar.

Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.