O que são muda, mura e muri
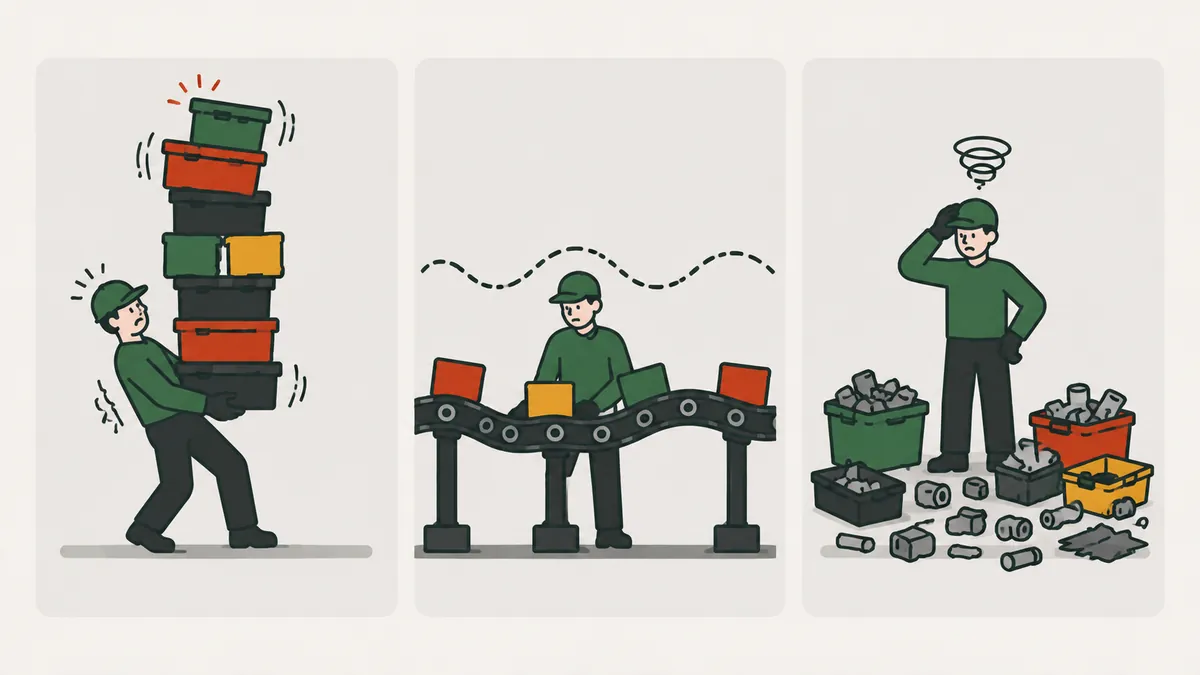
Muda, mura e muri são três palavras japonesas usadas no Sistema Toyota de Produção para nomear as três formas de perda que atrapalham o trabalho: desperdício, irregularidade e sobrecarga. Na literatura Lean elas aparecem como os 3 M.
Quem conhece só a muda enxerga uma parte do problema. Os três andam juntos, e tratar apenas o desperdício visível costuma deslocar a perda para outro ponto do processo. Este guia explica cada termo, mostra como um alimenta o outro, traz um exemplo calculado e indica por onde começar.
Os 3 M lado a lado
| Termo | Significado | Sinais no dia a dia | Exemplo |
|---|---|---|---|
| Muda | Desperdício: atividade que consome recurso sem criar valor para o cliente | Espera, estoque parado, retrabalho, movimentação sem necessidade | Peça movimentada várias vezes entre etapas |
| Mura | Irregularidade: variação no volume ou no ritmo do trabalho | Dias de pico seguidos de dias vazios, filas que aparecem e somem | Produção lenta no começo do mês e corrida no fim |
| Muri | Sobrecarga: exigir de pessoas ou máquinas além do limite natural | Hora extra recorrente, máquina acima da velocidade nominal, postura forçada | Equipamento forçado para compensar atraso |
Repare que cada M tem um sintoma diferente. Por isso a contramedida também muda de um para o outro. Um quadro de metas diárias não resolve sobrecarga, e uma campanha de 5S não corrige um pedido que chega em ondas.
Muda tipo 1 e tipo 2
O Lean Enterprise Institute (LEI) propõe separar a muda em dois grupos para ajudar a priorizar.
- Tipo 1: atividades que não agregam valor, mas não podem ser eliminadas agora. Exemplo clássico: o retrabalho depois da cabine de pintura, necessário enquanto o processo não entregar o acabamento sozinho.
- Tipo 2: atividades que podem ser eliminadas rapidamente com kaizen, como movimentar produtos e estoques várias vezes entre as etapas.
A muda tipo 2 é ganho rápido. A tipo 1 exige projeto e investimento. As categorias clássicas de desperdício, como espera, transporte e superprodução, estão em os 7 desperdícios do Lean. Alguns autores acrescentam um oitavo, o talento não aproveitado. É uma organização prática, não uma regra única.
Como os três se alimentam
Os 3 M formam um ciclo. A demanda irregular (mura) gera semanas de ritmo acelerado, com hora extra e máquina forçada (muri). A sobrecarga causa quebras, erros e retrabalho, que são desperdício (muda). E, para se proteger da irregularidade, a fábrica cria estoque, outra forma de muda.
Por isso atacar só a muda costuma dar resultado curto. Tirar desperdício de um processo irregular e sobrecarregado cria novos problemas em outro ponto. Muitas vezes o caminho é começar pela mura, nivelando a carga com heijunka, porque isso reduz a sobrecarga e boa parte do desperdício ao mesmo tempo.
A muri não é só uma questão de máquina. Em pessoas, aparece como pressa constante, esforço físico repetitivo, postura forçada e jornadas estendidas, com reflexo em segurança, qualidade e rotatividade. Em equipamentos, aparece como velocidade acima da nominal, manutenção adiada e ajustes improvisados para recuperar atraso. Nos dois casos o custo chega depois, em forma de acidente, defeito ou quebra, e quase nunca entra na conta do dia em que a pressão foi aplicada.
A mura, por sua vez, nasce de causas conhecidas: pedidos concentrados no fim do mês por metas comerciais, lotes grandes que liberam trabalho em ondas, falta de material que atrasa o início e absenteísmo sem plano de cobertura. Conversar com vendas e com o PCP sobre esse padrão costuma ser mais eficiente do que ajustar a fábrica a cada pico.
Exemplo calculado: uma semana irregular
Exemplo ilustrativo. Uma célula produz 100 peças por dia em um turno de 8 horas, ou 12,5 peças por hora (100 ÷ 8). Os pedidos da semana somam 500 peças, com entrega até sexta-feira, mas chegam de forma irregular. A produção segue o ritmo dos pedidos.
| Dia | Pedidos | Carga sobre a capacidade | Hora extra (muri) | Capacidade ociosa (muda) |
|---|---|---|---|---|
| Segunda | 160 | 160% | 4,8 h | 0,0 h |
| Terça | 140 | 140% | 3,2 h | 0,0 h |
| Quarta | 100 | 100% | 0,0 h | 0,0 h |
| Quinta | 60 | 60% | 0,0 h | 3,2 h |
| Sexta | 40 | 40% | 0,0 h | 4,8 h |
| Semana | 500 | média de 100 por dia | 8,0 h | 8,0 h |
Os cálculos: segunda, (160 − 100) ÷ 12,5 = 4,8 h de hora extra. Terça, (140 − 100) ÷ 12,5 = 3,2 h. Quinta, (100 − 60) ÷ 12,5 = 3,2 h parados. Sexta, (100 − 40) ÷ 12,5 = 4,8 h parados. A mesma semana tem 8,0 h de sobrecarga e 8,0 h de capacidade sem uso. A razão entre o pico (160) e a média (100) é 1,6.
Nivelando: se as ordens forem liberadas no ritmo de 100 peças por dia, a hora extra cai para 0,0 h e a ociosidade também. Os pedidos de segunda e terça esperam na fila, que chega ao máximo de 100 peças (60 na segunda, 100 na terça e na quarta, 60 na quinta, 0 na sexta), e todos saem até sexta. O nivelamento só funciona quando o prazo de entrega permite essa espera. Se o cliente exigir o pico no dia, o caminho é um pequeno estoque de produtos acabados, definido de forma consciente.
Muda, mura e muri em outros contextos
A lógica do exemplo vale fora da célula de produção. Veja três situações ilustrativas.
- Usinagem: a programação libera todas as ordens longas no começo da semana (mura). O setor trabalha com a máquina no limite e sem tempo para a manutenção básica (muri). Na quinta-feira, uma quebra deixa peças esperando a máquina (muda).
- Expedição: os caminhões chegam todos às 16 h (mura). Os conferentes correm, os erros de contagem aumentam e a pressão sobre a equipe também (muri). Os erros geram devolução e retrabalho (muda).
- Escritório: os pedidos de compra são aprovados em lote na sexta (mura). O comprador atende a fila acumulada com pressa (muri) e repete cotações por falta de dados (muda).
Em todos os casos o ponto de partida é o mesmo: medir o ritmo do trabalho ao longo do dia e da semana antes de procurar o desperdício.
Como identificar cada M no seu setor
- Muri primeiro: pergunte aos operadores onde o trabalho exige esforço físico ou mental excessivo. Procure horas extras recorrentes, máquinas acima da velocidade nominal e reclamações de cansaço.
- Mura em seguida: registre a produção por dia, ou por hora, durante quatro semanas. Picos e vales indicam irregularidade nos pedidos, na programação ou na escala de pessoal.
- Muda por último: observe um ciclo completo no local, em uma caminhada gemba, e marque tudo o que não transforma o produto.
A ordem é intencional. O diagnóstico de muri e mura mostra a causa; a muda é, em boa parte, a consequência. O takt time ajuda a comparar o ritmo da demanda com o ritmo da produção.
Registre também o que não aparece nos números. Na caminhada, pergunte a cada pessoa o que atrapalha o trabalho hoje e anote as respostas por M. Em poucas visitas surgem padrões: o mesmo ponto de espera, o mesmo horário de aperto, o mesmo posto que sempre fica atrasado.
Contramedidas típicas para cada M
| Perda | O que atacar | Ferramentas comuns |
|---|---|---|
| Muda | Espera, estoque, movimentação, retrabalho | 5S, fluxo contínuo, kanban, mapeamento do fluxo de valor |
| Mura | Variação de volume e de mix | Heijunka, takt time, conversa com vendas sobre o padrão de pedidos |
| Muri | Carga acima do limite de pessoas e máquinas | Trabalho padronizado, balanceamento, ergonomia, TPM |
O kanban ajuda a limitar o estoque e a puxar o trabalho no ritmo do cliente. O trabalho padronizado define uma carga que a pessoa consegue sustentar. A combinação das três frentes é o que mantém o ganho.
Erros comuns
- Atacar só a muda e ignorar a mura que a produz.
- Cortar pessoas para eliminar desperdício e gerar sobrecarga em quem fica.
- Confundir nivelar com produzir para estoque. Nivelar é distribuir a carga; o estoque, se existir, é dimensionado.
- Medir só a média do mês e não a variação diária.
- Tratar hora extra como rotina normal, quando ela é sinal de muri.
Outro erro frequente é transformar o diagnóstico dos 3 M em auditoria de pessoas. O objetivo é enxergar o processo. Quem opera é a melhor fonte de informação e precisa se sentir seguro para apontar a sobrecarga.
Próximo passo
Escolha um processo e registre a produção por dia durante quatro semanas. Calcule a razão entre o pico e a média. Quanto maior a razão, maior a irregularidade a investigar. Pergunte a quem opera onde está a sobrecarga e só então liste os desperdícios. Comece pela irregularidade e acompanhe as horas extras, que devem cair conforme a carga se nivela.
Defina uma contramedida por M e um indicador para cada uma: horas extras por semana (muri), razão entre pico e média (mura) e tempo de espera entre etapas (muda). Revise toda semana, em pé, diante do quadro, e só amplie para outro processo quando os três indicadores estiverem estáveis.
Perguntas frequentes
O que significa muda, mura e muri?
São termos japoneses do Sistema Toyota de Produção: muda é desperdício, mura é irregularidade e muri é sobrecarga. Juntos são os 3 M.
Qual a diferença entre mura e muri?
Mura é a variação do ritmo ou do volume de trabalho. Muri é exigir de pessoas ou máquinas mais do que o limite natural. A mura costuma provocar a muri.
Qual a diferença entre muda tipo 1 e tipo 2?
A tipo 1 não agrega valor, mas não pode ser eliminada de imediato. A tipo 2 pode ser removida rapidamente com kaizen.
Por onde começar: muda, mura ou muri?
Muitas vezes pela mura, porque nivelar a carga reduz a sobrecarga e parte do desperdício. O diagnóstico, porém, deve olhar os três.
Muda são só os 7 desperdícios?
Os 7 desperdícios são as categorias clássicas de muda. A muda inclui qualquer atividade que consome recurso sem criar valor para o cliente.
Hora extra é muri?
Hora extra recorrente é um sinal típico de sobrecarga. Pontual, pode ser uma decisão consciente; como rotina, indica falta de capacidade ou carga mal distribuída.
Nivelar a produção exige estoque?
Nem sempre. Se o prazo permite, os pedidos esperam na fila e saem no prazo. Quando o cliente exige o pico no dia, um pequeno estoque de produtos acabados pode ser necessário.
Fontes
- Lean Enterprise Institute. Waste. Lean Lexicon. https://www.lean.org/lexicon-terms/waste/
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- LIKER, J. O Modelo Toyota: 14 princípios de gestão. Porto Alegre: Bookman.
Quer liderar a mudança no chão de fábrica?
Baixe o e-book gratuito Lean para Líderes e aprenda a enxergar desperdício, irregularidade e sobrecarga na sua área.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.