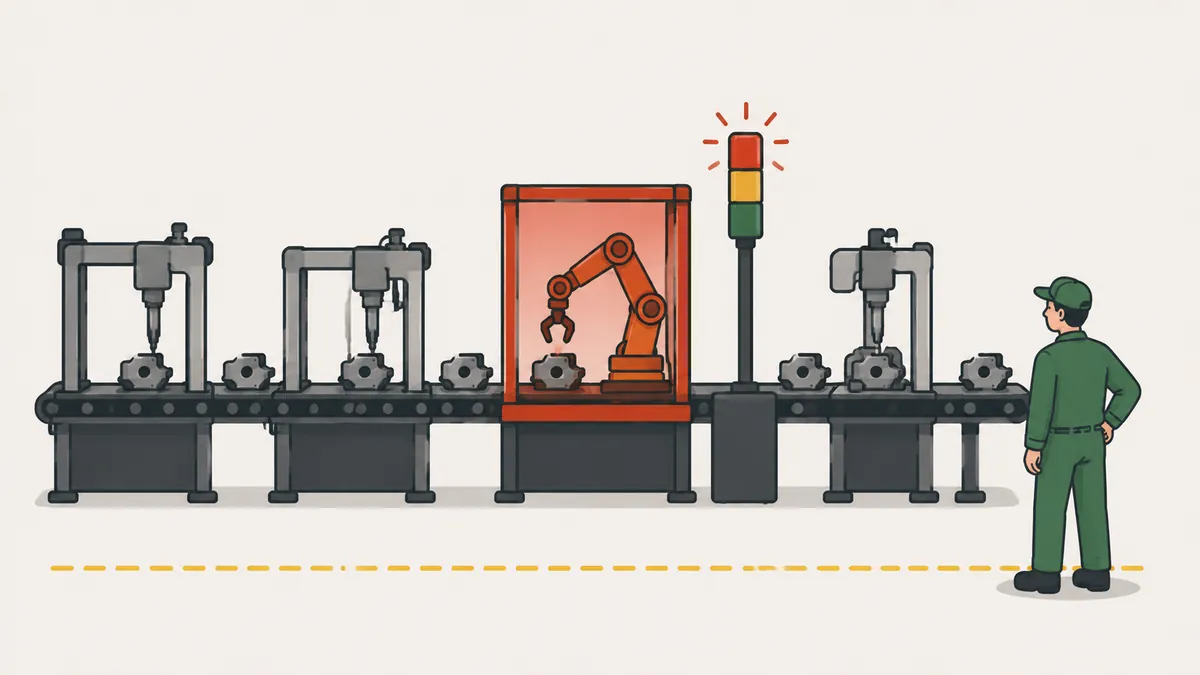
O que é jidoka
Jidoka é dar às máquinas e aos operadores a capacidade de detectar uma condição anormal e parar o trabalho de imediato. Assim, o defeito não segue para o processo seguinte e a qualidade é construída em cada etapa, e não conferida no fim.
É um dos dois pilares do Sistema Toyota de Produção, ao lado do just in time. Também é chamado de autonomação: automação com inteligência humana. A máquina distingue peça boa de peça ruim sozinha, e a pessoa fica livre para cuidar de mais de um equipamento.
O nome vem dos teares automáticos de Sakichi Toyoda, que paravam sozinhos quando um fio arrebentava, um fato amplamente documentado. A ideia central é separar o trabalho da pessoa do trabalho da máquina. O jidoka não exige equipamento caro: o operador que puxa a corda e para a linha ao ver um defeito também faz jidoka.
Na prática, o jidoka troca uma pergunta por outra. Em vez de perguntar quantas peças ruins saíram hoje, a fábrica pergunta por que a primeira peça ruim não foi parada. Em resumo, jidoka responde à pergunta: o que acontece no instante em que algo sai do padrão? Em uma fábrica sem jidoka, nada. A produção continua e o problema é descoberto depois.
Por que parar a linha aumenta a produtividade
Parar parece contrário à produtividade. O argumento do jidoka é o oposto. Quando o trabalho para no instante do problema, a causa ainda está presente e visível. Isso permite encontrá-la e eliminá-la, em vez de conviver com o defeito e separar peças no fim da linha.
| Sem jidoka | Com jidoka |
|---|---|
| O defeito segue para os próximos processos | O defeito para no processo onde nasceu |
| A inspeção é feita no fim da linha | A detecção acontece na origem |
| A causa é descoberta dias depois | A causa é investigada na hora |
| Um operador vigia uma máquina | Um operador cuida de várias máquinas |
Uma linha que nunca para esconde os problemas. Eles voltam todos os dias, com outro nome, e viram parte da rotina. O jidoka faz o contrário: torna cada problema visível e dá prazo para resolvê-lo.
Os quatro passos do jidoka
- Detectar a anormalidade, por sensor, gabarito ou pelo próprio operador.
- Parar o trabalho (a peça, a máquina ou a linha) para que o defeito não avance.
- Corrigir a condição imediata, para a produção voltar a rodar.
- Investigar a causa raiz e instalar uma contramedida, para o problema não voltar.
Os dois primeiros passos evitam o prejuízo de hoje. Os dois últimos evitam o de amanhã. Quem faz só os três primeiros apaga incêndio todos os dias. A investigação pode usar os 5 porquês ou um relatório A3, conforme o tamanho do problema.
Exemplo resolvido: o custo de deixar o defeito andar
Exemplo ilustrativo. Uma linha tem 4 postos e produz 1 peça por minuto. O custo acumulado da peça cresce a cada posto, porque cada etapa agrega material e mão de obra. A inspeção final confere o lote de 120 peças. No posto 2, uma ferramenta desgastada passa a fazer o furo fora de medida.
| Posto | Operação | Custo acumulado por peça |
|---|---|---|
| 1 | Corte | R$ 4 |
| 2 | Furação | R$ 9 |
| 3 | Montagem | R$ 15 |
| 4 | Acabamento | R$ 22 |
| Cenário | Peças defeituosas | Custo acumulado por peça | Valor perdido |
|---|---|---|---|
| Sem jidoka (defeito achado na inspeção final) | 120 | R$ 22 | 120 × 22 = R$ 2.640 |
| Com jidoka (sensor para no posto 2) | 1 | R$ 9 | 1 × 9 = R$ 9 |
Sem jidoka, as 120 peças recebem corte, furação, montagem e acabamento antes de alguém ver o erro. Com jidoka, o sensor acusa o furo errado na primeira peça. A linha para, a ferramenta é trocada em 10 minutos e a perda é de uma peça no valor de R$ 9. No exemplo, a peça é sucateada nos dois cenários; na prática, parte pode ser retrabalhada.
A lógica é simples: valor perdido = peças produzidas até a detecção × custo acumulado no ponto de detecção. Sem jidoka, são 120 peças a R$ 22. Com jidoka, é 1 peça a R$ 9. A perda cai de R$ 2.640 para R$ 9, cerca de 293 vezes menos. Quanto mais tarde o defeito é achado, mais peças já foram feitas e mais valor já foi agregado a elas.
Os 10 minutos de parada custam 10 peças de capacidade, e isso também entra na conta. Mesmo assim, o resultado é muito melhor do que descobrir o problema depois de 120 peças.
As ferramentas do jidoka na prática
- Andon: o sinal luminoso que chama o líder quando um sensor ou o operador detecta o problema.
- Poka-yoke: dispositivo que impede o erro ou o torna impossível de passar despercebido.
- Sensores e gabaritos: verificam medida, presença de peça, torque ou posição em cada ciclo.
- Parada em posição fixa: a linha para em um ponto definido do ciclo, e não no meio de uma operação.
- Gestão visual: quadros e sinais que mostram o estado do posto, como na gestão visual de indicadores e quadros.
Jidoka, poka-yoke e inspeção final
| Prática | Momento | O que faz |
|---|---|---|
| Poka-yoke | Antes ou durante a operação | Previne o erro ou o detecta no ato |
| Jidoka | Quando a anormalidade aparece | Para o trabalho e aciona a resposta |
| Inspeção final | Depois de todo o processo | Separa peça boa de ruim, sem evitar a causa |
As práticas se complementam. O poka-yoke reduz a chance de erro, o jidoka garante que o erro que escapar seja parado na hora, e a inspeção final fica como última barreira, não como principal.
Onde o jidoka dá mais retorno
Comece pelos pontos em que o defeito é caro ou perigoso. Os melhores candidatos são:
- Operações com alto valor agregado antes da inspeção, como o posto 2 do exemplo, seguido de montagem e acabamento.
- Processos que dependem de ferramenta ou regulagem que se desgasta.
- Características de segurança ou de função, em que a falha chega ao cliente como risco.
- Postos com defeito repetitivo, identificados em um gráfico de Pareto de refugo.
Nem todo defeito pede um sensor. Se a falha é rara e barata, uma checagem do operador no próprio posto pode bastar. Use o custo do exemplo como critério: quanto vale parar cedo? Se a resposta for alguns reais por peça, o investimento em detecção precisa ser baixo. Se for milhares por lote, justifica-se um sensor dedicado e uma análise de causa mais profunda.
Como implantar jidoka passo a passo
- Escolha um posto crítico, com defeito frequente ou custo alto, e comece por ele.
- Defina o que é anormal: medida fora da tolerância, tempo acima do ciclo, peça faltando.
- Escolha o meio de detecção: sensor, gabarito ou checagem do operador.
- Dê autoridade para parar. O operador precisa saber que não será punido por acionar o sinal.
- Defina quem responde e em quanto tempo. Sinal sem resposta rápida perde a credibilidade.
- Registre cada parada e trate as mais frequentes em ciclo PDCA.
Uma empresa pequena começa com uma bandeira, uma luz ou uma corda. O que importa é o princípio, e não o equipamento.
O papel da liderança
O jidoka depende menos de tecnologia e mais de comportamento. Se o operador para a linha e recebe uma bronca, ele não para mais. Se o líder não vai ao posto, o sinal vira enfeite. Três atitudes sustentam o sistema:
- Agradecer cada parada. A parada é o sistema funcionando, e não uma falha da pessoa.
- Ir ao posto na hora e olhar a peça, a máquina e o método, como no genchi genbutsu.
- Cobrar a causa raiz. Parada repetida pelo mesmo motivo é sinal de contramedida fraca.
Com o tempo, o número de paradas cai, porque as causas mais frequentes foram eliminadas. Esse é o resultado esperado: menos sinais acesos, e não mais disciplina para ignorá-los.
Erros comuns
- Parar a linha e voltar a produzir sem investigar a causa.
- Cobrar do operador pela parada, o que esconde os problemas.
- Instalar sensores sem definir o padrão do que é anormal.
- Líder que não responde ao sinal.
- Confundir jidoka com mais inspeção no fim da linha.
- Tentar automatizar tudo antes de resolver o processo manual.
Próximo passo
Escolha hoje um posto com defeito recorrente. Escreva em uma linha o que é anormal ali, defina quem para a operação e quem responde. Em uma semana, conte quantas paradas ocorreram e qual foi a causa mais frequente. Esse registro é a base da primeira melhoria.
Depois, escolha a causa que mais se repete e aplique um relatório A3 ou os 5 porquês. Quando ela estiver resolvida, padronize a solução e passe para o próximo posto. Assim o jidoka se espalha pela fábrica sem grandes investimentos, um posto de cada vez.
Perguntas frequentes
O que é jidoka?
É a capacidade de máquinas e pessoas detectarem uma anormalidade e pararem o trabalho de imediato, construindo qualidade em cada processo.
Jidoka e autonomação são a mesma coisa?
Sim. Autonomação é outro nome para jidoka: automação com inteligência humana.
Quais são os pilares do Sistema Toyota de Produção?
Just in time e jidoka. O just in time entrega o item certo na hora certa, e o jidoka garante que só passe adiante o que está bom.
Qual a diferença entre jidoka e poka-yoke?
O poka-yoke previne ou detecta o erro. O jidoka para o trabalho quando uma anormalidade aparece e aciona a resposta.
Jidoka exige máquinas automáticas?
Não. Um operador que para a linha ao ver um defeito, com uma corda ou um botão, já pratica jidoka.
Parar a linha não reduz a produtividade?
Reduz no curto prazo, mas evita produzir lotes inteiros com defeito. Com a causa tratada, as paradas diminuem.
Qual a relação entre jidoka e andon?
O andon é a ferramenta que torna a parada visível e chama ajuda. Ele é um dos meios para praticar o jidoka.
Fontes
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. O Sistema Toyota de Produção: além da produção em larga escala. Porto Alegre: Bookman.
- LIKER, J. K. O Modelo Toyota: 14 princípios de gestão do maior fabricante do mundo. Porto Alegre: Bookman.
Quer as ferramentas prontas para usar?
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-bookAprofunde este tema
- Jidoka em pequenas e médias empresas: como aplicar: É possível aplicar jidoka em pequenas e médias empresas: veja soluções de baixo custo como andon manual, corda de parada, sensores simples e checklists.

Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.