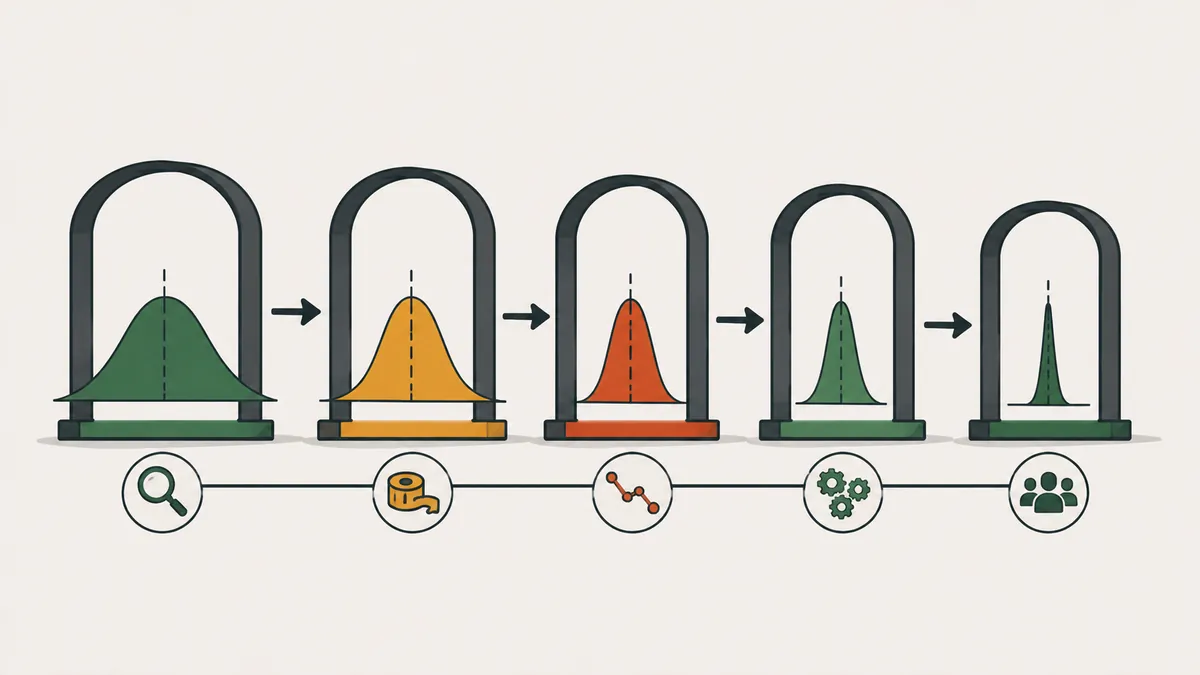
O que é Six Sigma
Six Sigma é uma abordagem de gestão que reduz defeitos e variação nos processos com um método estruturado e análise estatística. O nome vem da letra grega sigma (σ), símbolo do desvio padrão, a medida de variabilidade de um processo.
Um processo pode acertar a média e ainda assim gerar defeitos, porque parte das peças cai fora da tolerância. Reduzir a dispersão aproxima todas as peças do alvo. Por isso o Six Sigma olha para a variação, e não só para a média.
Na convenção do método, um processo "seis sigma" produz 3,4 defeitos por milhão de oportunidades (DPMO). Esse número já embute um deslocamento de 1,5 sigma da média ao longo do tempo, uma hipótese adotada pelo método. A Motorola criou o termo nos anos 1980 e muitas empresas o adotaram depois. O Lean Enterprise Institute registra o termo no seu léxico.
O ponto de partida é sempre o cliente. O método traduz o que o cliente exige em características críticas para a qualidade (CTQ), mede o quanto o processo as atende e só depois escolhe a ação. Sem essa tradução, a equipe acaba otimizando o que é fácil de medir, e não o que importa.
Como calcular DPU, DPMO e nível sigma
Três contagens bastam: unidades inspecionadas, oportunidades de defeito por unidade e defeitos encontrados. Oportunidade é uma característica que pode sair errada e que o cliente percebe. Defina a lista antes de contar.
| Métrica | Fórmula | No exemplo |
|---|---|---|
| Unidades (U) | Peças inspecionadas | 5.000 eixos |
| Oportunidades por unidade (O) | Características que podem falhar | 4 |
| Defeitos (D) | Total de não conformidades | 60 |
| DPU | D ÷ U | 60 ÷ 5.000 = 0,012 |
| DPMO | D ÷ (U × O) × 1.000.000 | 60 ÷ 20.000 × 1.000.000 = 3.000 |
| Rendimento por oportunidade | 1 - D ÷ (U × O) | 1 - 0,003 = 99,7% |
Com o DPMO, consulte a tabela de conversão. Ela usa o deslocamento de 1,5 sigma.
| Nível sigma | DPMO | Rendimento |
|---|---|---|
| 2 | 308.538 | 69,1% |
| 3 | 66.807 | 93,3% |
| 4 | 6.210 | 99,38% |
| 5 | 233 | 99,977% |
| 6 | 3,4 | 99,99966% |
O DPMO de 3.000 fica entre 4 e 5 sigma. Em planilha, a conta é =INV.NORMP.N(1-DPMO/1000000)+1,5, que dá cerca de 4,25. A tabela completa e o passo a passo no Minitab estão em nível sigma, DPMO e Minitab.
Atenção a dois pontos. DPU conta defeitos, e uma peça pode ter vários. Para contar peças defeituosas use o rendimento de primeira passagem, tema de FPY e RTY. E se você aumentar o número de oportunidades só para inflar o denominador, o nível sigma melhora no papel e o cliente não percebe nada.
As 5 etapas do DMAIC
DMAIC é a sequência dos projetos de melhoria do Six Sigma: Definir, Medir, Analisar, Melhorar (Improve) e Controlar. Cada etapa só termina quando entrega o que a próxima precisa.
| Etapa | Pergunta | Ferramentas comuns | Entrega |
|---|---|---|---|
| Definir | Qual o problema, para qual cliente e com qual meta? | Termo de abertura, SIPOC, voz do cliente | Problema, escopo e meta |
| Medir | Qual o desempenho atual e a medição é confiável? | Plano de coleta, MSA e Gauge R&R, linha de base | DPMO atual e dados confiáveis |
| Analisar | Quais causas explicam a variação? | Pareto, Ishikawa, 5 porquês, testes de hipótese, regressão | Causas raiz comprovadas |
| Melhorar | Qual solução ataca a causa? | Experimentos, piloto, poka-yoke | Solução testada |
| Controlar | Como manter o ganho? | Cartas de controle, padrão, plano de reação | Ganho sustentado |
Depois de melhorar, confirme a capabilidade do processo com Cp e Cpk. Um processo seis sigma de curto prazo tem Cp de 2,0.
Definir evita o erro mais comum: começar a resolver antes de saber o problema. O termo de abertura registra o problema em uma frase, o escopo (o que entra e o que fica de fora), a meta numérica e o prazo. O SIPOC mostra fornecedores, entradas, processo, saídas e clientes em uma página, e ajuda a combinar o escopo com todos.
Medir tem duas tarefas. A primeira é provar que a medição é confiável, porque dado ruim leva a conclusão ruim. A segunda é levantar a linha de base: DPMO, média e dispersão atuais, separados por turno, máquina e lote. Sem a linha de base, não existe como dizer que houve melhoria.
Analisar separa o que é causa do que é sintoma. Comece com o Pareto para achar os poucos defeitos que respondem pela maior parte do problema. Depois use Ishikawa e 5 porquês para levantar hipóteses e confirme com dados, por meio de gráficos, testes de hipótese ou regressão. Causa que não foi comprovada continua sendo opinião.
Melhorar testa a solução em pequena escala antes de expandir. Quando há vários fatores em jogo, o planejamento de experimentos (DOE) mostra quais pesam mais. Sempre que possível, prefira uma solução que impeça o erro, como o poka-yoke, a uma que dependa de atenção do operador.
Controlar garante que o ganho fique. Atualize o padrão de trabalho, treine quem executa, instale a carta de controle no posto e defina o que fazer quando um ponto sair do limite. Só então o projeto é encerrado e entregue ao dono do processo.
Exemplo resolvido: de 3.000 para 1.350 DPMO
Exemplo ilustrativo, com números inventados para ensinar a conta. Uma linha usina eixos com 4 características críticas: diâmetro, comprimento, rugosidade e concentricidade.
- Definir: reclamações por eixo fora de especificação. Meta: levar o DPMO de 3.000 para 1.500 ou menos.
- Medir: o estudo Gauge R&R deu 8% da tolerância. Em geral, abaixo de 10% a medição serve e acima de 30% não serve. Em 5.000 eixos foram achados 60 defeitos: DPMO de 3.000.
- Analisar: o Pareto mostra que o diâmetro responde por 60% dos defeitos. Os dados indicam que a variação cresce nas duas primeiras horas após a troca de ferramenta.
- Melhorar: pré-ajuste da ferramenta e conferência das três primeiras peças, testados em um turno antes de estender aos demais.
- Controlar: carta X-barra e R no posto, padrão atualizado nos três turnos e plano de reação para pontos fora do limite.
| Causa do defeito | Antes | Depois |
|---|---|---|
| Diâmetro fora | 36 | 3 |
| Rugosidade | 12 | 12 |
| Comprimento | 8 | 8 |
| Concentricidade | 4 | 4 |
| Total de defeitos | 60 | 27 |
| DPMO | 3.000 | 1.350 |
| Nível sigma (aprox.) | 4,25 | 4,5 |
A conta final: 27 ÷ 20.000 × 1.000.000 = 1.350 DPMO, uma redução de 55% (de 3.000 para 1.350). A meta foi superada. Agora a rugosidade responde por 44% dos 27 defeitos e é o alvo do próximo ciclo.
Note o que o exemplo ensina. O diâmetro era 60% dos defeitos (36 de 60), então atacar só ele já derrubou o total pela metade. Não adiantaria gastar o mesmo esforço com a concentricidade, que respondia por 4 defeitos. O Pareto decide onde investir o tempo da equipe.
Faixas (belts) e papéis em um projeto
O Six Sigma organiza a formação em faixas. A classificação abaixo é uma organização prática; nomes e exigências variam entre empresas e certificadoras.
| Faixa ou papel | O que faz |
|---|---|
| White Belt | Conhece o vocabulário e apoia a coleta de dados |
| Yellow Belt | Participa do projeto e executa tarefas definidas |
| Green Belt | Lidera projetos menores, em geral com tempo parcial |
| Black Belt | Lidera projetos complexos e orienta Green Belts |
| Master Black Belt | Forma pessoas e define a estratégia do programa |
| Patrocinador (champion) | Escolhe o projeto, libera recursos e remove barreiras |
O LEI alerta que a certificação ficou tão difundida que é difícil avaliar sua qualidade. O certificado não prova capacidade. Pesa mais o histórico de projetos concluídos, com ganho medido.
Six Sigma, Lean e DMADV: quando usar cada um
| Abordagem | Foco | Use quando |
|---|---|---|
| Six Sigma (DMAIC) | Variação e defeitos de um processo existente | O defeito persiste e a causa não é óbvia |
| Lean | Desperdício, fluxo e lead time | Há espera, estoque e retrabalho visíveis |
| DMADV (DFSS) | Projeto de produto ou processo novo | Ainda não existe processo para melhorar |
Na prática, as empresas combinam os dois. Veja a comparação completa em Lean vs Six Sigma.
Quando vale a pena usar o Six Sigma
O Six Sigma compensa quando o defeito persiste, a causa não é evidente e é possível coletar bons dados. Ele pede tempo, treinamento e disciplina estatística, então não faz sentido para problemas cuja causa já está clara. Nesses casos, uma ação direta, um poka-yoke ou um ciclo PDCA curto resolvem mais rápido.
Para filas, estoque alto e lead time longo, as ferramentas Lean costumam ser mais rápidas. Para variação de dimensão, vazamento, defeito de pintura ou erro de lançamento que não some, o DMAIC é a escolha natural. Em muitas fábricas, o Lean limpa o fluxo primeiro e o Six Sigma entra nos defeitos que sobram.
Erros comuns
- Analisar dados sem validar o sistema de medição.
- Escolher um projeto grande demais para fechar em poucos meses.
- Definir meta sem linha de base.
- Inflar as oportunidades para melhorar o nível sigma.
- Encerrar sem a etapa Controlar, e ver o ganho sumir.
- Usar testes estatísticos sem entender o processo no gemba.
O último erro merece atenção. A estatística responde "o que" e "quanto", mas quem vai ao posto de trabalho, observa a operação e conversa com o operador descobre o "porquê". Os melhores projetos combinam os dois.
Próximo passo
Escolha um defeito recorrente e faça a conta: unidades, oportunidades, defeitos, DPMO. Antes de analisar, valide a medição. Depois monte um projeto pequeno, com meta numérica e prazo de poucos meses, e siga o DMAIC até a etapa Controlar.
Perguntas frequentes
O que é Six Sigma?
É uma abordagem de melhoria que reduz variação e defeitos com método estruturado e estatística. Seus projetos seguem a sequência DMAIC.
O que significa 3,4 DPMO?
Significa 3,4 defeitos por milhão de oportunidades, o desempenho de um processo seis sigma na convenção do método, com deslocamento de 1,5 sigma.
O que significa DMAIC?
Definir, Medir, Analisar, Melhorar (Improve) e Controlar. É a sequência dos projetos de melhoria do Six Sigma.
Como calcular o DPMO?
DPMO = defeitos ÷ (unidades × oportunidades por unidade) × 1.000.000. Com 60 defeitos em 5.000 peças e 4 oportunidades, são 3.000 DPMO.
Qual a diferença entre DPU e DPMO?
DPU é defeitos por unidade (60 ÷ 5.000 = 0,012). DPMO é defeitos por milhão de oportunidades e permite comparar processos diferentes.
Six Sigma é a mesma coisa que Lean?
Não. O Six Sigma ataca variação e defeitos; o Lean ataca desperdício e fluxo. Os dois se combinam no Lean Six Sigma.
Preciso saber estatística para usar Six Sigma?
Sim, principalmente nas etapas Medir e Analisar. Para casos simples, Pareto e cartas de controle já resolvem muita coisa.
Quem criou o Six Sigma?
O termo foi criado pela Motorola nos anos 1980 para descrever seu programa de qualidade.
Fontes
- Lean Enterprise Institute. Six Sigma. Lean Lexicon. https://www.lean.org/lexicon-terms/six-sigma/
- PANDE, P. S.; NEUMAN, R. P.; CAVANAGH, R. R. The Six Sigma Way. New York: McGraw-Hill, 2000.
- ROTONDARO, R. G. (coord.). Seis Sigma: estratégia gerencial para a melhoria de processos, produtos e serviços. São Paulo: Atlas, 2002.
- MONTGOMERY, D. C. Introduction to Statistical Quality Control. Hoboken: Wiley.
Quer as ferramentas prontas para usar?
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-bookAprofunde este tema
- Nível sigma: o que é, como calcular DPMO e usar no Minitab: Aprenda o que é nível sigma, como calcular DPMO, ler a tabela com deslocamento de 1,5 sigma, usar fórmula em planilha e o procedimento geral no Minitab.

Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.