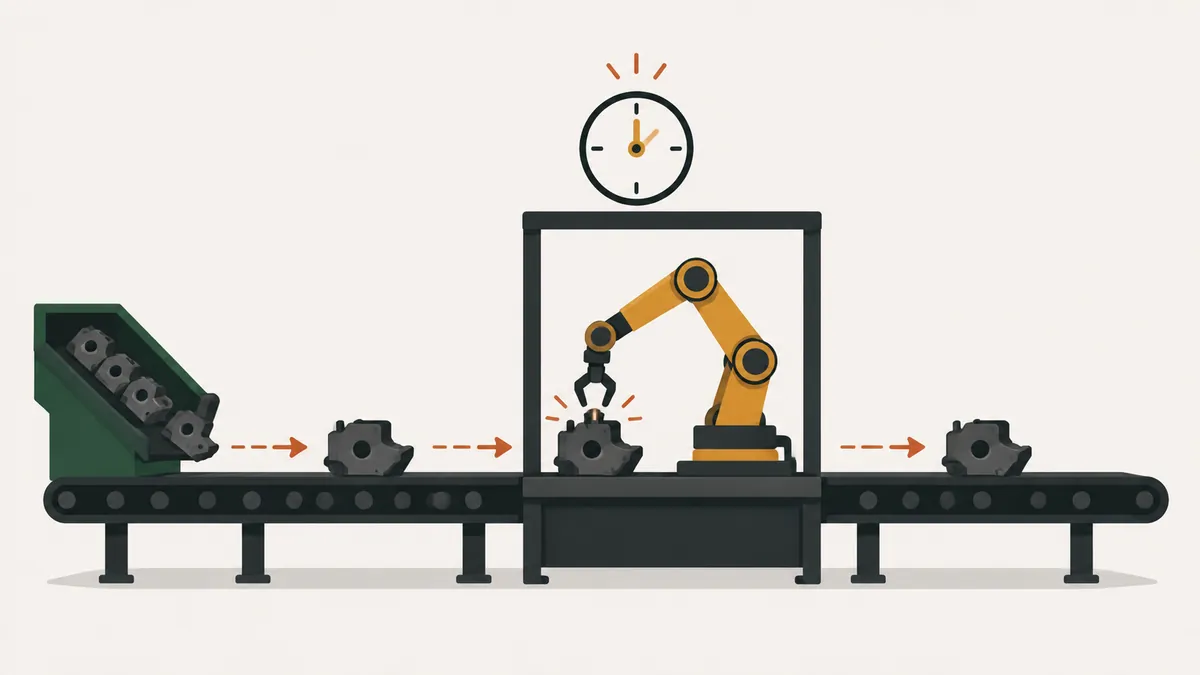
O que é just in time (JIT)
Just in time (JIT, em português "no momento certo") é um sistema de produção que produz e entrega apenas o necessário, quando é necessário e na quantidade necessária. Segundo o Lean Enterprise Institute, o JIT e o jidoka são os dois pilares do Sistema Toyota de Produção.
O objetivo é a eliminação total dos desperdícios, para chegar à melhor qualidade possível, ao menor custo e aos menores prazos de produção e entrega. Estoque é uma consequência visível desse esforço, não o objetivo em si.
Na prática, o JIT vale para três coisas ao mesmo tempo: o que se produz (só o pedido), quanto se produz (só a quantidade pedida) e quando se produz (só no ritmo da demanda). Cada excesso em uma dessas três dimensões vira estoque, fila ou espera.
Origem do JIT
O LEI atribui a ideia do JIT a Kiichiro Toyoda, fundador da Toyota Motor Corporation, nos anos 1930. Taiichi Ohno, então gerente da usinagem da fábrica principal, relatou que os primeiros passos práticos rumo ao JIT aconteceram em 1949 e 1950.
Portanto, o JIT não é uma técnica isolada de compras ou de logística. Nasceu dentro da fábrica, como forma de reduzir a espera entre processos, e só depois foi estendido aos fornecedores.
Os três elementos do JIT
O JIT se apoia no nivelamento, o heijunka, e tem três elementos operacionais.
| Elemento | O que é | Ferramenta |
|---|---|---|
| Sistema puxado | O processo cliente sinaliza o que precisa, e só então o fornecedor produz | Kanban |
| Takt time | Ritmo de produção igual ao ritmo da demanda | Cálculo do takt |
| Fluxo contínuo | Produzir uma peça por vez, passando direto de uma etapa para a outra | Células de produção |
Os três funcionam juntos. O takt diz qual é o ritmo. O fluxo contínuo mantém as peças andando nesse ritmo. O sistema puxado cobre os trechos em que o fluxo contínuo não é possível, por exemplo quando duas etapas têm ciclos muito diferentes ou ficam distantes uma da outra. Um supermercado entre elas guarda uma quantidade definida de peças, e o consumo dispara a reposição.
Exemplo resolvido: takt time e estoque
Exemplo ilustrativo. Uma linha trabalha um turno de 480 minutos, com 30 minutos de refeição e duas pausas de 10 minutos. A demanda do cliente é de 430 peças por dia.
Passo 1, tempo disponível: 480 − 30 − 20 = 430 minutos, ou 430 × 60 = 25.800 segundos.
Passo 2, takt time: 25.800 ÷ 430 = 60 segundos por peça.
Passo 3, comparar com o tempo de ciclo de cada etapa:
| Etapa | Tempo de ciclo | Contra o takt (60 s) | Capacidade por dia |
|---|---|---|---|
| Corte | 45 s | 15 s abaixo | 573 peças |
| Solda | 58 s | 2 s abaixo | 444 peças |
| Montagem | 62 s | 2 s acima | 416 peças |
| Embalagem | 40 s | 20 s abaixo | 645 peças |
Capacidade por dia = 25.800 ÷ tempo de ciclo, arredondada para baixo: corte 573, solda 444, montagem 416, embalagem 645. A montagem não atende ao takt: faltam 430 − 416 = 14 peças por dia. Para fechar a conta, ela precisa cair de 62 s para 60 s, ou seja, 2 s (3,2%).
Passo 4, estoque: a fábrica mantém 2.150 peças entre as etapas. Cobertura = 2.150 ÷ 430 = 5 dias. A meta é 2 dias, ou 860 peças. A redução total é de 1.290 peças, feita aos poucos, e só depois de resolver o gargalo da montagem. Antes disso, o estoque que sobra é o que protege o cliente.
Leitura do resultado: a linha tem folga na maioria das etapas, mas o ritmo de toda a linha é decidido pela mais lenta. A solda, com 58 s, está a 2 s do takt e qualquer perda pequena a coloca acima. Nivelar os ciclos em torno de 55 s a 58 s é melhor do que acelerar uma etapa isolada, que apenas empurra o problema para a seguinte.
JIT, just in case e MRP
| Critério | Just in time | Just in case |
|---|---|---|
| Lógica | Produz quando o cliente consome | Produz e estoca para o caso de faltar |
| Estoque | Mínimo para manter o fluxo | Alto, como proteção |
| Problemas | Aparecem rápido e exigem solução | Ficam escondidos pelo estoque |
| Exigência | Processo estável e qualidade na origem | Menor, mas com custo e espaço |
O JIT puxa a produção pelo consumo. O MRP programa a produção a partir da previsão e do plano mestre. Muitas fábricas usam os dois: MRP para o planejamento de compras e de longo prazo, e JIT com kanban para os itens de giro alto no chão de fábrica.
O JIT funciona melhor quando a demanda é razoavelmente estável, os produtos são repetitivos e os fornecedores estão próximos ou são confiáveis. Em operações sob encomenda, com demanda muito irregular, os princípios continuam úteis (eliminar espera e excesso), mas a aplicação direta do kanban pede adaptações.
JIT não é estoque zero
Um erro comum é tratar JIT como "tirar todo o estoque". Sem estabilidade, cortar estoque só expõe a fábrica a paradas. O JIT pede disciplina, como lembra o LEI: processos estáveis, trocas rápidas com SMED, máquinas confiáveis com TPM e qualidade na origem.
O estoque cai como consequência, à medida que os problemas que ele escondia são resolvidos. Há também um risco de fornecimento: com estoques mínimos, uma falha de um fornecedor para a linha rapidamente. A resposta não é abandonar o JIT, e sim planejar: estoque de segurança definido para itens críticos, sinais claros de reposição, fornecedores com entregas frequentes e menores e, quando o risco justifica, mais de uma fonte.
Roteiro de implantação e erros comuns
- Mapeie o fluxo de uma família de produtos com VSM.
- Calcule o takt time e compare com o tempo de ciclo de cada etapa.
- Estabilize o básico: 5S, trabalho padronizado e disponibilidade das máquinas.
- Crie fluxo contínuo onde as etapas estão próximas e têm ciclos parecidos.
- Onde não der para ter fluxo, use supermercado com kanban.
- Reduza o estoque aos poucos e trate cada problema que aparecer.
A ordem importa. Quem começa pelo último passo, cortando estoque, descobre os problemas da pior forma: com a linha parada. Quem começa pela estabilidade ganha o direito de reduzir estoque sem medo.
Erros comuns na implantação:
- Cortar estoque antes de estabilizar máquinas e qualidade.
- Tratar o JIT como meta de compras, sem mexer no processo interno.
- Empurrar o JIT para o fornecedor sem dar a ele um sinal de demanda estável.
- Implantar kanban sem nivelar a demanda, o que cria picos e faltas.
- Medir o sucesso só pela queda do estoque, e não pelo lead time e pelo atendimento ao cliente.
Benefícios do JIT e como medir cada um
Os ganhos aparecem em indicadores que dá para medir. Vale acompanhar cada um antes e depois da mudança.
- Menor lead time: menos fila entre etapas. Meça o tempo entre a entrada da matéria-prima e a saída do produto.
- Menos estoque em processo: menos capital parado e menos espaço ocupado. Meça a cobertura em dias, como no exemplo.
- Qualidade mais rápida de corrigir: sem lotes grandes entre etapas, o defeito é descoberto logo. Meça o retrabalho e o refugo.
- Mais flexibilidade: lotes menores permitem mudar o mix com menos custo.
- Problemas visíveis: sem estoque para esconder falhas, cada parada vira tema de melhoria.
Cada benefício tem uma contrapartida. Menos estoque significa menos folga para falhas, e lotes menores significam mais trocas de ferramenta. Por isso o JIT anda junto com SMED, TPM e padronização.
Próximo passo
Calcule o takt time de uma linha real e coloque ao lado o tempo de ciclo de cada etapa, como na tabela do exemplo. A etapa que ficar acima do takt é o primeiro alvo. Depois, meça a cobertura de estoque em dias e defina uma meta de redução gradual.
Para entender o pilar complementar do JIT, leia sobre jidoka, a qualidade na origem.
Perguntas frequentes
O que significa just in time?
Produzir e entregar apenas o necessário, quando é necessário e na quantidade necessária.
Quais os elementos do JIT?
Sistema puxado, takt time e fluxo contínuo, apoiados no nivelamento da produção.
Quem criou o just in time?
A ideia é atribuída a Kiichiro Toyoda, nos anos 1930, e foi colocada em prática por Taiichi Ohno a partir de 1949.
Just in time é a mesma coisa que estoque zero?
Não. O objetivo é o estoque mínimo para manter o fluxo, reduzido aos poucos, à medida que os problemas são resolvidos.
Qual a diferença entre just in time e just in case?
No JIT a produção é puxada pelo consumo. No just in case, forma-se estoque de proteção para o caso de faltar, o que esconde problemas.
Qual a relação entre JIT e kanban?
O kanban é a ferramenta de sinalização do sistema puxado: o consumo gera o cartão que autoriza a reposição.
Quais os riscos do just in time?
Com pouco estoque, uma falha de fornecedor ou de máquina para a linha mais rápido. Por isso o JIT exige estabilidade, estoque de segurança nos itens críticos e planejamento de fornecimento.
Fontes
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press.
- MONDEN, Y. Toyota Production System: An Integrated Approach to Just-in-Time. Boca Raton: CRC Press.
Quer uma produção puxada de verdade?
Baixe o e-book gratuito sobre produção puxada, com kanban, supermercado e nivelamento.
Baixar e-bookAprofunde este tema
- Fluxo contínuo e gargalos: como eliminar restrições na produção: Fluxo contínuo e gargalos na prática: como achar a restrição, balancear com o takt time, aplicar os cinco passos da TOC, reduzir lotes e usar células em U.
- Just in time: 7 benefícios da produção enxuta e seus riscos: Conheça 7 benefícios do just in time na produção enxuta, cada um com sua contrapartida e risco, mais uma conta de estoque e como reduzir a fragilidade.

Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.