O que é PCP
Toda fábrica responde todos os dias a três perguntas: o que produzir, quanto e quando. Quando ninguém responde de forma estruturada, a resposta vem do telefone do vendedor mais insistente, e o resultado é conhecido: urgências, hora extra, estoque alto do que não vende e falta do que o cliente pediu.
O PCP (planejamento e controle da produção) é a função que transforma a demanda em um plano viável, conferindo materiais e capacidade, e acompanha a execução para corrigir desvios. Ele liga vendas, compras, produção e finanças em torno de um único plano.
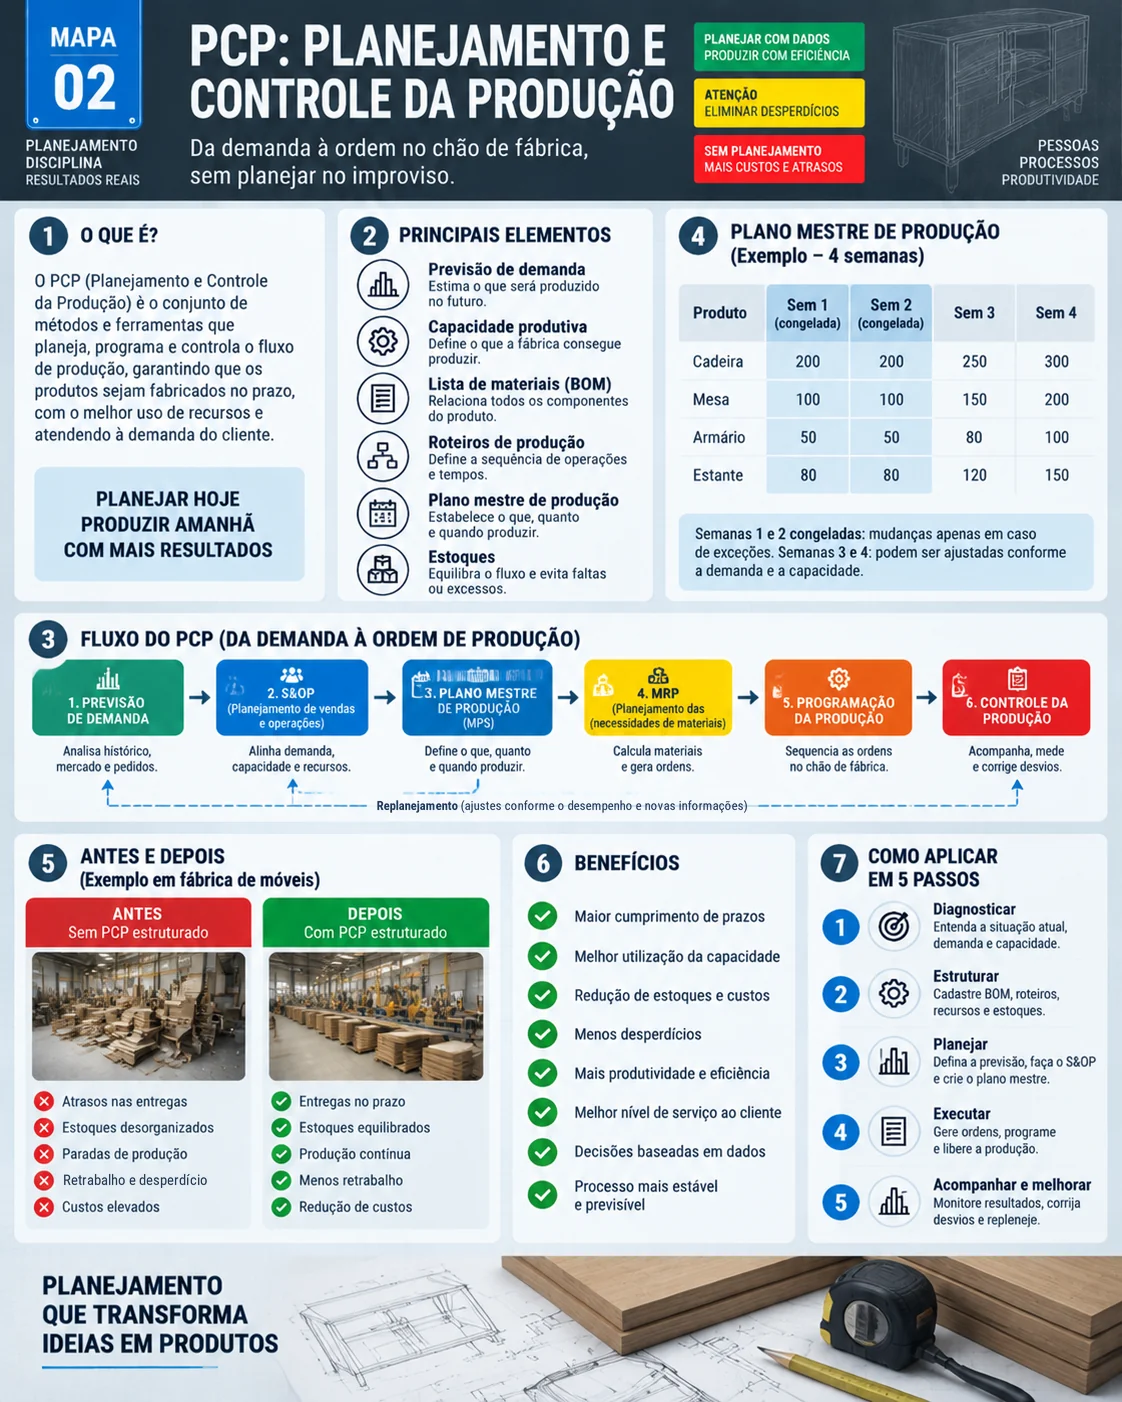
Mapa visual do PCP
O mapa resume os elementos do PCP, o fluxo da previsão ao controle, um plano mestre de 4 semanas com duas semanas congeladas, o antes e depois numa fábrica de móveis e os 5 passos para aplicar.
De onde vem o PCP
O planejamento da produção como disciplina nasceu com a administração científica, no início do século XX, quando Henry Gantt criou o gráfico de barras que leva seu nome para programar tarefas. Nas décadas de 1960 e 1970, os computadores tornaram viável o MRP (Material Requirements Planning), que calcula as necessidades de materiais a partir do plano mestre e da lista de materiais. Depois vieram o MRP II, que incorporou capacidade e finanças, e os sistemas ERP.
O Lean somou a esse arsenal a produção puxada e o nivelamento (heijunka), que reduzem a dependência de previsões no chão de fábrica.
Os três níveis do PCP
| Nível | Horizonte | Decisões | Ferramentas |
|---|---|---|---|
| Estratégico | Meses a anos | Capacidade instalada, novas linhas, terceirização | Planejamento de capacidade de longo prazo |
| Tático | Semanas a meses | Volume por família, estoques, turnos, hora extra | S&OP e plano agregado |
| Operacional | Dias a semanas | O que entra em cada máquina e em que ordem | Plano mestre, MRP, programação e sequenciamento |
Os níveis conversam entre si: um plano operacional que nunca fecha é sinal de que a decisão tática ou estratégica está errada, não de que o programador é ruim.
Como funciona o ciclo do PCP
- Previsão de demanda: histórico de vendas, carteira de pedidos e informação comercial, por família de produtos.
- S&OP e plano agregado: reunião mensal entre vendas, produção, compras e finanças para fechar um único plano de volume por família, compatível com a capacidade.
- Plano mestre de produção (PMP): desdobra o plano agregado em itens finais por semana. As primeiras semanas ficam congeladas para dar estabilidade.
- MRP: explode o PMP pela lista de materiais, desconta estoques e pedidos em aberto e sugere ordens de compra e de produção com a antecedência do lead time de cada item.
- Programação e sequenciamento: define o que cada máquina faz e em que ordem, começando pelo gargalo, como ensina a teoria das restrições.
- Controle: compara o realizado com o planejado, trata os desvios e alimenta o replanejamento.
Exemplo: a explosão do MRP
Uma fábrica de móveis tem no plano mestre do mapa 150 mesas na semana 3, ao lado de cadeiras, armários e estantes. Cada mesa leva 4 pernas, há 400 pernas em estoque sem outro compromisso e o fornecedor entrega em 1 semana.
| Cálculo | Pernas |
|---|---|
| Necessidade bruta (150 × 4) | 600 |
| Estoque disponível | 400 |
| Necessidade líquida | 200 |
| Lead time do fornecedor | 1 semana |
| Liberação do pedido | semana 2 |
O mesmo cálculo é feito para o tampo, os parafusos e cada componente, nível por nível da lista de materiais. Por isso o MRP é tão sensível a cadastro errado: uma quantidade errada na lista de materiais vira compra errada em toda a cadeia.
Plano mestre e congelamento
Mudar o plano mestre na semana corrente desorganiza compras, programação e o próprio chão de fábrica. A prática comum é trabalhar com zonas: as 1 ou 2 primeiras semanas congeladas, alteradas só com aprovação da gerência; as semanas seguintes ajustáveis dentro de limites; e o horizonte mais distante livre. Isso dá estabilidade sem engessar a empresa.
PCP e Lean: empurrar ou puxar?
MRP e Lean não são inimigos. O MRP é bom para planejar materiais com lead time longo e dimensionar capacidade. No chão de fábrica, o kanban e o heijunka substituem boa parte das ordens empurradas: a produção repõe o que foi consumido, em lotes pequenos e nivelados. Muitas empresas usam o MRP para compras e médio prazo e o sistema puxado para a execução diária. O takt time liga os dois mundos, porque traduz a demanda planejada em ritmo de produção.
Indicadores do PCP
| Indicador | Cálculo | O que mostra |
|---|---|---|
| Aderência ao plano | Produzido conforme plano ÷ planejado | Se a programação foi cumprida |
| Entregas no prazo (OTIF) | Pedidos completos no prazo ÷ total de pedidos | A experiência do cliente |
| Cobertura de estoque | Estoque ÷ consumo médio diário | Quantos dias o estoque aguenta |
| OEE do gargalo | Disponibilidade × performance × qualidade | Quanto da capacidade crítica é aproveitada |
| Lead time de produção | Da liberação da ordem ao produto pronto | A velocidade do fluxo |
Para o cálculo do OEE, veja o guia de OEE com calculadora; para cobertura e giro, o artigo de gestão de estoques.
Exemplos industriais
- Alimentos: o plano agregado define turnos para a safra; o plano mestre congela 1 semana por causa da validade dos produtos.
- Autopeças: programação diária puxada pela montadora; MRP para aço e fundidos, que têm lead time de semanas.
- Móveis: linhas padrão produzidas para estoque e linhas sob encomenda, com a pintura como gargalo que dita a sequência.
- Confecção: coleção sazonal, em que o S&OP decide o volume por família antes do pico de vendas.
Erros comuns
- Cadastros desatualizados: lista de materiais, roteiros e tempos padrão.
- Planejar com capacidade teórica, sem descontar paradas, setup e ausências.
- Mudar o plano mestre todos os dias.
- Programar todas as máquinas no máximo, gerando estoque em processo antes do gargalo.
- PCP isolado de vendas e compras.
- Medir só se as máquinas estão ocupadas, e não se o plano foi cumprido.
Como implantar: passo a passo e checklist
- Organize os cadastros: lista de materiais, roteiros e tempos padrão, revisados com quem faz.
- Meça a capacidade real, principalmente do gargalo, com dados de paradas e OEE.
- Implante a reunião mensal de S&OP com vendas, produção, compras e finanças.
- Monte o plano mestre semanal e defina a zona congelada.
- Rode o MRP, no ERP ou até em planilha em empresas pequenas, para compras e ordens.
- Programe começando pelo gargalo e acompanhe a aderência todos os dias no quadro de gestão visual.
- Cadastros revisados nos últimos 6 meses.
- Capacidade do gargalo medida em horas reais.
- S&OP com data fixa e ata.
- Plano mestre com zona congelada definida.
- Aderência ao plano medida e exposta.
- Causas dos desvios registradas e tratadas.
Perguntas frequentes
O que faz o PCP?
Transforma a demanda em um plano de produção possível, decide o que, quanto e quando produzir, garante os materiais e acompanha a execução.
Qual a diferença entre PMP e MRP?
O PMP define quanto produzir de cada produto final por período. O MRP usa o PMP e a lista de materiais para calcular quanto e quando comprar ou fabricar cada componente.
O que é S&OP?
Sales and Operations Planning: o processo mensal em que vendas, produção, compras e finanças fecham um único plano de volume para os próximos meses.
O que é zona congelada?
O período inicial do plano mestre que não muda sem aprovação, para dar estabilidade a compras e ao chão de fábrica.
PCP funciona junto com Lean?
Sim. O MRP costuma planejar compras e capacidade, enquanto kanban e heijunka puxam a produção no dia a dia.
Fontes
- TUBINO, D. F. Planejamento e Controle da Produção: teoria e prática. São Paulo: Atlas.
- CORRÊA, H. L.; GIANESI, I. G. N.; CAON, M. Planejamento, Programação e Controle da Produção: MRP II/ERP. São Paulo: Atlas.
- SLACK, N.; BRANDON-JONES, A.; JOHNSTON, R. Administração da Produção. São Paulo: Atlas.
- Lean Enterprise Institute. Heijunka. https://www.lean.org/lexicon-terms/heijunka/
Quer sair da produção empurrada?
Baixe o e-book gratuito sobre produção puxada, com kanban, supermercado e nivelamento.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.