- O que é CEP
- Mapa visual do CEP
- Origem: de Shewhart à indústria japonesa
- Causas comuns e causas especiais
- Qual carta de controle usar
- Como calcular os limites da carta X-barra e R
- Como ler a carta: os sinais de causa especial
- Como implantar o CEP passo a passo
- Exemplos industriais
- Estabilidade primeiro, capabilidade depois
- Erros comuns
- Benefícios
- Checklist de implantação
- Perguntas frequentes
O que é CEP
Todo processo varia. Dois eixos usinados na mesma máquina, pelo mesmo operador e com o mesmo programa nunca saem com o diâmetro idêntico. O Controle Estatístico de Processo (CEP) usa essa variação a favor da fábrica: em vez de descobrir o problema na inspeção final, a equipe acompanha o processo enquanto ele roda e reage quando o comportamento muda.
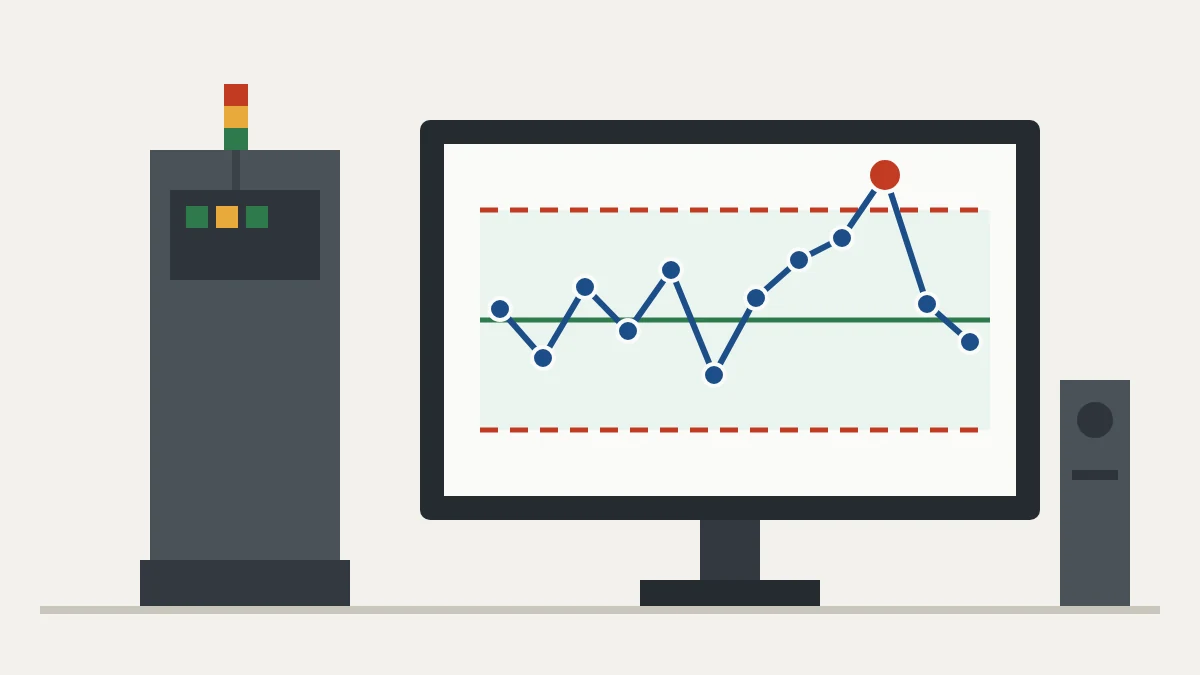
A ferramenta central do CEP é a carta de controle: um gráfico da medida ao longo do tempo, com uma linha central e dois limites calculados com os dados do próprio processo. Pontos dentro dos limites e sem padrão indicam um processo estável. Um ponto fora, ou uma sequência suspeita, indica que algo mudou e merece investigação antes de virar refugo.
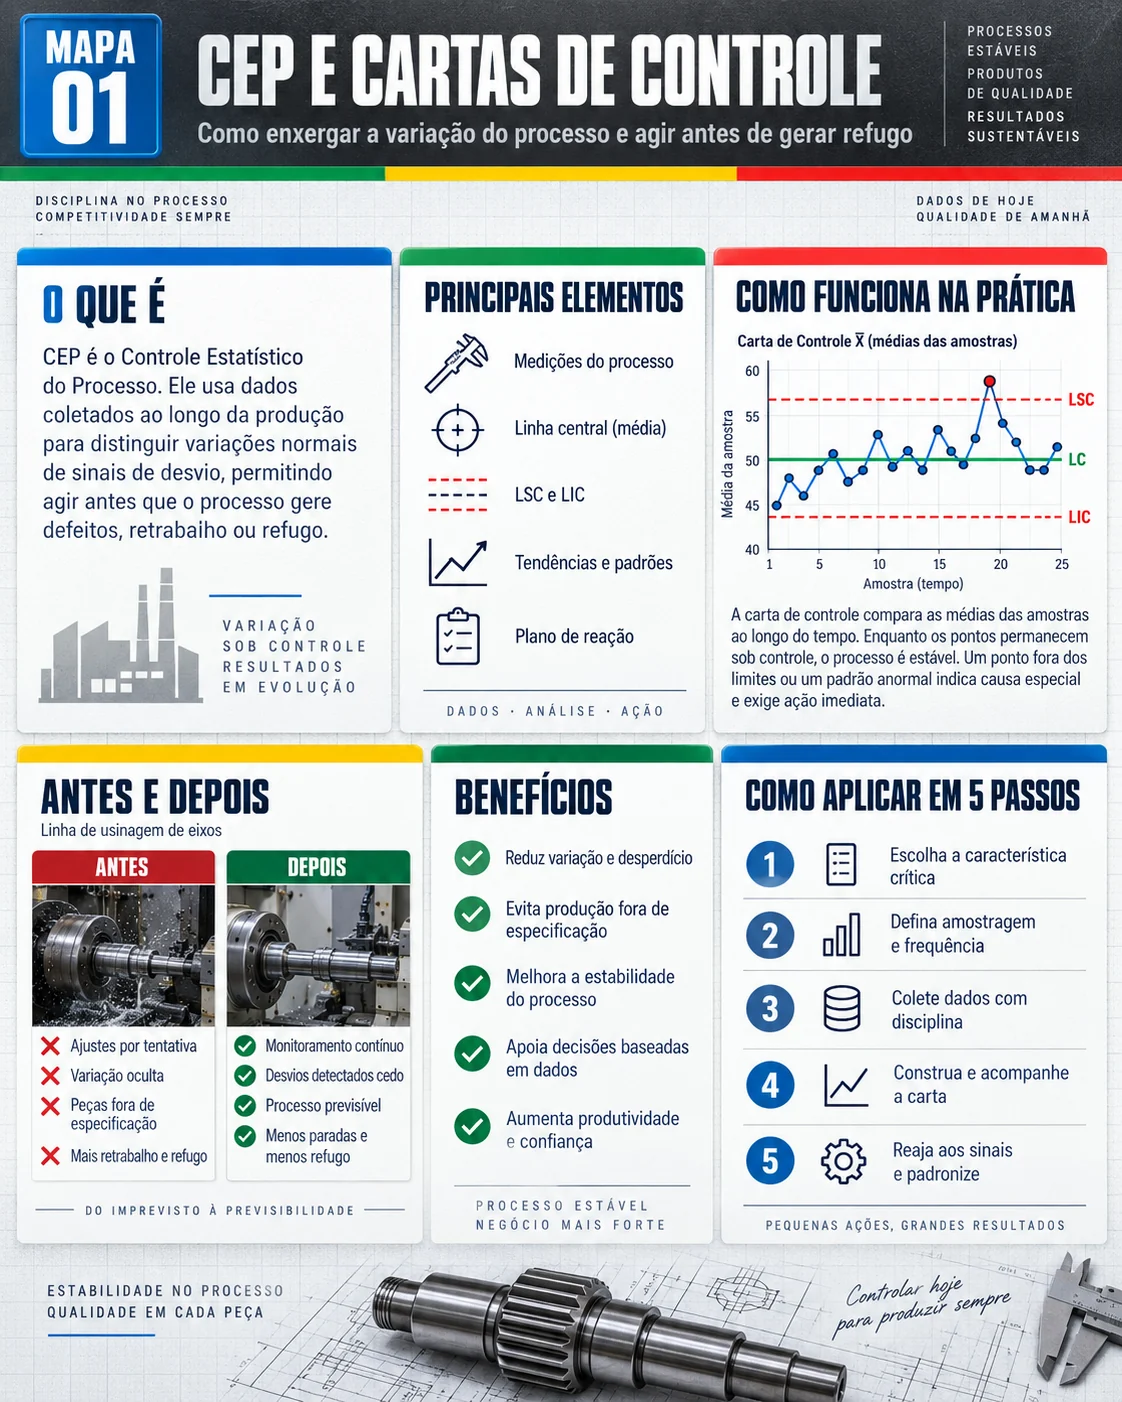
Mapa visual do CEP
O mapa abaixo resume o conceito, os elementos, uma carta X-barra com sinal de causa especial, o antes e depois de uma linha de usinagem e o passo a passo de implantação. Ele pode ser baixado e usado em treinamentos e no quadro do setor.
Origem: de Shewhart à indústria japonesa
A carta de controle foi proposta por Walter A. Shewhart nos anos 1920, no sistema Bell, nos Estados Unidos. Segundo o NIST/SEMATECH e-Handbook of Statistical Methods, o modelo de Shewhart define a linha central e os limites a partir da média e do desvio padrão da estatística acompanhada. A ideia simples por trás disso é separar a variação que faz parte do sistema daquela que tem causa identificável.
W. Edwards Deming levou essas ideias ao Japão no pós-guerra, e o controle estatístico virou parte da base de qualidade da indústria japonesa. Hoje o CEP aparece em requisitos de clientes automotivos, na fase de controle do Six Sigma e em qualquer fábrica que precise provar que seu processo é previsível.
Causas comuns e causas especiais
Entender os dois tipos de variação é metade do CEP:
| Causa comum | Causa especial | |
|---|---|---|
| O que é | Variação natural do sistema: pequenas diferenças de material, temperatura, desgaste normal | Evento com causa identificável: ferramenta quebrada, lote de material fora do padrão, programa alterado |
| Frequência | Sempre presente | Esporádica |
| Na carta | Pontos dentro dos limites, sem padrão | Ponto fora do limite ou padrão não aleatório |
| Quem age | A gestão, mudando o sistema (máquina, método, projeto) | O próprio posto, de imediato, pelo plano de reação |
O erro mais caro é confundir os dois. Ajustar a máquina a cada pequena variação natural, o famoso ajuste por reflexo, aumenta a variação em vez de reduzir. Ignorar um sinal de causa especial deixa o problema produzindo refugo até alguém perceber.
Qual carta de controle usar
| Carta | Quando usar | Tipo de dado |
|---|---|---|
| X-barra e R | Subgrupos pequenos, de 2 a cerca de 10 peças | Variável (medida) |
| X-barra e S | Subgrupos maiores | Variável |
| I-MR (individuais) | Uma medida por vez: lote químico, temperatura de forno | Variável |
| p | Proporção de itens defeituosos, amostra de tamanho variável | Atributo |
| np | Número de itens defeituosos, amostra de tamanho fixo | Atributo |
| c | Número de defeitos por unidade, área de inspeção fixa | Atributo |
| u | Defeitos por unidade, tamanho de amostra variável | Atributo |
Dados de medida carregam mais informação que dados de passa ou não passa. Sempre que a característica puder ser medida, prefira as cartas por variáveis: elas percebem a mudança mais cedo e com amostras menores.
Como calcular os limites da carta X-barra e R
Exemplo: uma célula usina eixos com diâmetro nominal de 25,00 mm. A cada hora, o operador mede 5 peças consecutivas (subgrupo de n = 5). Depois de 20 subgrupos, a média das médias deu X̿ = 25,000 mm e a média das amplitudes deu R̄ = 0,050 mm.
Carta da média: LSC = X̿ + A₂·R̄ | LC = X̿ | LIC = X̿ − A₂·R̄
Carta da amplitude: LSC = D₄·R̄ | LC = R̄ | LIC = D₃·R̄
| n | A₂ | D₃ | D₄ | d₂ |
|---|---|---|---|---|
| 2 | 1,880 | 0 | 3,267 | 1,128 |
| 3 | 1,023 | 0 | 2,574 | 1,693 |
| 4 | 0,729 | 0 | 2,282 | 2,059 |
| 5 | 0,577 | 0 | 2,114 | 2,326 |
Com n = 5, o LSC da média fica em 25,000 + 0,577 × 0,050 = 25,029 mm e o LIC em 24,971 mm. Na carta da amplitude, LSC = 2,114 × 0,050 = 0,106 mm e LIC = 0.
Limite de controle não é limite de especificação. O limite de controle é a voz do processo, calculado com os dados. A especificação é a voz do cliente, que vem do desenho. Um processo pode estar sob controle e ainda produzir fora da tolerância, e o contrário também acontece.
Fonte: NIST/SEMATECH, Shewhart X-bar and R and S Control Charts.
Como ler a carta: os sinais de causa especial
O ponto fora do limite é o sinal mais conhecido, mas não o único. As regras da Western Electric, apresentadas pelo NIST, dividem a carta em faixas de 1, 2 e 3 desvios padrão e consideram sinal:
- 1 ponto além de 3 desvios, fora do LSC ou do LIC.
- 2 de 3 pontos consecutivos além de 2 desvios, do mesmo lado.
- 4 de 5 pontos consecutivos além de 1 desvio, do mesmo lado.
- 8 pontos consecutivos do mesmo lado da linha central.
Quanto mais regras, mais alarmes falsos. Escolha um conjunto, escreva no procedimento e mantenha.
Diante de um sinal, o operador segue o plano de reação do posto: segrega o que foi produzido desde a última amostra boa, avisa o líder, investiga a causa (os 5 porquês ajudam) e anota tudo no diário de bordo da carta. É o mesmo espírito do jidoka: parar no primeiro sinal para não passar defeito adiante.
Fonte: NIST/SEMATECH, What are Variables Control Charts?.
Como implantar o CEP passo a passo
- Escolha poucas características críticas, as que o cliente sente ou que geram mais refugo. Começar com dezenas de cartas é o caminho mais rápido para o CEP virar papel.
- Valide o sistema de medição. Se o instrumento varia quase tanto quanto o processo, a carta passa a medir o instrumento. Um estudo de repetibilidade e reprodutibilidade (R&R) tira a dúvida.
- Defina o subgrupo racional e a frequência: peças consecutivas, retiradas juntas, com frequência suficiente para pegar a mudança antes que ela vire lote perdido.
- Colete de 20 a 25 subgrupos, calcule os limites e confira a estabilidade. Se houver causas especiais nesse período, investigue, elimine e recalcule.
- Treine o operador para medir, plotar e reagir. A carta fica no posto, à vista, como parte da gestão visual.
- Revise os limites só quando o processo mudar de verdade, por exemplo depois de uma melhoria comprovada.
Exemplos industriais
- Usinagem: diâmetro e comprimento em carta X-barra e R, com subgrupo a cada hora ou a cada troca de ferramenta.
- Envase de alimentos e cosméticos: peso líquido em carta X-barra e S, para não encher demais (custo) nem de menos (reclamação e autuação).
- Injeção plástica: proporção de peças com rebarba ou falha de preenchimento em carta p, por turno.
- Montagem automotiva: torque de aperto em carta I-MR, quando cada medida vem da parafusadeira com registro eletrônico.
- Pintura: número de defeitos por peça pintada em carta c ou u.
Estabilidade primeiro, capabilidade depois
Só faz sentido calcular a capabilidade de um processo estável. Com a carta sob controle, o desvio padrão pode ser estimado por σ = R̄ / d₂. No exemplo, σ = 0,050 / 2,326 ≈ 0,0215 mm. Se a especificação do eixo for 25,00 ± 0,10 mm:
Cp = (LSE − LIE) / 6σ = 0,20 / 0,129 ≈ 1,55
Cpk = menor entre (LSE − média) / 3σ e (média − LIE) / 3σ
Com o processo centrado em 25,000, o Cpk também fica perto de 1,55. Se a média desviar para 25,05, o Cp continua igual, mas o Cpk cai para cerca de 0,78, porque o processo encosta no limite superior. É comum o cliente exigir Cpk mínimo de 1,33, e valores maiores em características críticas ou estudos iniciais; a referência é sempre o requisito do cliente.
Erros comuns
- Usar o limite de especificação no lugar do limite de controle.
- Ajustar a máquina a cada ponto, reagindo a causa comum.
- Preencher a carta no fim do turno, só para a auditoria.
- Recalcular os limites toda semana, o que esconde a deriva lenta.
- Criar cartas sem plano de reação: o operador vê o sinal e não sabe o que fazer.
- Medir com instrumento sem validação.
Benefícios
- Menos refugo e retrabalho, porque a mudança aparece antes de virar lote.
- Menos dependência da inspeção final: a qualidade é controlada na origem.
- Decisões com dados: a carta mostra quando agir e, tão importante quanto, quando não mexer.
- Base confiável para estudos de capabilidade e para projetos de melhoria.
- Operador com autonomia e responsabilidade sobre o próprio posto.
Checklist de implantação
- Característica crítica escolhida e justificada.
- Sistema de medição validado.
- Subgrupo, tamanho e frequência definidos.
- Limites calculados com 20 a 25 subgrupos estáveis.
- Plano de reação escrito e treinado.
- Carta no posto, preenchida no momento da medição.
- Diário de bordo com as causas especiais encontradas.
- Revisão periódica pela liderança no gemba.
Perguntas frequentes
O que significa CEP?
Controle Estatístico de Processo: o uso de ferramentas estatísticas, principalmente a carta de controle, para monitorar o processo e separar a variação natural das causas especiais.
Qual a diferença entre limite de controle e limite de especificação?
O limite de controle é calculado com os dados do processo e mostra o que ele consegue fazer. O limite de especificação vem do cliente ou do desenho e mostra o que é aceitável.
Quantas amostras preciso para calcular os limites?
O usual é coletar de 20 a 25 subgrupos de um processo estável antes de fixar os limites.
Quando usar a carta p em vez da X-barra e R?
Quando o dado é atributo, como peça boa ou ruim. Se a característica pode ser medida, a carta X-barra e R detecta mudanças mais cedo.
CEP e Six Sigma são a mesma coisa?
Não. O CEP é uma ferramenta de monitoramento; o Six Sigma é uma metodologia de projetos de melhoria que usa o CEP na fase de controle do DMAIC.
Fontes
- NIST/SEMATECH e-Handbook of Statistical Methods. What are Variables Control Charts? https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc32.htm
- NIST/SEMATECH e-Handbook of Statistical Methods. Shewhart X-bar and R and S Control Charts. https://www.itl.nist.gov/div898/handbook/pmc/section3/pmc321.htm
- MONTGOMERY, D. C. Introdução ao Controle Estatístico da Qualidade. Rio de Janeiro: LTC.
Encontrou uma causa especial? Resolva na raiz.
Baixe o e-book gratuito "Kit de Resolução de Problemas", com PDCA, A3, 5 Porquês e Ishikawa.
Baixar e-book
Sobre o autor
Especialista em Lean Manufacturing e Gestão Comportamental
Mais de 20 anos de indústria automotiva e metalmecânica (GM e Dana), especialista em Lean Manufacturing desde 2006. Instrutor e mentor do SENAI no programa Brasil Mais Produtivo, com consultorias, treinamentos e auditorias em mais de 50 empresas, unindo qualidade, produtividade e desenvolvimento de pessoas.