- Cos'è il lavoro standardizzato
- I tre elementi del lavoro standardizzato
- Esempio numerico: un takt di 66 secondi
- I moduli del lavoro standardizzato
- Come costruire il lavoro standardizzato, passo passo
- Lavoro standardizzato, istruzione di lavoro e procedura
- Lo standard è il punto di partenza del kaizen
- Benefici ed errori comuni
- Domande frequenti
Cos'è il lavoro standardizzato
Il lavoro standardizzato consiste nello stabilire procedure precise per il lavoro di ciascun operatore in un processo produttivo. Secondo il Lean Enterprise Institute poggia su tre elementi: il takt time, la sequenza di lavoro e la scorta standard in lavorazione.
In altre parole, lo standard risponde a tre domande: a che ritmo bisogna produrre, in quale ordine l'operatore esegue le attività e quanti pezzi devono esserci in postazione perché il lavoro scorra senza fermarsi. È il modo migliore oggi noto di fare il lavoro, scritto in modo che qualsiasi persona formata possa ripeterlo su qualsiasi turno.
La parola «standard» inganna. Nel Sistema di produzione Toyota, uno standard non è una legge calata dall'ufficio. Nasce dal lavoro reale, si scrive con chi svolge l'attività ed esiste per essere battuto. Per questo il lavoro standardizzato è spesso detto il fondamento del kaizen: prima stabilizzare, poi migliorare. Un processo che cambia da un operatore all'altro, o da un turno all'altro, non si può misurare né ci si può imparare qualcosa.
I tre elementi del lavoro standardizzato
| Elemento | Cosa definisce | Nell'esempio di questo articolo |
|---|---|---|
| Takt time | Il ritmo a cui produrre per soddisfare la domanda | Un pezzo ogni 66 secondi |
| Sequenza di lavoro | L'ordine esatto delle attività dell'operatore entro il takt | 6 elementi, dal prelievo del pezzo all'etichettatura e al deposito |
| Scorta standard | I pezzi necessari in postazione, compresi quelli nelle macchine, per lavorare senza interruzioni | 2 pezzi: 1 nell'attrezzatura e 1 in attesa del controllo |
Senza tutti e tre, il documento è solo un'istruzione. Il takt dà il riferimento di tempo, la sequenza dà il metodo e la scorta standard dà stabilità alla postazione.
Esempio numerico: un takt di 66 secondi
Esempio illustrativo, con valori inventati. Calcoliamo prima il takt. Il turno dura 8 ore (480 minuti), con 30 minuti di pausa pasto e 10 minuti di pausa programmata. Il tempo disponibile è 480 − 40 = 440 minuti, cioè 26.400 secondi. La domanda è di 400 pezzi per turno.
Takt = 26.400 ÷ 400 = 66 secondi per pezzo.
Poi cronometrate più volte il lavoro reale dell'operatore, separando per ogni elemento il tempo manuale e il tempo di spostamento.
| N. | Elemento di lavoro | Manuale (s) | Spostamento (s) | Totale (s) |
|---|---|---|---|---|
| 1 | Prelevare il pezzo dal contenitore | 5 | 2 | 7 |
| 2 | Posizionare e bloccare nell'attrezzatura | 14 | 0 | 14 |
| 3 | Serrare con l'utensile elettrico | 4 | 0 | 4 |
| 4 | Estrarre e controllare il punto chiave con un calibro | 11 | 0 | 11 |
| 5 | Assemblare il sottogruppo | 10 | 3 | 13 |
| 6 | Etichettare e deporre nel contenitore di uscita | 6 | 5 | 11 |
| Ciclo totale | 50 | 10 | 60 |
Il ciclo dell'operatore è di 60 secondi, sotto il takt di 66. Il margine è di 6 secondi, il 9,1% del takt. La postazione produce 26.400 ÷ 60 = 440 pezzi per turno, 40 in più della domanda di 400. Se il ciclo superasse i 66 secondi, la postazione non reggerebbe il ritmo del cliente e la linea andrebbe riequilibrata.
Leggete la tabella con tre cautele. Primo, registrate il tempo più breve che l'operatore può ripetere in sicurezza, non la media di una buona giornata. Secondo, separate il lavoro manuale dallo spostamento: lo spostamento è quasi sempre il primo spreco a sparire. Terzo, lasciate un margine tra tempo di ciclo e takt, perché esistono piccoli fermi, cambi di contenitore e normale variabilità. Un ciclo uguale al takt non ha spazio per l'imprevisto.
I moduli del lavoro standardizzato
Il Lean Enterprise Institute cita tre moduli di base per documentare lo standard, usati da ingegneri e supervisori.
| Modulo | A cosa serve |
|---|---|
| Tabella di capacità del processo | Mostra la capacità di ciascuna macchina o postazione, compreso il tempo di attrezzaggio, e aiuta a individuare il collo di bottiglia |
| Tabella di combinazione del lavoro standardizzato | Combina su una linea del tempo lavoro manuale, spostamenti e tempo automatico di ogni elemento, confrontati con il takt |
| Scheda del lavoro standardizzato | Disegna il layout della postazione, il percorso dell'operatore, i punti di qualità e sicurezza e la scorta standard |
I moduli devono stare in una pagina ed essere esposti in postazione, non archiviati in un raccoglitore d'ufficio. L'idea è che operatore, caposquadra e chiunque visiti il gemba leggano lo stesso documento.
Come costruire il lavoro standardizzato, passo passo
- Mettete prima in ordine la postazione. Non standardizzate lo spreco. Cominciate con le 5S, così nessuno perde tempo a cercare utensili.
- Calcolate il takt del processo, come nell'esempio sopra.
- Osservate il lavoro reale di un operatore esperto, in postazione, non in ufficio.
- Cronometrate ogni elemento più volte e registrate il tempo ripetibile più breve.
- Definite la sequenza migliore con gli operatori stessi, eliminando i movimenti inutili.
- Compilate i moduli e confrontate il ciclo con il takt.
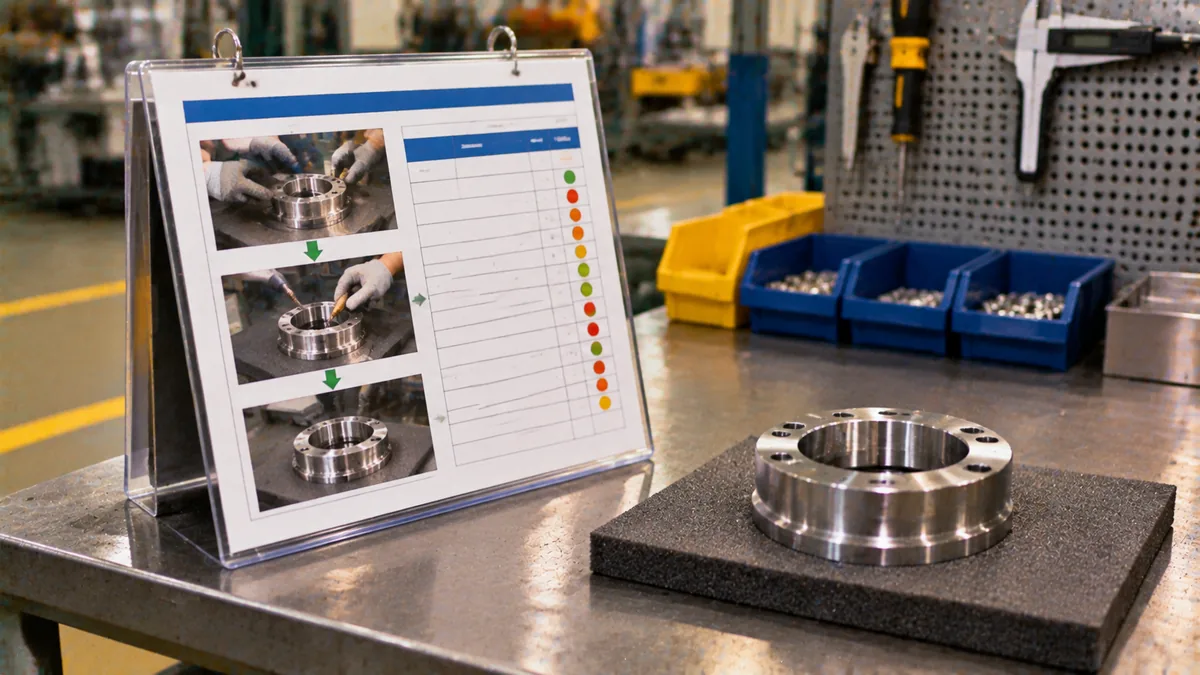
- Esponetelo in postazione, in modo visivo, con foto dei punti chiave.
- Formate e verificate a ogni turno. Se lo standard non viene seguito, scoprite perché prima di dare la colpa all'operatore.
Un dettaglio decide se l'introduzione funziona: coinvolgete gli operatori già dal passo 3. Chi aiuta a definire la sequenza capisce il motivo di ogni movimento e lo fa rispettare ai colleghi. Chi riceve uno standard già pronto tende a ignorarlo appena il supervisore lascia la postazione.
Lavoro standardizzato, istruzione di lavoro e procedura
Si confondono spesso questi tre documenti. La differenza sta in ciò che ciascuno controlla.
| Documento | Cosa controlla | Include takt e scorta standard? |
|---|---|---|
| Lavoro standardizzato | Ritmo, sequenza e scorta della postazione, pensati per essere migliorati | Sì |
| Istruzione di lavoro | Come eseguire una specifica attività, passo per passo | Di solito no |
| Procedura operativa standard (SOP) | La regola di un processo, chi fa cosa e quando | No |
Si completano a vicenda. Un'azienda può avere tutti e tre, ma solo il lavoro standardizzato lega l'attività al tempo della domanda e al miglioramento continuo.
Nella pratica, il lavoro standardizzato rimanda spesso a un'istruzione di lavoro quando un'attività richiede dettaglio, come la coppia di una vite o la sequenza di serraggio. Lo standard della postazione mostra l'insieme, e l'istruzione approfondisce il punto critico. Non occorre scegliere: basta evitare che il documento più dettagliato nasconda il ritmo e la scorta della postazione.
Lo standard è il punto di partenza del kaizen
Il Lean Enterprise Institute sottolinea che il lavoro standardizzato, una volta stabilito ed esposto in postazione, è l'oggetto del miglioramento continuo attraverso il kaizen. Senza standard non si può dire se una modifica è servita, perché manca un riferimento di confronto. E non si può nemmeno vedere ciò che è anomalo, da cui dipende il jidoka.
Nell'esempio, il team ha notato che l'operatore percorreva 5 secondi per raggiungere il contenitore di uscita. Ha spostato il contenitore a portata di braccio. Lo spostamento dell'elemento 6 è sceso da 5 a 0 secondi, e il ciclo da 60 a 55 secondi. Il ciclo ora occupa 55 ÷ 66 = 83,3% del takt, e la postazione produce 26.400 ÷ 55 = 480 pezzi per turno. I 55 secondi diventano il nuovo standard, e il ciclo ricomincia.
Benefici ed errori comuni
- Documenta il processo attuale per tutti i turni.
- Riduce la variabilità tra operatori e tra turni.
- Facilita la formazione dei nuovi operatori.
- Riduce infortuni e sforzi eccessivi eliminando i movimenti inutili.
- Fornisce la base di riferimento per le attività di miglioramento.
C'è anche un guadagno meno visibile. Quando tutti sanno come va fatto il lavoro, ogni scostamento emerge subito: un pezzo fuori posto, un ciclo più lungo, un passo saltato. I responsabili smettono di cercare un colpevole e cercano le cause, con l'aiuto di strumenti come i 5 Perché. Gli errori più comuni:
- Scrivere lo standard in ufficio, senza osservare la postazione.
- Confonderlo con un'istruzione di lavoro, omettendo takt e scorta standard.
- Standardizzare lo spreco, come la ricerca di utensili, invece di eliminarlo prima.
- Congelare lo standard. Se non cambia mai, il kaizen si è fermato.
- Imporre lo standard senza gli operatori. Chi fa il lavoro sa dove sono i problemi.
Prossimo passo: scegliete una postazione con variabilità tra i turni e fate questo entro la settimana: calcolate il takt della postazione; cronometrate il lavoro reale su tre cicli, suddividendolo in elementi; costruite la tabella di combinazione con tempo manuale e spostamenti; confrontate il ciclo con il takt e riducete prima gli spostamenti; esponete lo standard in postazione e programmate una revisione a 30 giorni.
Domande frequenti
Quali sono gli elementi del lavoro standardizzato?
Il takt time, la sequenza di lavoro e la scorta standard in lavorazione.
Cos'è lo standard work nel lean?
È un altro nome del lavoro standardizzato: procedure precise per il lavoro di ciascun operatore, basate su takt, sequenza e scorta standard.
Qual è la differenza tra lavoro standardizzato e istruzione di lavoro?
Un'istruzione descrive come svolgere un'attività. Il lavoro standardizzato definisce anche takt e scorta standard e serve da base per il miglioramento.
Come si calcola il takt time per il lavoro standardizzato?
Dividendo il tempo disponibile per la domanda del cliente. Nell'esempio, 26.400 secondi divisi per 400 pezzi danno 66 secondi.
Il lavoro standardizzato rende gli operatori rigidi?
Non dovrebbe. Lo standard è il modo migliore oggi noto e va migliorato con il contributo di chi fa il lavoro.
Che relazione c'è tra lavoro standardizzato e kaizen?
Lo standard è la base di confronto. Ogni miglioramento riuscito diventa il nuovo standard.
Cos'è una tabella di combinazione del lavoro standardizzato?
Un modulo che confronta, su una linea del tempo, lavoro manuale, spostamenti e tempo automatico con il takt.
Fonti
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.


