Cos'è il takt time
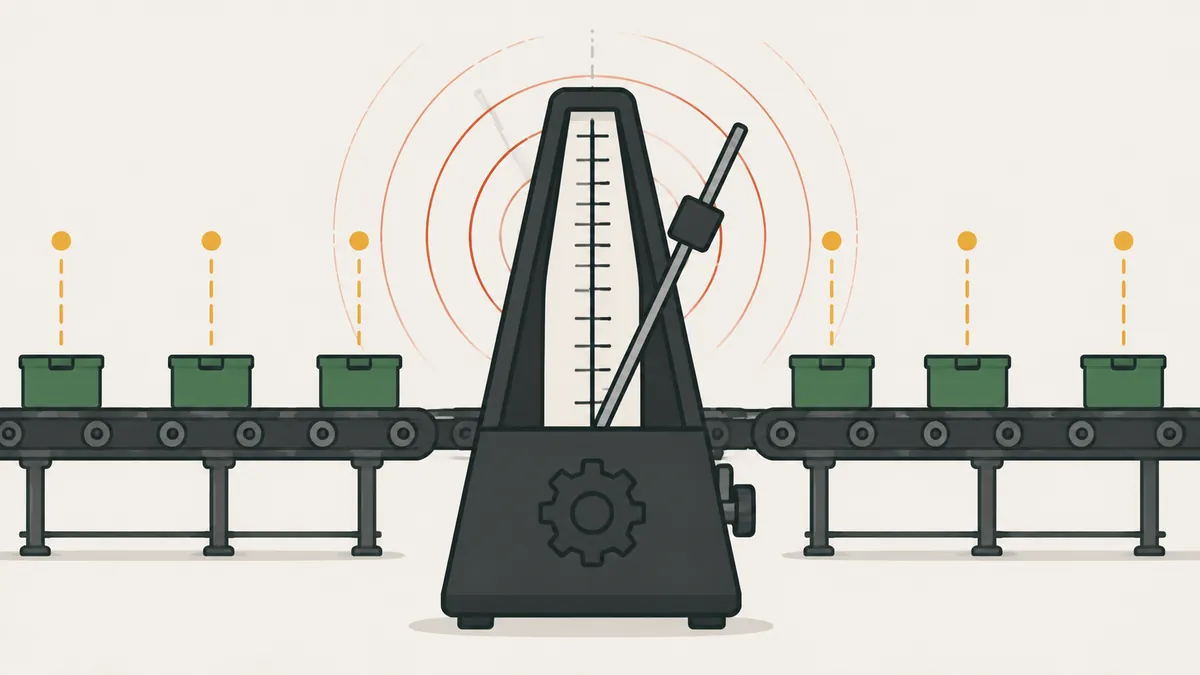
Il takt time è il tempo di produzione disponibile diviso per la domanda del cliente. Indica ogni quanto deve essere completata un'unità perché la produzione tenga il passo con gli ordini, né più veloce né più lenta.
La parola viene dal tedesco Takt, che significa misura, l'intervallo regolare in musica. Il Lean Enterprise Institute (LEI) lo descrive come il ritmo che allinea la produzione alla domanda, da cui il soprannome di battito cardiaco di un sistema lean. Secondo il LEI, l'idea fu usata nell'industria aeronautica tedesca negli anni Trenta e ampiamente adottata alla Toyota negli anni Cinquanta.
Il takt time non misura quanto è veloce il vostro processo. Misura quanto in fretta il cliente ha bisogno del prodotto. È un riferimento esterno, ed è questo che lo rende utile: mostra se la linea sta lavorando sopra o sotto ciò che il mercato richiede.
In pratica sostiene quattro decisioni: di quanti operatori ha bisogno la linea, quali postazioni sono colli di bottiglia, se la produzione è in anticipo o in ritardo sugli ordini e quale ritmo deve seguire il lavoro standardizzato. Una semplice lavagna che confronta le unità previste ogni ora con quelle realmente prodotte rende il takt visibile al team senza lunghi rapporti.
La formula del takt time
Takt time = tempo disponibile ÷ domanda del cliente
Le due variabili devono coprire lo stesso periodo, per esempio al giorno o per turno. Il risultato esce nell'unità di tempo usata: secondi per unità o minuti per unità.
| Variabile | Come definirla | Cosa non ne fa parte |
|---|---|---|
| Tempo disponibile | Durata del turno meno le fermate pianificate (pasti, pause, riunione quotidiana, ginnastica) | Guasti, mancanza di materiale e cambi formato non pianificati |
| Domanda del cliente | Quantità di cui il cliente ha bisogno nel periodo, in unità al giorno o per turno | Il vostro stock di sicurezza e gli obiettivi di produzione senza ordini |
Guasti e mancanza di materiale non si detraggono dal tempo disponibile. Sono perdite che la linea deve eliminare per rispettare il takt. Se li detraete, il takt sembra più alto del dovuto e il problema sparisce dal calcolo.
L'esempio classico del LEI: uno stabilimento lavora 480 minuti al giorno con una domanda di 240 unità al giorno. Il takt time è di 2 minuti per unità.
Esempio numerico: un takt di 72 secondi
Esempio illustrativo per una linea di assemblaggio su due turni. I dati appartengono all'esercizio, non a un'azienda reale.
| Voce | Valore |
|---|---|
| Turni al giorno | 2 turni da 8 h = 960 min |
| Fermate pianificate | 2 × 60 min (pasti e pause) = 120 min |
| Tempo disponibile | 960 − 120 = 840 min = 50.400 s |
| Domanda giornaliera | 700 unità |
| Takt time | 50.400 ÷ 700 = 72 s per unità |
Se la domanda arriva su base mensile, convertitela prima: 15.400 unità su 22 giorni lavorativi danno 15.400 ÷ 22 = 700 unità al giorno. Se la domanda sale a 840 unità al giorno, il takt scende a 50.400 ÷ 840 = 60 secondi. Il takt segue la domanda, quindi va rivisto con regolarità. Secondo il LEI, la Toyota di solito lo rivede ogni mese, con un ritocco ogni 10 giorni.
Per esprimerlo in minuti, dividete per 60: 72 s sono 1,2 min per unità.
Takt time, tempo di ciclo e lead time
I tre termini compaiono insieme e si confondono di continuo. Solo il primo viene dal cliente.
| Termine | Origine | Domanda a cui risponde | Nell'esempio |
|---|---|---|---|
| Takt time | Domanda del cliente | Ogni quanto deve uscire un'unità? | 72 s |
| Tempo di ciclo | L'operazione | Quanto impiega la postazione a fare un'unità? | da 45 a 80 s, a seconda della postazione |
| Lead time | L'intero flusso | Quanto tempo impiega un'unità dall'ingresso all'uscita? | Dipende dalle scorte tra le fasi |
Quando il tempo di ciclo di una postazione supera il takt, quella postazione è il collo di bottiglia e la linea non riesce a soddisfare la domanda. Quando è molto inferiore al takt, c'è tempo morto o sovrapproduzione, il peggiore degli sprechi del lean. Per ridurre il tempo totale, vedete il lead time.
Esiste anche il pitch, usato per controllare la produzione a blocchi: il takt moltiplicato per il numero di unità di un contenitore. Con contenitori da 10 unità, il pitch è 72 × 10 = 720 s, cioè 12 minuti.
Usare il takt per bilanciare una linea
L'uso più comune del takt è distribuire il lavoro tra le postazioni. La routine è breve.
- Calcolare il takt (72 s nell'esempio).
- Cronometrare più volte il ciclo di ogni postazione e usare un valore rappresentativo.
- Rappresentare le postazioni come barre con una linea orizzontale al livello del takt.
- Spostare compiti dalle postazioni sopra il takt a quelle sotto.
- Registrare la nuova ripartizione nel lavoro standardizzato.
| Postazione | Ciclo prima (s) | Ciclo dopo (s) | Situazione |
|---|---|---|---|
| 1 | 55 | 55 | Sotto il takt |
| 2 | 68 | 68 | Sotto il takt |
| 3 | 80 | 70 | Era 8 s sopra il takt |
| 4 | 62 | 62 | Sotto il takt |
| 5 | 45 | 55 | Ha ricevuto 10 s dalla postazione 3 |
| Totale | 310 | 310 | Il contenuto di lavoro non è cambiato |
Il numero minimo teorico di operatori è la somma dei tempi di ciclo divisa per il takt, arrotondata per eccesso: 310 ÷ 72 = 4,3, quindi 5 operatori. Con 5 operatori, l'efficienza di bilanciamento è 310 ÷ (5 × 72) = 310 ÷ 360 = 86,1%. Se la domanda sale e il takt scende a 60 s, il conto diventa 310 ÷ 60 = 5,2: la linea ha bisogno di 6 operatori o di meno contenuto di lavoro.
Quando il takt time funziona e quando no
Il takt è più utile dove la domanda è ripetitiva e il flusso è continuo: linee di assemblaggio, celle di produzione e processi a volume stabile. Lì organizza il lavoro di tutti attorno a un unico ritmo.
Negli ambienti ad alta varietà e basso volume, come un'officina meccanica su commessa, il takt di un singolo articolo dice poco, perché ogni ordine ha un ciclo e un tempo diversi. In quel caso il takt si calcola per famiglia di prodotti, oppure si usa il carico per centro di lavoro. È un'indicazione pratica, non una regola fissa, e ogni stabilimento la adatta al proprio flusso.
Il takt si collega anche alla produzione tirata. Nel kanban il ritmo di rifornimento segue il consumo del cliente, e il takt traduce quel consumo in tempo. Senza un ritmo definito, uno stabilimento tende a lavorare alla velocità della macchina più veloce, e le scorte si accumulano tra le fasi.
Più prodotti, più turni, più fermate
Con più di un prodotto sulla stessa linea, sommate le domande. Se il prodotto A richiede 400 unità al giorno e il B 300, la domanda totale è 700 e il takt resta 72 s. Cambia il contenuto di lavoro di ciascun modello, ed entra in gioco la sequenza di produzione. Per mescolare i modelli senza spezzare il ritmo, usate l'heijunka.
Tre cautele pratiche per il calcolo:
- Usate la domanda del cliente, non la capacità delle macchine né l'obiettivo dello stabilimento.
- Calcolate per processo che serve lo stesso flusso: una cella di lavorazione e una cella di assemblaggio dello stesso prodotto condividono il takt.
- Per i processi con tempo di ciclo vicino al takt, progettate un tempo di ciclo obiettivo inferiore al takt per assorbire le piccole fermate. È una pratica di progetto, non parte della formula.
Errori comuni nel calcolo e nell'uso del takt
- Detrarre i guasti dal tempo disponibile: il takt diventa più grande del dovuto e il problema sparisce dai numeri.
- Usare l'obiettivo di produzione al posto della domanda del cliente.
- Mescolare i periodi: domanda mensile divisa per un tempo giornaliero.
- Confondere takt e tempo di ciclo, e trattare il takt come la velocità della macchina.
- Calcolare una volta e non rivederlo mai mentre la domanda cambia.
- Pretendere il takt dall'operatore senza eliminare le cause delle fermate.
Prossimo passo: scegliete una linea e calcolate oggi il suo takt, con la domanda reale della settimana scorsa e il tempo disponibile del turno. Poi cronometrate ogni postazione e tracciate le barre con la linea del takt. La prima postazione sopra la linea è il vostro punto di partenza. Registrate il risultato e rivedete il calcolo la settimana successiva.
Domande frequenti
Cos'è il takt time?
È il tempo di produzione disponibile diviso per la domanda del cliente. Mostra l'intervallo a cui deve essere completata un'unità per soddisfare gli ordini.
Qual è la formula del takt time?
Takt time = tempo disponibile ÷ domanda del cliente, con entrambi i valori riferiti allo stesso periodo.
I guasti delle macchine contano nel takt time?
No. Si detraggono solo le fermate pianificate, come pasti e pause. I guasti sono perdite che la linea deve eliminare per rispettare il takt.
Qual è la differenza tra takt time e tempo di ciclo?
Il takt viene dalla domanda del cliente. Il tempo di ciclo viene dall'operazione e misura quanto impiega una postazione per unità. Se il tempo di ciclo supera il takt, la postazione è un collo di bottiglia.
Takt time e lead time sono la stessa cosa?
No. Il takt è il ritmo di uscita richiesto dal cliente. Il lead time è il tempo totale che un prodotto impiega ad attraversare il processo.
Come si calcola il takt time con una domanda mensile?
Dividete la domanda mensile per i giorni lavorativi per ottenere la domanda giornaliera, poi usate il tempo disponibile di un giorno. Esempio: 15.400 ÷ 22 = 700 unità al giorno.
Ogni quanto va rivisto il takt time?
Ogni volta che la domanda cambia in modo significativo. Secondo il LEI, la Toyota di solito lo rivede ogni mese, con un ritocco ogni 10 giorni.
Fonti
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge, MA: Lean Enterprise Institute.
Fonti in inglese, salvo diversa indicazione.

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.