Taktzeit-Rechner
Geben Sie Schichten, geplante Stillstände und Bedarf ein, und die Taktzeit erscheint sofort. Optional können Sie den gesamten Arbeitsinhalt pro Stück ergänzen, um zu sehen, wie viele Mitarbeitende die Linie benötigt. Die Startwerte stammen aus dem Beispiel des Artikels; ersetzen Sie sie durch Ihre eigenen.
Taktzeit = 50.400 s verfügbar ÷ 700 Stück = 72 s pro Stück (1,2 Min.).
Gesamter Arbeitsinhalt von 310 s ÷ Takt von 72 s = 4,3: mindestens 5 Mitarbeitende, bei einem Abgleichgrad von 86,1 %.
Startwerte: das erfundene Beispiel aus dem Artikel, kein reales Unternehmen.
- Taktzeit-Rechner
- Was ist die Taktzeit?
- Mindmap Taktzeit
- Formel der Taktzeit
- Rechenbeispiel: ein Takt von 72 Sekunden
- Taktzeit, Zykluszeit und Durchlaufzeit im Vergleich
- Mit der Taktzeit eine Linie abgleichen
- Wann die Taktzeit passt und wann nicht
- Mehrere Produkte, Schichten und Stillstände
- Häufige Fehler bei Berechnung und Anwendung des Takts
- Nächster Schritt
- Häufige Fragen
Was ist die Taktzeit?
Die Taktzeit ist die verfügbare Produktionszeit geteilt durch den Kundenbedarf. Sie gibt an, in welchem Abstand eine Einheit fertiggestellt werden muss, damit die Produktion mit den Aufträgen Schritt hält, weder schneller noch langsamer.
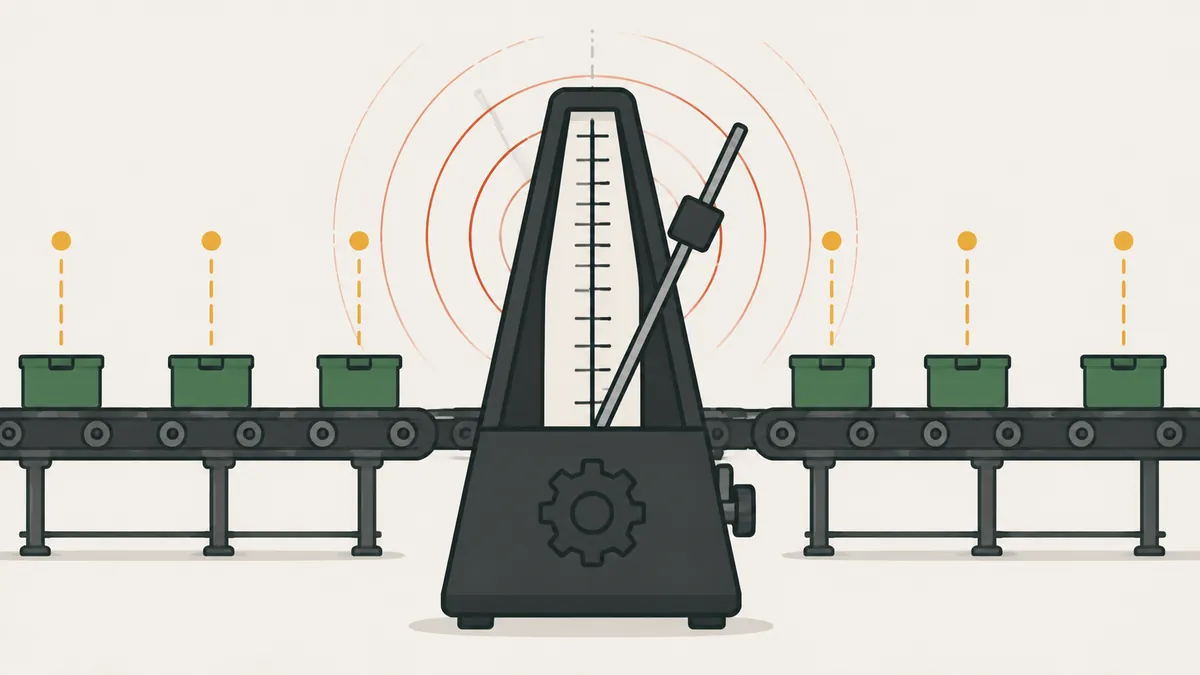
Das Wort stammt aus dem Deutschen: Takt bezeichnet das Metrum, den regelmäßigen Schlag in der Musik. Das Lean Enterprise Institute (LEI) beschreibt ihn als den Rhythmus, der die Produktion an den Bedarf anpasst, weshalb er auch als Herzschlag eines schlanken Systems gilt. Laut LEI wurde die Idee in den 1930er Jahren in der deutschen Flugzeugindustrie genutzt und in den 1950er Jahren bei Toyota breit eingeführt.
Die Taktzeit misst nicht, wie schnell Ihr Prozess läuft. Sie misst, wie schnell der Kunde Produkt braucht. Sie ist eine externe Bezugsgröße, und genau das macht sie nützlich: Sie zeigt, ob die Linie über oder unter dem läuft, was der Markt verlangt.
In der Praxis stützt der Takt vier Entscheidungen: wie viele Werker die Linie braucht, welche Stationen Engpässe sind, ob die Produktion den Aufträgen voraus ist oder hinterherhinkt und welchem Rhythmus die Standardarbeit folgen soll. Eine einfache Tafel, die die pro Stunde geplanten mit den tatsächlich gefertigten Stückzahlen vergleicht, macht den Takt für das Team ohne lange Berichte sichtbar.
Mindmap Taktzeit
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was sie ist; die Formel; Beispiel: 72 s; Takt, Zykluszeit und Durchlaufzeit; Linienabgleich; häufige Fehler.

Formel der Taktzeit
Taktzeit = verfügbare Zeit ÷ Kundenbedarf
Beide Größen müssen denselben Zeitraum abdecken, etwa je Tag oder je Schicht. Das Ergebnis erscheint in der verwendeten Zeiteinheit: Sekunden je Stück oder Minuten je Stück.
| Größe | Wie sie festgelegt wird | Was nicht hineingehört |
|---|---|---|
| Verfügbare Zeit | Schichtzeit minus geplante Stillstände (Pausen, Schichtbesprechung, Dehnübungen) | Störungen, Materialmangel und ungeplante Umrüstungen |
| Kundenbedarf | Menge, die der Kunde im Zeitraum benötigt, in Stück je Tag oder je Schicht | Eigener Sicherheitsbestand und Produktionsziele ohne Aufträge |
Störungen und Materialmangel werden nicht von der verfügbaren Zeit abgezogen. Sie sind Verluste, die die Linie beseitigen muss, um den Takt zu halten. Zieht man sie ab, erscheint der Takt höher als nötig, und das Problem verschwindet aus der Rechnung.
Das klassische LEI-Beispiel: Ein Werk läuft 480 Minuten pro Tag bei einem Bedarf von 240 Stück pro Tag. Die Taktzeit beträgt 2 Minuten je Stück.
Rechenbeispiel: ein Takt von 72 Sekunden
Anschauliches Beispiel für eine Montagelinie im Zweischichtbetrieb. Die Daten gehören zur Übung und stammen nicht von einem realen Unternehmen.
| Position | Wert |
|---|---|
| Schichten pro Tag | 2 Schichten à 8 Std. = 960 Min. |
| Geplante Stillstände | 2 × 60 Min. (Mahlzeiten und Pausen) = 120 Min. |
| Verfügbare Zeit | 960 − 120 = 840 Min. = 50.400 s |
| Tagesbedarf | 700 Stk. |
| Taktzeit | 50.400 ÷ 700 = 72 s je Stück |
Liegt der Bedarf als Monatswert vor, rechnen Sie ihn zuerst um: 15.400 Stück bei 22 Arbeitstagen ergeben 15.400 ÷ 22 = 700 Stück pro Tag. Steigt der Bedarf auf 840 Stück pro Tag, sinkt der Takt auf 50.400 ÷ 840 = 60 Sekunden. Der Takt folgt dem Bedarf und muss deshalb regelmäßig überprüft werden. Laut LEI überprüft Toyota ihn üblicherweise monatlich, mit einer Feinjustierung alle 10 Tage.
Für die Angabe in Minuten teilen Sie durch 60: 72 s entsprechen 1,2 Min. je Stück.
Taktzeit, Zykluszeit und Durchlaufzeit im Vergleich
Die drei Begriffe tauchen gemeinsam auf und werden ständig verwechselt. Nur der erste stammt vom Kunden.
| Begriff | Ursprung | Frage, die er beantwortet | Im Beispiel |
|---|---|---|---|
| Taktzeit | Kundenbedarf | In welchem Abstand muss eine Einheit fertig werden? | 72 s |
| Zykluszeit | Der Arbeitsgang | Wie lange braucht die Station für eine Einheit? | 45 bis 80 s, je nach Station |
| Durchlaufzeit | Der gesamte Fluss | Wie lange braucht eine Einheit vom Eingang bis zum Ausgang? | Hängt vom Bestand zwischen den Schritten ab |
Liegt die Zykluszeit einer Station über dem Takt, ist diese Station der Engpass, und die Linie kann den Bedarf nicht decken. Liegt sie weit darunter, entstehen Leerzeiten oder Überproduktion, die schlimmste der Verschwendungsarten (Muda). Wie sich die Gesamtzeit verkürzen lässt, steht in Durchlaufzeit: Definition, Berechnung und Reduzierung.
Hinzu kommt der Pitch, mit dem die Produktion in Blöcken gesteuert wird: Takt multipliziert mit der Stückzahl eines Behälters. Bei Behältern mit 10 Stück beträgt der Pitch 72 × 10 = 720 s, also 12 Minuten.
Mit der Taktzeit eine Linie abgleichen
Die häufigste Verwendung des Takts ist die Verteilung der Arbeit auf die Stationen. Das Vorgehen ist kurz.
- Takt berechnen (im Beispiel 72 s).
- Die Zykluszeit jeder Station mehrfach messen und einen repräsentativen Wert verwenden.
- Die Stationen als Balken darstellen, mit einer waagerechten Linie beim Takt.
- Arbeitsinhalte von Stationen über dem Takt auf Stationen darunter verlagern.
- Die neue Aufteilung als Standardarbeit festhalten.
| Station | Zyklus vorher (s) | Zyklus nachher (s) | Status |
|---|---|---|---|
| 1 | 55 | 55 | Unter dem Takt |
| 2 | 68 | 68 | Unter dem Takt |
| 3 | 80 | 70 | Lag 8 s über dem Takt |
| 4 | 62 | 62 | Unter dem Takt |
| 5 | 45 | 55 | Hat 10 s von Station 3 übernommen |
| Summe | 310 | 310 | Der Gesamtarbeitsinhalt hat sich nicht verändert |
Die theoretische Mindestzahl an Werkern ergibt sich aus der Summe der Zykluszeiten geteilt durch den Takt, aufgerundet: 310 ÷ 72 = 4,3, also 5 Werker. Mit 5 Werkern beträgt der Wirkungsgrad des Abgleichs 310 ÷ (5 × 72) = 310 ÷ 360 = 86,1 %. Steigt der Bedarf und der Takt sinkt auf 60 s, lautet die Rechnung 310 ÷ 60 = 5,2, und die Linie braucht 6 Werker oder weniger Arbeitsinhalt. Das ganze Thema behandelt der Artikel Fließbandabgleich.
Wann die Taktzeit passt und wann nicht
Am nützlichsten ist der Takt dort, wo der Bedarf sich wiederholt und der Fluss kontinuierlich ist: Montagelinien, Fertigungszellen und Prozesse mit stabilen Stückzahlen. Dort richtet er die Arbeit aller an einem einzigen Rhythmus aus.
In Umgebungen mit hoher Variantenvielfalt und kleinen Stückzahlen, etwa einer Lohnfertigung auf Auftrag, sagt der Takt eines einzelnen Artikels wenig aus, weil jeder Auftrag einen anderen Arbeitsplan und andere Zeiten hat. Dort wird der Takt je Produktfamilie berechnet oder stattdessen die Auslastung je Arbeitsplatz betrachtet. Das ist eine praktische Orientierung, keine feste Regel, und jedes Werk passt sie an seinen Fluss an.
Der Takt hängt auch mit der Pull-Produktion zusammen. Beim Kanban folgt der Nachschubrhythmus dem Kundenverbrauch, und der Takt übersetzt diesen Verbrauch in Zeit. Ohne definierten Rhythmus läuft ein Werk tendenziell im Tempo seiner schnellsten Maschine, und zwischen den Schritten türmt sich Bestand auf.
Mehrere Produkte, Schichten und Stillstände
Bei mehr als einem Produkt auf derselben Linie werden die Bedarfe addiert. Braucht Produkt A 400 Stück pro Tag und B 300, beträgt der Gesamtbedarf 700 und der Takt bleibt bei 72 s. Was sich ändert, ist der Arbeitsinhalt je Variante, und die Produktionsreihenfolge kommt ins Spiel. Um Varianten zu mischen, ohne den Rhythmus zu stören, nutzen Sie Heijunka.
Drei praktische Hinweise zur Berechnung:
- Verwenden Sie den Kundenbedarf, nicht die Maschinenkapazität oder das Werksziel.
- Rechnen Sie je Prozess, der denselben Fluss bedient. Eine Zerspanungszelle und eine Montagezelle für dasselbe Produkt teilen sich den Takt.
- Bei Prozessen mit einer Zykluszeit nahe am Takt sollten Sie eine Ziel-Zykluszeit unter dem Takt auslegen, um kleine Stillstände aufzufangen. Das ist eine Auslegungspraxis und nicht Teil der Formel.
Wie sich der Rhythmus zur installierten Kapazität verhält, behandelt der Artikel Produktionskapazität.
Häufige Fehler bei Berechnung und Anwendung des Takts
- Störungen von der verfügbaren Zeit abziehen. Der Takt wird größer als nötig, und das Problem verschwindet aus den Zahlen.
- Das Produktionsziel statt des Kundenbedarfs verwenden.
- Zeiträume mischen: Monatsbedarf durch Tageszeit teilen.
- Takt und Zykluszeit verwechseln und den Takt als Maschinengeschwindigkeit behandeln.
- Einmal rechnen und nie wieder prüfen, obwohl sich der Bedarf ändert.
- Den Werker auf den Takt verpflichten, ohne die Ursachen der Stillstände zu beseitigen.
Nächster Schritt
Wählen Sie eine Linie und berechnen Sie noch heute ihren Takt, mit dem realen Bedarf der letzten Woche und der verfügbaren Schichtzeit. Messen Sie anschließend jede Station und stellen Sie die Balken mit der Taktlinie dar. Die erste Station über der Linie ist Ihr Ausgangspunkt. Halten Sie das Ergebnis fest und überprüfen Sie die Rechnung in der folgenden Woche.
Häufige Fragen
Was ist die Taktzeit?
Sie ist die verfügbare Produktionszeit geteilt durch den Kundenbedarf. Sie zeigt den Abstand, in dem eine Einheit fertig werden muss, um die Aufträge zu erfüllen.
Wie lautet die Formel der Taktzeit?
Taktzeit = verfügbare Zeit ÷ Kundenbedarf, wobei beide Größen denselben Zeitraum abdecken.
Zählen Maschinenstörungen zur Taktzeit?
Nein. Abgezogen werden nur geplante Stillstände wie Mahlzeiten und Pausen. Störungen sind Verluste, die die Linie beseitigen muss, um den Takt zu halten.
Was ist der Unterschied zwischen Taktzeit und Zykluszeit?
Der Takt kommt aus dem Kundenbedarf. Die Zykluszeit kommt aus dem Arbeitsgang und misst, wie lange eine Station je Einheit braucht. Liegt die Zykluszeit über dem Takt, ist die Station ein Engpass.
Sind Taktzeit und Durchlaufzeit dasselbe?
Nein. Der Takt ist das vom Kunden geforderte Ausbringungstempo. Die Durchlaufzeit ist die Gesamtzeit, die ein Produkt für den Weg durch den Prozess braucht.
Wie berechnet man die Taktzeit bei Monatsbedarf?
Teilen Sie den Monatsbedarf durch die Arbeitstage, um den Tagesbedarf zu erhalten, und verwenden Sie dann die verfügbare Zeit eines Tages. Beispiel: 15.400 ÷ 22 = 700 Stück pro Tag.
Wie oft sollte die Taktzeit überprüft werden?
Immer dann, wenn sich der Bedarf deutlich ändert. Laut LEI überprüft Toyota sie üblicherweise monatlich, mit einer Feinjustierung alle 10 Tage.
Quellen
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- ROTHER, M.; SHOOK, J. Learning to See: Value Stream Mapping to Add Value and Eliminate Muda. Cambridge: Lean Enterprise Institute.
Zum Weiterlernen: verlässliche Quellen und Links
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten echte Pull-Produktion?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermärkten und Glättung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.