- Was Heijunka ist
- Mindmap zu Heijunka
- Mengennivellierung: das Beispiel des LEI
- Rechenbeispiel: Nivellierung des Mix aus A, B und C
- Die Heijunka-Box und der Pitch
- Was vor der Nivellierung bereitstehen muss
- Warum nivellieren: Nutzen und der Bezug zu Muda, Mura und Muri
- Häufige Fehler
- So fangen Sie an
- Nächster Schritt
- Häufige Fragen
Was Heijunka ist
Heijunka bedeutet, Art und Menge der Produktion über einen festen Zeitraum zu nivellieren. Das Lean Enterprise Institute erklärt, dass die Produktion so die Kundennachfrage effizient bedienen und Losbildung vermeiden kann, mit minimalen Beständen, geringen Kapitalkosten, wenig Personaleinsatz und kurzer Durchlaufzeit im gesamten Wertstrom. Das japanische Wort bedeutet in etwa „Nivellierung“.
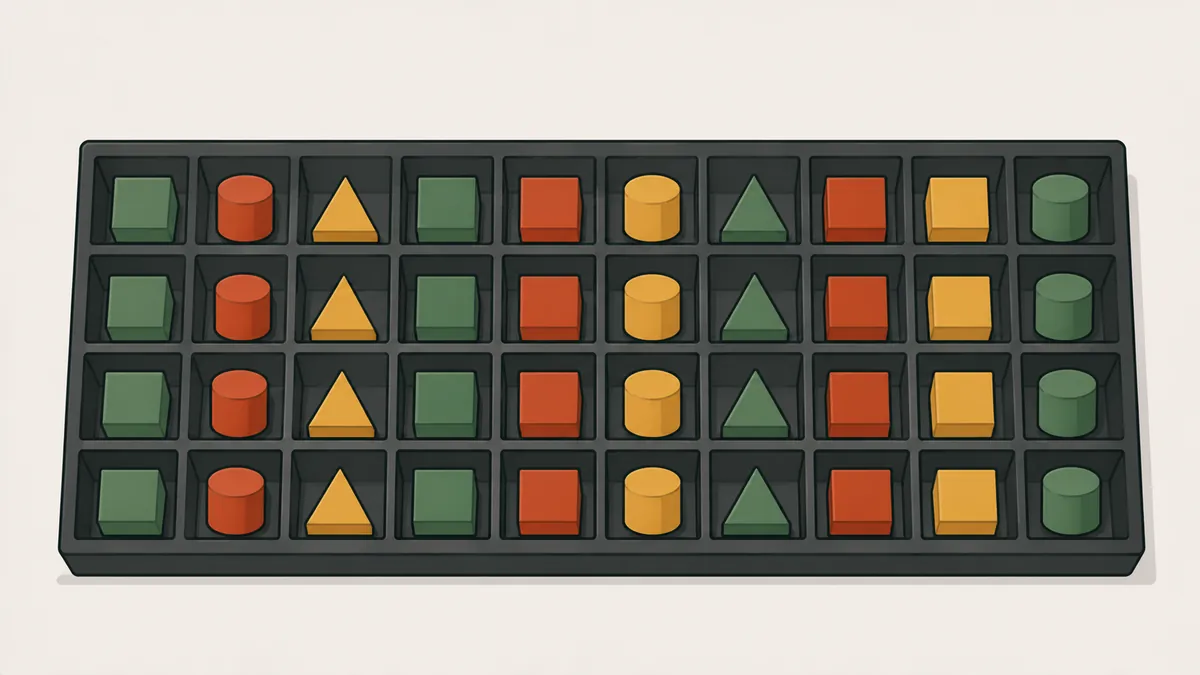
Es gibt zwei Arten der Nivellierung. Die Mengennivellierung verteilt die Gesamtmenge zu gleichen Teilen auf den Zeitraum, statt den Auftragsspitzen zu folgen. Die Mixnivellierung verteilt die Modelle in kurzen, wiederholten Sequenzen, statt jedes Modell in einem langen Block zu fertigen.
Heijunka ist das Fundament der Just-in-Time-Fertigung. Ohne Heijunka erhält Kanban ungleichmäßige Aufträge und braucht Bestände, um die Spitzen aufzufangen.
Ein einfaches Beispiel für Mixnivellierung: Statt am Montag nur Modell A, am Dienstag nur B und am Mittwoch nur C zu fertigen, wechselt die Produktion die Modelle in kurzen Sequenzen ab, etwa A, B, A, C, den ganzen Tag lang wiederholt. Jeder Kunde bekommt täglich ein wenig von jedem Modell, und der Bestand jedes Modells bleibt klein.
Mindmap zu Heijunka
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was es ist; Mengenbeispiel; Beispiel: Mix aus A, B, C; Board und Pitch; vor der Nivellierung; warum nivellieren.

Mengennivellierung: das Beispiel des LEI
Ein Hersteller erhält 500 Aufträge pro Woche, jedoch mit großen Schwankungen von Tag zu Tag.
| Tag | Aufträge | Nivellierte Produktion |
|---|---|---|
| Montag | 200 | 100 |
| Dienstag | 100 | 100 |
| Mittwoch | 50 | 100 |
| Donnerstag | 100 | 100 |
| Freitag | 50 | 100 |
| Summe | 500 | 500 |
Zum Nivellieren hält der Hersteller einen kleinen Fertigwarenbestand nahe dem Versand, der die Spitze am Montag auffängt, und fertigt die ganze Woche über 100 Einheiten pro Tag. Den Aufträgen Tag für Tag zu folgen, würde Kapazität für 200 Einheiten erfordern und das Werk am Mittwoch und Freitag leerlaufen lassen.
Rechenbeispiel: Nivellierung des Mix aus A, B und C
Anschauliches Beispiel. Eine Linie fertigt drei Produkte mit einem Wochenbedarf von 250 A, 125 B und 125 C, also 500 Stück in 5 Tagen. Die Schicht dauert 480 Minuten.
Schritt 1, Tagesbedarf: 500 ÷ 5 = 100 Stück pro Tag, bestehend aus 50 A, 25 B und 25 C.
Schritt 2, die beiden Wochenpläne vergleichen:
| Tag | Nicht nivelliert | Nivelliert |
|---|---|---|
| Montag | 125 A | 50 A, 25 B, 25 C |
| Dienstag | 125 A | 50 A, 25 B, 25 C |
| Mittwoch | 125 B | 50 A, 25 B, 25 C |
| Donnerstag | 125 C | 50 A, 25 B, 25 C |
| Freitag | 0 | 50 A, 25 B, 25 C |
| Maximale Tagesauslastung | 125 | 100 |
| Umrüstungen pro Woche | 3 | 75 |
Ohne Nivellierung liegt die Tagesspitze bei 125 Stück, 25 % über den 100 des nivellierten Plans, und am Freitag gibt es keine Last. Nivelliert ist die Last jeden Tag gleich, doch die Umrüstungen steigen von 3 auf 75 pro Woche. Das ist der Preis der Nivellierung, und deshalb geht sie mit kürzeren Rüstzeiten Hand in Hand.
Beachten Sie die Logik der Sequenz. Da A die Hälfte des Bedarfs ausmacht (50 von 100), nimmt es die Hälfte jedes Zyklus ein. B und C teilen sich die andere Hälfte. Kommt ein viertes Modell hinzu, gilt dieselbe Regel: Jedes Modell erhält in jedem Zyklus denselben Anteil, den es am Tagesbedarf hat.
Schritt 3, nivellierter Zyklus: Der Tag wird in 5 Zyklen zu je 20 Stück aufgeteilt, jeweils mit 10 A, 5 B und 5 C. Jeder Zyklus hat 3 Umrüstungen (A auf B, B auf C, C auf A), das sind 15 Umrüstungen pro Tag.
Schritt 4, Rüstzeit: Nach der Rüstzeitoptimierung (SMED) dauert jede Umrüstung 2 Minuten. An einem Tag: 15 × 2 = 30 Minuten. Nettozeit = 480 − 30 = 450 Minuten. Netto-Takt = 450 ÷ 100 = 4,5 Minuten pro Stück.
Schritt 5, Zykluslänge: A braucht 10 × 4,5 = 45 Min. B und C brauchen je 5 × 4,5 = 22,5 Min. Mit 3 Umrüstungen zu je 2 Min. (6 Min.) dauert der Zyklus 45 + 22,5 + 22,5 + 6 = 96 Minuten. Fünf Zyklen: 5 × 96 = 480 Minuten, die ganze Schicht.
Schritt 6, Machbarkeitsprüfung: Würde jede Umrüstung noch 20 Minuten dauern, verbrauchten die 15 Umrüstungen 300 Minuten. Es blieben 180 Minuten, in denen 180 ÷ 4,5 = 40 Stück entstehen, weit unter den geforderten 100. Mixnivellierung ist nur mit schnellen Umrüstungen machbar.
Die Heijunka-Box und der Pitch
Die Heijunka-Box ist ein Board mit Spalten für Zeitintervalle und Zeilen für jedes Produkt. Die Kanban-Karten werden in der nivellierten Reihenfolge eingesteckt, und der Materialversorger bringt die Karten jedes Intervalls zum Prozess. Die Box macht den nivellierten Plan zu einem sichtbaren Rhythmus, der an die Taktzeit gekoppelt ist.
Das Intervall der Box ist der Pitch: die Taktzeit multipliziert mit der Menge in einem Behälter. Im Beispiel: Fasst der Behälter für A 10 Stück, beträgt der Pitch für A 4,5 × 10 = 45 Minuten. Bei jedem Pitch schließt der Prozess einen Behälter ab und entnimmt die nächste Karte. Wurde eine Karte nicht rechtzeitig entnommen, ist die Verzögerung sofort sichtbar.
In der Praxis erfüllt die Box drei Aufgaben. Sie zeigt den Plan des Tages ohne Bericht. Sie gibt dem Materialversorger eine feste Entnahmeroutine. Und sie macht Abweichungen sichtbar: Eine am Ende des Intervalls übrig gebliebene Karte zeigt, dass der Prozess seinen Takt verfehlt hat, und die Ursache sollte genau dort untersucht werden, am Gemba.
Was vor der Nivellierung bereitstehen muss
- Schnelle Umrüstungen: Ohne SMED passen kleine und häufige Mixe nicht in die Schicht, wie Schritt 6 gezeigt hat.
- Stabile Prozesse: verlässliche Maschinen mit TPM und standardisierter Arbeit.
- Bekannte Taktzeit: Der Takt folgt aus dem Bedarf, und der Bedarf muss über mehrere Wochen analysiert werden.
- Fertigwarenbestand: Ein kleiner Bestand nahe dem Versand fängt die Schwankungen der Kunden auf.
Warum nivellieren: Nutzen und der Bezug zu Muda, Mura und Muri
Die Nivellierung greift Mura an, die Unausgeglichenheit, einen der drei Verluste in Muda, Mura und Muri. Eine ungleichmäßige Last zwingt dazu, Kapazität für die Spitze vorzuhalten (Muri, Überlastung) und lässt das Werk in den Tälern leerlaufen (Muda).
- Weniger Bestand: kleinere Lose jedes Produkts.
- Stabile Arbeitsbelastung für die Mitarbeitenden: weniger Tage mit Überstunden, gefolgt von Tagen mit Leerlauf.
- Stabilere Lieferanten: Die Rohmaterialbestellung wird regelmäßig.
- Schnellere Reaktion: Jedes Produkt wird jeden Tag gefertigt, und der Kunde erhält häufig ein wenig von jedem Modell.
- Fundament für JIT: Das LEI sieht Heijunka als Grundlage der Just-in-Time-Fertigung.
Ein Hinweis zur Vorsicht: Die reale Nachfrage ist nie vollkommen gleichmäßig. Deshalb arbeitet Heijunka mit einem festen Nivellierungszeitraum, meist einer Woche oder einer Schicht, und überprüft den Durchschnitt, wenn sich die Nachfrage auf ein neues Niveau verschiebt. Kleine Schwankungen fängt der Fertigwarenbestand auf. Große Änderungen erfordern eine neue Berechnung der Taktzeit und einen neuen Sequenzentwurf.
Häufige Fehler
- Den Mix nivellieren, ohne die Rüstzeit zu senken, was die Kapazität der Linie auffrisst.
- Aus der Nachfrage eines einzigen Monats nivellieren, ohne die tatsächliche Streuung zu analysieren.
- Die Box als Wandschmuck nutzen, ohne dass jemand die Karten rechtzeitig entnimmt.
- Darauf warten, dass sich die Kundennachfrage ausgleicht. Nivelliert wird die Produktion; der Fertigwarenbestand überbrückt die Lücke.
- Versuchen, alle Produkte auf einmal zu nivellieren, statt mit einer Produktfamilie zu beginnen.
So fangen Sie an
- Wählen Sie eine Produktfamilie und ziehen Sie ihren Bedarf über mehrere Wochen.
- Berechnen Sie den Tagesdurchschnitt jedes Modells, wie in Schritt 1 des Beispiels.
- Senken Sie die Rüstzeit mit SMED, bis die gewünschte Sequenz passt.
- Bauen Sie eine Tagessequenz, die den Mix wiederholt, und passen Sie sie in jeder Periode an.
- Nutzen Sie eine einfache Box mit den Karten in Reihenfolge und prüfen Sie Abweichungen täglich.
Nächster Schritt
Nehmen Sie eine Produktfamilie in Ihrem Werk und füllen Sie die Tabelle aus dem Beispiel aus: Wochenbedarf, Tagesdurchschnitt, Zahl der Umrüstungen im aktuellen und im nivellierten Plan sowie die heutige Rüstzeit. Passen die Umrüstungen nicht in die Schicht, ist das erste Projekt SMED und nicht die Box.
Um das System zu verstehen, das die Pull-Produktion funktionieren lässt, lesen Sie den vollständigen Leitfaden zu Kanban.
Häufige Fragen
Was bedeutet Heijunka?
Nivellierung. Gemeint ist, die Produktion nach Art und Menge gleichmäßig über einen Zeitraum zu verteilen.
Was ist der Unterschied zwischen Mengen- und Mixnivellierung?
Die Mengennivellierung verteilt die Gesamtmenge zu gleichen Teilen auf die Tage. Die Mixnivellierung wechselt die Modelle in kurzen, wiederholten Sequenzen ab, statt jedes in einem langen Block zu fertigen.
Erhöht Heijunka den Bestand?
Es braucht einen kleinen Fertigwarenbestand, um Schwankungen aufzufangen, senkt aber den Gesamtbestand im Fluss, weil es große Lose beseitigt.
Wie hängen Heijunka und SMED zusammen?
Den Mix zu nivellieren heißt, das Produkt viele Male am Tag zu wechseln, was nur mit schnellen Umrüstungen machbar ist.
Was ist eine Heijunka-Box?
Ein Board mit Spalten für Zeitintervalle und Zeilen je Produkt, in dem die Kanban-Karten in der nivellierten Reihenfolge stecken und bei jedem Intervall entnommen werden.
Was ist der Pitch bei Heijunka?
Das Intervall zur Entnahme der Karten, berechnet als Taktzeit mal Menge in einem Behälter.
Wie hängen Heijunka und Kanban zusammen?
Heijunka legt Rhythmus und Reihenfolge der Aufträge fest, und Kanban gibt diese Aufträge an die Prozesse weiter. Ohne Nivellierung erhält Kanban Spitzen und braucht mehr Karten.
Quellen
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- ROTHER, M.; SHOOK, J. Learning to See. Cambridge: Lean Enterprise Institute.
Echte Pull-Produktion gewünscht?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermärkten und Nivellierung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.