- Was Muda, Mura und Muri bedeuten
- Mindmap Muda, Mura und Muri
- Die 3 Mu im Vergleich
- Muda Typ 1 und Typ 2
- Wie die drei sich gegenseitig verstärken
- Durchgerechnetes Beispiel: eine ungleichmäßige Woche
- Muda, Mura und Muri in anderen Bereichen
- So erkennen Sie jedes Mu in Ihrem Bereich
- Typische Gegenmaßnahmen für jedes M
- Häufige Fehler
- Nächster Schritt
- Häufige Fragen
Was Muda, Mura und Muri bedeuten
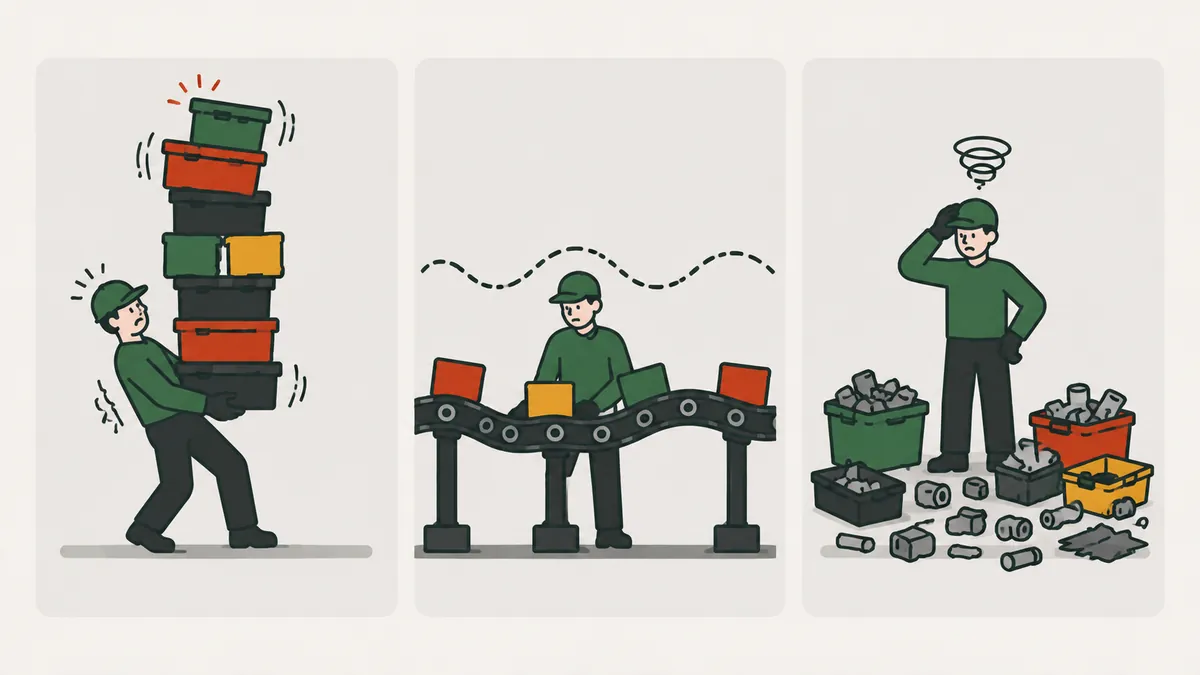
Muda, Mura und Muri sind drei japanische Begriffe aus dem Toyota-Produktionssystem für die drei Arten von Verlusten, die gute Arbeit behindern: Verschwendung, Ungleichmäßigkeit und Überlastung. In der Schlanken Produktion spricht man von den 3 M (den 3 Mu).
Wer nur Muda kennt, sieht ein Drittel des Bildes. Die drei treten gemeinsam auf, und wer nur die sichtbare Verschwendung beseitigt, verschiebt den Verlust oft an eine andere Stelle im Prozess. Dieser Leitfaden definiert jeden Begriff, zeigt, wie das eine das andere nährt, rechnet ein Beispiel mit Zahlen durch und gibt einen Ansatzpunkt für den Einstieg.
Mindmap Muda, Mura und Muri
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was sie sind; die 3 Mu im Vergleich; wie sie sich gegenseitig verstärken; durchgerechnetes Beispiel; wie man jedes Mu erkennt; Gegenmaßnahmen.
Die 3 Mu im Vergleich
| Begriff | Bedeutung | Erscheinungsbild | Beispiel |
|---|---|---|---|
| Muda | Verschwendung: jede Tätigkeit, die Ressourcen verbraucht, ohne für den Kunden Wert zu schaffen | Wartezeit, ungenutzter Bestand, Nacharbeit, unnötige Bewegung | Teile werden mehrfach zwischen Arbeitsgängen bewegt |
| Mura | Ungleichmäßigkeit: Schwankungen bei Menge oder Arbeitstempo | Spitzentage, gefolgt von leeren Tagen; Warteschlangen, die entstehen und wieder verschwinden | Schleppender Monatsbeginn und Hektik zum Monatsende |
| Muri | Überlastung: Menschen oder Anlagen werden über ihre natürlichen Grenzen hinaus beansprucht | Dauerhafte Überstunden, Maschinen über Nennleistung, ungünstige Körperhaltungen | Anlagen werden hochgefahren, um einen verspäteten Start aufzuholen |
Jedes M hat ein anderes Symptom und braucht deshalb eine andere Gegenmaßnahme. Eine Tagesziel-Tafel behebt keine Überlastung, und eine 5S-Kampagne behebt keine Aufträge, die wellenartig eintreffen.
Muda Typ 1 und Typ 2
Das Lean Enterprise Institute (LEI) teilt Muda zur Priorisierung in zwei Gruppen ein.
- Typ 1: Tätigkeiten ohne Wertschöpfung, die sich derzeit nicht abschaffen lassen. Das klassische Beispiel ist die Nacharbeit nach der Lackierkabine, solange der Lackierprozess die Oberfläche nicht selbst in der geforderten Qualität liefert.
- Typ 2: Tätigkeiten, die sich mit Kaizen (KVP) rasch beseitigen lassen, etwa wenn Produkte und Bestände mehrfach zwischen den Schritten bewegt werden.
Typ 2 ist der schnelle Erfolg. Typ 1 erfordert ein Projekt und Investitionen. Die klassischen Verschwendungsarten wie Wartezeit, Transport und Überproduktion behandelt die Verschwendungsarten im Lean. Viele Autoren führen acht Arten auf und ergänzen das ungenutzte Mitarbeiterpotenzial. Das ist eine praktische Ordnung der Liste, keine feste Regel.
Wie die drei sich gegenseitig verstärken
Die 3 M bilden einen Kreislauf. Ungleichmäßige Nachfrage (Mura) erzeugt Wochen der Hektik mit Überstunden und stark beanspruchten Maschinen (Muri). Überlastung führt zu Störungen, Fehlern und Nacharbeit, also zu Verschwendung (Muda). Und um sich gegen die Schwankungen abzusichern, baut das Werk Bestände auf, was ebenfalls Muda ist.
Deshalb bringt es meist nur kurzlebige Ergebnisse, allein Muda anzugehen. Wer Verschwendung aus einem ungleichmäßigen, überlasteten Prozess herausnimmt, schafft an anderer Stelle neue Probleme. Oft ist es richtig, mit Mura zu beginnen und die Last mit Heijunka zu glätten, denn das senkt zugleich die Überlastung und einen guten Teil der Verschwendung.
Muri ist nicht nur ein Maschinenthema. Bei Menschen zeigt es sich als ständige Eile, wiederholte körperliche Belastung, ungünstige Körperhaltungen und lange Schichten, mit Folgen für Arbeitssicherheit, Qualität und Fluktuation. Bei Anlagen zeigt es sich als Betrieb über Nennleistung, aufgeschobene Instandhaltung und improvisierte Einstellungen, um verlorene Zeit aufzuholen. In beiden Fällen kommen die Kosten später, als Unfall, Fehler oder Ausfall, und fast nie fallen sie in die Bücher des Tages, an dem der Druck aufgebaut wurde.
Mura wiederum hat bekannte Ursachen: Aufträge, die durch Vertriebsziele zum Monatsende zusammenrücken, große Lose, die Arbeit in Wellen freigeben, Materialengpässe, die den Start verzögern, und Fehlzeiten ohne Vertretungsplanung. Mit Vertrieb und Disposition über dieses Muster zu sprechen, ist meist wirksamer, als das Werk an jede Spitze anzupassen.
Durchgerechnetes Beispiel: eine ungleichmäßige Woche
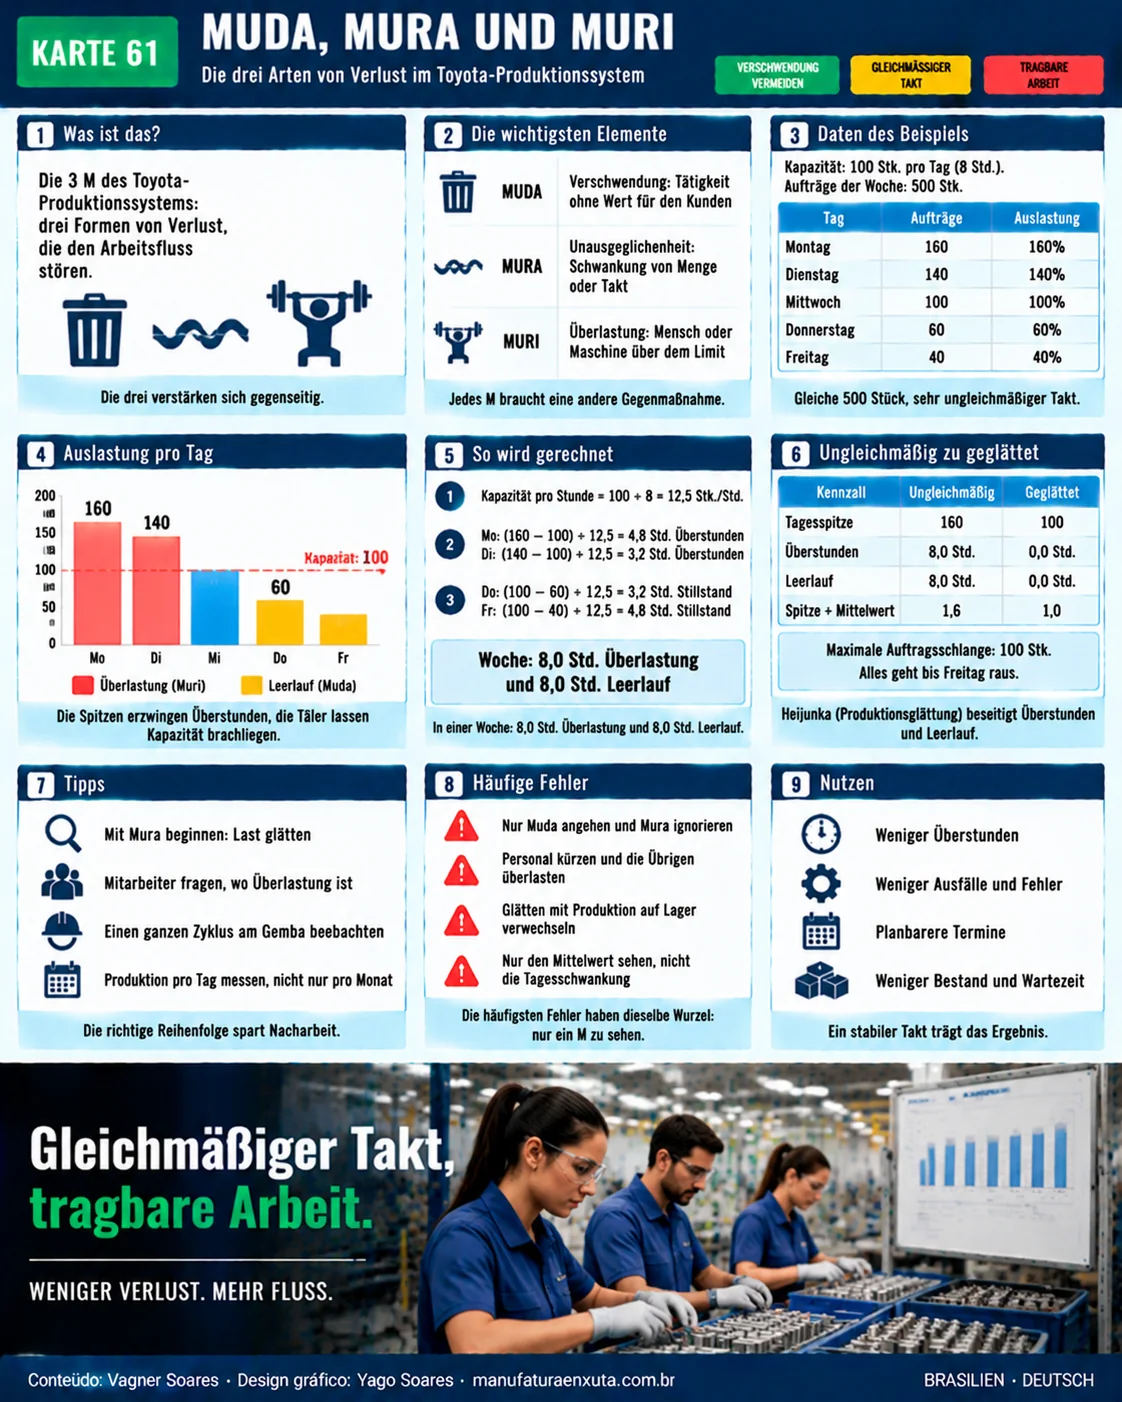
Illustratives Beispiel. Eine Fertigungszelle stellt in einer 8-Stunden-Schicht 100 Stück pro Tag her, also 12,5 Stück pro Stunde (100 ÷ 8). Die Aufträge der Woche summieren sich auf 500 Stück, fällig bis Freitag, treffen aber ungleichmäßig ein. Die Produktion folgt den Aufträgen, wie sie kommen.
| Tag | Aufträge | Auslastung ggü. Kapazität | Überstunden (Muri) | Ungenutzte Kapazität (Muda) |
|---|---|---|---|---|
| Montag | 160 | 160 % | 4,8 Std. | 0,0 Std. |
| Dienstag | 140 | 140 % | 3,2 Std. | 0,0 Std. |
| Mittwoch | 100 | 100 % | 0,0 Std. | 0,0 Std. |
| Donnerstag | 60 | 60 % | 0,0 Std. | 3,2 Std. |
| Freitag | 40 | 40 % | 0,0 Std. | 4,8 Std. |
| Woche | 500 | Durchschnitt von 100 pro Tag | 8,0 Std. | 8,0 Std. |
Die Rechnung: Montag (160 − 100) ÷ 12,5 = 4,8 Std. Überstunden. Dienstag (140 − 100) ÷ 12,5 = 3,2 Std. Donnerstag (100 − 60) ÷ 12,5 = 3,2 Std. Leerlauf. Freitag (100 − 40) ÷ 12,5 = 4,8 Std. Leerlauf. Dieselbe Woche enthält 8,0 Std. Überlastung und 8,0 Std. ungenutzte Kapazität. Das Verhältnis von Spitze (160) zu Durchschnitt (100) beträgt 1,6.
Glättung: Werden die Aufträge mit 100 Stück pro Tag an die Fertigung freigegeben, sinken die Überstunden auf 0,0 Std., und der Leerlauf ebenso. Die Aufträge von Montag und Dienstag warten in einer Warteschlange, die nie über 100 Stück liegt (60 am Montag, 100 am Dienstag und Mittwoch, 60 am Donnerstag, 0 am Freitag), und alles wird bis Freitag ausgeliefert. Die Glättung funktioniert nur, wenn der Liefertermin diese Wartezeit zulässt. Verlangt der Kunde die Spitze am selben Tag, besteht die Antwort in einem kleinen, bewusst dimensionierten Fertigwarenpuffer.
Muda, Mura und Muri in anderen Bereichen
Die Logik des Beispiels gilt auch außerhalb der Fertigungszelle. Hier drei illustrative Situationen.
- Zerspanung: Die Feinplanung gibt alle langen Aufträge zu Wochenbeginn frei (Mura). Die Abteilung fährt die Maschinen am Limit, ohne Zeit für die grundlegende Instandhaltung (Muri). Am Donnerstag legt ein Ausfall die Anlage still, und Teile warten auf die Maschine (Muda).
- Versand: Alle Lkw treffen um 16 Uhr ein (Mura). Die Kontrolleure hetzen, die Zählfehler steigen und mit ihnen der Druck auf die Mannschaft (Muri). Die Fehler führen zu Retouren und Nacharbeit (Muda).
- Büro: Bestellanforderungen werden am Freitag gesammelt freigegeben (Mura). Der Einkäufer arbeitet den Stapel in Eile ab (Muri) und holt Angebote wegen fehlender Daten erneut ein (Muda).
In jedem Fall ist der Ausgangspunkt derselbe: das Arbeitstempo über Tag und Woche messen, bevor man nach Verschwendung sucht.
So erkennen Sie jedes Mu in Ihrem Bereich
- Zuerst Muri: Fragen Sie die Maschinenbediener, wo die Arbeit körperlich oder geistig überlastet. Achten Sie auf dauerhafte Überstunden, Maschinen über Nennleistung und Klagen über Ermüdung.
- Dann Mura: Erfassen Sie vier Wochen lang die Ausbringung je Tag oder je Stunde. Spitzen und Täler weisen auf Ungleichmäßigkeit bei Aufträgen, Planung oder Personaleinsatz hin.
- Zuletzt Muda: Beobachten Sie einen vollständigen Zyklus vor Ort, bei einem Gemba Walk, und markieren Sie alles, was das Produkt nicht verändert.
Die Reihenfolge ist Absicht. Muri und Mura zeigen Ursachen an, Muda ist weitgehend die Folge. Die Taktzeit hilft, das Tempo der Nachfrage mit dem Tempo der Produktion zu vergleichen.
Halten Sie auch fest, was die Zahlen nicht zeigen. Fragen Sie beim Rundgang jede Person, was heute die Arbeit behindert, und ordnen Sie die Antworten dem jeweiligen M zu. Wenige Besuche genügen, damit Muster sichtbar werden: dieselbe Wartestelle, dieselbe Stoßzeit, dieselbe Station, die immer im Rückstand ist.
Typische Gegenmaßnahmen für jedes M
| Verlust | Ansatzpunkt | Gängige Methoden |
|---|---|---|
| Muda | Wartezeit, Bestand, Bewegung, Nacharbeit | 5S, Fließfertigung, Kanban, Wertstromanalyse |
| Mura | Schwankungen bei Menge und Mix | Heijunka, Taktzeit, Gespräch mit dem Vertrieb über Auftragsmuster |
| Muri | Belastung jenseits dessen, was Menschen und Maschinen dauerhaft leisten | Standardisierte Arbeit, Linienabgleich, Ergonomie, TPM |
Kanban hilft, Bestände zu begrenzen und Arbeit im Takt des Kunden zu ziehen. Standardisierte Arbeit legt eine Belastung fest, die ein Mensch dauerhaft tragen kann. Erst das Zusammenspiel aller drei Ansatzpunkte sichert den Erfolg.
Häufige Fehler
- Nur Muda angehen und das Mura ignorieren, das es erzeugt.
- Personal abbauen, um Verschwendung zu beseitigen, und damit Überlastung für die Verbleibenden schaffen.
- Glättung mit Fertigung auf Lager verwechseln. Die Glättung verteilt die Last, ein Puffer wird gezielt dimensioniert.
- Nur den Monatsdurchschnitt verfolgen und nicht die tägliche Schwankung.
- Überstunden als normal behandeln, obwohl sie ein Zeichen für Muri sind.
Ein weiterer häufiger Fehler ist, die Diagnose der 3 M zu einem Audit von Personen zu machen. Ziel ist, den Prozess zu sehen. Die Menschen, die ihn betreiben, sind die beste Informationsquelle und müssen sich sicher fühlen, wenn sie Überlastung ansprechen.
Nächster Schritt
Wählen Sie einen Prozess und erfassen Sie vier Wochen lang die tägliche Ausbringung. Berechnen Sie das Verhältnis von Spitze zu Durchschnitt. Je höher das Verhältnis, desto mehr Ungleichmäßigkeit gibt es zu untersuchen. Fragen Sie die Menschen, die den Prozess betreiben, wo die Überlastung liegt, und listen Sie erst danach die Verschwendung auf. Beginnen Sie mit der Ungleichmäßigkeit und verfolgen Sie die Überstunden, die mit der Glättung der Last sinken sollten.
Legen Sie je M eine Gegenmaßnahme und eine Kennzahl fest: Überstunden pro Woche (Muri), Verhältnis von Spitze zu Durchschnitt (Mura) und Wartezeit zwischen den Schritten (Muda). Prüfen Sie wöchentlich direkt am Board und weiten Sie die Methode erst auf einen weiteren Prozess aus, wenn alle drei Kennzahlen stabil sind.
Häufige Fragen
Was bedeuten Muda, Mura und Muri?
Es sind japanische Begriffe aus dem Toyota-Produktionssystem: Muda ist Verschwendung, Mura ist Ungleichmäßigkeit und Muri ist Überlastung. Zusammen sind sie die 3 M.
Was ist der Unterschied zwischen Mura und Muri?
Mura sind Schwankungen bei Tempo oder Menge der Arbeit. Muri bedeutet, von Menschen oder Anlagen mehr zu verlangen, als ihre natürliche Grenze zulässt. Mura verursacht oft Muri.
Was ist der Unterschied zwischen Muda Typ 1 und Typ 2?
Typ 1 schafft keinen Wert, lässt sich aber nicht sofort beseitigen. Typ 2 lässt sich mit Kaizen rasch beseitigen.
Was sollte ich zuerst angehen: Muda, Mura oder Muri?
Oft Mura, denn die Glättung der Last senkt die Überlastung und einen Teil der Verschwendung. Die Diagnose sollte dennoch alle drei betrachten.
Ist Muda dasselbe wie die 7 Verschwendungsarten?
Die 7 Verschwendungsarten sind die klassischen Kategorien von Muda. Muda umfasst jede Tätigkeit, die Ressourcen verbraucht, ohne Kundennutzen zu schaffen.
Sind Überstunden ein Zeichen für Muri?
Dauerhafte Überstunden sind ein typisches Zeichen für Überlastung. Gelegentliche Überstunden können eine bewusste Entscheidung sein; als Routine deuten sie auf fehlende Kapazität oder eine schlecht verteilte Last hin.
Erfordert die Produktionsglättung Bestände?
Nicht immer. Erlaubt der Liefertermin es, warten die Aufträge in einer Warteschlange und werden dennoch pünktlich geliefert. Braucht der Kunde die Spitze am selben Tag, kann ein kleiner Fertigwarenpuffer nötig sein.
Quellen
- Lean Enterprise Institute. Waste. Lean Lexicon. https://www.lean.org/lexicon-terms/waste/
- Lean Enterprise Institute. Heijunka. Lean Lexicon. https://www.lean.org/lexicon-terms/heijunka/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Productivity Press.
- LIKER, J. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. McGraw-Hill.
Zum Weiterlernen: verlässliche Quellen und Links
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten den Wandel in der Fertigung anführen?
Laden Sie das kostenlose E-Book "Lean für Führungskräfte" herunter und lernen Sie, Verschwendung, Ungleichmäßigkeit und Überlastung im eigenen Bereich zu erkennen.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.