Was Just-in-Time (JIT) ist
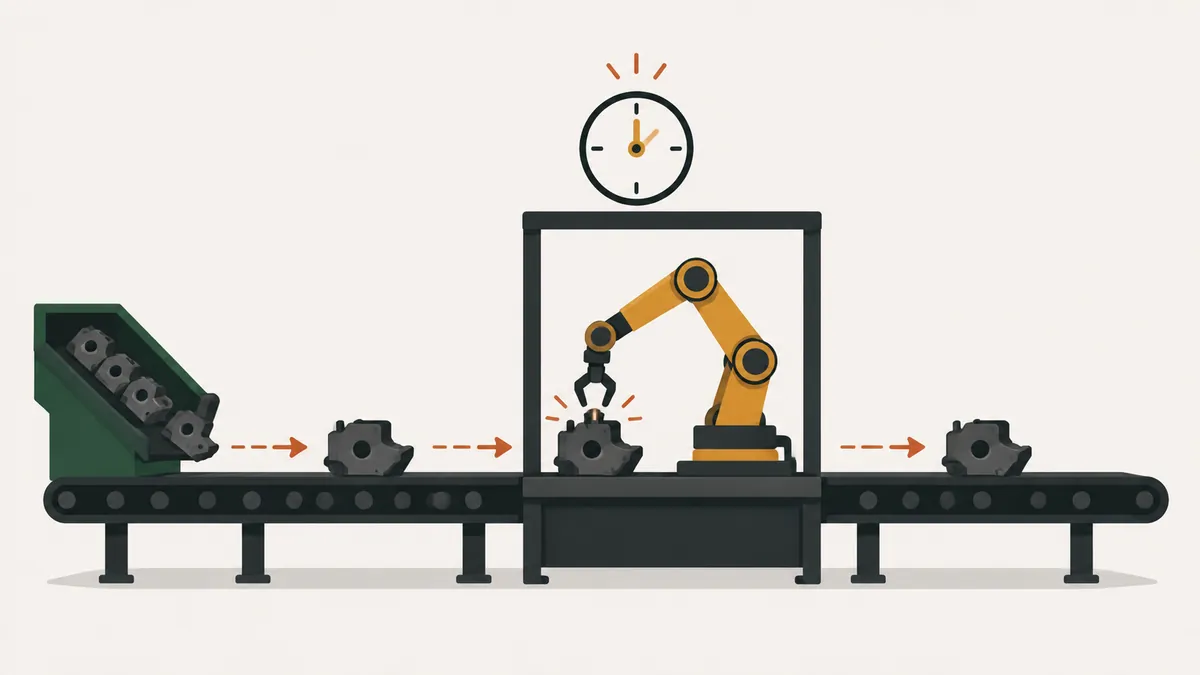
Just-in-Time (JIT) ist ein Produktionssystem, das genau das herstellt und liefert, was gebraucht wird, genau dann, wenn es gebraucht wird, und genau in der benötigten Menge. Laut Lean Enterprise Institute sind JIT und Jidoka die beiden Säulen des Toyota-Produktionssystems.
Das Ziel ist die vollständige Beseitigung von Verschwendung, um die bestmögliche Qualität zu den niedrigsten Kosten und mit den kürzesten Produktions- und Lieferzeiten zu erreichen. Niedrige Bestände sind eine sichtbare Folge dieser Anstrengung, nicht das Ziel selbst.
In der Praxis betrifft JIT drei Dinge gleichzeitig: was gefertigt wird (nur das Bestellte), wie viel gefertigt wird (nur die bestellte Menge) und wann gefertigt wird (nur im Takt des Bedarfs). Jeder Überschuss in einer dieser drei Dimensionen wird zu Bestand, Warteschlange oder Wartezeit.
Just-in-Time als Mindmap
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was es ist; Ursprung und Grundlagen; die 3 Elemente; Beispiel: 60 s Takt; JIT versus Just-in-Case; Einführung.
Woher JIT stammt
Das LEI schreibt die Idee des JIT Kiichiro Toyoda zu, dem Gründer der Toyota Motor Corporation, in den 1930er Jahren. Taiichi Ohno, damals Leiter der mechanischen Fertigung im Stammwerk, berichtete, dass die ersten praktischen Schritte zum JIT 1949 und 1950 stattfanden.
JIT ist also keine isolierte Technik des Einkaufs oder der Logistik. Es entstand im Werk selbst, um Wartezeiten zwischen den Prozessen zu verringern, und wurde erst später auf die Lieferanten ausgeweitet.
Die drei Elemente von JIT
JIT beruht auf der Glättung, also Heijunka, und hat drei operative Elemente.
| Element | Was es ist | Werkzeug |
|---|---|---|
| Pull-System | Der Kundenprozess meldet, was er braucht, und erst dann produziert der Lieferant | Kanban |
| Taktzeit | Produktionsrhythmus gleich dem Rhythmus des Bedarfs | Berechnung der Taktzeit |
| Fließfertigung | Ein Teil nach dem anderen fertigen, direkt von einem Schritt zum nächsten | Fertigungszellen |
Die drei wirken zusammen. Der Takt gibt den Rhythmus vor. Die Fließfertigung hält die Teile in diesem Rhythmus in Bewegung. Das Pull-System deckt die Strecken ab, auf denen Fließfertigung nicht möglich ist, etwa wenn zwei Schritte sehr unterschiedliche Zykluszeiten haben oder weit auseinanderliegen. Ein Supermarkt dazwischen hält eine festgelegte Menge an Teilen, und der Verbrauch löst die Nachschubmeldung aus.
Rechenbeispiel: Taktzeit und Bestand
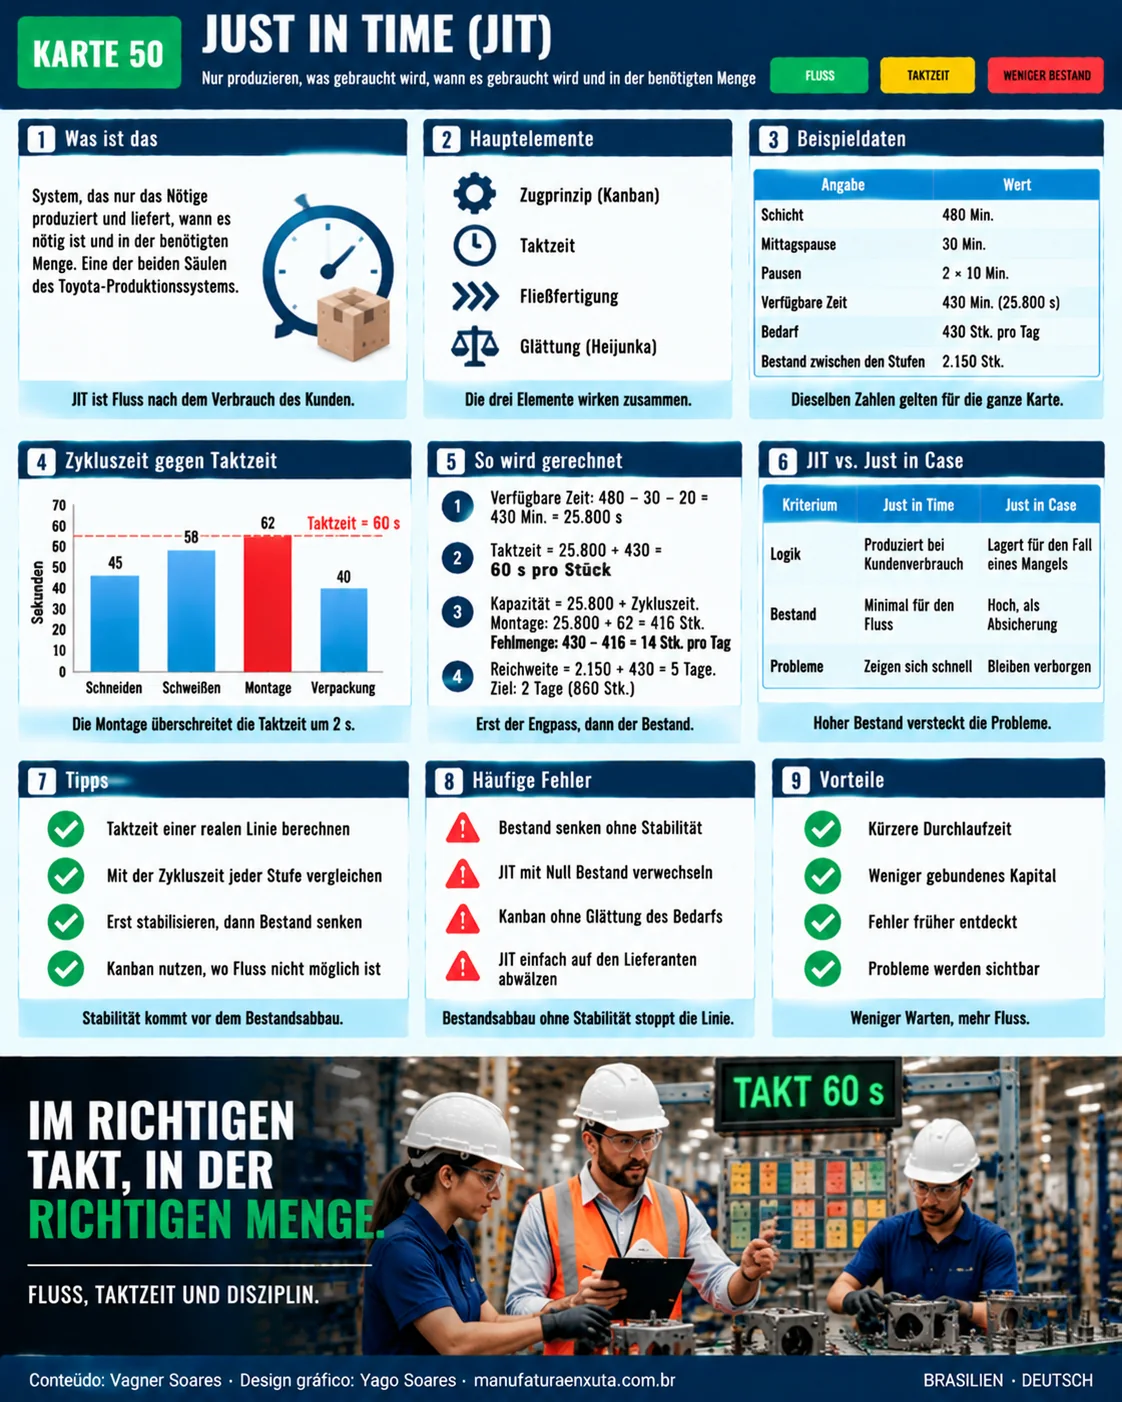
Beispiel zur Veranschaulichung. Eine Linie arbeitet eine Schicht von 480 Minuten, mit 30 Minuten Mittagspause und zwei Pausen von je 10 Minuten. Der Kundenbedarf beträgt 430 Stück pro Tag.
Schritt 1, verfügbare Zeit: 480 − 30 − 20 = 430 Minuten, also 430 × 60 = 25.800 Sekunden.
Schritt 2, Taktzeit: 25.800 ÷ 430 = 60 Sekunden pro Stück.
Schritt 3, Vergleich mit der Zykluszeit jedes Schritts:
| Schritt | Zykluszeit | Gegenüber dem Takt (60 s) | Kapazität pro Tag |
|---|---|---|---|
| Zuschnitt | 45 s | 15 s darunter | 573 Stk. |
| Schweißen | 58 s | 2 s darunter | 444 Stk. |
| Montage | 62 s | 2 s darüber | 416 Stk. |
| Verpacken | 40 s | 20 s darunter | 645 Stk. |
Kapazität pro Tag = 25.800 ÷ Zykluszeit, abgerundet: Zuschnitt 573, Schweißen 444, Montage 416, Verpacken 645. Die Montage erreicht den Takt nicht: Es fehlen 430 − 416 = 14 Stück pro Tag. Um die Lücke zu schließen, muss sie von 62 s auf 60 s sinken, also um 2 s (3,2 %).
Schritt 4, Bestand: Das Werk hält 2.150 Stück zwischen den Schritten. Reichweite = 2.150 ÷ 430 = 5 Tage. Das Ziel sind 2 Tage, also 860 Stück. Der Abbau beträgt insgesamt 1.290 Stück, schrittweise und erst, nachdem der Engpass in der Montage gelöst ist. Bis dahin ist der verbleibende Bestand das, was den Kunden schützt.
Auswertung: Die Linie hat in den meisten Schritten Spielraum, aber den Rhythmus der ganzen Linie bestimmt der langsamste Schritt. Das Schweißen mit 58 s liegt 2 s unter dem Takt, und schon ein kleiner Verlust bringt es darüber. Die Zyklen um 55 s bis 58 s anzugleichen, ist besser, als einen einzelnen Schritt zu beschleunigen, was das Problem nur zum nächsten verlagert.
JIT, Just-in-Case und MRP
| Kriterium | Just-in-Time | Just-in-Case |
|---|---|---|
| Logik | Produziert, wenn der Kunde verbraucht | Produziert und lagert für den Fall einer Knappheit |
| Bestand | Minimum, das zur Aufrechterhaltung des Flusses nötig ist | Hoch, als Schutz |
| Probleme | Treten schnell zutage und verlangen eine Lösung | Bleiben hinter dem Bestand verborgen |
| Voraussetzung | Stabiler Prozess und eingebaute Qualität | Geringer, aber mit Kosten und Platzbedarf |
JIT zieht die Produktion aus dem Verbrauch. MRP plant die Produktion aus Prognose und Primärbedarf. Viele Werke nutzen beides: MRP für Einkauf und langfristige Planung, JIT mit Kanban für Schnelldreher in der Fertigung.
JIT funktioniert am besten, wenn der Bedarf einigermaßen stabil ist, die Produkte sich wiederholen und die Lieferanten nah oder zuverlässig sind. In der Auftragsfertigung mit sehr ungleichmäßigem Bedarf bleiben die Prinzipien nützlich (Wartezeiten und Überschüsse beseitigen), aber Kanban lässt sich nicht direkt übernehmen und braucht Anpassungen.
JIT bedeutet nicht Null Bestand
Ein häufiger Fehler ist es, JIT als „alle Bestände abbauen“ zu verstehen. Ohne Stabilität setzt der Bestandsabbau das Werk nur Stillständen aus. JIT verlangt Disziplin, wie das LEI betont: stabile Prozesse, schnelle Rüstvorgänge mit SMED, zuverlässige Maschinen durch TPM und eingebaute Qualität.
Der Bestand sinkt als Folge, wenn die Probleme gelöst werden, die er verdeckt hat. Hinzu kommt ein Versorgungsrisiko: Bei minimalem Bestand legt der Ausfall eines Lieferanten die Linie schnell lahm. Die Antwort ist nicht, JIT aufzugeben, sondern zu planen: definierter Sicherheitsbestand für kritische Teile, klare Nachschubsignale, Lieferanten mit häufigeren, kleineren Lieferungen und, wenn das Risiko es rechtfertigt, mehr als eine Bezugsquelle.
Fahrplan zur Einführung und häufige Fehler
- Den Wertstrom einer Produktfamilie abbilden (Wertstromanalyse).
- Die Taktzeit berechnen und mit der Zykluszeit jedes Schritts vergleichen.
- Die Grundlagen stabilisieren: 5S, Standardarbeit und Maschinenverfügbarkeit.
- Fließfertigung dort schaffen, wo Schritte nah beieinanderliegen und ähnliche Zyklen haben.
- Wo Fließfertigung nicht möglich ist, einen Supermarkt mit Kanban einsetzen.
- Den Bestand schrittweise senken und jedes auftretende Problem angehen.
Die Reihenfolge ist wichtig. Wer mit dem letzten Schritt beginnt, dem Bestandsabbau, lernt die Probleme auf die harte Tour kennen: bei stehender Linie. Wer mit der Stabilität beginnt, verdient sich das Recht, den Bestand ohne Angst zu senken.
Häufige Fehler bei der Einführung:
- Bestände senken, bevor Maschinen und Qualität stabil sind.
- JIT als Einkaufsziel behandeln, ohne den internen Prozess zu ändern.
- JIT dem Lieferanten aufdrücken, ohne ihm ein stabiles Bedarfssignal zu geben.
- Kanban einführen, ohne den Bedarf zu glätten, was Spitzen und Engpässe erzeugt.
- Den Erfolg nur am sinkenden Bestand messen, nicht an Durchlaufzeit und Lieferservice.
Vorteile von JIT und wie Sie jeden messen
Die Gewinne zeigen sich in Kennzahlen, die sich messen lassen. Verfolgen Sie jede vor und nach der Änderung.
- Kürzere Durchlaufzeit: weniger Wartezeit zwischen den Schritten. Messen Sie die Zeit vom Materialeingang bis zum fertigen Produkt.
- Weniger Work in Process (WIP): weniger gebundenes Kapital und weniger Hallenfläche. Messen Sie die Reichweite in Tagen, wie im Beispiel.
- Schnelleres Qualitätsfeedback: ohne große Lose zwischen den Schritten fällt ein Fehler rasch auf. Messen Sie Nacharbeit und Ausschuss.
- Mehr Flexibilität: kleinere Lose erlauben Mixwechsel zu geringeren Kosten.
- Sichtbare Probleme: ohne Bestand, der Störungen verdeckt, wird jeder Stillstand zum Verbesserungsthema.
Jeder Vorteil hat eine Kehrseite. Weniger Bestand bedeutet weniger Puffer bei Störungen, und kleinere Lose bedeuten mehr Rüstvorgänge. Deshalb geht JIT Hand in Hand mit SMED, TPM und Standardisierung.
Nächster Schritt
Berechnen Sie die Taktzeit einer realen Linie und stellen Sie die Zykluszeit jedes Schritts daneben, wie in der Beispieltabelle. Der Schritt, der über dem Takt liegt, ist das erste Ziel. Messen Sie danach die Bestandsreichweite in Tagen und legen Sie ein Ziel für den schrittweisen Abbau fest.
Um die andere Säule des Toyota-Systems zu verstehen, lesen Sie über Jidoka, die eingebaute Qualität. Das ganze System finden Sie im Beitrag zum Toyota-Produktionssystem.
Häufige Fragen
Was bedeutet Just-in-Time?
Nur das herstellen und liefern, was gebraucht wird, wann es gebraucht wird und in der benötigten Menge.
Welche Elemente hat JIT?
Pull-System, Taktzeit und Fließfertigung, mit der Produktionsglättung als Fundament.
Wer hat Just-in-Time entwickelt?
Die Idee wird Kiichiro Toyoda in den 1930er Jahren zugeschrieben, und Taiichi Ohno setzte sie ab 1949 in die Praxis um.
Ist Just-in-Time dasselbe wie Null Bestand?
Nein. Ziel ist der minimale Bestand, der zur Aufrechterhaltung des Flusses nötig ist, schrittweise gesenkt, während Probleme gelöst werden.
Was ist der Unterschied zwischen Just-in-Time und Just-in-Case?
Bei JIT zieht der Verbrauch die Produktion. Bei Just-in-Case wird ein Schutzbestand für den Fall einer Knappheit aufgebaut, was Probleme verdeckt.
Wie hängen JIT und Kanban zusammen?
Kanban ist das Signalwerkzeug des Pull-Systems: Der Verbrauch gibt die Karte frei, die den Nachschub auslöst.
Welche Risiken hat Just-in-Time?
Bei geringem Bestand legt der Ausfall eines Lieferanten oder einer Maschine die Linie schneller lahm. Deshalb braucht JIT Stabilität, Sicherheitsbestand bei kritischen Teilen und eine vorausschauende Versorgungsplanung.
Quellen
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Takt Time. Lean Lexicon. https://www.lean.org/lexicon-terms/takt-time/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press.
- MONDEN, Y. Toyota Production System: An Integrated Approach to Just-in-Time. Boca Raton: CRC Press.
Zum Weiterlernen: verlässliche Quellen und Links
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie wollen echte Pull-Produktion?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermärkten und Produktionsglättung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.