Rechner für Taktzeit und Mindestanzahl Stationen
Geben Sie die verfügbare Zeit und den Bedarf ein, um den Takt zu ermitteln. Mit der Summe der Vorgangszeiten zeigt der Rechner die Mindestanzahl der Stationen und den Liniennutzungsgrad. Die Startwerte stammen aus dem Beispiel des Artikels.
Taktzeit = 28.800 s verfügbar ÷ 480 Stück = 60 s pro Stück (1 Min.).
Summe der Vorgangszeiten von 225 s ÷ Takt von 60 s = 3,8: mindestens 4 Stationen, bei einem Liniennutzungsgrad von 93,75 %.
Startwerte: das erfundene Beispiel aus dem Artikel, kein reales Unternehmen.
- Rechner für Taktzeit und Mindestanzahl Stationen
- Was Linienabgleich ist
- Visuelle Karte zum Linienabgleich
- Schritt 1: Taktzeit berechnen
- Schritt 2: Vorgänge und Zeiten auflisten
- Schritt 3: Mindestzahl der Stationen und Zuordnung
- Schritt 4: Wirkungsgrad der Linie
- Das Auslastungsdiagramm (Yamazumi)
- So verbessern Sie den Abgleich
- Häufige Fehler und Checkliste
- Häufige Fragen
Was Linienabgleich ist
Linienabgleich (Line Balancing) bedeutet, die Arbeitsvorgänge so auf die Arbeitsstationen zu verteilen, dass jede Station eine Last nahe der Taktzeit trägt. Das Ergebnis ist ein durchgängiger Fluss, ohne dass eine überlastete Station eine Warteschlange aufbaut, während eine andere auf Arbeit wartet.
Eine unabgeglichene Linie läuft im Tempo ihrer langsamsten Station, staut Bestand in der Fertigung auf und verschenkt die Kapazität der übrigen Stationen. Der Abgleich bringt die Kapazität jeder Station in Einklang mit dem Kundenbedarf.
Visuelle Karte zum Linienabgleich
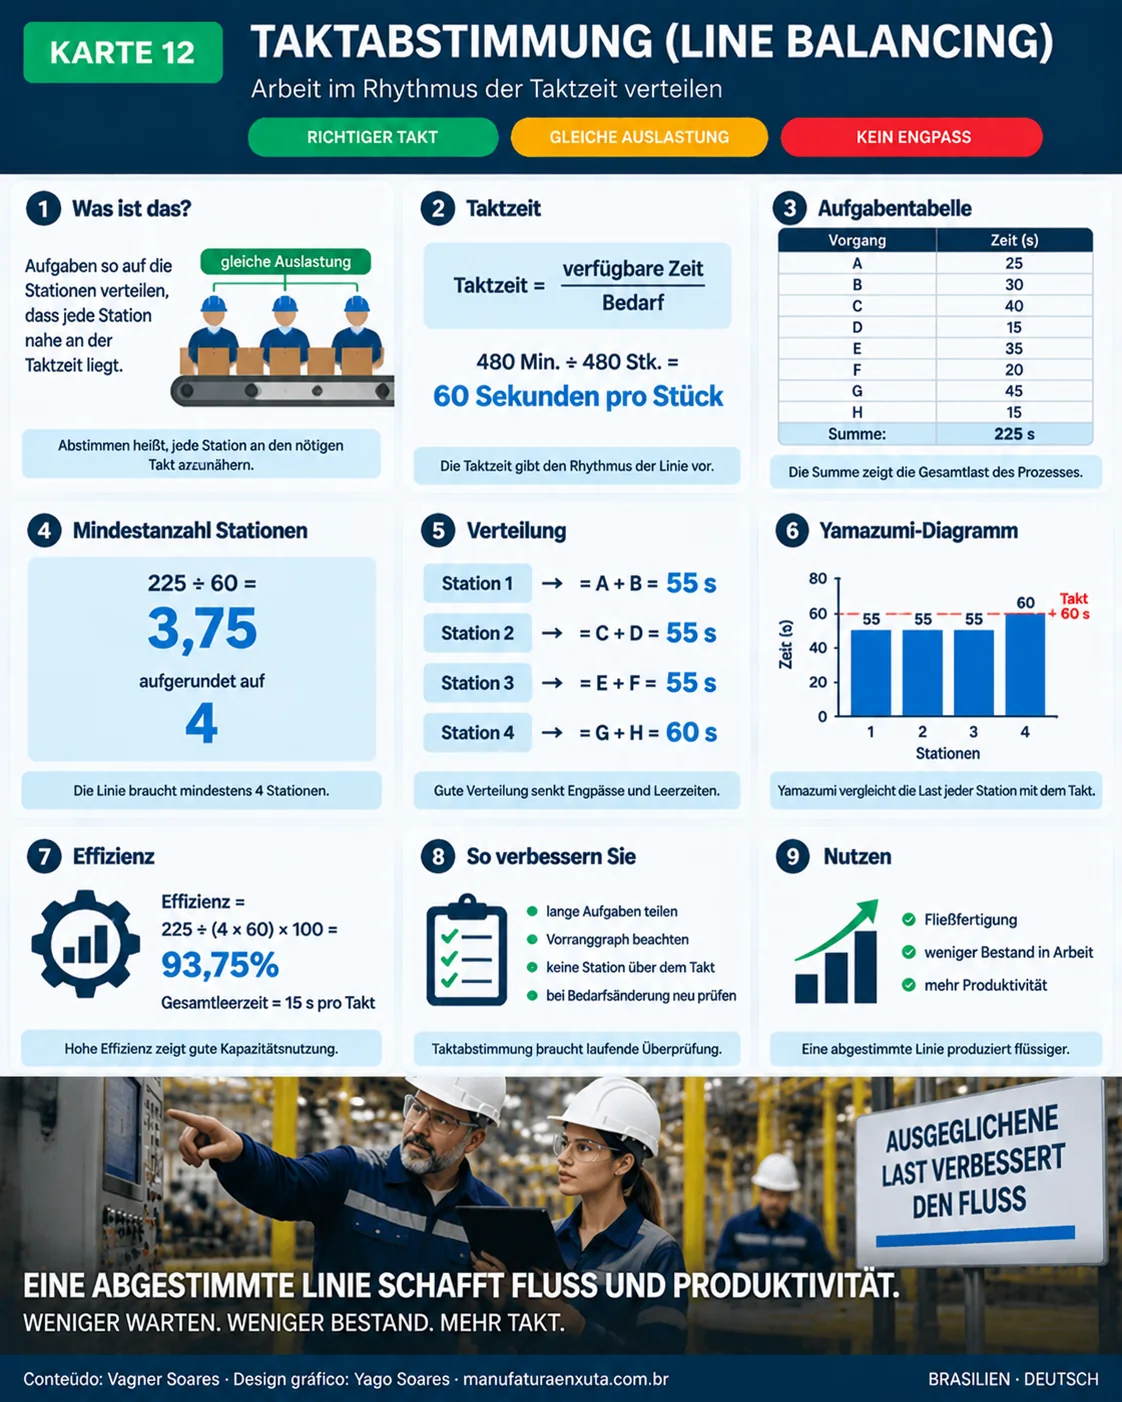
Die Karte zeigt die Berechnung der Taktzeit, die Vorgangszeiten, die Zuordnung auf vier Stationen, das Auslastungsdiagramm und den Wirkungsgrad.
Schritt 1: Taktzeit berechnen
Taktzeit = verfügbare Zeit ÷ Bedarf
Bei 480 Minuten verfügbarer Zeit pro Tag und einem Bedarf von 480 Teilen beträgt die Taktzeit 1 Minute oder 60 Sekunden pro Teil. Keine Station darf mehr als 60 Sekunden Arbeit tragen.
Schritt 2: Vorgänge und Zeiten auflisten
| Vorgang | Zeit (s) | Vorgänger |
|---|---|---|
| A | 25 | - |
| B | 30 | A |
| C | 40 | B |
| D | 15 | C |
| E | 35 | D |
| F | 20 | E |
| G | 45 | F |
| H | 15 | G |
| Summe | 225 |
Die Zeiten stammen aus realen Zeitaufnahmen nach der Standardmethode (etwa REFA oder MTM). Die Spalte Vorgänger zeigt, was zuerst erledigt sein muss; hier laufen die Vorgänge nacheinander.
Schritt 3: Mindestzahl der Stationen und Zuordnung
Mindestzahl Stationen = Summe der Vorgangszeiten ÷ Takt = 225 ÷ 60 = 3,75, aufgerundet auf 4
| Station | Vorgänge | Last (s) | Leerzeit (s) |
|---|---|---|---|
| 1 | A + B | 55 | 5 |
| 2 | C + D | 55 | 5 |
| 3 | E + F | 55 | 5 |
| 4 | G + H | 60 | 0 |
Jede Station liegt bei oder unter dem Takt, und die Reihenfolge ist eingehalten. Als Faustregel füllen Sie jede Station mit den nächsten zulässigen Vorgängen, ohne den Takt zu überschreiten.
Schritt 4: Wirkungsgrad der Linie
Wirkungsgrad = Summe der Vorgangszeiten ÷ (Stationen × Takt) × 100 = 225 ÷ (4 × 60) × 100 = 93,75 %
Die gesamte Leerzeit beträgt 15 Sekunden pro Zyklus (6,25 % Verlustgrad des Abgleichs). Je näher an 100 %, desto besser, auch wenn ein wenig Spielraum hilft, Schwankungen aufzufangen.
Das Auslastungsdiagramm (Yamazumi)
Das Auslastungsdiagramm stapelt die Vorgänge jeder Station in einem Balken und zeichnet die Taktlinie ein. Es zeigt sofort den Engpass, die Stationen mit Spielraum und die Vorgänge, die verschoben werden sollten. Lean-Linien nutzen es zusammen mit standardisierter Arbeit und prüfen es, sobald sich der Bedarf ändert.
So verbessern Sie den Abgleich
- Teilen Sie lange Vorgänge, etwa G (45 s), auf, um die Last neu zu verteilen.
- Beseitigen Sie Verschwendung innerhalb der Vorgänge, bevor Sie neu verteilen.
- Gleichen Sie neu ab, wenn sich der Takt mit dem Bedarf ändert; Heijunka hilft, den Produktmix zu stabilisieren.
- Gehen Sie die Engpassstation an, wie es die Theory of Constraints lehrt.
Häufige Fehler und Checkliste
- Die Vorranggraphen (Reihenfolgebeziehungen) der Vorgänge ignorieren.
- Eine Station über den Takt hinaus belasten.
- Die Arbeit ungleich verteilen.
- Leerzeiten und Schwankungen der Vorgangszeiten ignorieren.
- Den Abgleich nach der Umsetzung nicht überprüfen.
- Takt aus realem Bedarf und verfügbarer Zeit berechnet.
- Vorgangszeiten nach der Standardmethode gemessen.
- Reihenfolgebeziehungen erfasst.
- Keine Station über dem Takt.
- Wirkungsgrad und Leerzeit berechnet.
- Auslastungsdiagramm an der Linie ausgehängt.
Häufige Fragen
Was ist Linienabgleich?
Die Verteilung der Vorgänge auf die Arbeitsstationen, sodass jede eine Last nahe der Taktzeit trägt und ein durchgängiger Fluss entsteht.
Wie berechnet man die Mindestzahl der Arbeitsstationen?
Teilen Sie die Summe der Vorgangszeiten durch die Taktzeit und runden Sie auf: 225 ÷ 60 = 3,75, also 4 Stationen.
Wie berechnet man den Wirkungsgrad der Linie?
Teilen Sie die Summe der Vorgangszeiten durch die Zahl der Stationen mal Takt: 225 ÷ (4 × 60) = 93,75 %.
Was ist ein Yamazumi-Diagramm?
Ein gestapeltes Balkendiagramm, das die Arbeitslast jeder Station gegen die Taktlinie zeigt und dazu dient, den Abgleich zu erkennen und anzupassen.
Warum erreicht der Wirkungsgrad nicht 100 %?
Weil sich die Vorgänge selten perfekt auf die Stationen aufteilen lassen, sodass etwas Zeit ungenutzt bleibt.
Quellen
- SLACK, N.; BRANDON-JONES, A.; JOHNSTON, R. Operations Management. Harlow: Pearson.
- ROTHER, M.; HARRIS, R. Creating Continuous Flow. Cambridge, MA: Lean Enterprise Institute.
- Lean Enterprise Institute. Cycle Time. https://www.lean.org/lexicon-terms/cycle-time/
Sie möchten eine Linie, die im Takt des Kunden fließt?
Laden Sie das kostenlose E-Book zur Pull-Produktion herunter, mit Kanban, Supermärkten und Produktionsglättung.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.