- Was die Theory of Constraints ist
- Mindmap Theory of Constraints
- Flaschenhals und Engpass: worin liegt der Unterschied
- Rechenbeispiel: eine Linie mit vier Schritten
- So finden Sie den Engpass
- Die fünf Fokussierungsschritte
- Drum, Buffer und Rope
- Die drei Kennzahlen der TOC: Throughput Accounting
- TOC im Vergleich zu Lean und Six Sigma
- Häufige Fehler
- Nächster Schritt
- Häufige Fragen
Was die Theory of Constraints ist
Die Theory of Constraints (TOC, Engpasstheorie) ist eine Managementphilosophie mit einem Satz von Werkzeugen, entwickelt vom israelischen Physiker Eliyahu Goldratt. Bekannt wurde sie durch den Roman Das Ziel (The Goal) von 1984, den er gemeinsam mit Jeff Cox schrieb. Die Kernidee ist einfach: Jedes System hat mindestens einen Engpass, der seinen Output begrenzt, und nur die Verbesserung des Engpasses verbessert das System.
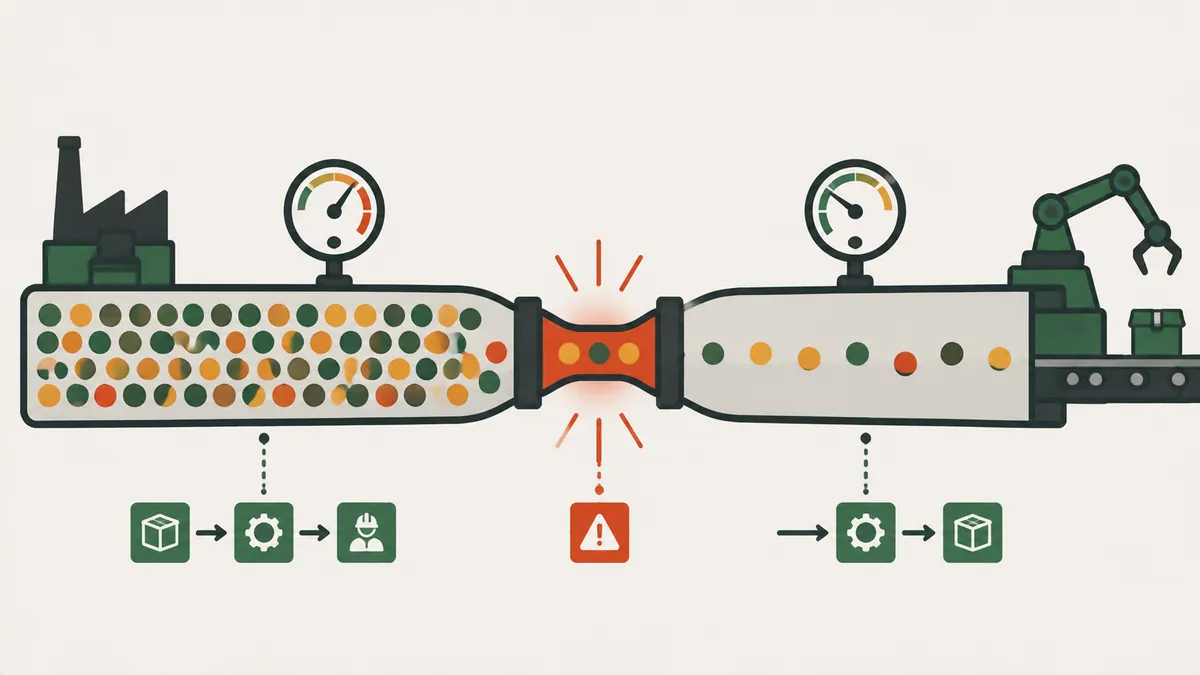
In einem Werk ist der Engpass meist der Flaschenhals: der Schritt mit der geringsten Kapazität. Eine Linie kann nur liefern, was ihr langsamster Schritt liefern kann. Eine am Engpass verlorene Stunde ist für das ganze Werk verloren, während eine anderswo gewonnene Stunde meist nur zu zusätzlichem Bestand wird.
Die TOC entstand in der Fertigung, ist aber auf jeden Arbeitsablauf anwendbar: Werkstattfertigung, Baustelle, Konstruktionsabteilung oder Service-Desk. Überall, wo es eine Folge von Schritten gibt, bestimmt ein Schritt das Tempo. Wer ihn erkennt, hört auf, Kräfte zu verteilen, und konzentriert die Verbesserung dort, wo sie das Ergebnis tatsächlich steigert.
Mindmap Theory of Constraints
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was sie ist; Engpass und Constraint; Beispiel: Linie mit 4 Schritten; die 5 Fokussierungsschritte; Drum, Buffer, Rope; die 3 Kennzahlen.
Flaschenhals und Engpass: worin liegt der Unterschied
In der Produktion werden Flaschenhals und Engpass oft synonym verwendet. Genau genommen ist der Flaschenhals der physische Kapazitätsengpass: die Ressource, deren Kapazität unter dem Bedarf liegt. Der Engpass kann aber auch an anderer Stelle liegen.
| Art des Engpasses | Wo er auftritt | Beispiel |
|---|---|---|
| Physisch (Flaschenhals) | Eine Maschine, ein Arbeitsplatz oder ein Team mit der geringsten Kapazität | Ein Schweißplatz mit 35 Teilen pro Stunde zwischen schnelleren Schritten |
| Markt | Die Nachfrage liegt unter der Werkskapazität | Die Linie könnte mehr fertigen, aber es fehlen Aufträge |
| Regeln | Eine Vorschrift, Norm oder Gewohnheit, die den Fluss begrenzt | Große Mindestlosgrößen, langsame Freigaben, eine Pause, die die ganze Linie stoppt |
| Versorgung | Material, das zu spät oder unvollständig eintrifft | Blech, das in Wochenlosen geliefert wird |
Diese Einteilung ist eine praxisnahe Ordnung der Idee, keine einheitliche Regel aller Autoren. Entscheidend ist, den heutigen Engpass zu kennen, denn dort zahlt sich jede Anstrengung am meisten aus.
Rechenbeispiel: eine Linie mit vier Schritten
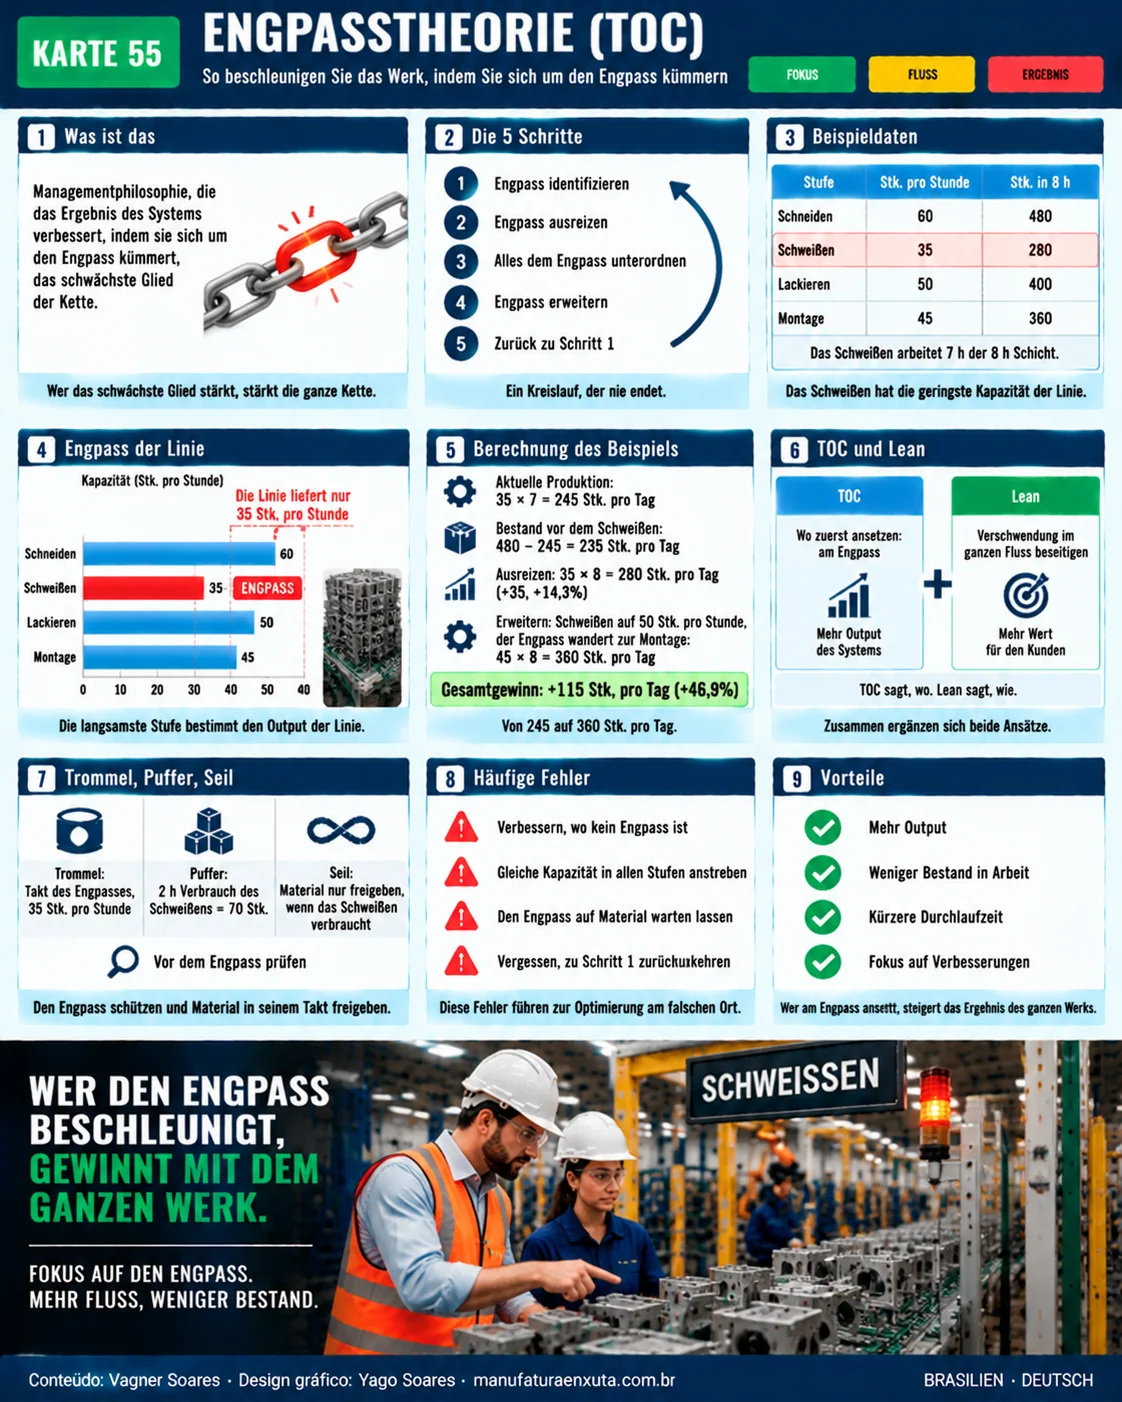
Nehmen wir eine illustrative Linie in einer 8-Stunden-Schicht, die dasselbe Teil in vier Schritten bearbeitet. Die Zahlen sind für das Beispiel frei gewählt.
| Schritt | Kapazität (Teile pro Std.) | Kapazität in 8 Std. (Teile) |
|---|---|---|
| Zuschnitt | 60 | 480 |
| Schweißen | 35 | 280 |
| Lackieren | 50 | 400 |
| Montage | 45 | 360 |
Das Schweißen hat mit 35 Teilen pro Stunde die geringste Kapazität und ist damit der Engpass. Zusätzlich läuft es nur 7 der 8 Stunden, weil es 1 Stunde durch Mittagspause, Werkzeugwechsel und Warten auf Material verliert. Der tatsächliche Output der Linie beträgt 35 × 7 = 245 Teile pro Tag.
Läuft der Zuschnitt die ganze Schicht mit 60 Teilen pro Stunde, fertigt er 480 Teile. Das Schweißen verbraucht 245. Es bleiben 480 − 245 = 235 Teile pro Tag an unfertigen Erzeugnissen (Work in Process) vor dem Engpass. Dieser Bestand wird nicht zu Geld. Er belegt Platz, verdeckt Probleme und verlängert die Durchlaufzeit.
Beachten Sie, was das Beispiel zeigt. Der Zuschnitt hat die höchste Kapazität der Linie mit 60 Teilen pro Stunde, und doch wäre es ein Fehler, dort zu investieren. Auch das Lackieren mit 50 begrenzt heute nichts. Jede Verbesserung in diesen beiden Schritten ließe den Fluss unverändert und den Bestand größer. Die Aufmerksamkeit gehört dem Schweißen.
So finden Sie den Engpass
Kein einzelnes Anzeichen ist ein Beweis. Kombinieren Sie mindestens zwei und bestätigen Sie sie mit Kapazitätsdaten.
| Anzeichen | So prüfen Sie es |
|---|---|
| Warteschlange vor dem Schritt | Zählen Sie über einige Tage die wartenden Teile an jedem Arbeitsplatz |
| Zykluszeit über dem Takt | Vergleichen Sie die Zykluszeit mit der Taktzeit; der Schritt, der den Bedarf nicht schafft, ist ein Kandidat |
| Der Schritt, der nie stillsteht | Der Schritt, der ständig arbeitet, während die folgenden warten |
| Geringste Kapazität | Berechnen Sie die Kapazität jedes Schritts, wie im Leitfaden zur Produktionskapazität |
| Flusskarte | Die Wertstromanalyse zeigt Zykluszeit und Bestand jedes Schritts nebeneinander |
Im Beispiel weisen die Teilewarteschlange vor dem Schweißen und die geringste Kapazität auf dieselbe Stelle.
Die fünf Fokussierungsschritte
Goldratt schlug einen Zyklus aus fünf Schritten vor. Hier ist jeder Schritt auf das Beispiel angewendet.
- Den Engpass identifizieren. Das Schweißen mit 35 Teilen pro Stunde.
- Den Engpass ausreizen. Das Maximum aus dem Vorhandenen herausholen, ohne Investition. Mittagspausen versetzen, damit das Schweißen nicht stillsteht, die Rüstzeit mit SMED verkürzen, Material rechtzeitig bereitstellen und die Maschine mit TPM verfügbar halten. Wird die verlorene Stunde zurückgewonnen, läuft das Schweißen 8 Stunden: 35 × 8 = 280 Teile pro Tag, also 35 mehr (+14,3 %).
- Alles andere dem Engpass unterordnen. Die übrigen Schritte arbeiten im Tempo des Schweißens. Der Zuschnitt fertigt nicht mehr 480 Teile, sondern etwa 280, womit der Stau endet.
- Den Engpass erweitern. Reicht das noch nicht, wird in Kapazität investiert. Ein zweiter Arbeitsplatz hebt das Schweißen auf 50 Teile pro Stunde. Der Engpass wandert dann in die Montage mit 45 Teilen pro Stunde: 45 × 8 = 360 Teile pro Tag.
- Wiederholen. Die Montage ist der neue Engpass, und der Zyklus beginnt von vorn.
Das Ergebnis im Beispiel: von 245 auf 280 allein durch Ausreizen und auf 360 nach der Erweiterung. Das sind 115 Teile mehr pro Tag, also 46,9 %.
Drum, Buffer und Rope
Drum-Buffer-Rope (DBR) ist das Planungsverfahren der TOC, das den Fluss am Engpass ausrichtet.
- Drum (Trommel): der Takt des Engpasses, der das Tempo des Werks vorgibt. Im Beispiel 35 Teile pro Stunde am Schweißen.
- Buffer (Puffer): eine geschützte Reserve vor dem Engpass, damit er nie wartet. Zum Beispiel 2 Stunden Verbrauch des Schweißens: 35 × 2 = 70 Teile. Der Puffer ist klein und gesteuert, anders als ein Bestand, der ohne Maßstab wächst.
- Rope (Seil): das Signal, das die Materialfreigabe an die Trommel bindet. Der Zuschnitt erhält erst dann einen Auftrag, wenn das Schweißen verbraucht, ähnlich der Pull-Produktion.
Die Prüfung sollte vor dem Engpass liegen, damit sie keine kostbare Zeit auf Teile verwendet, die später Ausschuss werden.
Die drei Kennzahlen der TOC: Throughput Accounting
Die TOC schlägt vor, Entscheidungen an drei globalen Kennzahlen zu messen statt an der Effizienz einzelner Bereiche. Das wird oft Throughput Accounting genannt.
| Kennzahl | Definition | Frage, die sie beantwortet |
|---|---|---|
| Throughput (Durchsatz) | Die Rate, mit der das System durch Verkäufe Geld erzeugt | Wie viel kommt herein? |
| Inventory (Bestand) | Geld, das in Artikel investiert ist, die das Unternehmen verkaufen will | Wie viel ist gebunden? |
| Operating Expense (Betriebskosten) | Geld, das ausgegeben wird, um Bestand in Throughput umzuwandeln | Was kostet der Betrieb? |
Eine Verbesserung lohnt sich nur, wenn sie den Throughput erhöht, den Bestand senkt oder die Betriebskosten senkt. Die Effizienz einer Maschine zu steigern, die nicht der Engpass ist, bewirkt keines der drei.
TOC im Vergleich zu Lean und Six Sigma
Laut Lean Enterprise Institute konzentriert sich die TOC darauf, Engpässe zu beseitigen oder zu steuern, um den Output zu erhöhen, während sich Lean darauf konzentriert, Verschwendung im Wertstrom zu erkennen und zu beseitigen. Beide betonen das Gesamtsystem statt isolierter Teile.
| Aspekt | TOC | Lean | Six Sigma |
|---|---|---|---|
| Fokus | Der Engpass des Systems | Verschwendung im Fluss | Prozessstreuung |
| Leitfrage | Was begrenzt das Ergebnis? | Was schafft keinen Wert? | Warum streut das Ergebnis? |
| Wann zuerst einsetzen | Um zu entscheiden, wo angesetzt wird | Um den gesamten Fluss zu bearbeiten | Um einen Prozess zu stabilisieren |
In der Praxis ergänzen sie sich gut: Die TOC sagt, wo zuerst angesetzt wird, während Lean-Werkzeuge und die Gesamtanlageneffektivität (OEE) des Engpasses zeigen, wie und wie stark sich etwas verbessert hat. Die OEE an der Engpassmaschine zu messen, ist meist die beste erste Kennzahl.
Eine nützliche Faustregel: Nutzen Sie die TOC, um zu entscheiden, wo verbessert wird, Lean, um zu entscheiden, was im Fluss beseitigt wird, und die statistische Prozesslenkung (SPC), um den Prozess danach stabil zu halten. Ein Werkzeug ersetzt die anderen nicht.
Häufige Fehler
- Dort verbessern, wo kein Engpass ist. Das bringt Bestand, keinen Output.
- An jedem Schritt gleiche Kapazität anstreben. Die TOC will den Fluss ausbalancieren, nicht die Kapazität. Etwas Reservekapazität außerhalb des Engpasses ist gesund.
- Den Engpass warten lassen. Fehlt am Engpass Material, Personal oder Werkzeug, wird es teuer.
- Schritt 5 vergessen. Nach einer Verbesserung wandert der Engpass. Wer nicht zu Schritt 1 zurückkehrt, optimiert den falschen Engpass.
- Nur auf Maschinen schauen. Viele Engpässe sind Regeln: Vorschriften, Losgrößen und Prioritäten.
Nächster Schritt
Wählen Sie eine Linie und folgen Sie dieser Routine für eine Woche.
- Berechnen Sie die Kapazität jedes Schritts und bestätigen Sie den Engpass mit Warteschlange und Zykluszeit.
- Messen Sie die Stunden, die der Engpass wirklich läuft, und listen Sie die vermeidbaren Stillstände auf.
- Gehen Sie den größten Stillstand mit einer einfachen Maßnahme an, die keine Investition braucht.
- Begrenzen Sie die Materialfreigabe auf das Tempo des Engpasses.
- Prüfen Sie nach einer Woche erneut: Ist der Engpass gewandert?
Häufige Fragen
Was ist der Unterschied zwischen Flaschenhals und Engpass?
Der Flaschenhals ist der physische Kapazitätsengpass. Ein Engpass kann auch vom Markt, von Regeln oder von der Versorgung ausgehen.
Was sind die fünf Fokussierungsschritte der Theory of Constraints?
Identifizieren, ausreizen, unterordnen, den Engpass erweitern und zu Schritt 1 zurückkehren, wenn er wandert.
Was ist Drum-Buffer-Rope?
Es ist das Planungsverfahren der TOC: Die Trommel gibt den Takt des Engpasses vor, der Puffer schützt ihn, und das Seil bindet die Materialfreigabe an diesen Takt.
Wie finden Sie den Flaschenhals einer Linie?
Achten Sie auf die Teilewarteschlange vor einem Schritt, eine Zykluszeit über dem Takt und die geringste berechnete Kapazität.
Sind TOC und Lean konkurrierende Ansätze?
Nein. Die TOC zeigt, wo zuerst angesetzt wird, und Lean liefert die Werkzeuge dafür.
Wer hat die Theory of Constraints entwickelt?
Eliyahu Goldratt, der sie 1984 mit dem Buch Das Ziel (The Goal), gemeinsam mit Jeff Cox geschrieben, bekannt machte.
Warum hilft die Verbesserung eines Schritts ohne Engpass nicht?
Weil der Output der Linie durch den Engpass gedeckelt ist. Ein Gewinn an anderer Stelle wird zu unfertigem Bestand.
Quellen
- Lean Enterprise Institute. Theory of Constraints. Lean Lexicon. https://www.lean.org/lexicon-terms/theory-of-constraints/
- GOLDRATT, E. M.; COX, J. The Goal: A Process of Ongoing Improvement. Great Barrington: North River Press, 1984.
- GOLDRATT, E. M. What Is This Thing Called Theory of Constraints and How Should It Be Implemented? Great Barrington: North River Press, 1990.
Sie möchten den Engpass in Ihrem Prozess finden?
Lesen Sie den vollständigen Leitfaden zur Wertstromanalyse und sehen Sie Zykluszeit und Bestand jedes Schritts nebeneinander.
Artikel lesen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.