OEE-Rechner (Gesamtanlageneffektivität)
Tragen Sie die Daten einer Schicht ein: geplante Produktionszeit, Minuten ungeplanter Stillstand, ideale Zykluszeit, produzierte Teile insgesamt und Schlechtteile. Der Rechner zeigt jeden Faktor und weist darauf hin, welcher das Ergebnis am stärksten drückt. Die Startwerte entsprechen dem Rechenbeispiel weiter unten; ersetzen Sie sie durch die Daten Ihrer Maschine.
Der niedrigste Faktor ist Verfügbarkeit (Stillstände und Rüsten). Hier sollte man ansetzen.
Von 450 geplanten Minuten wurden 95,5 nicht zu Gutteilen: Stillstände 45 Min., Geschwindigkeit 40,5 Min., Ausschuss 10 Min.
Startwerte: das erfundene Beispiel aus dem Artikel, kein reales Unternehmen.
- OEE-Rechner (Gesamtanlageneffektivität)
- Was die OEE ist
- Mindmap OEE
- Die drei OEE-Faktoren und die Formel
- OEE in einer Tabellenkalkulation aufbauen
- OEE-Rechenbeispiel, Schritt für Schritt
- Die sechs großen Verluste hinter der OEE
- Was ist eine gute OEE, und OEE vs. TEEP
- Häufige Messfehler bei der OEE
- Nächster Schritt
- Häufige Fragen
Was die OEE ist
Die OEE (Overall Equipment Effectiveness, Gesamtanlageneffektivität) zeigt, wie viel der geplanten Zeit einer Maschine in Gutteile umgesetzt wird, die mit der idealen Geschwindigkeit gefertigt wurden. Sie stammt aus der ganzheitlichen produktiven Instandhaltung (TPM), und das Lean Enterprise Institute behandelt sie als die TPM-Kennzahl dafür, wie effektiv Anlagen genutzt werden.
Ihre Stärke: Sie fasst drei verschiedene Probleme in einer Zahl zusammen, die stehende Maschine, die langsam laufende Maschine und die Maschine, die Schlechtteile fertigt. Jedes davon hat in der Fertigung meist einen anderen Verantwortlichen. Die OEE bringt alle dazu, auf dasselbe Ergebnis zu schauen.
Eine OEE von 100 % bedeutet, ausschließlich Gutteile so schnell wie möglich und ohne Stillstand in der geplanten Produktionszeit zu fertigen. In der Praxis ist die Zahl weniger eine Note als eine Landkarte: Sie zeigt, wohin die Minuten gehen.
Wofür ist sie gut? Schichten an derselben Linie vergleichen, Verluste in eine Rangfolge bringen, die Wirkung einer Verbesserung messen und klären, ob das Problem bei Instandhaltung, Methode oder Qualität liegt, bevor jemand eine weitere Maschine fordert. Am besten funktioniert sie in wiederkehrenden Prozessen mit bekanntem Takt, etwa in der Zerspanung, im Spritzguss, an Abfülllinien und in der Montage.
Mindmap OEE
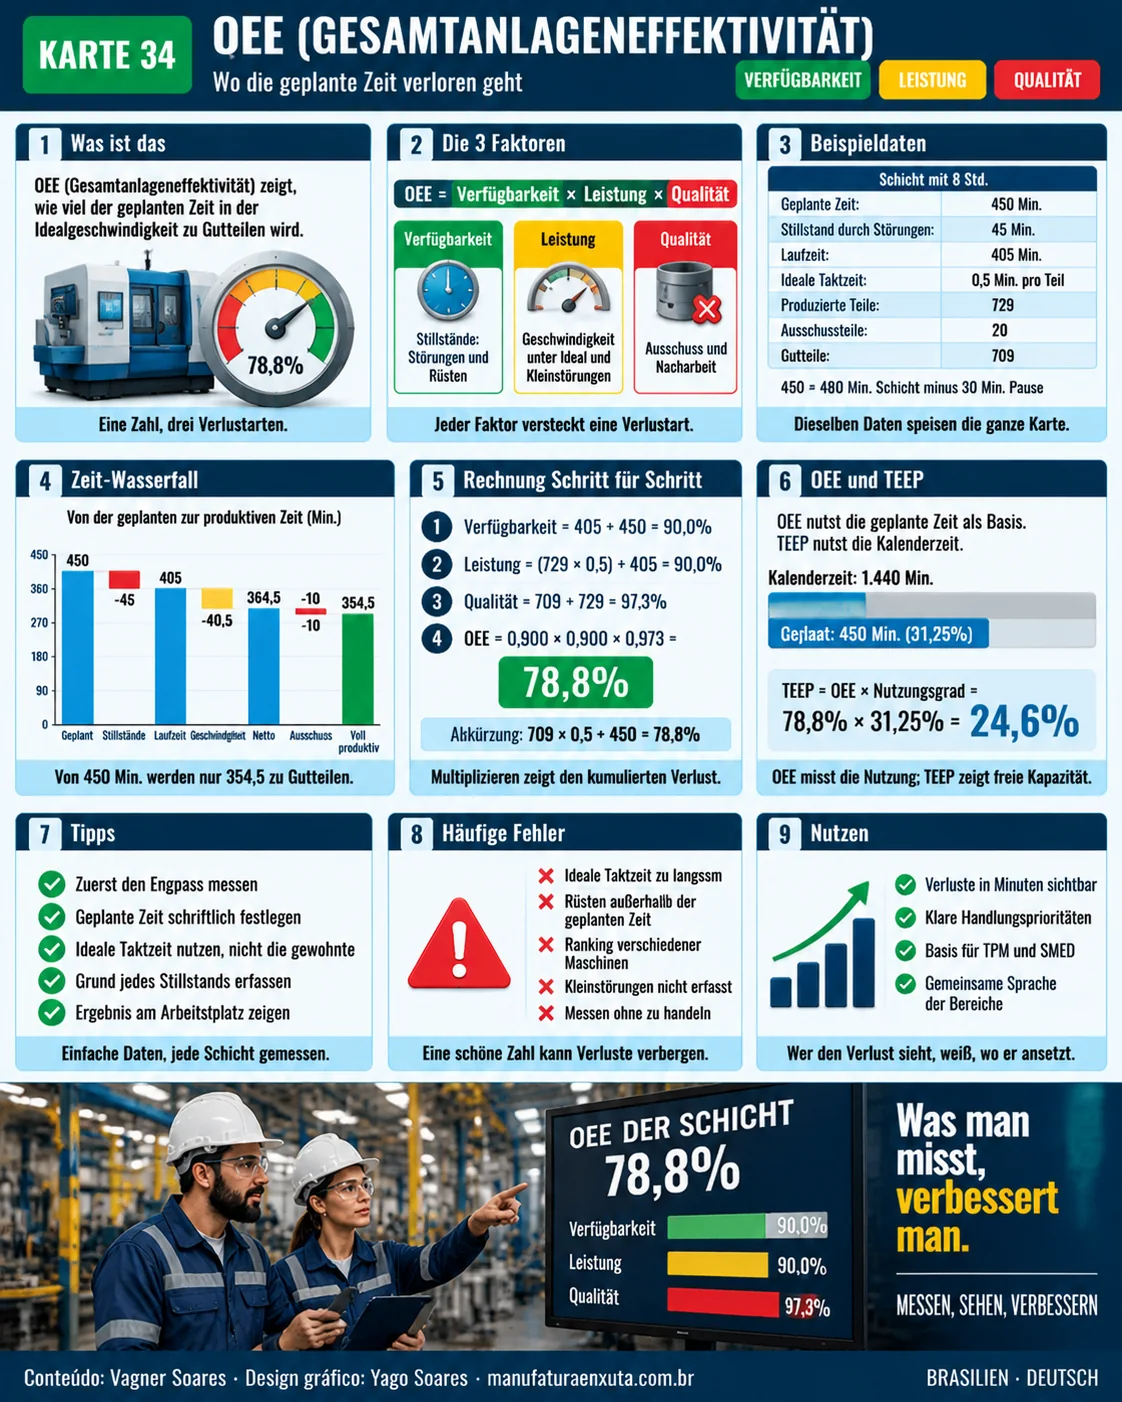
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was es ist; die 3 Faktoren; Beispiel: Schicht mit 450 Min.; die 6 großen Verluste; was eine gute OEE ist; Messfehler.
Die drei OEE-Faktoren und die Formel
OEE = Verfügbarkeit × Leistung × Qualität
| Faktor | Was er misst | Enthaltene Verluste | Praktische Formel |
|---|---|---|---|
| Verfügbarkeit | Zeit, in der die Maschine tatsächlich lief | Störungen, Rüsten und Einstellarbeiten | Laufzeit ÷ geplante Produktionszeit |
| Leistung | Geschwindigkeit im Verhältnis zum Ideal | Kleinstörungen und reduzierte Geschwindigkeit | (Gesamtstückzahl × ideale Zykluszeit) ÷ Laufzeit |
| Qualität | Gutteile an allen gefertigten Teilen | Ausschuss, Nacharbeit und Anlaufausschuss | Gutstückzahl ÷ Gesamtstückzahl |
Die geplante Produktionszeit (Belegungszeit) ist die Zeit, in der das Werk laufen wollte. Pausen, Besprechungen und geplante Instandhaltung bleiben außen vor. Rüstvorgänge, Materialengpässe und Störungen bleiben drin, denn sie sind Verluste. Halten Sie diese Regel in der Anweisung zur Datenerfassung fest, sonst misst jede Schicht anders.
Die ideale Zykluszeit ist der schnellste Zyklus, den die Maschine mit diesem Produkt dauerhaft hält, nicht der Zyklus, an den man sich gewöhnt hat. Da jeder Faktor ein Bruchteil des vorangehenden ist, erfasst die Multiplikation den aufgelaufenen Verlust. Das Lean Enterprise Institute veranschaulicht dies mit 90 % Verfügbarkeit, 95 % Leistung und 99 % Qualität, was 0,90 × 0,95 × 0,99 = 84,6 % ergibt.
OEE in einer Tabellenkalkulation aufbauen
Für den Aufbau in einer Tabellenkalkulation verwenden Sie eine Zeile je Schicht mit fünf Eingabespalten und drei Ergebnisspalten: Verfügbarkeit = (geplant - Stillstand) ÷ geplant; Leistung = (Gesamtstückzahl × Zykluszeit) ÷ (geplant - Stillstand); Qualität = (gesamt - Schlechtteile) ÷ gesamt. Die OEE ist das Produkt der drei Zellen.
OEE-Rechenbeispiel, Schritt für Schritt
Illustratives Beispiel. Eine 8-Stunden-Schicht hat 480 Minuten. Nach einer Pause von 30 Minuten sind 450 Minuten geplant. Die Linie stand 45 Minuten wegen Störungen und lief 405 Minuten. Die ideale Zykluszeit beträgt 0,5 Minuten pro Teil. Die Linie fertigte 729 Teile, davon 20 Ausschuss, es bleiben 709 Gutteile.
| Faktor | Berechnung | Ergebnis |
|---|---|---|
| Verfügbarkeit | 405 ÷ 450 | 90,0 % |
| Leistung | (729 × 0,5) ÷ 405 = 364,5 ÷ 405 | 90,0 % |
| Qualität | 709 ÷ 729 | 97,3 % |
| OEE | 0,900 × 0,900 × 0,973 | 78,8 % |
Zur Kontrolle gibt es eine Abkürzung: OEE = (Gutstückzahl × ideale Zykluszeit) ÷ geplante Produktionszeit = 709 × 0,5 ÷ 450 = 354,5 ÷ 450 = 78,8 %. Von den 450 geplanten Minuten waren nur 354,5 voll produktiv.
Sehen Sie nun, wohin die übrigen 95,5 Minuten gingen. Den Verlust in Minuten zu lesen ist nützlicher als in Prozent, weil er zeigt, wo zuerst anzusetzen ist.
| Verlust | Berechnung | Minuten | Anteil am Verlust |
|---|---|---|---|
| Stillstand (Verfügbarkeit) | 450 - 405 | 45,0 | 47,1 % |
| Geschwindigkeit (Leistung) | 405 - 364,5 | 40,5 | 42,4 % |
| Ausschuss (Qualität) | 20 Teile × 0,5 | 10,0 | 10,5 % |
| Summe | 450 - 354,5 | 95,5 | 100,0 % |
Kein Faktor wirkt für sich genommen gravierend. Dennoch wurden von je 100 geplanten Minuten mehr als 21 nicht zu Gutteilen. Hier wiegen Stillstand und Geschwindigkeit fast gleich, und die Qualität ist der kleinste Anteil. Der erste Angriff gilt also Störungen und Rüstvorgängen, der zweite der Geschwindigkeit.
Illustrative Was-wäre-wenn-Rechnung: Halbieren Instandhaltung und Rüstoptimierung die Stillstandszeit von 45 auf 22,5 Minuten, steigt die Verfügbarkeit auf 95 % (427,5 ÷ 450). Bleiben die anderen beiden Faktoren unverändert, ergibt sich eine OEE von 0,95 × 0,900 × 0,973 = 83,2 %, ein Gewinn von 4,4 Punkten. Derselbe Aufwand beim Ausschuss, der schon bei 97,3 % liegt, würde sich deutlich weniger auszahlen.
Die sechs großen Verluste hinter der OEE
Die gebräuchlichste Ordnung der Verluste stammt aus der TPM und nennt sechs große Verluste. Die Einteilung unterscheidet sich je nach Autor; dies ist eine praktische Ordnung, jeweils dem Faktor und einer Methode zum Angehen zugeordnet.
| Großer Verlust | Betroffener Faktor | Wo man ansetzt |
|---|---|---|
| Anlagenausfall | Verfügbarkeit | TPM und autonome Instandhaltung |
| Rüsten und Einstellen | Verfügbarkeit | SMED (Rüstzeitoptimierung) |
| Leerlauf und Kleinstörungen | Leistung | Erfassung an der Station und visuelles Management |
| Reduzierte Geschwindigkeit | Leistung | Taktvorgabe und standardisierte Arbeit |
| Prozessfehler und Nacharbeit | Qualität | Poka-Yoke und 5-Why-Methode |
| Anlaufausschuss | Qualität | Anfahrverfahren und Einstellstandards |
Kleinstörungen von wenigen Sekunden werden fast nie von Hand notiert. Wirkt Ihre OEE zu hoch, vermuten Sie sie: Eine Maschine, die sich 40-mal pro Schicht verklemmt, taucht selten im Stillstandsbericht auf.
Was ist eine gute OEE, und OEE vs. TEEP
Die TPM-Literatur nennt 90 % Verfügbarkeit, 95 % Leistung und 99 % Qualität als Weltklasse-Referenz, was rund 85 % OEE entspricht. Verstehen Sie dies als Orientierung, nicht als allgemeines Ziel. Ein Prozess mit langen Rüstzeiten und hoher Variantenvielfalt kann eine gute OEE deutlich darunter haben. Entscheidend ist der Vergleich derselben Linie über die Zeit.
| Kennzahl | Zeitbasis | Frage, die sie beantwortet |
|---|---|---|
| OEE | Geplante Produktionszeit | Wie gut nutze ich die Zeit, in der ich laufen wollte? |
| TEEP | Kalenderzeit | Wie viel der Gesamtkapazität der Maschine nutze ich? |
TEEP (Total Effective Equipment Performance) ist die OEE multipliziert mit der Kalenderauslastung. Mit dem Beispiel: Plant das Werk 450 der 1.440 Minuten eines Tages ein, beträgt die Auslastung 31,25 % und die TEEP 78,8 % × 31,25 % = 24,6 %. Die OEE sagt, ob die Linie gut läuft, wenn sie läuft; die TEEP sagt, ob sich zusätzliche Schichten lohnen, bevor eine weitere Maschine gekauft wird. Zahlen für das gesamte Werk finden Sie unter Produktionskapazität.
Häufige Messfehler bei der OEE
- Die übliche statt der idealen Geschwindigkeit verwenden. Steckt die Langsamkeit schon in der Zykluszeit der Formel, liegt die Leistung bei nahezu 100 %, und der Verlust verschwindet aus der Kennzahl.
- Echte Verluste aus der geplanten Zeit herausnehmen. Rüstvorgänge und Materialengpässe sind keine ungeplante Auszeit. Sie herauszurechnen verbessert die Zahl und verbirgt das Problem.
- Die OEE verschiedener Maschinen vergleichen. Die Kennzahl verfolgt eine Linie über die Zeit. Unterschiedliche Produkte und Zyklen machen eine Rangliste unfair.
- Sich bei der Erfassung auf das Gedächtnis verlassen. Stillstand ohne erfassten Grund lässt sich nicht priorisieren.
- Messen und nicht handeln. Der größte Verlust der Woche muss zu einer Maßnahme mit Verantwortlichem und Termin werden, am besten in einem PDCA-Zyklus.
Nächster Schritt
- Wählen Sie eine Maschine, am besten den Engpass. Die Engpasstheorie hilft, ihn zu finden.
- Legen Sie schriftlich fest, was zur geplanten Produktionszeit zählt und wie hoch die ideale Zykluszeit ist.
- Erfassen Sie zwei Wochen lang je Schicht: Stillstandsminuten mit Grund, Gesamtstückzahl und Schlechtteile.
- Berechnen Sie die drei Faktoren, erstellen Sie die Verlusttabelle in Minuten und gehen Sie den größten Verlust an.
- Zeigen Sie das Ergebnis an der Station auf einem einfachen Board.
Wiederholen Sie die Messung vier Wochen lang, bevor Sie Schlüsse ziehen. Eine gute oder schlechte Schicht sagt nichts; der Trend schon. Wechselt der größte Verlust seine Art, muss sich auch der Maßnahmenplan ändern.
Häufige Fragen
Wie lautet die OEE-Formel?
OEE = Verfügbarkeit × Leistung × Qualität. Jeder Faktor ist ein Prozentwert, ebenso das Ergebnis.
Wie berechnet man die OEE für eine Schicht?
Berechnen Sie die Verfügbarkeit (Laufzeit ÷ geplante Zeit), die Leistung (Gesamtstückzahl × ideale Zykluszeit ÷ Laufzeit) und die Qualität (Gutstückzahl ÷ Gesamtstückzahl) und multiplizieren Sie die drei.
Was ist eine gute OEE?
Die TPM-Literatur nennt rund 85 % als Weltklasse-Referenz. Der nützlichste Vergleich ist die eigene Linie über die Zeit.
Kann die OEE über 100 % liegen?
Nicht, wenn die ideale Zykluszeit stimmt. Ein Ergebnis über 100 % bedeutet, dass der in der Rechnung verwendete Zyklus langsamer ist als die tatsächliche Fähigkeit der Maschine.
Was ist der Unterschied zwischen OEE und TEEP?
Die OEE bezieht sich auf die geplante Produktionszeit. Die TEEP bezieht sich auf die Kalenderzeit und schließt die Auslastung ein, sie zeigt also ungenutzte Kapazität.
Sind OEE und TPM dasselbe?
Nein. Die OEE ist die Kennzahl, mit der die TPM, die ganzheitliche produktive Instandhaltung, misst, wie effektiv Anlagen genutzt werden.
Wie berechnet man die OEE in Excel?
Verwenden Sie eine Zeile je Schicht mit geplanter Zeit, Stillstand, idealer Zykluszeit, Gesamtstückzahl und Schlechtteilen und multiplizieren Sie in der letzten Spalte die drei Faktorformeln.
Quellen
- Lean Enterprise Institute. Total Productive Maintenance (TPM). Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. Cycle Time. Lean Lexicon. https://www.lean.org/lexicon-terms/cycle-time/
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Cambridge: Productivity Press.
- HANSEN, R. C. Overall Equipment Effectiveness: A Powerful Production/Maintenance Tool for Increased Profits. New York: Industrial Press.
Zum Weiterlernen: verlässliche Quellen und Links
- ASQ: Quality Resources (auf Englisch)
- Lean Enterprise Institute: What is Lean? (auf Englisch)
- Wikipedia: Gesamtanlageneffektivität
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten messen, was wirklich zählt?
Laden Sie das kostenlose E-Book zu Kennzahlen herunter und verfolgen Sie die Verluste in Ihrem Betrieb.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.