- Was autonome Instandhaltung ist
- Mindmap zur autonomen Instandhaltung
- Wer macht was: Bediener und Instandhaltung
- Die 7 Schritte der autonomen Instandhaltung
- Die Schritte in der Praxis
- Beispiel: der Standard in Schritt 3 und sein Zeitbedarf
- Tags und der Umgang mit Abweichungen
- Woran Sie erkennen, ob es wirkt
- Autonome, vorbeugende und korrektive Instandhaltung
- Häufige Fehler
- Nächster Schritt
- Häufige Fragen
Was autonome Instandhaltung ist
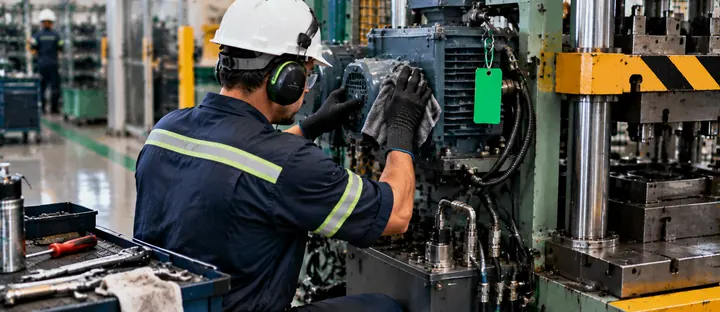
Autonome Instandhaltung (japanisch Jishu Hozen) ist die Säule der ganzheitlichen produktiven Instandhaltung (TPM), die den Maschinenbedienern die Grundpflege ihrer Anlagen überträgt: Reinigen, Inspizieren, Schmieren und Nachziehen. Das ist kein Abwälzen von Arbeit auf die Produktion. Es erkennt an, dass die Person, die eine Maschine die ganze Schicht bedient, als Erste bemerkt, wenn sich etwas verändert hat: ein neues Geräusch, eine Vibration, eine frische Leckage.
Das Sieben-Schritte-Programm wird in der TPM-Literatur beschrieben, die mit Seiichi Nakajima und dem Japan Institute of Plant Maintenance (JIPM) verbunden ist. Manche Autoren fassen die Schritte etwas anders zusammen oder benennen sie anders; entscheidend ist die Logik: mit der Reinigung beginnen, aus dem Aufgedeckten lernen, einen Standard schreiben und erst dann die Verantwortung des Teams erweitern.
Der erwartete Nutzen ist praktisch: früh erkannte Störungen, sauberere und besser geschmierte Anlagen, weniger Kleinstillstände und ein Team, das seine Maschine kennt. Die Instandhaltung gewinnt Zeit für geplante Arbeiten und für die Ursachenanalyse von Ausfällen. Die Produktion gewinnt einen sichereren, berechenbareren Arbeitsplatz. Das Programm wirkt am besten auf der Basis von 5S, denn Sauberkeit und Ordnung sind der Ausgangspunkt.
Mindmap zur autonomen Instandhaltung
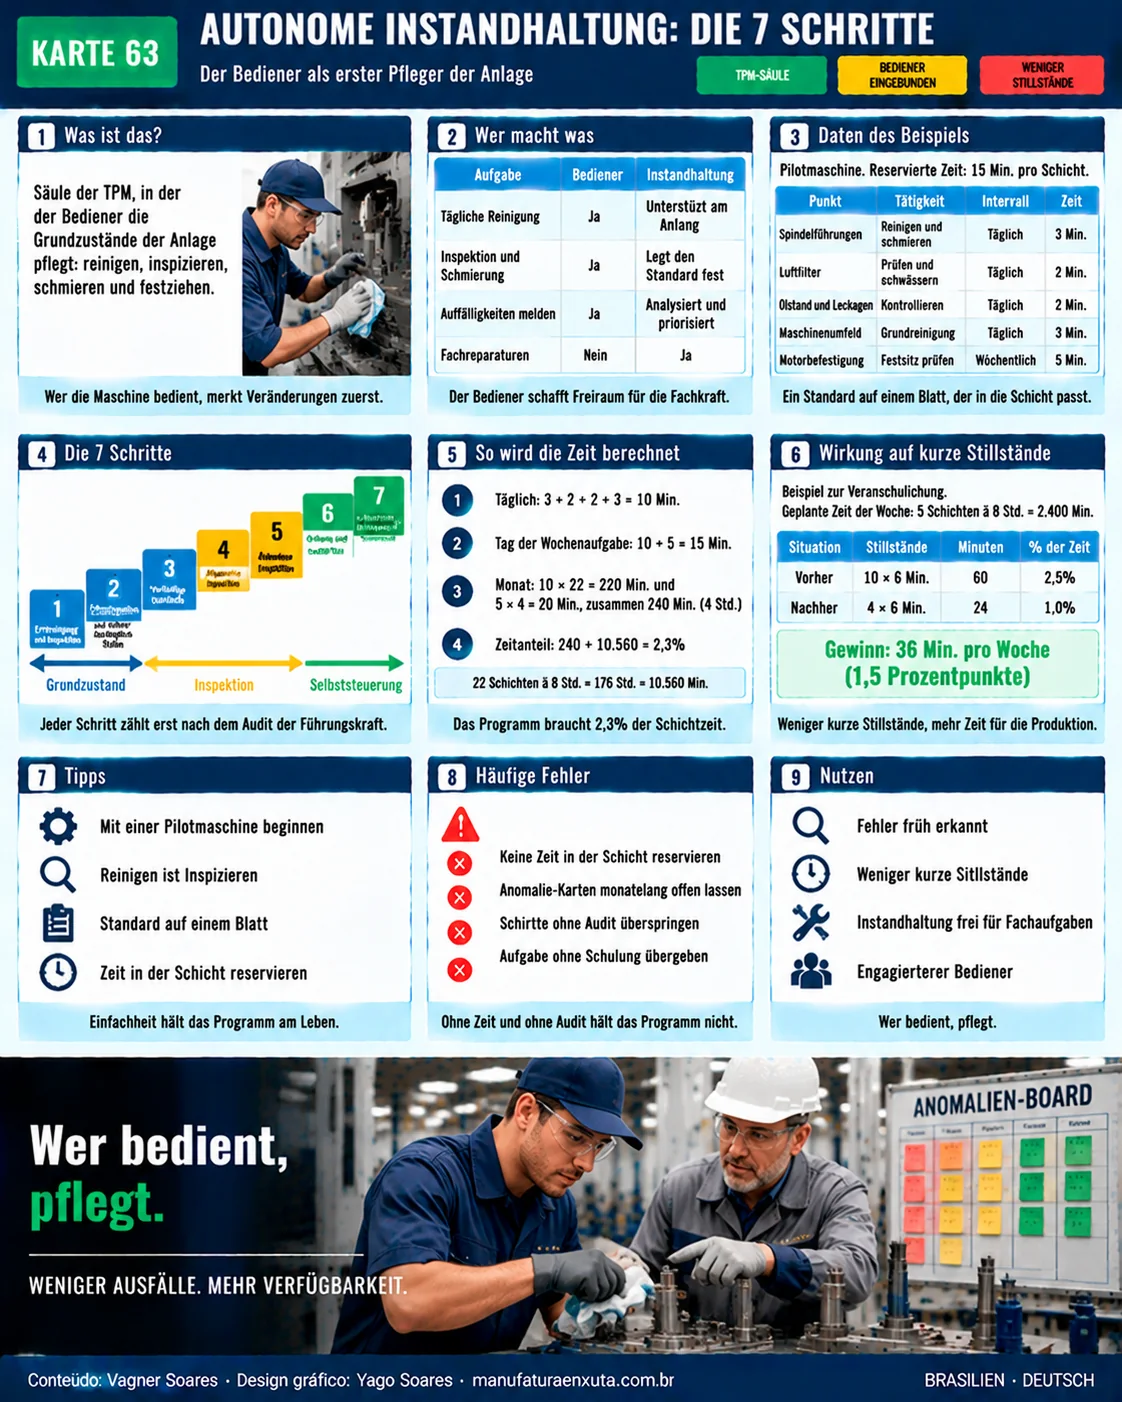
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was sie ist; Bediener und Instandhaltung; die 7 Schritte; Beispiel: Standard in Schritt 3; Tags; häufige Fehler.
Wer macht was: Bediener und Instandhaltung
| Verantwortung | Bediener | Instandhaltung |
|---|---|---|
| Tägliche Reinigung | Ja | Unterstützt zu Beginn |
| Grundinspektion und Schmierung | Ja | Legt den Standard fest |
| Abweichungen erkennen und dokumentieren | Ja | Analysiert und priorisiert |
| Spezialisierte Reparaturen und Einstellungen | Nein | Ja |
| Konstruktive Verbesserungen | Schlägt vor | Führt aus |
Ein autonomer Bediener ersetzt nicht den Mechaniker. Er schafft dem Mechaniker Freiraum für Arbeiten, die echte Fachkenntnis verlangen. Die Führung spielt eine entscheidende Rolle: Sie muss in der Schicht Zeit für Reinigung und Inspektion reservieren. Füllt das Produktionsziel jede Minute, stirbt das Programm innerhalb weniger Wochen.
Der Kulturwandel ist die größte Herausforderung. Viele Bediener sehen die Reinigung als lästige Nebensache, und viele Mechaniker fürchten, Terrain zu verlieren. Es hilft, über den Nutzen für beide Seiten zu sprechen, in der Praxis zu zeigen, dass ein Bediener in Minuten bemerkt, wofür die Instandhaltung Stunden brauchen könnte, und gute Beobachtungen öffentlich zu würdigen. Die Sicherheit gehört dazu: Bediener müssen wissen, wie man die Energiezufuhr von Anlagen sperrt und kennzeichnet (Lockout/Tagout), und bewegte Teile nur bei stehender Maschine reinigen.
Die 7 Schritte der autonomen Instandhaltung
| Schritt | Was zu tun ist | Erwartetes Ergebnis |
|---|---|---|
| 1. Erstreinigung und Inspektion | Die Anlage gründlich reinigen und alles Gefundene mit einem Tag markieren | Abweichungen erkannt und behoben |
| 2. Verschmutzungsquellen und schwer zugängliche Stellen | Die Schmutzquelle angehen und den Zugang erleichtern | Weniger Schmutz und schnellere Reinigung |
| 3. Vorläufige Standards | Den Standard für Reinigung, Inspektion und Schmierung schreiben | Einseitiger Standard, der in die Schicht passt |
| 4. Allgemeine Inspektion | Den Bediener zu technischen Punkten schulen | Der Bediener erkennt mehr Fehler |
| 5. Autonome Inspektion | Die Standards überarbeiten und in die Routine überführen | Inspektion durch den Bediener durchgeführt und verifiziert |
| 6. Organisation und Ordnung am Arbeitsplatz | Werkzeuge, Material, Abfall und Aufzeichnungen standardisieren | Der gesamte Bereich standardisiert |
| 7. Autonome Führung | Das Team übernimmt Verantwortung für Ziele, Kennzahlen und Verbesserung | Kontinuierliche Verbesserung am Arbeitsplatz |
Die Schritte 1 bis 3 schaffen den Grundzustand der Anlage. Die Schritte 4 und 5 bauen die Fähigkeit zur Inspektion auf. Die Schritte 6 und 7 führen das Team zur Selbststeuerung. Diese Gruppierung ist eine praxisnahe Ordnung der Schritte, keine feste Einheitsregel. Jeder Schritt wird erst nach einem Audit durch die Führungskraft fortgesetzt.
Die Schritte in der Praxis
Schritt 1. Reinigen Sie aufmerksam und schauen Sie in jede Ecke. Beim Reinigen finden die Bediener Leckagen, Spiel, lose Schrauben und auffällige Geräusche. Jeder Fund bekommt einen Tag. Reinigen ist Inspizieren: Der Lappen berührt die ganze Maschine und deckt auf, was der Schmutz verborgen hat.
Schritt 2. Gehen Sie an die Quelle. Dieselbe Stelle täglich zu reinigen, ohne die Ursache zu beheben, ist Verschwendung. Illustratives Beispiel: Tropft Öl immer an derselben Stelle, löst eine Auffangwanne oder eine neue Dichtung das Problem dauerhaft, und diese tägliche Reinigung fällt aus dem Standard.
Schritt 3. Mit dem Gelernten schreibt das Team einen einfachen Standard. Er muss in die Zeit passen, die dem Bediener tatsächlich zur Verfügung steht. Siehe das Beispiel unten.
Schritt 4. Die Instandhaltung schult die Bediener in Antrieben, Hydraulik, Pneumatik und elektrischen Grundlagen. Mehr Abweichungen werden sichtbar und behoben. Die Schulung sollte praxisnah an der geöffneten Maschine stattfinden und mit einer einfachen Prüfung enden, ob der Bediener den Fehler erkennt.
Schritte 5 bis 7. Die Standards werden mit den Erfahrungen überarbeitet und vom Bediener gelebt. Danach wird die Organisation des Arbeitsplatzes auf den ganzen Bereich ausgedehnt, im Sinne von 5S, und das Team übernimmt Verantwortung für seine Ziele und Verbesserungen, gestützt auf standardisierte Arbeit.
Beispiel: der Standard in Schritt 3 und sein Zeitbedarf
Illustratives Beispiel für eine Pilotmaschine. Die reservierte Zeit beträgt 15 Min. pro Schicht. Die tatsächlichen Prüfpunkte stammen aus den Tags von Schritt 1.
| Prüfpunkt | Tätigkeit | Häufigkeit | Zeit |
|---|---|---|---|
| Spindelführungen | Reinigen und schmieren | Täglich | 3 Min. |
| Luftfilter | Prüfen und entwässern | Täglich | 2 Min. |
| Ölstand und Leckagen | Kontrollieren | Täglich | 2 Min. |
| Maschinenumfeld | Allgemeine Reinigung | Täglich | 3 Min. |
| Motorbefestigung | Festsitz prüfen | Wöchentlich | 5 Min. |
Zeitprüfung: Die täglichen Tätigkeiten summieren sich auf 3 + 2 + 2 + 3 = 10 Minuten. An dem Tag mit der wöchentlichen Tätigkeit sind es 10 + 5 = 15 Minuten, genau die reservierte Zeit. In einem Monat mit 22 Schichten und 4 Wochen sind das 10 × 22 = 220 Minuten plus 5 × 4 = 20 Minuten, also 240 Minuten (4 Std.) pro Maschine. Zweiundzwanzig 8-Stunden-Schichten ergeben 176 Stunden, also 10.560 Minuten. Das Programm beansprucht damit 240 ÷ 10.560 = 2,3 % der Schichtzeit.
Goldene Regeln: farblich gekennzeichnete Schmierstoffe, an der Maschine markierte Prüfpunkte und eine Gesamtzeit, die in die Schicht passt. Fotos des Sollzustands und visuelle Hinweise wie eine Ölstandsmarke, ein Drehrichtungspfeil und der grüne Bereich an einem Manometer ersetzen lange Erklärungen und machen eine Abweichung für jeden Vorbeikommenden offensichtlich.
Tags und der Umgang mit Abweichungen
Verwenden Sie zwei Arten von Tags: eines für Abweichungen, die der Bediener behebt, und eines für solche, die die Instandhaltung benötigen. Jedes Tag kommt auf eine Tafel, mit Datum, Verantwortlichem und Fälligkeitstermin. Ein Tag, das monatelang hängt, zerstört die Glaubwürdigkeit des Programms. Verbinden Sie die Tafel mit dem visuellen Management des Bereichs.
Eine gute Gewohnheit ist ein kurzer wöchentlicher Check von zehn Minuten im Stehen an der Tafel. Die Führungskraft fragt, was offen ist, was überfällig ist und wo Hilfe nötig ist. Dieses Ritual zeigt dem Team, dass das Programm einen Verantwortlichen hat und dass sich die Zeit für das Reinigen auszahlt.
Woran Sie erkennen, ob es wirkt
Verfolgen Sie wenige Kennzahlen: geöffnete und geschlossene Abweichungen, Reaktionszeit, Einhaltung des Standards und Kleinstillstände. Für die Wirkung auf die Instandhaltung nutzen Sie MTBF und MTTR. Für die Gesamtwirkung nutzen Sie die Gesamtanlageneffektivität (OEE), bei der Kleinstillstände in der Regel unter den Leistungsverlust fallen.
Illustratives Beispiel zu Kleinstillständen an der Pilotmaschine. Die geplante Zeit der Woche beträgt 5 Schichten à 8 Stunden, also 2.400 Minuten. Vor dem Programm summierten sich 10 Stillstände von je 6 Minuten auf 60 Minuten, also 2,5 % der Zeit (60 ÷ 2.400). Danach summieren sich 4 Stillstände von je 6 Minuten auf 24 Minuten, also 1,0 %. Der Gewinn beträgt 60 − 24 = 36 Minuten pro Woche, also 1,5 Prozentpunkte der geplanten Zeit. Die Zahlen sind illustrativ: Der reale Wert ergibt sich aus Ihrer eigenen Vorher-nachher-Erfassung.
Autonome, vorbeugende und korrektive Instandhaltung
| Aspekt | Autonom | Vorbeugend | Korrektiv |
|---|---|---|---|
| Wer es macht | Bediener | Instandhaltung | Instandhaltung |
| Was getan wird | Reinigen, inspizieren, schmieren, nachziehen | Geplante Eingriffe nach Zeit oder Nutzung | Reparatur nach dem Ausfall |
| Ziel | Abweichungen früh erkennen und Grundzustand halten | Ausfälle durch planmäßigen Austausch und Überholung vermeiden | Betrieb wiederherstellen |
Keine ersetzt die anderen. Autonome Instandhaltung verringert die Zahl der Ausfälle, die das korrektive Stadium erreichen, und liefert der vorbeugenden Instandhaltung bessere Informationen über den tatsächlichen Zustand der Anlagen.
Häufige Fehler
- Keine Zeit in der Schicht reservieren. Das Produktionsziel frisst die Reinigung, und das Programm endet.
- Tags monatelang offen lassen, ohne Verantwortlichen oder Fälligkeitstermin.
- Schritte ohne Audit überspringen. Jeder Schritt muss gefestigt sein, bevor der nächste folgt.
- Standards schreiben, die zu lang sind, als dass jemand sie befolgen könnte.
- Die Aufgabe ohne Schulung übergeben. Schritt 4 existiert, damit der Bediener weiß, worauf er achten muss.
- An allen Maschinen gleichzeitig starten, statt an einer Pilotmaschine.
Ein weiteres Risiko ist die Eile, Ergebnisse vorzuzeigen. Autonome Instandhaltung braucht Zeit zum Reifen. Wenn Menschen an der Zahl der abgeschlossenen Schritte statt an der Qualität des Gelernten gemessen werden, spielt das Team das Ritual durch und verfehlt das Lernen.
Nächster Schritt
Wählen Sie eine Pilotmaschine und planen Sie einen Tag der Erstreinigung, gemeinsam mit dem Bediener und einem Mechaniker. Erfassen Sie jede Abweichung mit einem Tag. In zwei Wochen haben Sie das Material, um den Standard für Schritt 3 zu schreiben. Gehen Sie erst weiter, wenn der vorherige Schritt gefestigt ist, mit einem Audit der Führungskraft, und verfolgen Sie Kleinstillstände von Anfang an, damit Sie ein Vorher und ein Nachher haben.
Nutzen Sie nach der ersten Maschine das Gelernte als Vorbild. Der Standard, die Tag-Tafel und das wöchentliche Review lassen sich auf die nächsten Maschinen übertragen, angepasst an jede Anlage.
Häufige Fragen
Was ist autonome Instandhaltung im TPM?
Es ist die TPM-Säule, in der der Bediener den Grundzustand der Anlage pflegt: Reinigung, Inspektion, Schmierung und Nachziehen. Sie wird auch Jishu Hozen genannt.
Welche 7 Schritte hat die autonome Instandhaltung?
Erstreinigung und Inspektion, Beseitigung von Verschmutzungsquellen und schwer zugänglichen Stellen, vorläufige Standards, allgemeine Inspektion, autonome Inspektion, Organisation und Ordnung am Arbeitsplatz sowie autonome Führung.
Übernimmt der Bediener die Arbeit des Mechanikers?
Nein. Der Bediener kümmert sich um den Grundzustand und erkennt Abweichungen. Spezialisierte Reparaturen und Einstellungen bleiben bei der Instandhaltung.
Wie viel Zeit pro Schicht benötigt die autonome Instandhaltung?
Das hängt von der Anlage ab. Ein praxisnaher Ausgangspunkt sind 10 bis 15 Minuten pro Schicht, angepasst, sobald die Standards schlanker werden.
Wie lange dauert es, die 7 Schritte abzuschließen?
Das hängt von der Zahl der Maschinen und von der Disziplin ab. Pro Bereich dauert es meist viele Monate, und jeder Schritt wird erst nach einem Audit fortgesetzt.
Was ist der Unterschied zwischen autonomer Instandhaltung und 5S?
5S organisiert und reinigt den Arbeitsplatz. Autonome Instandhaltung baut darauf auf und ergänzt Inspektion, Schmierung und anlagenbezogene Standards.
Wie fange ich an, ohne die Produktion zu stoppen?
An einer Pilotmaschine, mit einer vereinbarten Zeit für die Erstreinigung und mit anwesender Instandhaltung.
Welche Kennzahlen zeigen, ob es wirkt?
Geöffnete und geschlossene Abweichungen, Einhaltung des Standards, Kleinstillstände, MTBF, MTTR und OEE.
Quellen
- NAKAJIMA, S. Introduction to TPM: Total Productive Maintenance. Portland: Productivity Press.
- Lean Enterprise Institute. Total Productive Maintenance. Lean Lexicon. https://www.lean.org/lexicon-terms/total-productive-maintenance/
- Lean Enterprise Institute. Standardized Work. Lean Lexicon. https://www.lean.org/lexicon-terms/standardized-work/
- LIKER, J. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. McGraw-Hill.
Zum Weiterlernen: verlässliche Quellen und Links
- ABRAMAN: Associação Brasileira de Manutenção e Gestão de Ativos (auf Portugiesisch)
- SMRP: Society for Maintenance & Reliability Professionals (auf Englisch)
- Wikipedia: Wartung
- Wikipedia: Total Productive Maintenance
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten mit dem Fundament von TPM beginnen?
Laden Sie das kostenlose E-Book "5S in der Praxis" herunter und bauen Sie den Reinigungs- und Ordnungsstandard auf, von dem die autonome Instandhaltung abhängt.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.