- Was ist Poka-Yoke?
- Mindmap Poka-Yoke
- Arten von Poka-Yoke
- Schutzstufen: von der stärksten zur schwächsten
- Rechenbeispiel: die fehlende Schraube
- Wo es sich einsetzen lässt: Beispiele nach Fehlerart
- Poka-Yoke einführen, Schritt für Schritt
- Poka-Yoke, Jidoka, FMEA und Prüfung
- Häufige Fehler
- Nächster Schritt
- Häufige Fragen
Was ist Poka-Yoke?
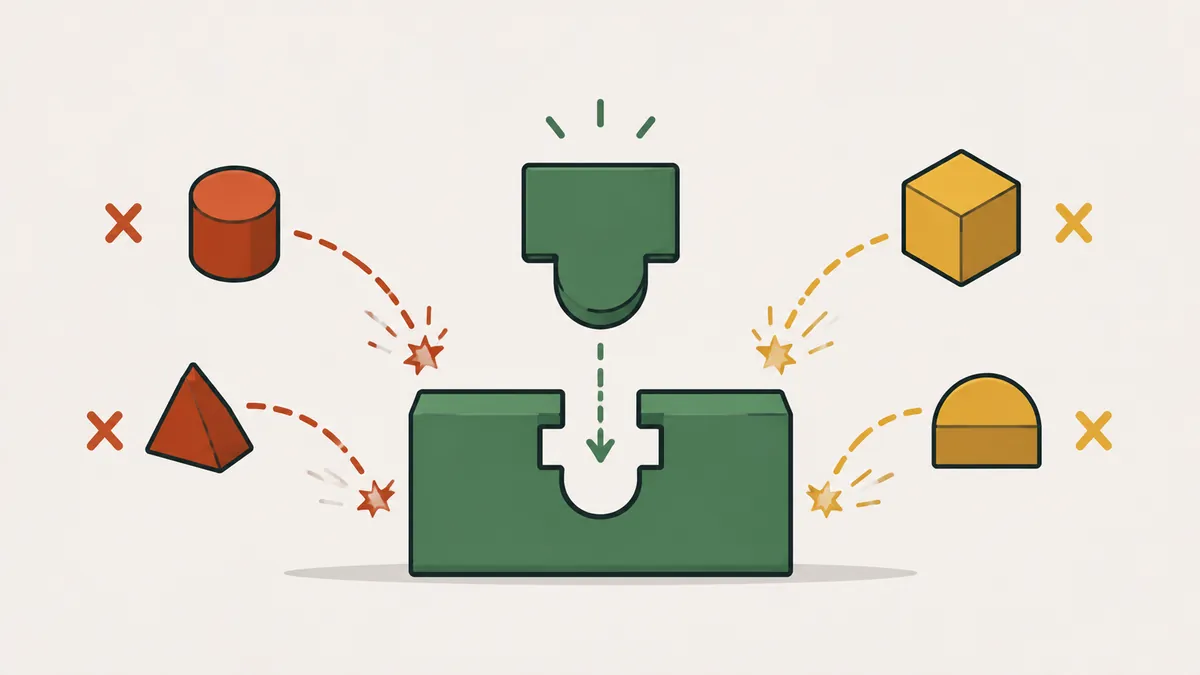
Poka-Yoke ist ein japanischer Begriff und bedeutet Fehlervermeidung (auch Fehlersicherung). Nach der Definition des Lean Enterprise Institute (LEI) sind das einfache, kostengünstige Vorrichtungen, die Werker davor bewahren, Fehler zu machen, etwa das falsche Teil zu verwenden, ein Teil wegzulassen oder es verdreht einzubauen. Poka steht für den unbeabsichtigten Fehler, Yoke für die Vermeidung.
Das Konzept entwickelte ab den 1960er Jahren Shigeo Shingo, ein Ingenieur, der mit Toyota zusammenarbeitete. Der ursprüngliche Name Baka-Yoke wurde geändert, weil er für Werker beleidigend klang. Der Grundgedanke ist bis heute aktuell: Menschen machen Fehler, und das System sollte so gestaltet sein, dass aus einem Fehler kein Defekt wird.
Fehler und Defekt sind nicht dasselbe. Der Fehler ist die Ursache, eine falsche Handlung von Mensch oder Maschine. Der Defekt ist die Folge, das fehlerhafte Teil, das beim Kunden ankommt. Poka-Yoke wirkt dazwischen: Es verhindert den Fehler oder erkennt ihn, bevor er zum Defekt wird.
Warum genügt Prüfen nicht? Das LEI nennt zwei Grenzen der klassischen Prüfung. Stichprobenprüfungen lassen zwangsläufig Defekte durch, weil die Stichprobe nicht alle fehlerhaften Teile eines Loses enthält. Eine 100-%-Prüfung am Linienende ist teuer und findet den Defekt weit entfernt von seiner Ursache, was die Ursachenbeseitigung erschwert. Poka-Yoke dreht die Logik um: Statt das schlechte Teil hinterher auszusortieren, verhindert es, dass es überhaupt entsteht.
Shingo unterschied drei Arten der Prüfung, und daran lässt sich ablesen, wo Poka-Yoke ansetzt. Die Urteilsprüfung trennt nachträglich Gut von Schlecht. Die informative Prüfung nutzt Fehlerdaten, um den Prozess zu korrigieren. Die Quellenprüfung kontrolliert die fehlerauslösende Bedingung, bevor der Fehler entsteht. Genau dort wirkt Poka-Yoke.
Mindmap Poka-Yoke
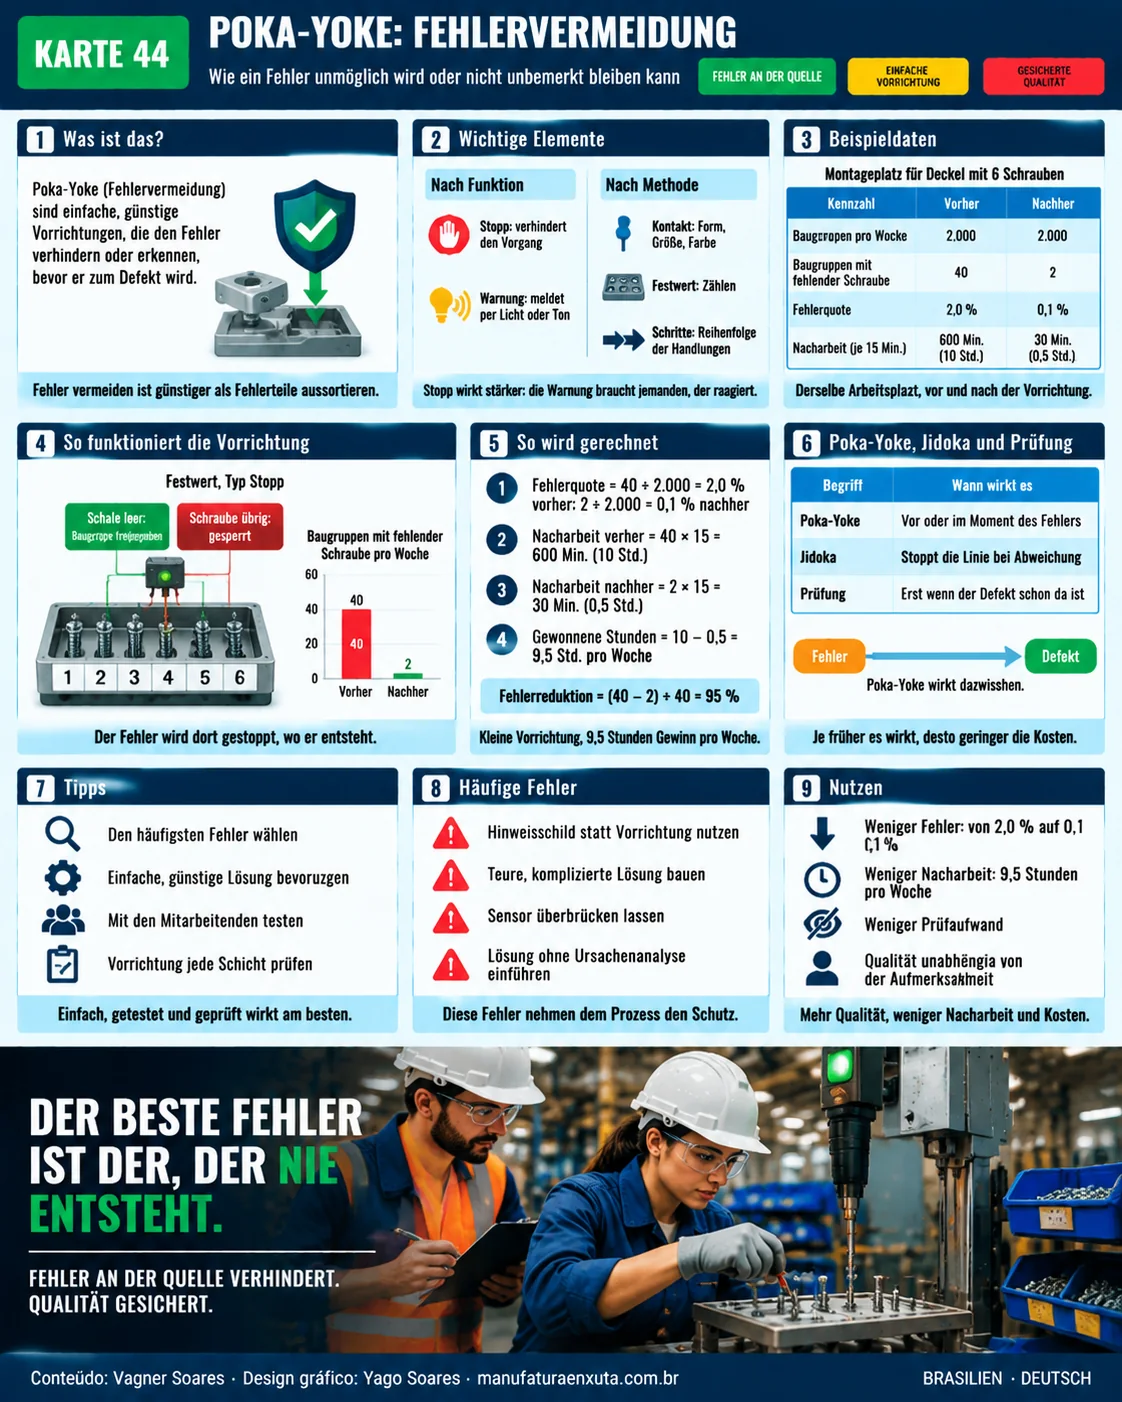
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was es ist; Arten nach Funktion; Schutzstufen; Beispiel: fehlende Schraube; Umsetzung; häufige Fehler.
Arten von Poka-Yoke
Es gibt zwei Arten der Einteilung. Die erste richtet sich nach der Funktion, also danach, was die Vorrichtung bei einem erkannten Fehler tut:
| Funktion | Wirkungsweise | Beispiel |
|---|---|---|
| Steuerung (Sperrung) | Verhindert den Vorgang oder stoppt den Prozess, sobald ein Fehler vorliegt. Das ist die stärkere Variante. | Presse, die nur fährt, wenn das Teil in der richtigen Lage liegt |
| Warnung (Alarm) | Meldet den Fehler per Licht oder Ton, setzt aber voraus, dass jemand reagiert. | Sensor, der aufleuchtet, wenn eine Schraube fehlt |
Wo immer möglich, sollte die Steuerung bevorzugt werden. Die Warnung passt, wenn ein Prozessstopp einen größeren Schaden verursachen würde.
Die zweite Einteilung folgt der Erkennungsmethode nach Shingo:
| Methode | Was geprüft wird | Beispiel |
|---|---|---|
| Kontaktmethode | Form, Größe oder Farbe des Teils | Vorrichtung mit Führungsstift: Das Teil passt nur in der richtigen Ausrichtung |
| Fixwertmethode (Zählen) | Ob die Anzahl der Teile oder Bewegungen der erwarteten entspricht | Schale mit 6 Schrauben, die am Ende der Montage leer sein muss |
| Schrittfolgemethode (Reihenfolge) | Ob alle Schritte in der richtigen Reihenfolge ausgeführt wurden | Sensor, der den Takt sperrt, wenn der vorherige Schritt nicht abgeschlossen wurde |
Alltagsbeispiele kennt jeder: ein USB-C-Stecker, der in beiden Lagen passt, eine Mikrowelle, die nur bei geschlossener Tür läuft, und ein Automatikfahrzeug, das sich nur in Parkstellung starten lässt.
Schutzstufen: von der stärksten zur schwächsten
Nicht jedes Poka-Yoke schützt gleich gut. Eine praxisnahe Ordnung, die je nach Autor variiert, reiht die Lösungen von der stärksten zur schwächsten:
| Stufe | Idee | Beispiel |
|---|---|---|
| Eliminieren | Den Arbeitsschritt entfernen, in dem der Fehler entsteht | Das Teil so konstruieren, dass ein verdrehter Einbau gar nicht möglich ist |
| Verhindern | Den Fehler physisch unmöglich machen | Stecker, der nur in einer Lage passt |
| Ersetzen | Einen fehleranfälligen Prozess durch einen zuverlässigeren ersetzen | Automatische Dosierung statt manuellem Abmessen |
| Erleichtern | Die richtige Handlung zur einfachsten machen | Farbcodierung und Kennzeichnung am Verwendungsort |
| Erkennen | Den Fehler unmittelbar nach dem Auftreten erkennen | Sensor, der die Linie stoppt oder Alarm auslöst |
| Abmildern | Die Auswirkung des Fehlers begrenzen, wenn er auftritt | Begrenzer, der Schäden am Teil vermeidet |
Beginnen Sie oben in der Tabelle. Erkennen und Abmildern sind nützlich, aber erst dann, wenn Eliminieren und Verhindern ausgeschöpft sind.
Rechenbeispiel: die fehlende Schraube
Anschauliches Beispiel. Ein Arbeitsplatz montiert eine Abdeckung mit 6 Schrauben, 2.000 Montagen pro Woche. Aus Unachtsamkeit verließen pro Woche 40 Baugruppen mit fehlender Schraube den Arbeitsplatz und gingen in die Nacharbeit, je 15 Minuten. Die Lösung: eine Schale mit 6 Schraubenaufnahmen und ein Sensor, der die Baugruppe nur freigibt, wenn die Schale leer ist (Fixwertmethode, Typ Steuerung).
| Kennzahl | Vorher | Nachher |
|---|---|---|
| Montagen pro Woche | 2.000 | 2.000 |
| Baugruppen mit fehlender Schraube | 40 | 2 |
| Fehlerquote | 2,0 % | 0,1 % |
| Nacharbeit (je 15 Min.) | 600 Min. (10 Std.) | 30 Min. (0,5 Std.) |
Fehlerquote: 40 ÷ 2.000 = 2,0 % vorher und 2 ÷ 2.000 = 0,1 % nachher. Nacharbeit: 40 × 15 = 600 Minuten (10 Stunden) vorher und 2 × 15 = 30 Minuten (0,5 Stunden) nachher. Der Arbeitsplatz gewinnt damit 10 − 0,5 = 9,5 Stunden pro Woche zurück.
Die Fehlerreduktion beträgt (40 − 2) ÷ 40 = 95 %. Die 2 verbleibenden Fälle zeigen, dass keine Vorrichtung perfekt ist: Eine Schale kann falsch befüllt oder die Vorrichtung umgangen werden. Deshalb muss sie in jeder Schicht überprüft werden.
Ein Blick auf die Kosten lohnt sich. Wenn der Bau der Vorrichtung einige Instandhaltungsstunden gekostet hat und sie 9,5 Stunden pro Woche zurückgibt, amortisiert sich die Investition binnen weniger Wochen, die Kosten eines Defekts beim Kunden noch gar nicht gerechnet.
Wo es sich einsetzen lässt: Beispiele nach Fehlerart
Poka-Yoke eignet sich für jeden wiederkehrenden, vorhersehbaren Fehler. In der Produktion sind das am häufigsten:
- Falsches oder fehlendes Teil: eine Schale mit einer Aufnahme pro Teil und ein Anwesenheitssensor, der die Freigabe der Baugruppe sperrt.
- Verdrehtes Teil: ein Führungsstift oder eine asymmetrische Bohrung in der Vorrichtung, sodass nur die richtige Lage passt.
- Falscher Parameter: eine Maschine, die den Zyklus nur startet, wenn das gewählte Programm zum Produkt im Auftrag passt.
- Vergessener Schritt: eine Arbeitsfolge, in der jeder Schritt den nächsten freigibt, wie beim Schrauber, der jede Verschraubung protokolliert.
- Ähnliche Stecker: unterschiedliche Formen und Farben, damit sie sich nicht verwechseln lassen.
Außerhalb der Fabrik gilt dieselbe Logik: das Pflichtfeld im Formular, die Adressprüfung an der Kasse und der Hinweis auf einen fehlenden Anhang in der E-Mail verhindern oder erkennen den Fehler sofort.
Poka-Yoke einführen, Schritt für Schritt
- Den richtigen Fehler wählen. Nutzen Sie Qualitätsdaten oder Reklamationen und ein Pareto-Diagramm, um den häufigsten Defekt zu finden. Die FMEA hilft, die schwerwiegendsten Fehlerarten zu priorisieren.
- Zum Arbeitsplatz gehen und verstehen, wie der Fehler entsteht, mit der 5-Why-Methode.
- Die Schutzstufe festlegen. Lässt sich der Fehler unmöglich machen? Wenn nicht, lässt er sich dann wenigstens sofort sichtbar machen?
- Einen günstigen Prototyp bauen und mit den Werkern testen, auch mit neuen.
- Standardisieren. Halten Sie die Vorrichtung in der Standardarbeit fest und prüfen Sie zu Schichtbeginn, ob sie funktioniert.
- Das Ergebnis messen und mit der Fehlerquote vorher vergleichen.
Drei Fragen helfen bei der Auslegung der Vorrichtung: Was genau muss der Werker richtig machen? Welche physische Bedingung belegt, dass es richtig gemacht wurde? Wie lässt sich diese Bedingung so umsetzen, dass Vorrichtung, Sensor oder Maschine sie selbst prüfen? Hängt die Antwort von der Aufmerksamkeit des Menschen ab, ist es noch kein Poka-Yoke.
Poka-Yoke, Jidoka, FMEA und Prüfung
Diese Begriffe tauchen oft gemeinsam auf und werden verwechselt. Jeder hat eine eigene Rolle:
| Begriff | Rolle | Bezug zu Poka-Yoke |
|---|---|---|
| Poka-Yoke | Verhindert den Fehler oder erkennt ihn am Entstehungsort | Es ist die Vorrichtung selbst |
| Jidoka | Säule des Toyota-Produktionssystems: Maschine oder Werker stoppt die Linie, sobald eine Abweichung erkannt wird | Poka-Yoke ist eines der Werkzeuge von Jidoka |
| FMEA | Nimmt Fehler vorweg und bewertet sie nach Bedeutung, Auftreten und Entdeckung (B/A/E) | Zeigt, wo ein Poka-Yoke am nötigsten ist |
| Prüfung | Findet den Defekt, nachdem er entstanden ist | Poka-Yoke greift früher ein, an der Quelle |
Kurz gesagt: Die FMEA zeigt, wo man hinschauen muss, Poka-Yoke schützt den kritischen Punkt, und Jidoka sorgt dafür, dass der Prozess stoppt, falls doch etwas durchrutscht.
Vorteile: weniger Nacharbeit und Ausschuss, weniger Prüfaufwand, schnellere Einarbeitung neuer Mitarbeiter am Arbeitsplatz und eine Qualität, die nicht von der Aufmerksamkeit des Werkers am Schichtende abhängt. Grenzen: Poka-Yoke deckt wiederkehrende, vorhersehbare Fehler ab. Konstruktionsfehler am Produkt oder seltene, unvorhersehbare Störungen behebt es nicht, und es muss regelmäßig überprüft werden, damit es wirksam bleibt.
Häufige Fehler
- Schulung oder ein Hinweisschild an der Tafel als Poka-Yoke zu betrachten. Eine Erinnerung verhindert keinen Fehler.
- Eine teure, komplexe Vorrichtung zu bauen, obwohl eine einfache Lösung genügt hätte.
- Zuzulassen, dass der Werker die Vorrichtung umgeht, indem er Sensor oder Aufnahme entfernt, weil sie stören. Passiert das, ist die Auslegung mangelhaft, weil sie den Takt bremst oder ohne Einbindung des Werkers entstand.
- Die Vorrichtung zu Schichtbeginn nicht zu prüfen. Ein defekter Sensor ist schlimmer als keiner, weil er falsche Sicherheit vermittelt.
- Zur Lösung zu springen, ohne die Fehlerursache gefunden zu haben.
- Die Mitarbeiter am Arbeitsplatz nicht in die Auslegung einzubinden.
- Poka-Yoke überall anzuwenden: Zu viele Vorrichtungen machen den Arbeitsplatz unübersichtlich. Konzentrieren Sie sich auf die Fehler mit der höchsten Bedeutung und Häufigkeit.
Nächster Schritt
Nehmen Sie den Defekt, der in Ihrem Prozess am häufigsten wiederkehrt, und zählen Sie, wie oft er im letzten Monat aufgetreten ist. Gehen Sie zum Arbeitsplatz, wenden Sie die 5-Why-Methode an und fragen Sie, ob sich der Fehler unmöglich machen lässt. Bauen Sie diese Woche einen günstigen Prototyp, testen Sie ihn eine Schicht lang und vergleichen Sie die Fehlerquote. Zeigt sich ein Ergebnis, standardisieren Sie es und übertragen Sie es auf den nächsten Arbeitsplatz.
Prüfen Sie vor dem Abschluss drei Punkte: Die Vorrichtung ist einfach genug, dass der Werker sie nicht umgehen will; jemand ist dafür verantwortlich, sie zu Schichtbeginn zu testen; und das Ergebnis ist auf der Kennzahlentafel festgehalten, damit die Verbesserung sichtbar bleibt und Bestand hat.
Häufige Fragen
Was ist Poka-Yoke?
Es ist eine Vorrichtung oder Methode zur Fehlervermeidung: einfach und kostengünstig, verhindert sie den Fehler oder erkennt ihn, bevor er zum Defekt wird.
Was bedeutet Poka-Yoke?
Es bedeutet Fehlervermeidung. Poka ist ein unbeabsichtigter Fehler, Yoke die Vermeidung.
Welche Arten von Poka-Yoke gibt es?
Nach Funktion Steuerung und Warnung. Nach Erkennungsmethode Kontaktmethode, Fixwertmethode (Zählen) und Schrittfolgemethode (Reihenfolge).
Was ist der Unterschied zwischen Poka-Yoke und Jidoka?
Jidoka ist die Säule, die dem Prozess die Fähigkeit gibt, bei einer erkannten Abweichung zu stoppen. Poka-Yoke ist eines der Werkzeuge dafür.
Muss Poka-Yoke teuer sein?
Nein. Die LEI-Definition spricht von einfachen, kostengünstigen Vorrichtungen. Ein Führungsstift oder eine Schale mit Aufnahmen löst schon viele Fälle.
Welche Beispiele für Poka-Yoke gibt es?
Eine Vorrichtung mit Führungsstift, eine Schale, die am Ende leer sein muss, ein Anwesenheitssensor, Stecker mit unterschiedlichen Formen und ein Automatikfahrzeug, das sich nur in Parkstellung starten lässt.
Wer hat Poka-Yoke entwickelt?
Shigeo Shingo, ein Ingenieur, der mit Toyota zusammenarbeitete und das Konzept ab den 1960er Jahren entwickelte.
Was ist der Unterschied zwischen Fehler und Defekt?
Der Fehler ist die falsche Handlung, die Ursache. Der Defekt ist das fehlerhafte Teil, das daraus entsteht. Poka-Yoke wirkt zwischen beiden.
Quellen
- Lean Enterprise Institute. Poka Yoke. Lean Lexicon. https://www.lean.org/lexicon-terms/poka-yoke/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- SHINGO, S. Zero Quality Control: Source Inspection and the Poka-Yoke System. Productivity Press, 1986.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
Zum Weiterlernen: verlässliche Quellen und Links
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie möchten die Werkzeuge einsatzbereit haben?
Laden Sie das kostenlose E-Book "Problemlösungs-Kit" herunter, mit PDCA, A3, 5-Why-Methode und Ishikawa-Diagramm.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.