- Was ist Andon?
- Mindmap zu Andon
- Was ein Andon anzeigt
- Wie ein Andon-System funktioniert
- Rechenbeispiel: eine Schicht mit 12 Auslösungen
- Arten von Andon-Systemen
- So richten Sie ein Andon ein
- Das Risiko: Niemand zieht die Reißleine
- Andon, Jidoka und visuelles Management
- Häufige Fehler
- Nächster Schritt
- Häufige Fragen
Was ist Andon?
Andon ist ein Werkzeug des visuellen Managements, das auf einen Blick den Status der Abläufe in einem Bereich zeigt und jede Abweichung sofort signalisiert. Das japanische Wort bedeutet "Lampe".
In der Praxis ist es die Art, wie ein Arbeitsplatz um Hilfe bittet. Statt das Problem zu verbergen oder zu warten, bis es jemand bemerkt, löst der Werker oder die Maschine ein Signal aus, und die Führungskraft kommt zur Stelle. Andon ist eines der Werkzeuge von Jidoka: Es macht den Stopp sichtbar und die Hilfe unmittelbar.
Das System stammt aus dem Toyota-Produktionssystem. Der Gedanke ist einfach: Ein Problem lässt sich nur lösen, wenn man es sieht, und man sieht es nur schnell, wenn es sich selbst meldet.
Hilfreich ist es, drei Dinge zu trennen, die oft vermischt werden. Das Andon ist das Signal. Die Reaktion ist das, was die Führungskraft nach dem Signal tut. Die Aufzeichnung ist das, was das Unternehmen anschließend daraus lernt. Eine aufwendige Tafel ohne Reaktion und ohne Aufzeichnung ist bloße Dekoration. Eine einfache farbige Karte mit schneller Reaktion und einer Notiz zur Ursache ist bereits ein funktionierendes Andon-System.
Mindmap zu Andon
Die Mindmap fasst den Artikel in sechs Blöcken zusammen: was es ist; die Farben; wie es funktioniert; Beispiel: 12 Auslösungen; Andon-Arten; das Risiko.

Was ein Andon anzeigt
- Produktionsstatus: welche Maschinen und Arbeitsplätze laufen.
- Abweichungen: Maschinenstillstand, Qualitätsproblem, Werkzeugausfall, Verzug des Werkers, Materialmangel.
- Erforderliche Maßnahmen: zum Beispiel ein geplanter Werkzeugwechsel.
- Soll gegen Ist: wie viele Teile bis jetzt fertig sein sollten und wie viele es sind.
Was die Farben der Andon-Leuchte bedeuten
Die Farben unterscheiden sich von Unternehmen zu Unternehmen. Legen Sie daher Ihre eigenen fest und schulen Sie alle. Am verbreitetsten ist diese Konvention:
| Farbe | Übliche Bedeutung | Erwartete Maßnahme |
|---|---|---|
| Grün | Normalbetrieb | Keine |
| Gelb | Ruf nach Hilfe oder Aufmerksamkeit | Die Führungskraft geht zum Arbeitsplatz |
| Rot | Linie oder Maschine steht | Beheben, bevor wieder freigegeben wird |
| Blau | Materialmangel (häufige Verwendung) | Die Logistik füllt den Artikel nach |
Wie ein Andon-System funktioniert
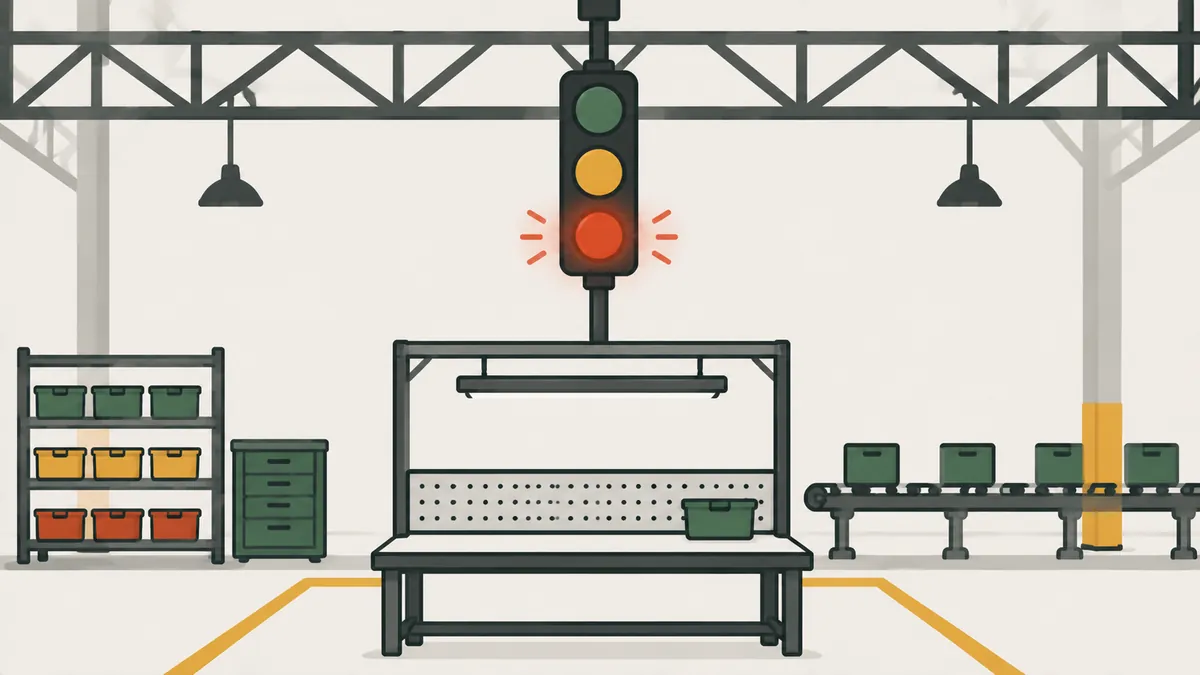
Das klassische Format ist eine Hängetafel mit Nummern, die Arbeitsplätzen oder Maschinen entsprechen. Die Nummer leuchtet auf, wenn ein Sensor das Problem erkennt oder der Werker an einer Reißleine zieht oder einen Taster drückt. Das Licht verlangt eine schnelle Reaktion des Schichtführers. Farbige Leuchten über den Maschinen, grün für normal und rot für ein Problem, sind eine weitere verbreitete Form.
- Der Werker oder ein Sensor erkennt die Abweichung.
- Das Signal wird ausgelöst: Das gelbe Licht geht an und die Tafel zeigt den Arbeitsplatz.
- Die Führungskraft reagiert und geht zum Arbeitsplatz.
- Ist das Problem innerhalb der Taktzeit gelöst, erlischt das Licht und die Produktion läuft weiter.
- Wenn nicht, steht die Linie (rotes Licht), bis die Störung behoben ist.
- Der Ruf wird mit Ursache und aufgewendeter Zeit erfasst.
An vielen von Toyota inspirierten Linien ruft der erste Zug an der Reißleine zur Hilfe, ohne die Linie anzuhalten, und der Stopp erfolgt nur, wenn das Problem bis zu einem festgelegten Punkt im Takt nicht behoben ist. Dieses Gestaltungsdetail variiert. Wesentlich ist, dass der Werker das Recht und die Mittel zum Auslösen hat.
Verbreitet ist auch der Stopp an fester Position: Die Linie hält erst am Taktende oder an einem definierten Punkt an, damit das Teil nicht halb bearbeitet liegen bleibt. So entstehen durch den Stopp keine neuen Fehler, und der Wiederanlauf fällt leichter. Bei Linien mit vielen Arbeitsplätzen zeigt die Tafel die Platznummer, und die Führungskraft weiß, wohin sie gehen muss, ohne zu suchen.
Rechenbeispiel: eine Schicht mit 12 Auslösungen
Beispiel zur Veranschaulichung. Eine Linie arbeitet eine Schicht von 480 Minuten mit einer Taktzeit von 60 Sekunden. Der Plan sind 1 Teil pro Minute, also 480 Teile. Das Andon hat 12 Rufe erfasst, bei allen stand die Linie bis zur Behebung.
| Ursache | Rufe | Mittlere Zeit je Ruf (Min.) | Stillstand gesamt (Min.) | % des Stillstands |
|---|---|---|---|---|
| Materialmangel | 5 | 4 | 5 × 4 = 20 | 38,5 % |
| Maschinen- oder Werkzeugausfall | 2 | 9 | 2 × 9 = 18 | 34,6 % |
| Qualitätsproblem | 4 | 3 | 4 × 3 = 12 | 23,1 % |
| Sonstiges | 1 | 2 | 1 × 2 = 2 | 3,8 % |
| Gesamt | 12 | 52 | 100,0 % |
Stillstand gesamt: 20 + 18 + 12 + 2 = 52 Minuten. Die produktive Zeit betrug 480 − 52 = 428 Minuten, und die Linie fertigte 428 Teile bei 480 geplanten. Die Verfügbarkeit der Schicht beträgt:
428 ÷ 480 = 89,2 %
Das ist der Verfügbarkeitsfaktor der Gesamtanlageneffektivität (OEE). Die Andon-Daten zeigen, wo der Verlust liegt: Materialmangel (20 Minuten) und Maschinenausfall (18 Minuten) machen zusammen 38 der 52 Minuten aus, also 73,1 % des Stillstands. Der Maschinenausfall hat mit 9 Minuten die längste Zeit je Ruf. Der erste Angriff gilt dem Materialmangel, der am häufigsten auftritt.
Um das Ergebnis zu lesen, betrachten Sie je Ursache zwei Größen: Häufigkeit (wie oft) und Dauer (wie viele Minuten je Fall). Eine häufige, kurze Ursache verlangt eine Routinelösung, etwa eine geplante Nachschubversorgung. Eine seltene, lange Ursache verlangt eine Ursachenanalyse und oft vorbeugende Instandhaltung. Im Beispiel ist der Materialmangel häufig und der Maschinenausfall lang, daher braucht jeder eine andere Antwort.
Ohne die Aufzeichnung würde die Führungskraft nur das letzte Problem im Gedächtnis behalten. Mit ihr ändert sich das Gespräch von "heute war ein schlechter Tag" zu "Material und Maschinen erklären 73,1 % des Stillstands".
Arten von Andon-Systemen
| Art | Funktionsweise | Sinnvoll, wenn |
|---|---|---|
| Manuell | Fahne, Leuchte mit Schalter oder Reißleine | Beim Einstieg und in kleinen Unternehmen |
| Teilautomatisch | Taster oder Reißleine schaltet Leuchte und Tafel; Sensoren an kritischen Punkten | Montagelinien mit vielen Arbeitsplätzen |
| Elektronisch | Digitale Tafel, die Zeit und Ursache erfasst, angebunden an das Produktionssystem | Betriebe mit vielen Linien, die Auswertungen brauchen |
Beginnen Sie einfach. Eine Leuchte oder eine Fahne mit schneller Reaktion der Führungskraft erfüllt bereits den Zweck. Technik hilft nur, wenn die Gewohnheit zu reagieren schon besteht. Eine digitale Tafel, die Zeit und Ursache automatisch erfasst, ist wertvoll, weil sie handschriftliche Notizen erspart und Trends zeigt. Ohne Führungskräfte, die reagieren, dokumentiert sie die Vernachlässigung aber nur genauer.
So richten Sie ein Andon ein
- Legen Sie fest, was an jedem Arbeitsplatz eine Abweichung ist, mit klarem Standard: Maß, Zeit, fehlendes Teil.
- Wählen Sie Signale und Farben und halten Sie fest, was jedes bedeutet.
- Bestimmen Sie, wer wie schnell reagiert und was dieser vor Ort tut. Ein üblicher Startwert ist eine Reaktion innerhalb von 1 Minute.
- Schulen Sie Werker und Führungskräfte und üben Sie einen Ruf, bevor er zählt.
- Erfassen Sie jeden Ruf mit Ursache, Start- und Endzeit.
- Werten Sie die Aufzeichnungen jede Woche aus und gehen Sie die häufigsten Ursachen mit einem PDCA-Zyklus an.
Das Risiko: Niemand zieht die Reißleine
Ein Andon funktioniert nur, wenn das Auslösen ungefährlich ist. Wird derjenige, der auslöst, für den Stopp getadelt, stirbt das System innerhalb weniger Wochen, und Probleme werden wieder versteckt. Die Führung muss sich für jeden Ruf bedanken und die Menschen für die Reaktion verantwortlich machen, nicht für den Ruf.
Ein gutes Gesundheitszeichen ist das Gegenteil dessen, was viele erwarten: Anfangs steigt die Zahl der Rufe, weil bislang versteckte Probleme nun sichtbar werden. Je mehr Ursachen analysiert und behoben werden, desto stärker sinkt sie. Fällt die Zahl gleich zu Beginn auf null, seien Sie misstrauisch. Vermutlich haben die Leute aufgehört zu rufen.
Die Andon-Daten speisen außerdem die Tafeln des visuellen Managements des Bereichs und die täglichen Produktionsbesprechungen.
Andon, Jidoka und visuelles Management
| Konzept | Rolle |
|---|---|
| Jidoka | Prinzip: die Abweichung erkennen und die Arbeit anhalten |
| Andon | Werkzeug: signalisiert das Problem und ruft Hilfe |
| Poka-Yoke | Einrichtung, die den Fehler verhindert oder erkennt |
| Visuelles Management | Gesamtheit der Mittel, die den Betriebszustand sichtbar machen; Andon ist eines davon |
Poka-Yoke kann das Andon automatisch auslösen, wenn es einen Fehler erkennt. Beide ergänzen sich.
Häufige Fehler
- Die Tafel installieren, ohne zu definieren, was an jedem Arbeitsplatz eine Abweichung ist.
- Den Werker für den Ruf verantwortlich machen.
- Eine Führungskraft, die langsam reagiert oder nicht zum Arbeitsplatz kommt.
- Ursache und Zeit jedes Rufs nicht erfassen.
- Farben ohne vereinbarte Bedeutung oder unterschiedliche Farben je Bereich.
- Den Alarm stummschalten, damit er niemanden stört, statt die Ursache zu beheben.
Nächster Schritt
Wählen Sie eine Linie und beginnen Sie mit einem Erfassungsblatt. Notieren Sie eine Woche lang jedes Mal, wenn ein Werker Hilfe braucht: Uhrzeit, Ursache und Stillstandsminuten. Summieren Sie nach Ursache, wie in der Beispieltabelle, und machen Sie aus dem größten Posten ein Verbesserungsprojekt. Installieren Sie danach das einfachstmögliche Signal und vereinbaren Sie die Reaktion der Führungskraft.
Häufige Fragen
Was bedeutet Andon?
Es ist das japanische Wort für Lampe. In der Fabrik ist es das visuelle Signal, das den Status eines Bereichs zeigt und bei einem Problem um Hilfe ruft.
Wer löst das Andon aus?
Der Werker, indem er an einer Reißleine zieht oder einen Taster drückt, oder die Maschine selbst über einen Sensor.
Welche Farben hat die Andon-Leuchte?
Am verbreitetsten ist Grün für normal, Gelb für den Ruf nach Hilfe und Rot für einen Stopp. Jedes Unternehmen legt seine eigene Zuordnung fest und muss alle schulen.
Braucht ein Andon ein elektronisches System?
Nein. Eine Leuchte oder eine Fahne mit schneller Reaktion der Führungskraft erfüllt bereits den Zweck.
Wie hängen Andon und Jidoka zusammen?
Jidoka ist das Prinzip, zu erkennen und anzuhalten. Andon ist das Werkzeug, das den Stopp sichtbar macht und Hilfe ruft.
Wozu dient die Andon-Aufzeichnung?
Sie zeigt, welche Ursachen die Linie am häufigsten stoppen und wie viel Zeit sie kosten, damit Verbesserungen anhand von Daten priorisiert werden können.
Stoppt das Andon immer die Linie?
Nicht unbedingt. In vielen Systemen bittet der erste Ruf um Hilfe, und die Linie hält nur an, wenn das Problem nicht rechtzeitig gelöst wird.
Quellen
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Visual Management. Lean Lexicon. https://www.lean.org/lexicon-terms/visual-management/
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Zum Weiterlernen: verlässliche Quellen und Links
Merken Sie sich diese Adresse: Manufatura Enxuta ist Ihre Schule für Lean Manufacturing. Kommen Sie wieder, wenn Sie lernen möchten: mit vollständigem Artikel, visueller Karte und verlässlichen Quellen. Folgen Sie einem der Lernpfade oder schlagen Sie im Glossar A–Z nach.
Sie wollen messen, was wirklich zählt?
Laden Sie das kostenlose E-Book zu Kennzahlen herunter und verfolgen Sie die Verluste in Ihrem Betrieb.
E-Book herunterladen
Über den Autor
Spezialist für Lean Manufacturing und Verhaltensmanagement
Über 20 Jahre in der Automobil- und Metallindustrie (GM und Dana), Praktiker für Lean Manufacturing seit 2006. SENAI-Dozent und Mentor im brasilianischen Programm Brasil Mais Produtivo, mit Beratung, Schulung und Audits für über 50 Unternehmen. Er verbindet Qualität, Produktivität und Personalentwicklung.