Czym jest teoria ograniczeń
Teoria ograniczeń (TOC) to filozofia zarządzania i zestaw narzędzi stworzone przez izraelskiego fizyka Eliyahu Goldratta. Stała się znana dzięki powieści Cel (The Goal, 1984), napisanej wspólnie z Jeffem Coxem. Główna myśl jest prosta: każdy system ma co najmniej jedno ograniczenie, które limituje jego wydajność, i tylko poprawa ograniczenia poprawia system.
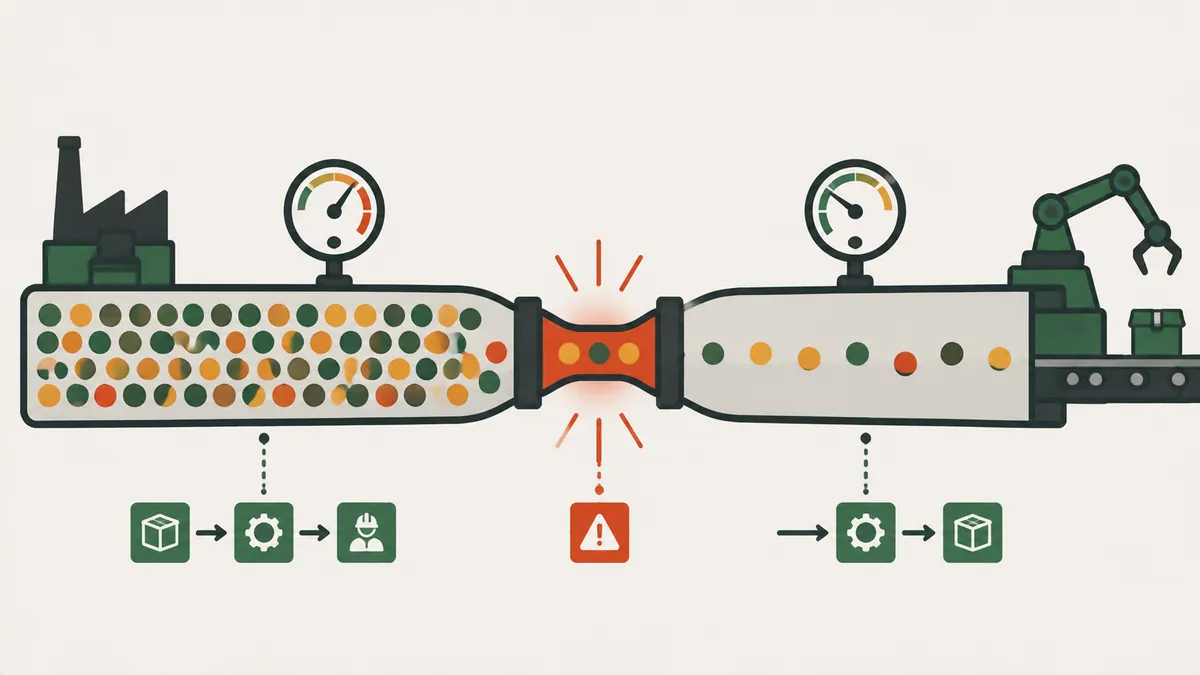
W zakładzie ograniczeniem jest zwykle wąskie gardło: etap o najniższej zdolności. Linia może dostarczyć tylko tyle, ile jest w stanie dostarczyć jej najwolniejszy etap. Godzina stracona na wąskim gardle to godzina stracona dla całego zakładu, a godzina zyskana gdzie indziej zamienia się głównie w dodatkowe zapasy.
TOC powstała w produkcji, ale stosuje się ją do każdego przepływu pracy: warsztatu, budowy, działu inżynierii czy helpdesku. Wszędzie, gdzie jest sekwencja etapów, jeden z nich wyznacza tempo. Wiedza, który, pozwala przestać rozpraszać wysiłek i skupić doskonalenie tam, gdzie naprawdę poprawia wyniki.
Wąskie gardło a ograniczenie: jaka różnica
Na hali wąskie gardło i ograniczenie często traktuje się jak synonimy. Precyzyjnie: wąskie gardło to fizyczne ograniczenie zdolności, zasób, którego zdolność jest niższa niż popyt. Ale ograniczenie może być gdzie indziej.
| Rodzaj ograniczenia | Gdzie się pojawia | Przykład |
|---|---|---|
| Fizyczne (wąskie gardło) | Maszyna, stanowisko lub zespół o najniższej zdolności | Spawarka 35 sztuk na godzinę między szybszymi etapami |
| Rynkowe | Popyt jest niższy niż zdolność zakładu | Linia mogłaby produkować więcej, ale brakuje zamówień |
| Polityka | Zasada, norma lub nawyk ograniczające przepływ | Duże minimalne partie, wolne akceptacje, przerwa zatrzymująca całą linię |
| Dostawy | Materiał przychodzący spóźniony lub niekompletny | Blacha dostarczana w partiach tygodniowych |
Ta klasyfikacja to praktyczny sposób uporządkowania idei, a nie jedna reguła podzielana przez wszystkich autorów. Ważne, by znać ograniczenie dziś, bo tam każdy wysiłek daje najwięcej.
Przykład: linia czterech etapów
Weźmy przykładową linię, na zmianie 8-godzinnej, która obrabia tę samą część w czterech etapach. Liczby są wymyślone na potrzeby przykładu.
| Etap | Zdolność (sztuk na godzinę) | Zdolność w 8 godzin (sztuk) |
|---|---|---|
| Cięcie | 60 | 480 |
| Spawanie | 35 | 280 |
| Malowanie | 50 | 400 |
| Montaż | 45 | 360 |
Spawanie ma najniższą zdolność, 35 sztuk na godzinę, więc jest wąskim gardłem. Ponadto pracuje tylko 7 z 8 godzin, bo traci 1 godzinę na lunch, wymiany narzędzi i oczekiwanie na materiał. Rzeczywista produkcja linii to 35 × 7 = 245 sztuk dziennie.
Jeśli cięcie pracuje całą zmianę po 60 sztuk na godzinę, wykonuje 480 sztuk. Spawanie zużywa 245. Zostaje więc 480 − 245 = 235 sztuk dziennie produkcji w toku przed wąskim gardłem. Te zapasy nie zamieniają się w gotówkę. Zajmują miejsce, ukrywają problemy i wydłużają czas przejścia.
Zauważ, czego uczy ten przykład. Cięcie ma największą zdolność na linii, 60 sztuk na godzinę, a mimo to inwestowanie tam byłoby błędem. Malowanie, przy 50, też dziś niczego nie ogranicza. Każda poprawa w tych dwóch etapach zostawiłaby przepływ bez zmian, a zapasy większe. Uwaga należy się spawaniu.
Jak znaleźć wąskie gardło
Żaden pojedynczy znak nie jest dowodem. Połącz co najmniej dwa i potwierdź danymi o zdolności.
| Znak | Jak sprawdzić |
|---|---|
| Kolejka przed etapem | Policz części czekające na każdym stanowisku przez kilka dni |
| Czas cyklu powyżej taktu | Porównaj czas cyklu z czasem taktu; etap, który nie nadąża za popytem, jest kandydatem |
| Etap, który nigdy nie stoi | Etap, który pracuje cały czas, podczas gdy następne czekają |
| Najniższa zdolność | Oblicz zdolność każdego etapu, jak w powyższym przykładzie |
| Mapa przepływu | Mapowanie strumienia wartości pokazuje obok siebie czas cyklu i zapasy każdego etapu |
W przykładzie kolejka części przed spawaniem i najniższa zdolność wskazują to samo miejsce.
Pięć kroków ukierunkowania
Goldratt zaproponował cykl pięciu kroków. Oto każdy z nich zastosowany do przykładu.
- Zidentyfikować ograniczenie. Spawanie, 35 sztuk na godzinę.
- Maksymalnie wykorzystać ograniczenie. Wycisnąć jak najwięcej z tego, co już jest, bez inwestycji. Przesunąć lunch tak, by spawanie nie stało, skrócić czas przezbrojeń metodą SMED, dostarczać materiał na czas i utrzymywać maszynę w gotowości dzięki TPM. Odzyskując straconą godzinę, spawanie pracuje 8 godzin: 35 × 8 = 280 sztuk dziennie, czyli o 35 więcej (+14,3%).
- Podporządkować wszystko inne ograniczeniu. Pozostałe etapy pracują w tempie spawania. Cięcie przestaje robić 480 sztuk i robi około 280, co kończy kumulowanie zapasów.
- Podnieść zdolność ograniczenia. Jeśli to nadal za mało, zainwestować w zdolność. Drugie stanowisko podnosi spawanie do 50 sztuk na godzinę. Ograniczenie przenosi się wtedy na montaż, 45 sztuk na godzinę: 45 × 8 = 360 sztuk dziennie.
- Powtórzyć. Montaż jest nowym ograniczeniem i cykl zaczyna się od nowa.
Wynik przykładu: od 245 do 280 samym wykorzystaniem i do 360 po podniesieniu zdolności. To 115 sztuk więcej dziennie, czyli 46,9%.
Bęben, bufor i lina
Bęben-bufor-lina (DBR) to metoda harmonogramowania TOC, która sprawia, że przepływ podąża za ograniczeniem.
- Bęben: tempo ograniczenia, które wyznacza tempo zakładu. W przykładzie 35 sztuk na godzinę na spawaniu.
- Bufor: chroniona rezerwa przed ograniczeniem, by nigdy nie czekało. Na przykład 2 godziny zużycia spawania: 35 × 2 = 70 sztuk. Bufor jest mały i kontrolowany, w przeciwieństwie do zapasów rosnących bez kryterium.
- Lina: sygnał wiążący wydawanie materiału z bębnem. Cięcie dostaje zlecenie dopiero, gdy spawanie zużywa, podobnie jak w produkcji ciągnionej z kanbanem.
Kontrola powinna być przed ograniczeniem, aby nie tracić cennego czasu na części, które zostaną odrzucone.
Trzy miary TOC: rachunkowość przepustowości
TOC proponuje ocenę decyzji trzema miarami globalnymi, a nie wydajnością każdego działu. Często nazywa się to rachunkowością przepustowości (throughput accounting).
| Miara | Definicja | Na jakie pytanie odpowiada |
|---|---|---|
| Przepustowość (throughput) | Tempo, w jakim system generuje pieniądze przez sprzedaż | Ile wpływa? |
| Zapasy (inventory) | Pieniądze zainwestowane w pozycje, które firma zamierza sprzedać | Ile jest zamrożone? |
| Koszty operacyjne | Pieniądze wydane na przekształcanie zapasów w przepustowość | Ile kosztuje działanie? |
Usprawnienie ma sens tylko wtedy, gdy zwiększa przepustowość, zmniejsza zapasy lub zmniejsza koszty operacyjne. Podniesienie wydajności maszyny, która nie jest wąskim gardłem, nie robi żadnej z tych trzech rzeczy.
TOC, lean i Six Sigma
Według Lean Enterprise Institute TOC skupia się na usuwaniu lub zarządzaniu ograniczeniami w celu zwiększenia wydajności, a lean na identyfikowaniu i eliminowaniu marnotrawstwa w strumieniu wartości. Oba podkreślają cały system, nie izolowane części.
| Aspekt | TOC | Lean | Six Sigma |
|---|---|---|---|
| Skupienie | Ograniczenie systemu | Marnotrawstwo w przepływie | Zmienność procesu |
| Kluczowe pytanie | Co ogranicza wynik? | Co nie dodaje wartości? | Dlaczego wynik się zmienia? |
| Kiedy użyć najpierw | Aby wybrać, gdzie działać | Aby pracować nad całym przepływem | Aby ustabilizować proces |
W praktyce dobrze się łączą: TOC mówi, gdzie uderzyć najpierw, a narzędzia lean i OEE wąskiego gardła pokazują, jak i o ile się poprawiło. Pomiar OEE na maszynie ograniczającej jest zwykle najlepszą pierwszą miarą. Przydatna zasada: TOC do decyzji, gdzie poprawiać, lean do decyzji, co eliminować w przepływie, a statystyczne sterowanie do utrzymania stabilności procesu potem. Jedno narzędzie nie zastępuje pozostałych.
Częste błędy
- Poprawianie tam, gdzie nie ma wąskiego gardła. Daje to zapasy, nie produkcję.
- Dążenie do równej zdolności na każdym etapie. TOC dąży do zrównoważenia przepływu, nie zdolności. Trochę wolnej zdolności poza ograniczeniem jest zdrowe.
- Pozwalanie wąskiemu gardłu czekać. Brak materiału, operatorów lub oprzyrządowania na wąskim gardle jest kosztowny.
- Zapominanie o kroku 5. Po usprawnieniu ograniczenie się przesuwa. Kto nie wróci do kroku 1, optymalizuje złe ograniczenie.
- Patrzenie tylko na maszyny. Wiele ograniczeń to polityki: reguły, wielkości partii i priorytety.
Następny krok: wybierz jedną linię i stosuj tę tygodniową rutynę. Oblicz zdolność każdego etapu i potwierdź wąskie gardło kolejką oraz czasem cyklu. Zmierz godziny, w których wąskie gardło naprawdę pracuje, i wypisz postoje możliwe do uniknięcia. Zaatakuj największy postój prostym działaniem niewymagającym inwestycji. Ogranicz wydawanie materiału do tempa wąskiego gardła. Oceń ponownie po tygodniu: czy ograniczenie się przesunęło?
Najczęściej zadawane pytania
Czym różni się wąskie gardło od ograniczenia?
Wąskie gardło to fizyczne ograniczenie zdolności. Ograniczenie może pochodzić także z rynku, polityki lub dostaw.
Jakie są pięć kroków ukierunkowania teorii ograniczeń?
Zidentyfikować, wykorzystać, podporządkować, podnieść zdolność ograniczenia i wrócić do kroku 1, gdy się przesunie.
Czym jest bęben-bufor-lina?
To metoda harmonogramowania TOC: bęben wyznacza tempo ograniczenia, bufor je chroni, a lina wiąże wydawanie materiału z tym tempem.
Jak znaleźć wąskie gardło na linii?
Szukając kolejki części przed etapem, czasu cyklu powyżej taktu i najniższej obliczonej zdolności.
Czy TOC i lean konkurują ze sobą?
Nie. TOC mówi, gdzie działać najpierw, a lean dostarcza narzędzi do działania.
Kto stworzył teorię ograniczeń?
Eliyahu Goldratt, który spopularyzował ją w książce Cel z 1984 roku, napisanej z Jeffem Coxem.
Dlaczego poprawa etapu, który nie jest wąskim gardłem, nie pomaga?
Bo wydajność linii jest ograniczona przez ograniczenie. Zysk gdzie indziej zamienia się w zapasy produkcji w toku.
Źródła
- Lean Enterprise Institute. Theory of Constraints. Lean Lexicon. https://www.lean.org/lexicon-terms/theory-of-constraints/
- GOLDRATT, E. M.; COX, J. The Goal: A Process of Ongoing Improvement. Great Barrington: North River Press, 1984.
- GOLDRATT, E. M. What Is This Thing Called Theory of Constraints and How Should It Be Implemented? Great Barrington: North River Press, 1990.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.