Kalkulator kart kanban
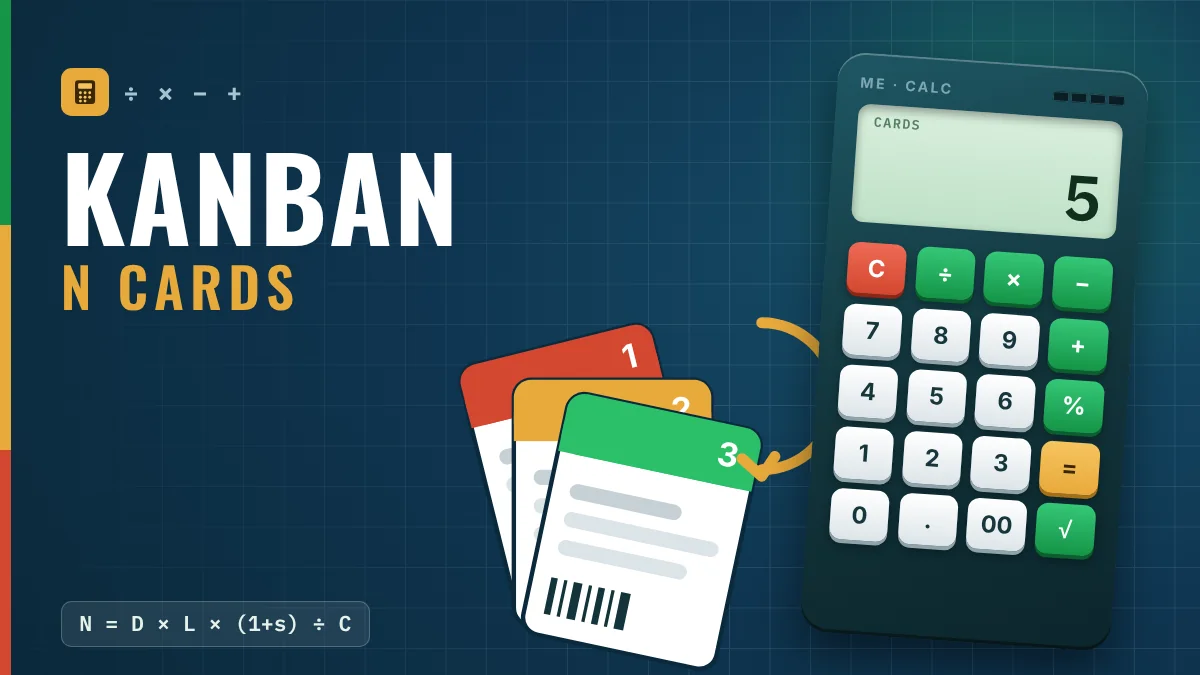
Wpisz popyt, czas uzupełniania, współczynnik bezpieczeństwa i wielkość pojemnika. Kalkulator zwraca liczbę kart, już zaokrągloną w górę. Wartości początkowe pochodzą z przykładu w artykule; zastąp je własnymi.
N = 400 × 0,5 × 1,1 ÷ 50 = 4,4. Zawsze zaokrąglaj w górę: 5 kart, czyli 250 sztuk w obiegu.
Wartości początkowe: przykład ilustracyjny z artykułu, bez prawdziwej firmy.
Czym jest kanban
Kanban to urządzenie sygnalizacyjne, które autoryzuje i zleca produkcję lub pobranie wyrobów w systemie ciągnionym. Termin jest japoński i oznacza znak lub szyld. Karty są najbardziej znanym przykładem, ale Lean Enterprise Institute zauważa, że kanbanem może być także metalowa tabliczka, kolorowa kulka, sygnał elektroniczny lub dowolne urządzenie niosące właściwą informację i zapobiegające błędnym poleceniom.
System opracowano w Toyocie, a Taiichi Ohno opisał go jako środek obsługi just in time. Idea jest prosta: proces następny pobiera to, co zużył, a proces poprzedni wytwarza tylko to, co pobrano. Nic nie jest wytwarzane ani przemieszczane bez kanbana.
Głównym celem jest eliminacja nadprodukcji, czyli marnotrawstwa polegającego na wytwarzaniu więcej, wcześniej lub szybciej, niż żąda klient. Ponieważ liczba kart ogranicza zapas w pętli, kanban uwidacznia też problemy: gdy zabraknie części, ujawnia się przyczyna i można ją usunąć.
Uwaga o terminie: opisywany tu kanban fabryczny uzupełnia części. Tablica kanban używana w zespołach programistycznych i biurowych pożyczyła nazwę i ideę ograniczania pracy w toku, ale to inne zastosowanie.
Jak działa pętla kanban
Podstawowa pętla ma sześć kroków. Supermarket to mały, uporządkowany zapas ze stałymi adresami, między dwoma procesami.
- Stanowisko odbiorcy zużywa ostatnią sztukę z pełnego pojemnika.
- Karta pobrania, która była w pojemniku, zostaje zwolniona i trafia do supermarketu.
- Magazynier bierze pełny pojemnik z supermarketu i zanosi go odbiorcy wraz z kartą.
- Karta produkcji z pobranego pojemnika wraca na stanowisko dostawcy i trafia na tablicę planowania.
- Dostawca wytwarza jeden pojemnik na każdą kartę z tablicy, w kolejności ich napływu.
- Gotowy pojemnik, z kartą produkcji, wraca do supermarketu i pętla zaczyna się od nowa.
Efektem jest produkcja ciągniona: rzeczywiste zużycie wyznacza tempo dostawcy, zamiast harmonogramu pchającego części przez zakład. Aby zobaczyć cały system, do którego należy kanban, przeczytaj artykuł o just in time.
Kanban produkcyjny i kanban pobrania
| Kanban produkcyjny | Kanban pobrania | |
|---|---|---|
| Funkcja | Upoważnia proces dostawcy do produkcji | Upoważnia do przeniesienia części do procesu odbiorcy |
| Kiedy jest wydawany | Gdy odbiorca bierze części z supermarketu | Gdy odbiorca zużył pojemnik |
| Przykład | Prasa tłocząca dostaje kartę i wytwarza partię 50 sztuk | Magazynier zawozi pojemnik z supermarketu na montaż |
Karta podaje nazwę i numer części, dostawcę lub proces, który ją zasila, ilość w pojemniku, adres składowania i proces zużywający. Może mieć kod kreskowy do śledzenia. Są też odmiany: kanban dostawcy, dla części zewnętrznych; kanban sygnałowy, w którym znak na pojemniku zastępuje kartę; oraz kanban elektroniczny, przesyłający sygnał przez system. Zasada jest ta sama.
Zasady kanban
Aby system działał, literatura o Systemie Produkcyjnym Toyoty opisuje zasady stosowania. Są wersje krótkie z czterema zasadami i dłuższe z sześcioma; oto praktyczne uporządkowanie:
- Proces odbiorcy pobiera od procesu dostawcy tylko to, co wskazuje karta.
- Proces dostawcy wytwarza tylko ilość i kolejność, które pobrano.
- Żadna część nie jest wytwarzana ani przenoszona bez kanbana.
- Kanban zawsze podróżuje z fizyczną częścią.
- Wadliwa część nigdy nie trafia do następnego procesu.
- Zmniejszanie liczby kart czyni system bardziej wrażliwym na problemy.
Jak obliczyć liczbę kart kanban, z przykładem
N = D × LT × (1 + α) ÷ C
N to liczba kart, D popyt w okresie, LT czas uzupełnienia w tej samej jednostce, α współczynnik bezpieczeństwa, a C ilość w pojemniku. Przykład poglądowy:
| Dane | Wartość |
|---|---|
| Popyt (D) | 400 sztuk dziennie |
| Czas uzupełnienia (LT) | 0,5 dnia |
| Współczynnik bezpieczeństwa (α) | 10% |
| Sztuk w pojemniku (C) | 50 |
N = 400 × 0,5 × 1,1 ÷ 50 = 220 ÷ 50 = 4,4, zaokrąglone w górę do 5 kart. Maksymalny zapas w pętli: 5 × 50 = 250 sztuk, czyli 0,625 dnia popytu.
W ośmiogodzinnym dniu linia zużywa jeden pojemnik co 60 minut. W trakcie półdniowego uzupełniania zużywa 4 (200 sztuk). Pozostałe 0,4 karty to zapas bezpieczeństwa, 20 sztuk. Zobacz, co się dzieje przy zmianie liczby:
| Karty | Sztuki w pętli | Popyt w czasie uzupełniania, z zapasem | Wynik |
|---|---|---|---|
| 4 | 200 | 220 | Brakuje 20 sztuk; linia staje |
| 5 | 250 | 220 | 30 sztuk zapasu |
Przy 4 kartach pętla pokrywa dokładnie pół dnia popytu, bez żadnego zapasu. Każde opóźnienie zatrzymuje linię. Dlatego lean zmniejsza liczbę kart stopniowo i dopiero po zajęciu się przyczyną problemu, który zapas ukrywał.
Kiedy kanban działa, kanban i MRP
Kanban działa najlepiej przy dość stabilnym popycie, powtarzalnych wyrobach, kontrolowanej różnorodności i dostawcy ze znanym czasem uzupełnienia. Przy bardzo nierównym popycie najpierw zajmij się heijunka. Przy długich przezbrojeniach najpierw SMED, by umożliwić mniejsze partie.
| Kanban | MRP | |
|---|---|---|
| Logika | Ciągnięcie: uzupełniaj to, co zużyto | Planuj z prognozy i pchaj zlecenia |
| Wyzwalacz | Karta lub sygnał zużycia | Główny harmonogram i struktura wyrobu |
| Najlepszy dla | Wyrobów o dużej rotacji i stabilnego popytu | Wyrobów drogich, na zamówienie lub o długim czasie realizacji |
Wiele zakładów używa obu: MRP do zakupów o długim horyzoncie, a kanbana do wyrobów o dużej rotacji na hali. Tablica kanban używana w oprogramowaniu i pracy biurowej ogranicza pracę w toku, ale nie uzupełnia części.
Jak wdrożyć bez zatrzymywania linii
- Zacznij od rodziny części o regularnym zużyciu, z jednym wyraźnie określonym odbiorcą i dostawcą.
- Zbuduj supermarket ze stałymi adresami i identyfikacją wizualną, wsparty 5S.
- Na początku licz karty z pewnym zapasem i zmniejszaj stopniowo.
- Przeszkol z zasad: brak karty, brak produkcji; pobieraj tylko to, o co prosi karta.
- Śledź braki i nadmiary na tablicy zarządzania wizualnego.
- Przeglądaj liczbę kart, gdy zmienia się popyt, czas uzupełnienia lub wielkość pojemnika. Każdy ujawniony problem staje się cyklem kaizen.
Częste błędy
- Policzenie kart raz i nigdy ich nieprzeglądanie.
- Uruchomienie kanbana w niestabilnym procesie, z długimi przezbrojeniami i częstymi awariami.
- Produkcja bez karty, by wykorzystać wolne moce.
- Wysoki współczynnik bezpieczeństwa maskujący niestabilność.
- Gubienie kart bez kontroli i mieszanie jednostek czasu w obliczeniach.
- Wysyłanie wadliwej części do supermarketu.
Następny krok: wybierz wyrób o regularnej rotacji, z wyraźnym odbiorcą i dostawcą. Zmierz dzienny popyt i rzeczywisty czas uzupełnienia. Oblicz N ze wzoru i zaokrąglij w górę. Zbuduj supermarket, wydrukuj karty i uruchom na dwa tygodnie. Jeśli linii nigdy niczego nie brakuje, zabierz jedną kartę i zobacz, co się ujawni.
Najczęściej zadawane pytania
Czym jest kanban?
Sygnałem, w postaci karty, tabliczki lub wiadomości elektronicznej, który upoważnia do wytwarzania lub przemieszczania wyrobów w systemie produkcji ciągnionej.
Co znaczy kanban?
To japońskie słowo oznaczające znak lub szyld.
Jak działa system kanban?
Odbiorca zużywa pojemnik, karta trafia do supermarketu i dostawcy, a dostawca wytwarza tylko to, co pobrano, uzupełniając supermarket.
Czym różni się kanban produkcyjny od kanbana pobrania?
Kanban produkcyjny upoważnia dostawcę do wytwarzania części; kanban pobrania upoważnia do przeniesienia części do odbiorcy.
Jak obliczyć liczbę kart kanban?
Wzorem N = D × LT × (1 + α) ÷ C, zaokrąglając w górę. W przykładzie 400 × 0,5 × 1,1 ÷ 50 = 4,4, czyli 5 kart.
Czy kanban i just in time to to samo?
Nie. Just in time to system produkcji; kanban to jedno z narzędzi, które sprawiają, że system ciągniony działa.
Czy kanban fabryczny to to samo co tablica kanban?
Nie. Kanban fabryczny uzupełnia zużyte części. Tablica kanban ogranicza pracę w toku w oprogramowaniu i pracy biurowej.
Kiedy nie należy stosować kanbana?
Przy bardzo nierównym popycie, wyrobach na zamówienie lub niestabilnych procesach z długimi przezbrojeniami i częstymi awariami kanban zwykle zawodzi.
Źródła
- Lean Enterprise Institute. Kanban. Lean Lexicon. https://www.lean.org/lexicon-terms/kanban/
- Lean Enterprise Institute. Supermarket. Lean Lexicon. https://www.lean.org/lexicon-terms/supermarket/
- MONDEN, Y. Toyota Production System: An Integrated Approach to Just-in-Time. Boca Raton: CRC Press.
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.


