Czym jest SMED
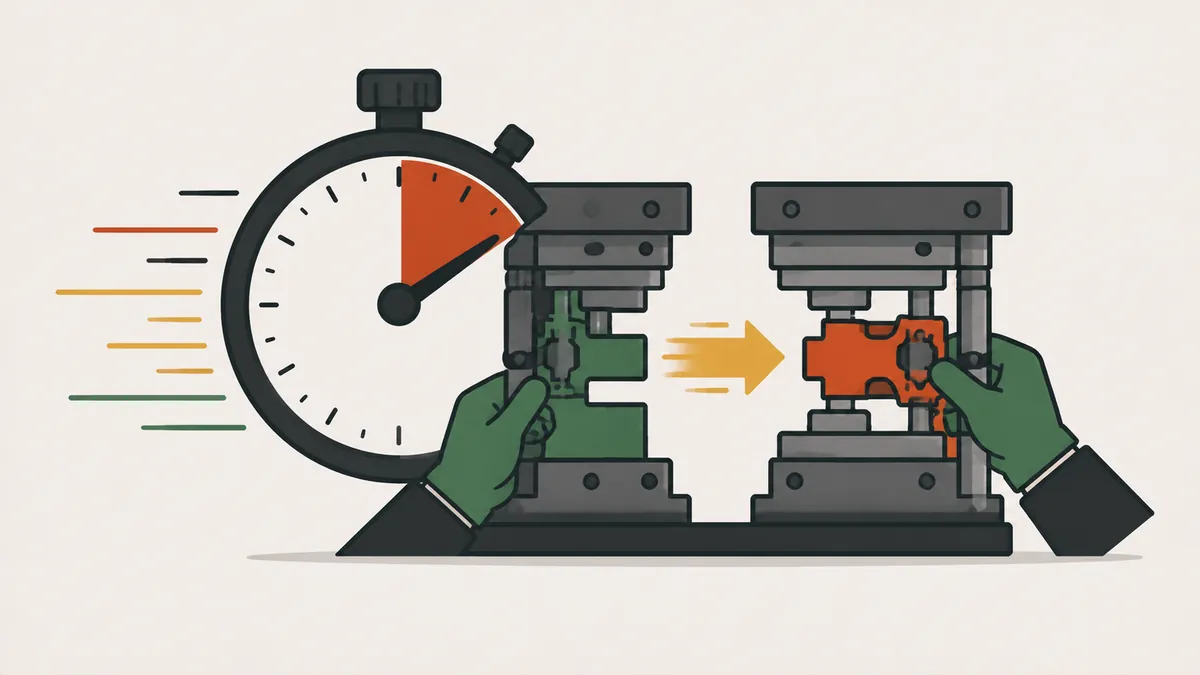
SMED (Single Minute Exchange of Die) to metoda opracowana przez Shigeo Shingo, która skraca czas przezbrojenia maszyny: czas od ostatniej dobrej sztuki jednego wyrobu do pierwszej dobrej sztuki następnego. „Single minute” oznacza minuty jednocyfrowe, czyli przezbrojenia poniżej 10 minut, co jest końcowym celem metody.
Lean Enterprise Institute definiuje przezbrojenie jako przestawienie maszyny lub linii z jednego wyrobu na inny. W hali ta sama idea nazywa się też ustawianiem, wymianą matrycy, wymianą narzędzia, wymianą formy czy szybką zmianą.
Shingo wyprowadził metodę z pracy w japońskich zakładach, w tym w Toyocie, i opisał ją w książce A Revolution in Manufacturing: The SMED System. Główna idea jest prosta: większość przezbrojenia nie musi się odbywać przy zatrzymanej maszynie.
Ważny szczegół: czas przezbrojenia nie kończy się, gdy maszyna ruszy. Trwa do pierwszej dobrej sztuki, więc obejmuje regulacje i próbne sztuki. Mierzenie tylko do ponownego startu ukrywa część straty.
Dlaczego przezbrojenia tak bardzo się liczą
Długie przezbrojenia skłaniają zakłady do dużych partii: jeśli zmiana trwa dwie godziny, nikt nie chce robić jej dwa razy na zmianie. Duże partie tworzą zapasy, jedno z marnotrawstw lean, wydłużają czas realizacji i spowalniają reakcję na klienta.
Krótsze przezbrojenia umożliwiają małe partie, a z nimi wyrównywanie produkcji i just in time. W OEE przezbrojenie jest stratą dostępności: każda minuta zmiany to minuta, w której maszyna nie produkuje.
Kiedy SMED się opłaca? Zwykle gdy maszyna jest wąskim gardłem, gdy na zmianie jest wiele przezbrojeń, gdy partie są duże z powodu przezbrojeń lub gdy rośnie różnorodność wyrobów. Jeśli maszyna jest przezbrajana raz w tygodniu i nie ogranicza przepływu, inne usprawnienia dadzą więcej.
Czynności wewnętrzne i zewnętrzne
Główna idea SMED to oddzielenie tego, co można zrobić tylko przy zatrzymanej maszynie, od tego, co można robić, gdy pracuje.
| Rodzaj | Definicja | Przykłady |
|---|---|---|
| Czynności wewnętrzne | Można je wykonać tylko przy zatrzymanej maszynie | Odkręcanie i dokręcanie matrycy, wymiana matrycy, regulacja wysokości |
| Czynności zewnętrzne | Można je wykonać, gdy maszyna produkuje | Przyniesienie następnej matrycy, wstępne nagrzewanie, zebranie śrub i mocowań, przeczytanie zlecenia |
W wielu zakładach duża część czasu przezbrojenia idzie na szukanie narzędzi, czekanie na wózek widłowy lub przynoszenie rysunku, wszystko przy niepotrzebnie zatrzymanej maszynie. Samo oddzielenie czynności wewnętrznych od zewnętrznych zwykle daje dużą redukcję, prawie bez inwestycji.
Etapy metody
Shingo uporządkował SMED w etapy. Zaczynają się od obserwacji i idą od najtańszych do najdroższych:
| Etap | Co zrobić | Przykład |
|---|---|---|
| 0. Punkt wyjścia | Sfilmować rzeczywiste przezbrojenie i wypisać każdą czynność z jej czasem | Wszystko robi się przy zatrzymanej maszynie |
| 1. Oddzielić wewnętrzne od zewnętrznych | Sklasyfikować każdą czynność i przenieść zewnętrzne przed zatrzymanie | Przynieść narzędzia i śruby przed zatrzymaniem maszyny |
| 2. Zamienić wewnętrzne w zewnętrzne | Przemyśleć to, co wydawało się wewnętrzne, i przygotować poza maszyną | Nagrzać matrycę, wstępnie zmontować uchwyty |
| 3. Usprawnić to, co zostało | Skrócić pracę wewnętrzną: szybkie zaciski, prowadnice, brak regulacji metodą prób i błędów | Mocowanie jednym ruchem, kołki prowadzące, ujednolicone wysokości |
Po etapie 3 cykl zaczyna się od nowa: znów filmujemy, mierzymy nowy czas i szukamy kolejnej redukcji. Nowa metoda trafia do pracy standaryzowanej, a każda zmiana jest szkolona.
W praktyce najbardziej zaskakuje etap 1, bo ujawnia czas tracony bez powodu przy zatrzymanej maszynie: szukanie klucza, czekanie na wózek, przynoszenie rysunku. W etapie 2 pytanie brzmi: „czy to naprawdę trzeba robić przy zatrzymanej maszynie?”. Nagrzewanie matrycy w piecu obok prasy zdejmuje z postoju czas, który wyglądał na nieunikniony. W etapie 3 uwaga przechodzi na sam ruch odkręcania, pozycjonowania i dokręcania i tu wchodzą techniki inżynierskie.
Przykład obliczeniowy: z 60 do 20 minut
Przykład poglądowy. Prasa wykonuje 3 przezbrojenia na zmianie 480 minut, a każde trwa 60 minut przy zatrzymanej maszynie. Zespół zastosował etapy SMED:
| Etap | Co się zmieniło | Maszyna zatrzymana |
|---|---|---|
| 0. Punkt wyjścia | Wszystko robi się przy zatrzymanej maszynie | 60 min |
| 1. Oddzielić wewnętrzne od zewnętrznych | 15 min czynności zewnętrznych (przyniesienie narzędzi, zebranie śrub, przeczytanie zlecenia) przechodzi przed zatrzymanie | 45 min |
| 2. Zamienić wewnętrzne w zewnętrzne | 10 min: nagrzanie matrycy i wstępny montaż uchwytów poza maszyną | 35 min |
| 3. Usprawnić to, co zostało | 15 min: szybkie zaciski, kołki prowadzące i koniec regulacji metodą prób i błędów | 20 min |
Redukcja na przezbrojenie: (60 − 20) ÷ 60 = 66,7%. Zysk na zmianę: przed 3 × 60 = 180 minut postoju na przezbrojenia; po 3 × 20 = 60 minut. Prasa oddaje produkcji 180 − 60 = 120 minut na zmianę.
| Przed | Po | |
|---|---|---|
| Czas jednego przezbrojenia | 60 min | 20 min |
| Maszyna zatrzymana na przezbrojenia na zmianę | 180 min | 60 min |
| Dostępność (przezbrojenie jako jedyny postój) | 62,5% | 87,5% |
Dostępność to (480 − 180) ÷ 480 = 62,5% przed i (480 − 60) ÷ 480 = 87,5% po. 20 minut to wciąż więcej niż cel jednocyfrowy: wynik to doskonały pierwszy cykl, a nie koniec pracy.
Zauważ, że największa część zysku przyszła z dwóch pierwszych etapów: 25 z 40 zaoszczędzonych minut, bez kupowania czegokolwiek. Ten wzorzec powtarza się w wielu przypadkach i dlatego zawsze warto zaczynać od oddzielenia czynności wewnętrznych od zewnętrznych.
Zysk można wykorzystać na dwa sposoby: produkować więcej w tej samej zmianie albo zachować produkcję i przezbrajać częściej, z mniejszymi partiami. Lean dąży do drugiego. Przy tych samych 180 minutach na przezbrojenia prasa może teraz wykonać 180 ÷ 20 = 9 przezbrojeń. Jeśli popyt to 900 sztuk na zmianę, partie spadają z 300 do 900 ÷ 9 = 100 sztuk, a zapasy między procesami maleją proporcjonalnie.
Techniki upraszczania przezbrojenia
- Szybkie mocowanie: zamiana śrub na zaciski, kliny i zamki na ćwierć obrotu.
- Kołki prowadzące i ograniczniki: narzędzie samo się pozycjonuje, bez dokładnej regulacji.
- Ujednolicone wysokości i wymiary: różne narzędzia używają tych samych mocowań i kluczy.
- Wózek przezbrojeniowy: wszystko, co potrzebne, na wózku przygotowanym dzień wcześniej.
- Operacje równoległe: dwie osoby pracują jednocześnie po różnych stronach maszyny.
- Eliminacja regulacji: znaczniki, skale i nastawy prowadzące do właściwego ustawienia za pierwszym razem.
Zacznij od technik z etapów 1 i 2, które prawie nic nie kosztują, a etap 3 zostaw na później. Kupowanie drogiego sprzętu przed oddzieleniem pracy wewnętrznej od zewnętrznej to najczęstszy błąd.
Jak zastosować to w praktyce
- Wybierz właściwą maszynę. Zacznij od wąskiego gardła lub maszyny z największymi przestojami na przezbrojenia.
- Zbierz zespół z operatorów, utrzymania ruchu i osoby planującej produkcję.
- Sfilmuj pełne przezbrojenie i zmierz czas każdej czynności, jak w badaniu czasów.
- Obejrzyj nagranie z zespołem i sklasyfikuj każdą czynność jako wewnętrzną lub zewnętrzną.
- Stosuj etapy 1–3, po jednym, mierząc czas po każdej zmianie.
- Ustandaryzuj i przeszkol każdą zmianę, z listą kontrolną i wózkiem przezbrojeniowym.
- Wykorzystaj zysk do zmniejszenia wielkości partii, a nie tylko do większej produkcji.
Do śledzenia wyniku wystarczy kilka wskaźników wywieszonych na tablicy przy maszynie:
| Wskaźnik | Co pokazuje |
|---|---|
| Czas przezbrojenia | Od ostatniej dobrej sztuki do pierwszej dobrej sztuki następnego wyrobu |
| Przezbrojenia na zmianę | Jaką różnorodność obsługuje maszyna |
| Udział czynności zewnętrznych | Jak duża część przezbrojenia wyszła już poza postój |
| Średnia wielkość partii | Czy zysk zamienił się w mniejsze zapasy, czy tylko w większy wolumen |
| Dostępność | Wpływ na OEE maszyny |
Typowe błędy i następny krok
- Kupowanie drogiego sprzętu przed oddzieleniem czynności wewnętrznych i zewnętrznych, które kosztuje prawie nic.
- Usprawnienie przezbrojenia bez zmiany wielkości partii, co marnuje zysk.
- Brak standaryzacji: po kilku tygodniach każda zmiana wraca do własnego sposobu.
- Mierzenie tylko postoju maszyny i zapominanie o regulacjach do pierwszej dobrej sztuki.
- Prowadzenie projektu bez operatorów, którzy znają marnotrawstwo przezbrojenia.
- Zatrzymanie się na pierwszym wyniku. Celem są minuty jednocyfrowe, a metoda jest cyklem.
- Bałagan na wózku przezbrojeniowym. Bez 5S w miejscu przezbrojenia wraca szukanie narzędzi.
Następny krok. Wybierz maszynę z największą liczbą przestojów na przezbrojenia i sfilmuj następne przezbrojenie od początku do końca. Z zespołem podziel czynności na wewnętrzne i zewnętrzne i zsumuj czas każdej grupy. Ta liczba prawie zawsze pokazuje, dlaczego pierwszy etap tyle daje. Wyznacz cel, wprowadzaj po jednej zmianie i zapisuj nowy czas. Gdy zysk się ustabilizuje, zmniejsz wielkość partii i wykorzystaj uwolniony czas do wyrównania produkcji.
Prosta zasada na pierwszy cykl: nie czekaj na idealny projekt. Jedno sfilmowane przezbrojenie, lista czynności i trzy tanie zmiany zwykle widocznie skracają czas w tydzień. Reszta metody to powtarzanie tego cyklu z dyscypliną i zapisywanie każdego zysku w standardzie. Dla szerszego kontekstu przeczytaj też o Kaizen.
Najczęściej zadawane pytania
Czym jest SMED?
Single Minute Exchange of Die: metoda skracania czasu przezbrojenia maszyny, najlepiej poniżej 10 minut.
Co oznacza skrót SMED?
Single Minute Exchange of Die. Oznacza przezbrojenie w minutach jednocyfrowych, czyli poniżej 10 minut.
Kto stworzył SMED?
Shigeo Shingo, inżynier współpracujący z Toyotą, który opisał metodę w książce A Revolution in Manufacturing: The SMED System.
Czym różnią się czynności wewnętrzne i zewnętrzne?
Wewnętrzne można wykonać tylko przy zatrzymanej maszynie. Zewnętrzne można wykonać, gdy maszyna produkuje, np. przynieść narzędzia lub nagrzać matrycę.
Jaki jest pierwszy krok SMED?
Sfilmowanie rzeczywistego przezbrojenia i wypisanie każdej czynności z czasem, a potem oddzielenie czynności wewnętrznych od zewnętrznych.
Jakie są etapy SMED?
Obserwacja punktu wyjścia, oddzielenie wewnętrznych od zewnętrznych, zamiana wewnętrznych w zewnętrzne i usprawnienie reszty, a potem powtórzenie cyklu.
Jak SMED wpływa na OEE?
Przezbrojenie to strata dostępności. Skrócenie go podnosi dostępność, np. z 62,5% do 87,5% w przykładzie.
Jaki jest związek SMED z wielkością partii?
Krótkie przezbrojenia umożliwiają mniejsze partie, co zmniejsza zapasy i czas realizacji.
Źródła
- SHINGO, S. A Revolution in Manufacturing: The SMED System. Productivity Press, 1985.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Seven Wastes. Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.