Qu'est-ce que le SMED ?
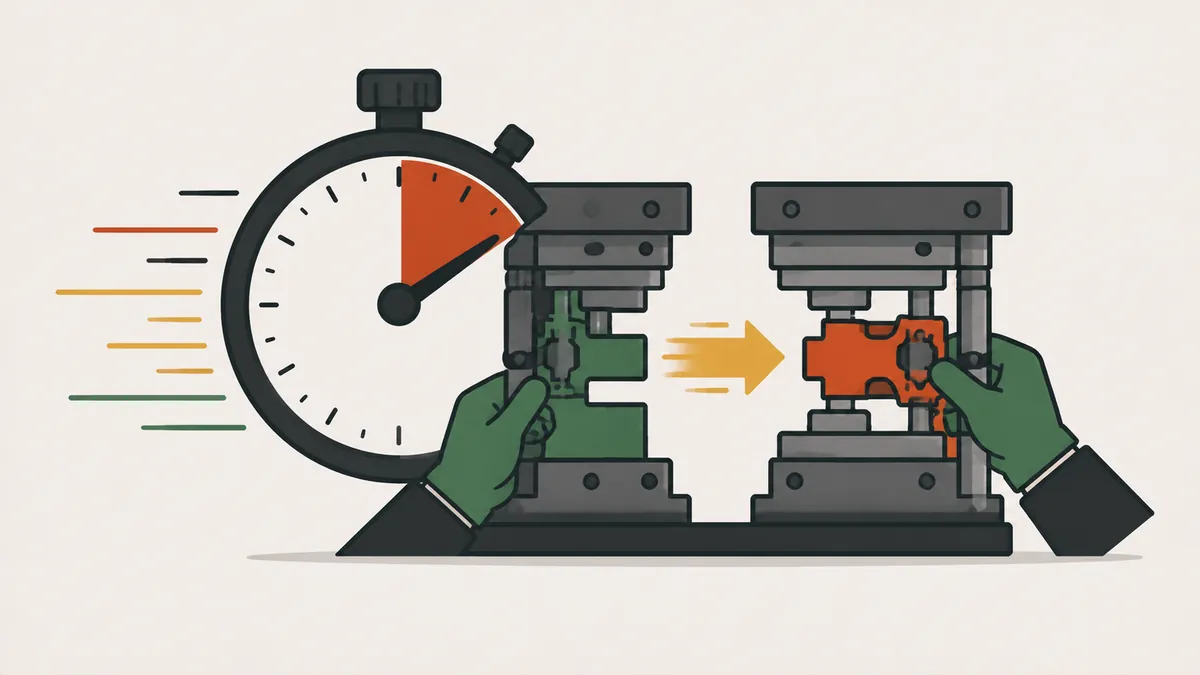
Le SMED (Single Minute Exchange of Die) est la méthode mise au point par Shigeo Shingo pour réduire le temps de changement d'une machine : le temps écoulé entre la dernière bonne pièce d'un produit et la première bonne pièce du suivant. « Single minute » signifie un nombre de minutes à un chiffre, donc un changement de moins de 10 minutes, ce qui est l'objectif final de la méthode.
Le Lean Enterprise Institute définit le changement de série comme le passage d'une machine ou d'une ligne d'un produit à un autre. Dans l'atelier, la même idée porte des noms variés : réglage, changement d'outil, changement de moule, changement rapide.
Shingo a tiré la méthode de son travail dans des usines japonaises, dont Toyota, et l'a publiée dans le livre A Revolution in Manufacturing: The SMED System. L'idée centrale est simple : la plus grande partie d'un changement n'a pas besoin d'être faite machine arrêtée.
Un détail important : le temps de changement ne s'arrête pas quand la machine redémarre. Il court jusqu'à la première bonne pièce, donc il inclut les réglages et les pièces d'essai. Ne mesurer que jusqu'au redémarrage cache une partie de la perte.
Pourquoi le temps de réglage compte autant
Les longs réglages poussent les usines vers de gros lots : si un changement dure deux heures, personne ne veut en faire deux par poste. Les gros lots créent des stocks, l'un des gaspillages du Lean, allongent le délai de fabrication et ralentissent la réponse au client.
Des réglages plus courts rendent possibles les petits lots, ce qui permet le lissage de la production et le juste-à-temps. Dans le calcul du TRS/OEE, le réglage apparaît comme une perte de disponibilité : chaque minute de changement est une minute pendant laquelle la machine ne produit pas.
Quand le SMED vaut-il la peine ? En général quand la machine est un goulot, quand il y a de nombreux changements par poste, quand les lots sont grands à cause des réglages ou quand la variété des produits augmente. Si une machine change une fois par semaine et ne limite pas le flux, d'autres améliorations rapportent davantage.
Réglage interne et réglage externe
L'idée centrale du SMED est de séparer ce qui ne peut se faire que machine arrêtée de ce qui peut se faire pendant qu'elle tourne.
| Type | Définition | Exemples |
|---|---|---|
| Réglage interne | Ne peut se faire que machine arrêtée | Desserrer et serrer l'outil, remplacer l'outil, régler la hauteur |
| Réglage externe | Peut se faire pendant que la machine produit | Aller chercher l'outil suivant, préchauffer, rassembler vis et fixations, lire l'ordre de fabrication |
Dans beaucoup d'usines, une grande part du temps de changement passe à chercher des outils, à attendre le chariot élévateur ou à aller chercher le plan, tout cela machine arrêtée sans nécessité. Séparer l'interne de l'externe apporte souvent une forte réduction, avec presque aucun investissement.
Les étapes de la méthode
Shingo a organisé le SMED en étapes. Elles commencent par l'observation et vont des moins coûteuses aux plus coûteuses :
| Étape | Que faire | Exemple |
|---|---|---|
| 0. Point de départ | Filmer un vrai changement et lister chaque activité avec sa durée | Tout se fait machine arrêtée |
| 1. Séparer interne et externe | Classer chaque activité et déplacer l'externe avant l'arrêt | Apporter outils et vis avant d'arrêter la machine |
| 2. Convertir l'interne en externe | Repenser ce qui semblait interne et le préparer hors machine | Préchauffer l'outil, prémonter les brides |
| 3. Rationaliser le reste | Raccourcir le travail interne : brides rapides, guides, fin des réglages par tâtonnement | Serrage en un geste, goupilles de guidage, hauteurs standardisées |
Après l'étape 3, le cycle recommence : on filme de nouveau, on mesure le nouveau temps et on cherche la réduction suivante. La nouvelle méthode entre dans le travail standardisé et chaque équipe est formée.
En pratique, l'étape 1 est celle qui surprend le plus, car elle révèle le temps perdu machine arrêtée sans raison : chercher la clé, attendre le chariot, aller chercher le plan. À l'étape 2, la question est « cela doit-il vraiment se faire machine arrêtée ? ». Préchauffer l'outil dans un four à côté de la presse, par exemple, retire de l'arrêt un temps qui semblait incompressible. À l'étape 3, l'attention se porte sur le geste de desserrage, de positionnement et de serrage lui-même, et c'est là qu'interviennent les techniques d'ingénierie.
Exemple chiffré : de 60 à 20 minutes
Exemple illustratif. Une presse fait 3 changements par poste de 480 minutes, et chacun dure 60 minutes machine arrêtée. L'équipe a appliqué les étapes du SMED :
| Étape | Ce qui a changé | Machine arrêtée |
|---|---|---|
| 0. Point de départ | Tout se fait machine arrêtée | 60 min |
| 1. Séparer interne et externe | 15 min d'activités externes (chercher les outils, rassembler les vis, lire l'ordre) passent avant l'arrêt | 45 min |
| 2. Convertir l'interne en externe | 10 min : préchauffer l'outil et prémonter les brides hors machine | 35 min |
| 3. Rationaliser le reste | 15 min : brides rapides, goupilles de guidage, fin des réglages par tâtonnement | 20 min |
Réduction par changement : (60 − 20) ÷ 60 = 66,7 %. Gain par poste : avant, 3 × 60 = 180 minutes d'arrêt pour réglage ; après, 3 × 20 = 60 minutes. La presse rend à la production 180 − 60 = 120 minutes par poste.
| Avant | Après | |
|---|---|---|
| Temps par changement | 60 min | 20 min |
| Machine arrêtée pour réglage par poste | 180 min | 60 min |
| Disponibilité (réglage comme seul arrêt) | 62,5 % | 87,5 % |
La disponibilité vaut (480 − 180) ÷ 480 = 62,5 % avant et (480 − 60) ÷ 480 = 87,5 % après. Les 20 minutes restent au-dessus de l'objectif à un chiffre : le résultat est un excellent premier cycle, pas la fin du travail.
Remarquez que la plus grande part du gain vient des deux premières étapes : 25 des 40 minutes gagnées, sans rien acheter. Ce schéma se répète dans de nombreux cas et explique pourquoi il faut toujours commencer par séparer l'interne de l'externe.
Le gain peut servir de deux façons : produire plus dans le même poste, ou garder la production et changer plus souvent avec des lots plus petits. Le Lean vise la seconde. Avec les mêmes 180 minutes de réglage, la presse peut maintenant faire 180 ÷ 20 = 9 changements. Si la demande est de 900 pièces par poste, les lots passent de 300 à 900 ÷ 9 = 100 pièces, et le stock entre les processus baisse dans la même proportion.
Techniques pour simplifier le changement
- Serrage rapide : remplacer les vis par des brides, des coins et des verrous quart de tour.
- Goupilles de guidage et butées : l'outil se positionne seul, sans réglage fin.
- Hauteurs et dimensions standardisées : des outils différents utilisent les mêmes fixations et clés.
- Chariot de changement : tout ce qu'il faut sur un chariot préparé la veille.
- Opérations en parallèle : deux personnes travaillent en même temps de chaque côté de la machine.
- Suppression des réglages : repères, échelles et préréglages qui donnent le bon réglage du premier coup.
Commencez par les techniques des étapes 1 et 2, qui ne coûtent presque rien, et gardez l'étape 3 pour plus tard. Acheter un équipement coûteux avant de séparer le travail interne et externe est l'erreur la plus courante.
Comment l'appliquer en pratique
- Choisir la bonne machine. Commencer par le goulot ou la machine qui perd le plus de temps en changements.
- Former une équipe avec opérateurs, maintenance et la personne qui planifie la production.
- Filmer un changement complet et chronométrer chaque activité, comme dans une étude des temps.
- Regarder la vidéo avec l'équipe et classer chaque activité en interne ou externe.
- Appliquer les étapes 1 à 3, une à la fois, en mesurant le temps après chaque changement.
- Standardiser et former chaque équipe, avec une liste de contrôle et un chariot de changement.
- Utiliser le gain pour réduire la taille des lots, pas seulement pour produire plus.
Pour suivre le résultat, quelques indicateurs affichés au tableau de la machine suffisent :
| Indicateur | Ce qu'il montre |
|---|---|
| Temps de changement | De la dernière bonne pièce à la première bonne pièce du produit suivant |
| Changements par poste | La variété que la machine dessert |
| Part des activités externes | La part du réglage déjà sortie de l'arrêt |
| Taille moyenne des lots | Si le gain est devenu un stock plus petit ou seulement plus de volume |
| Disponibilité | L'effet sur le TRS/OEE de la machine |
Erreurs fréquentes et prochaine étape
- Acheter un équipement coûteux avant de séparer l'interne et l'externe, ce qui coûte presque rien.
- Améliorer le changement sans changer la taille des lots, et gaspiller le gain.
- Ne pas standardiser : chaque équipe revient à sa manière en quelques semaines.
- Ne mesurer que l'arrêt machine et oublier les réglages jusqu'à la première bonne pièce.
- Mener le projet sans les opérateurs, qui connaissent le gaspillage du changement.
- S'arrêter au premier résultat. L'objectif est un nombre de minutes à un chiffre, et la méthode est un cycle.
- Laisser le chariot de changement en désordre. Sans 5S au poste, la recherche d'outils revient.
Prochaine étape. Choisissez la machine qui perd le plus de temps en changements et filmez le prochain changement du début à la fin. Avec l'équipe, répartissez les activités entre interne et externe et additionnez le temps de chaque groupe. Ce chiffre montre presque toujours pourquoi la première étape rapporte autant. Fixez l'objectif, appliquez un changement à la fois et notez le nouveau temps. Quand le gain est stable, réduisez la taille des lots et utilisez le temps libéré pour lisser la production.
Règle simple pour le premier cycle : n'attendez pas le projet parfait. Un changement filmé, une liste d'activités et trois changements peu coûteux réduisent généralement le temps de façon visible en une semaine. Le reste de la méthode consiste à répéter ce cycle avec discipline et à inscrire chaque gain dans le standard. Pour aller plus loin, voyez aussi le Kaizen.
Questions fréquentes
Qu'est-ce que le SMED ?
Single Minute Exchange of Die : une méthode pour réduire le temps de changement d'une machine, idéalement à moins de 10 minutes.
Que signifie SMED ?
Single Minute Exchange of Die. Cela veut dire changer en un nombre de minutes à un chiffre, c'est-à-dire en moins de 10 minutes.
Qui a créé le SMED ?
Shigeo Shingo, un ingénieur qui a travaillé avec Toyota et décrit la méthode dans le livre A Revolution in Manufacturing: The SMED System.
Quelle différence entre réglage interne et externe ?
Le réglage interne ne peut se faire que machine arrêtée. Le réglage externe peut se faire pendant que la machine produit, comme aller chercher les outils ou préchauffer l'outil.
Quelle est la première étape du SMED ?
Filmer un vrai changement et lister chaque activité avec sa durée, puis séparer le réglage interne de l'externe.
Quelles sont les étapes du SMED ?
Observer le point de départ, séparer l'interne et l'externe, convertir l'interne en externe et rationaliser le reste, puis répéter le cycle.
Comment le SMED agit-il sur le TRS/OEE ?
Le réglage est une perte de disponibilité. Réduire le changement augmente la disponibilité, de 62,5 % à 87,5 % dans l'exemple.
Quel lien entre SMED et taille de lot ?
Des changements courts rendent viables des lots plus petits, ce qui réduit le stock et le délai de fabrication.
Sources
- SHINGO, S. A Revolution in Manufacturing: The SMED System. Productivity Press, 1985.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Seven Wastes. Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
Sources en anglais, sauf mention contraire.
Pour aller plus loin

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.