Apa itu SMED?
SMED (Single Minute Exchange of Die) adalah metode yang dikembangkan Shigeo Shingo untuk memangkas waktu penggantian mesin: waktu antara komponen baik terakhir dari satu produk dan komponen baik pertama dari produk berikutnya. “Single minute” berarti menit satu digit, yaitu changeover di bawah 10 menit, yang menjadi tujuan akhir metode ini.
Lean Enterprise Institute mendefinisikan changeover sebagai proses mengalihkan mesin atau lini dari satu produk ke produk lain. Di lantai produksi, gagasan yang sama disebut setup, ganti die, ganti perkakas, ganti cetakan, dan penggantian cepat.
Shingo menyusun metode ini dari pekerjaannya di pabrik-pabrik Jepang, termasuk Toyota, dan menerbitkannya dalam buku A Revolution in Manufacturing: The SMED System. Gagasan intinya sederhana: sebagian besar changeover tidak perlu dilakukan saat mesin berhenti.
Satu detail penting: waktu changeover tidak berakhir ketika mesin mulai berjalan lagi. Ia berlangsung sampai komponen baik pertama, jadi mencakup penyetelan dan komponen percobaan. Mengukur hanya sampai mesin menyala menyembunyikan sebagian kerugian.
Mengapa setup begitu penting
Setup yang lama mendorong pabrik ke lot besar: jika satu changeover memakan dua jam, tak ada yang mau melakukannya dua kali dalam satu shift. Lot besar menciptakan persediaan, salah satu pemborosan dalam lean, memperpanjang lead time, dan memperlambat respons ke pelanggan.
Setup yang lebih singkat memungkinkan lot kecil, yang membuka jalan bagi pemerataan produksi dan just in time. Dalam OEE, setup muncul sebagai kerugian ketersediaan: setiap menit changeover adalah menit di mana mesin tidak berproduksi.
Kapan SMED layak dilakukan? Biasanya ketika mesin adalah bottleneck, ketika ada banyak changeover per shift, ketika lot besar karena setup, atau ketika variasi produk bertambah. Jika sebuah mesin berganti sekali seminggu dan tidak membatasi aliran, perbaikan lain memberi hasil lebih besar.
Setup internal dan eksternal
Gagasan utama SMED adalah memisahkan apa yang hanya bisa dilakukan saat mesin berhenti dari apa yang bisa dilakukan sementara mesin berjalan.
| Jenis | Definisi | Contoh |
|---|---|---|
| Setup internal | Hanya bisa dilakukan saat mesin berhenti | Melepas dan mengencangkan die, mengganti die, menyetel ketinggian |
| Setup eksternal | Bisa dilakukan saat mesin sedang berproduksi | Mengambil die berikutnya, memanaskan awal, mengumpulkan baut dan penjepit, membaca perintah produksi |
Di banyak pabrik, sebagian besar waktu changeover habis untuk mencari perkakas, menunggu forklift, atau mengambil gambar kerja, semuanya saat mesin berhenti tanpa perlu. Cukup memisahkan internal dari eksternal biasanya sudah memberi penurunan besar, hampir tanpa investasi.
Tahapan metode
Shingo menyusun SMED dalam beberapa tahap. Tahap-tahap itu dimulai dari pengamatan dan bergerak dari yang termurah ke yang termahal:
| Tahap | Yang dilakukan | Contoh |
|---|---|---|
| 0. Titik awal | Rekam changeover nyata dan daftar setiap aktivitas beserta waktunya | Semuanya dilakukan saat mesin berhenti |
| 1. Pisahkan internal dan eksternal | Klasifikasikan tiap aktivitas dan pindahkan yang eksternal ke sebelum mesin berhenti | Ambil perkakas dan baut sebelum menghentikan mesin |
| 2. Ubah internal menjadi eksternal | Pikirkan ulang yang tampak internal dan siapkan di luar mesin | Panaskan awal die, rakit awal penjepit |
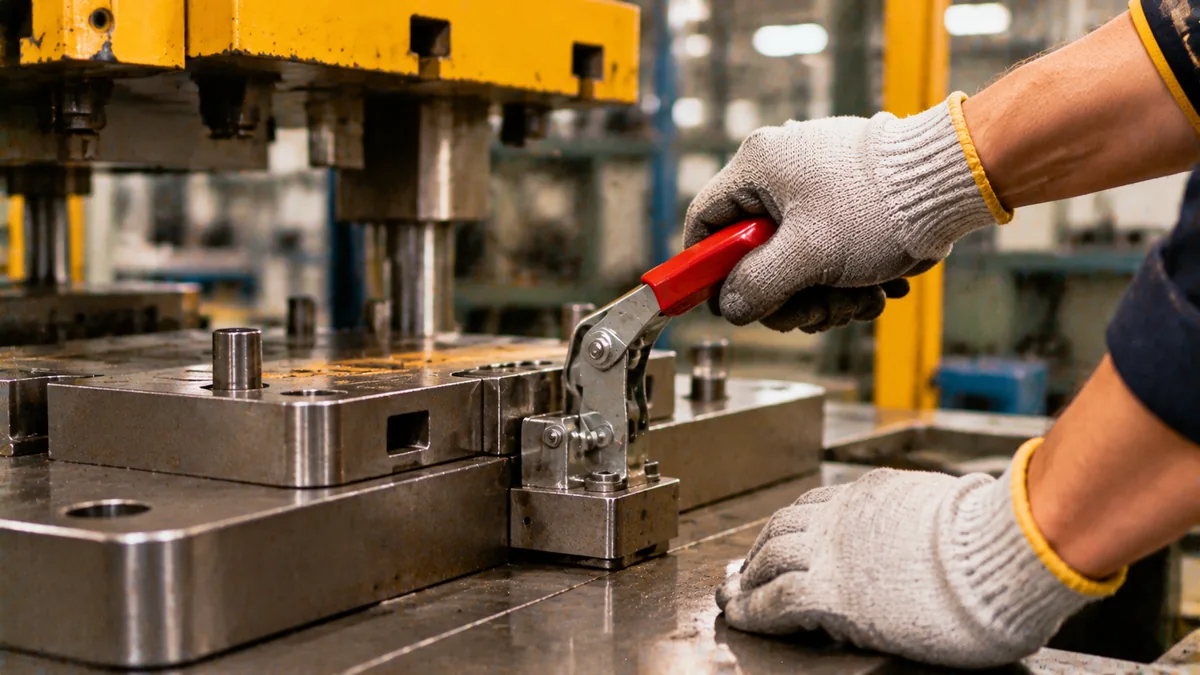
| 3. Sederhanakan sisanya | Persingkat pekerjaan internal: penjepit cepat, pemandu, tanpa penyetelan coba-coba | Penjepitan sekali sentuh, pin pemandu, ketinggian terstandar |
Setelah tahap 3 siklus dimulai lagi: rekam ulang, ukur waktu baru, dan cari penurunan berikutnya. Metode baru masuk ke pekerjaan terstandar dan setiap shift dilatih.
Dalam praktik, tahap 1 yang paling mengejutkan, karena mengungkap waktu yang hilang saat mesin berhenti tanpa alasan: mencari kunci, menunggu forklift, mengambil gambar kerja. Pada tahap 2 pertanyaannya adalah “apakah ini benar-benar harus dilakukan saat mesin berhenti?”. Memanaskan die di oven di samping mesin press, misalnya, mengeluarkan dari waktu henti sesuatu yang tampak tak terhindarkan. Pada tahap 3 fokus beralih ke gerakan melepas, memposisikan, dan mengencangkan itu sendiri, dan di situlah teknik rekayasa masuk.
Contoh hitung: dari 60 menjadi 20 menit
Contoh ilustrasi. Sebuah mesin press melakukan 3 changeover per shift 480 menit, dan masing-masing memakan 60 menit saat mesin berhenti. Tim menerapkan tahapan SMED:
| Tahap | Yang berubah | Mesin berhenti |
|---|---|---|
| 0. Titik awal | Semuanya dilakukan saat mesin berhenti | 60 mnt |
| 1. Pisahkan internal dan eksternal | 15 mnt aktivitas eksternal (mengambil perkakas, mengumpulkan baut, membaca perintah) pindah ke sebelum berhenti | 45 mnt |
| 2. Ubah internal menjadi eksternal | 10 mnt: memanaskan awal die dan merakit awal penjepit di luar mesin | 35 mnt |
| 3. Sederhanakan sisanya | 15 mnt: penjepit cepat, pin pemandu, dan tanpa penyetelan coba-coba | 20 mnt |
Penurunan per changeover: (60 − 20) ÷ 60 = 66,7%. Keuntungan per shift: sebelumnya 3 × 60 = 180 menit berhenti untuk setup; sesudahnya 3 × 20 = 60 menit. Mesin press mengembalikan 180 − 60 = 120 menit per shift ke produksi.
| Sebelum | Sesudah | |
|---|---|---|
| Waktu per changeover | 60 mnt | 20 mnt |
| Mesin berhenti untuk setup per shift | 180 mnt | 60 mnt |
| Ketersediaan (setup sebagai satu-satunya henti) | 62,5% | 87,5% |
Ketersediaan adalah (480 − 180) ÷ 480 = 62,5% sebelumnya dan (480 − 60) ÷ 480 = 87,5% sesudahnya. Angka 20 menit masih di atas target satu digit: hasilnya adalah siklus pertama yang sangat baik, bukan akhir pekerjaan.
Perhatikan bahwa porsi terbesar keuntungan datang dari dua tahap pertama: 25 dari 40 menit yang dihemat, tanpa membeli apa pun. Pola ini berulang di banyak kasus dan menjadi alasan untuk selalu memulai dengan memisahkan internal dari eksternal.
Keuntungan dapat dipakai dengan dua cara: memproduksi lebih banyak dalam shift yang sama, atau mempertahankan output dan melakukan changeover lebih sering dengan lot lebih kecil. Lean mengincar yang kedua. Dengan 180 menit setup yang sama, mesin press kini dapat melakukan 180 ÷ 20 = 9 changeover. Jika permintaan 900 komponen per shift, lot turun dari 300 menjadi 900 ÷ 9 = 100 komponen, dan persediaan antarproses turun sebanding.
Teknik menyederhanakan changeover
- Penjepitan cepat: ganti baut dengan penjepit, baji, dan kunci seperempat putaran.
- Pin pemandu dan stopper: perkakas memposisikan diri sendiri, tanpa penyetelan halus.
- Ketinggian dan dimensi terstandar: perkakas berbeda memakai pengencang dan kunci yang sama.
- Troli changeover: semua yang dibutuhkan ada di satu troli yang disiapkan sehari sebelumnya.
- Operasi paralel: dua orang bekerja bersamaan di sisi mesin yang berbeda.
- Menghilangkan penyetelan: tanda, skala, dan preset yang menghasilkan pengaturan tepat sejak pertama.
Mulailah dengan teknik tahap 1 dan 2 yang hampir tanpa biaya, dan tinggalkan tahap 3 untuk nanti. Membeli peralatan mahal sebelum memisahkan pekerjaan internal dan eksternal adalah kesalahan paling umum.
Cara menerapkannya dalam praktik
- Pilih mesin yang tepat. Mulai dari bottleneck atau mesin dengan henti terbanyak akibat changeover.
- Bentuk tim dari operator, perawatan, dan orang yang menjadwalkan produksi.
- Rekam satu changeover penuh dan catat waktu tiap aktivitas, seperti dalam studi waktu.
- Tonton video bersama tim dan klasifikasikan setiap aktivitas sebagai internal atau eksternal.
- Terapkan tahap 1 sampai 3, satu per satu, dan ukur waktu setelah setiap perubahan.
- Standarkan dan latih setiap shift, dengan daftar periksa dan troli changeover.
- Gunakan keuntungan untuk memperkecil ukuran lot, bukan hanya untuk memproduksi lebih banyak.
Untuk memantau hasil, beberapa indikator yang dipasang di papan mesin sudah cukup:
| Indikator | Yang ditunjukkan |
|---|---|
| Waktu changeover | Dari komponen baik terakhir sampai komponen baik pertama produk berikutnya |
| Changeover per shift | Seberapa banyak variasi yang dilayani mesin |
| Porsi aktivitas eksternal | Seberapa banyak setup yang sudah keluar dari waktu henti |
| Ukuran lot rata-rata | Apakah keuntungan menjadi persediaan lebih kecil atau hanya volume lebih besar |
| Ketersediaan | Dampak pada OEE mesin |
Kesalahan umum dan langkah berikutnya
- Membeli peralatan mahal sebelum memisahkan internal dan eksternal, yang hampir tanpa biaya.
- Memperbaiki changeover tanpa mengubah ukuran lot sehingga keuntungan terbuang.
- Tidak menstandarkan: setiap shift kembali ke caranya sendiri dalam beberapa minggu.
- Mengukur hanya henti mesin dan melupakan penyetelan sampai komponen baik pertama.
- Menjalankan proyek tanpa operator, yang tahu pemborosan dalam changeover.
- Berhenti di hasil pertama. Tujuannya menit satu digit, dan metodenya adalah siklus.
- Membiarkan troli changeover berantakan. Tanpa 5S di titik changeover, pencarian perkakas kembali.
Langkah berikutnya. Pilih mesin dengan henti changeover terbanyak dan rekam changeover berikutnya dari awal sampai akhir. Bersama tim, bagi aktivitas menjadi internal dan eksternal lalu jumlahkan waktu tiap kelompok. Angka itu hampir selalu menunjukkan mengapa tahap pertama begitu menguntungkan. Tetapkan target, terapkan satu perubahan sekali waktu, dan catat waktu baru. Ketika keuntungan stabil, perkecil ukuran lot dan gunakan waktu yang bebas untuk meratakan produksi.
Aturan sederhana untuk siklus pertama: jangan menunggu proyek yang sempurna. Satu changeover yang direkam, daftar aktivitas, dan tiga perubahan murah biasanya memangkas waktu secara nyata dalam seminggu. Sisa metodenya adalah mengulang siklus ini dengan disiplin dan mencatat setiap keuntungan dalam standar. Untuk gambaran lebih luas, baca juga Kaizen.
Pertanyaan yang sering diajukan
Apa itu SMED?
Single Minute Exchange of Die: metode untuk memangkas waktu penggantian mesin, idealnya menjadi di bawah 10 menit.
Apa kepanjangan SMED?
Single Minute Exchange of Die. Artinya berganti dalam menit satu digit, yaitu kurang dari 10 menit.
Siapa yang menciptakan SMED?
Shigeo Shingo, insinyur yang bekerja dengan Toyota dan menjelaskan metode ini dalam buku A Revolution in Manufacturing: The SMED System.
Apa beda setup internal dan eksternal?
Setup internal hanya bisa dilakukan saat mesin berhenti. Setup eksternal bisa dilakukan saat mesin berproduksi, seperti mengambil perkakas atau memanaskan awal die.
Apa langkah pertama SMED?
Merekam changeover nyata dan mendaftar setiap aktivitas beserta waktunya, lalu memisahkan setup internal dari eksternal.
Apa saja tahapan SMED?
Amati titik awal, pisahkan internal dan eksternal, ubah internal menjadi eksternal dan sederhanakan sisanya, lalu ulangi siklus.
Bagaimana SMED memengaruhi OEE?
Setup adalah kerugian ketersediaan. Memangkas changeover menaikkan ketersediaan, seperti dari 62,5% menjadi 87,5% dalam contoh.
Apa hubungan SMED dan ukuran lot?
Changeover singkat membuat lot lebih kecil layak, yang menurunkan persediaan dan lead time.
Sumber
- SHINGO, S. A Revolution in Manufacturing: The SMED System. Productivity Press, 1985.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Seven Wastes. Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
Sumber berbahasa Inggris, kecuali dinyatakan lain.
Untuk belajar lebih lanjut

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.


