Che cos'è il SMED
Il SMED (Single Minute Exchange of Die) è il metodo sviluppato da Shigeo Shingo per ridurre il tempo di cambio di una macchina: il tempo tra l'ultimo pezzo buono di un prodotto e il primo pezzo buono del successivo. «Single minute» significa minuti a una cifra, cioè cambi sotto i 10 minuti, che è l'obiettivo finale del metodo.
Il Lean Enterprise Institute definisce il cambio come il passaggio di una macchina o di una linea da un prodotto a un altro. In officina la stessa idea ha molti nomi: set-up, cambio stampo, cambio utensile, attrezzaggio rapido.
Shingo ha ricavato il metodo dal lavoro in stabilimenti giapponesi, tra cui Toyota, e lo ha pubblicato nel libro A Revolution in Manufacturing: The SMED System. L'idea centrale è semplice: la maggior parte di un cambio non deve essere eseguita a macchina ferma.
Un dettaglio importante: il tempo di cambio non finisce quando la macchina riparte. Dura fino al primo pezzo buono, quindi comprende regolazioni e pezzi di prova. Misurare solo fino alla ripartenza nasconde parte della perdita.
Perché il set-up conta tanto
Set-up lunghi spingono gli stabilimenti verso lotti grandi: se un cambio dura due ore, nessuno vuole farne due in un turno. I lotti grandi creano scorte, uno degli sprechi del lean, allungano il lead time e rallentano la risposta al cliente.
Set-up più brevi rendono possibili i lotti piccoli, abilitando il livellamento e il just in time. Nell'OEE il set-up compare come perdita di disponibilità: ogni minuto di cambio è un minuto in cui la macchina non produce.
Quando vale la pena applicare il SMED? Di solito quando la macchina è un collo di bottiglia, quando ci sono molti cambi per turno, quando i lotti sono grandi a causa del set-up o quando la varietà dei prodotti cresce. Se una macchina cambia una volta a settimana e non limita il flusso, altri miglioramenti rendono di più.
Set-up interno ed esterno
L'idea centrale del SMED è separare ciò che si può fare solo a macchina ferma da ciò che si può fare mentre lavora.
| Tipo | Definizione | Esempi |
|---|---|---|
| Set-up interno | Si può fare solo a macchina ferma | Sbloccare e bloccare lo stampo, sostituire lo stampo, regolare l'altezza |
| Set-up esterno | Si può fare mentre la macchina produce | Andare a prendere lo stampo successivo, preriscaldare, raccogliere viti e fissaggi, leggere l'ordine di produzione |
In molti stabilimenti buona parte del tempo di cambio se ne va a cercare utensili, aspettare il carrello elevatore o recuperare il disegno, tutto a macchina ferma senza necessità. Solo separare l'interno dall'esterno porta di solito una grande riduzione, quasi senza investimenti.
Le fasi del metodo
Shingo ha organizzato il SMED in fasi. Partono dall'osservazione e vanno dalle meno costose alle più costose:
| Fase | Che cosa fare | Esempio |
|---|---|---|
| 0. Punto di partenza | Filmare un cambio reale ed elencare ogni attività con il suo tempo | Tutto si fa a macchina ferma |
| 1. Separare interno ed esterno | Classificare ogni attività e spostare l'esterno prima del fermo | Portare utensili e viti prima di fermare la macchina |
| 2. Convertire l'interno in esterno | Ripensare ciò che sembrava interno e prepararlo fuori macchina | Preriscaldare lo stampo, premontare le staffe |
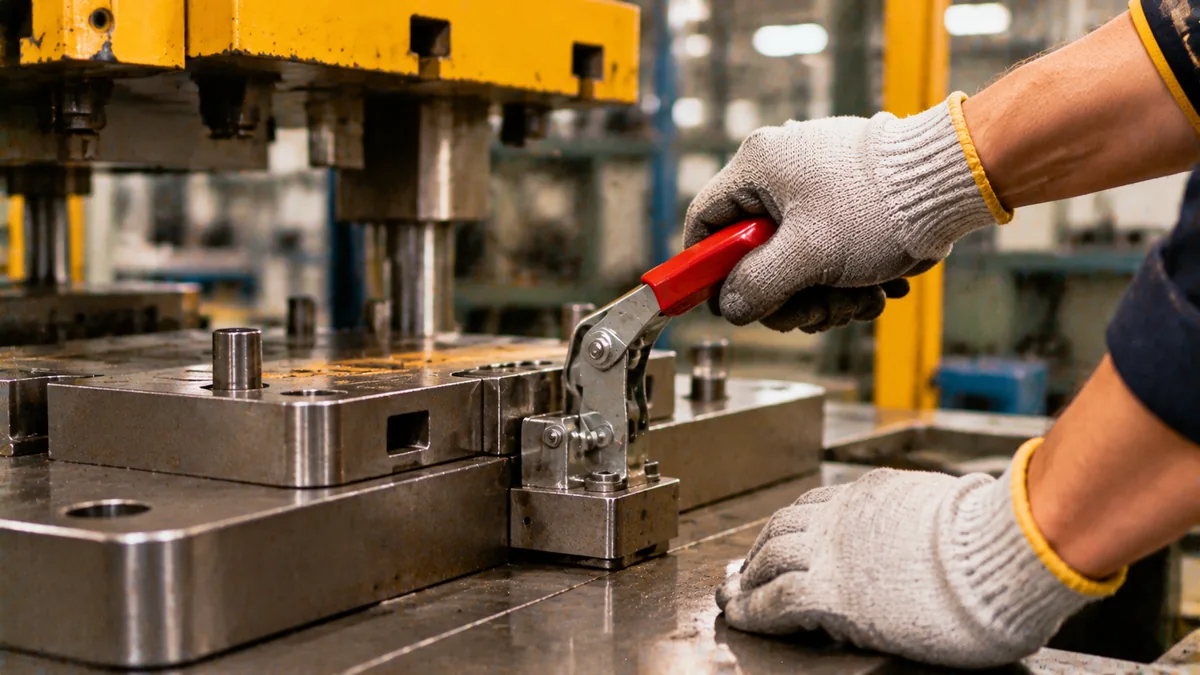
| 3. Snellire ciò che resta | Accorciare il lavoro interno: staffe rapide, guide, niente regolazioni per tentativi | Bloccaggio con un gesto, spine di guida, altezze standardizzate |
Dopo la fase 3 il ciclo riparte: si filma di nuovo, si misura il nuovo tempo e si cerca la riduzione successiva. Il nuovo metodo entra nel lavoro standardizzato e ogni turno viene formato.
In pratica la fase 1 è quella che sorprende di più, perché rivela il tempo perso a macchina ferma senza motivo: cercare la chiave, aspettare il carrello, recuperare il disegno. Nella fase 2 la domanda è «questo deve davvero essere fatto a macchina ferma?». Preriscaldare lo stampo in un forno accanto alla pressa, per esempio, toglie dal fermo un tempo che sembrava inevitabile. Nella fase 3 l'attenzione passa al gesto stesso di sbloccare, posizionare e bloccare, ed è qui che entrano le tecniche di ingegneria.
Esempio numerico: da 60 a 20 minuti
Esempio illustrativo. Una pressa fa 3 cambi per turno di 480 minuti e ognuno dura 60 minuti a macchina ferma. Il team ha applicato le fasi del SMED:
| Fase | Che cosa è cambiato | Macchina ferma |
|---|---|---|
| 0. Punto di partenza | Tutto si fa a macchina ferma | 60 min |
| 1. Separare interno ed esterno | 15 min di attività esterne (prendere gli utensili, raccogliere le viti, leggere l'ordine) passano prima del fermo | 45 min |
| 2. Convertire l'interno in esterno | 10 min: preriscaldare lo stampo e premontare le staffe fuori macchina | 35 min |
| 3. Snellire ciò che resta | 15 min: staffe rapide, spine di guida e niente più regolazioni per tentativi | 20 min |
Riduzione per cambio: (60 − 20) ÷ 60 = 66,7%. Guadagno per turno: prima 3 × 60 = 180 minuti di fermo per set-up; dopo 3 × 20 = 60 minuti. La pressa restituisce alla produzione 180 − 60 = 120 minuti per turno.
| Prima | Dopo | |
|---|---|---|
| Tempo per cambio | 60 min | 20 min |
| Macchina ferma per set-up per turno | 180 min | 60 min |
| Disponibilità (set-up come unico fermo) | 62,5% | 87,5% |
La disponibilità è (480 − 180) ÷ 480 = 62,5% prima e (480 − 60) ÷ 480 = 87,5% dopo. I 20 minuti sono ancora sopra l'obiettivo a una cifra: il risultato è un ottimo primo ciclo, non la fine del lavoro.
Notate che la quota maggiore del guadagno è venuta dalle prime due fasi: 25 dei 40 minuti risparmiati, senza comprare nulla. Questo schema si ripete in molti casi ed è il motivo per cui conviene sempre cominciare separando l'interno dall'esterno.
Il guadagno si può usare in due modi: produrre di più nello stesso turno, oppure mantenere la produzione e cambiare più spesso con lotti più piccoli. Il lean punta sulla seconda. Con gli stessi 180 minuti di set-up, la pressa ora può fare 180 ÷ 20 = 9 cambi. Se la domanda è di 900 pezzi per turno, i lotti scendono da 300 a 900 ÷ 9 = 100 pezzi e le scorte tra i processi calano in proporzione.
Tecniche per semplificare il cambio
- Bloccaggio rapido: sostituire i bulloni con staffe, cunei e chiusure a quarto di giro.
- Spine di guida e arresti: l'attrezzo si posiziona da solo, senza regolazione fine.
- Altezze e dimensioni standardizzate: attrezzi diversi usano gli stessi fissaggi e le stesse chiavi.
- Carrello di cambio: tutto ciò che serve su un carrello preparato il giorno prima.
- Operazioni in parallelo: due persone lavorano insieme sui lati opposti della macchina.
- Eliminazione delle regolazioni: tacche, scale e preimpostazioni che portano alla regolazione giusta al primo colpo.
Cominciate dalle tecniche delle fasi 1 e 2, che costano quasi nulla, e lasciate la fase 3 a dopo. Comprare attrezzature costose prima di separare il lavoro interno ed esterno è l'errore più comune.
Come applicarlo in pratica
- Scegliere la macchina giusta. Partire dal collo di bottiglia o dalla macchina con più fermi per cambi.
- Formare un team con operatori, manutenzione e chi programma la produzione.
- Filmare un cambio completo e cronometrare ogni attività, come in uno studio dei tempi.
- Guardare il video con il team e classificare ogni attività come interna o esterna.
- Applicare le fasi da 1 a 3, una alla volta, misurando il tempo dopo ogni modifica.
- Standardizzare e formare ogni turno, con una checklist e un carrello di cambio.
- Usare il guadagno per ridurre la dimensione dei lotti, non solo per produrre di più.
Per seguire il risultato bastano pochi indicatori esposti sul pannello della macchina:
| Indicatore | Che cosa mostra |
|---|---|
| Tempo di cambio | Dall'ultimo pezzo buono al primo pezzo buono del prodotto successivo |
| Cambi per turno | Quanta varietà serve la macchina |
| Quota di attività esterne | Quanta parte del set-up è già uscita dal fermo |
| Dimensione media del lotto | Se il guadagno è diventato scorte minori o solo più volume |
| Disponibilità | L'effetto sull'OEE della macchina |
Errori comuni e prossimo passo
- Comprare attrezzature costose prima di separare interno ed esterno, che costa quasi nulla.
- Migliorare il cambio senza cambiare la dimensione del lotto, sprecando il guadagno.
- Non standardizzare: ogni turno torna al proprio modo in poche settimane.
- Misurare solo il fermo macchina e dimenticare le regolazioni fino al primo pezzo buono.
- Condurre il progetto senza gli operatori, che conoscono lo spreco del cambio.
- Fermarsi al primo risultato. L'obiettivo sono minuti a una cifra e il metodo è un ciclo.
- Lasciare disordinato il carrello di cambio. Senza 5S nel punto di cambio, la ricerca degli utensili ritorna.
Prossimo passo. Scegliete la macchina con più fermi per cambi e filmate il prossimo cambio dall'inizio alla fine. Con il team, dividete le attività tra interne ed esterne e sommate il tempo di ciascun gruppo. Quel numero mostra quasi sempre perché la prima fase rende tanto. Fissate l'obiettivo, applicate una modifica alla volta e registrate il nuovo tempo. Quando il guadagno è stabile, riducete la dimensione dei lotti e usate il tempo liberato per livellare la produzione.
Una regola semplice per il primo ciclo: non aspettate il progetto perfetto. Un cambio filmato, un elenco di attività e tre modifiche economiche di solito riducono il tempo in modo visibile in una settimana. Il resto del metodo è ripetere questo ciclo con disciplina e registrare ogni guadagno nello standard. Per approfondire, leggete anche il Kaizen.
Domande frequenti
Che cos'è il SMED?
Single Minute Exchange of Die: un metodo per ridurre il tempo di cambio di una macchina, idealmente sotto i 10 minuti.
Che cosa significa SMED?
Single Minute Exchange of Die. Vuol dire cambiare in minuti a una cifra, cioè in meno di 10 minuti.
Chi ha creato il SMED?
Shigeo Shingo, un ingegnere che ha lavorato con Toyota e ha descritto il metodo nel libro A Revolution in Manufacturing: The SMED System.
Qual è la differenza tra set-up interno ed esterno?
Il set-up interno si può fare solo a macchina ferma. Quello esterno si può fare mentre la macchina produce, come prendere gli utensili o preriscaldare lo stampo.
Qual è il primo passo del SMED?
Filmare un cambio reale ed elencare ogni attività con il suo tempo, poi separare il set-up interno dall'esterno.
Quali sono le fasi del SMED?
Osservare il punto di partenza, separare interno ed esterno, convertire l'interno in esterno e snellire ciò che resta, poi ripetere il ciclo.
Come incide il SMED sull'OEE?
Il set-up è una perdita di disponibilità. Ridurre il cambio aumenta la disponibilità, come da 62,5% a 87,5% nell'esempio.
Che legame c'è tra SMED e dimensione del lotto?
Cambi brevi rendono praticabili lotti più piccoli, il che riduce scorte e lead time.
Fonti
- SHINGO, S. A Revolution in Manufacturing: The SMED System. Productivity Press, 1985.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Seven Wastes. Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
Fonti in inglese, salvo diversa indicazione.
Per approfondire

Sull'autore
Specialista in Lean Manufacturing e gestione comportamentale
Oltre 20 anni nell'industria automobilistica e metalmeccanica (GM e Dana), professionista del Lean Manufacturing dal 2006. Istruttore del SENAI e mentore del programma brasiliano Brasil Mais Produtivo, ha svolto consulenza, formazione e audit per più di 50 aziende, unendo qualità, produttività e sviluppo delle persone.


