SMEDとは
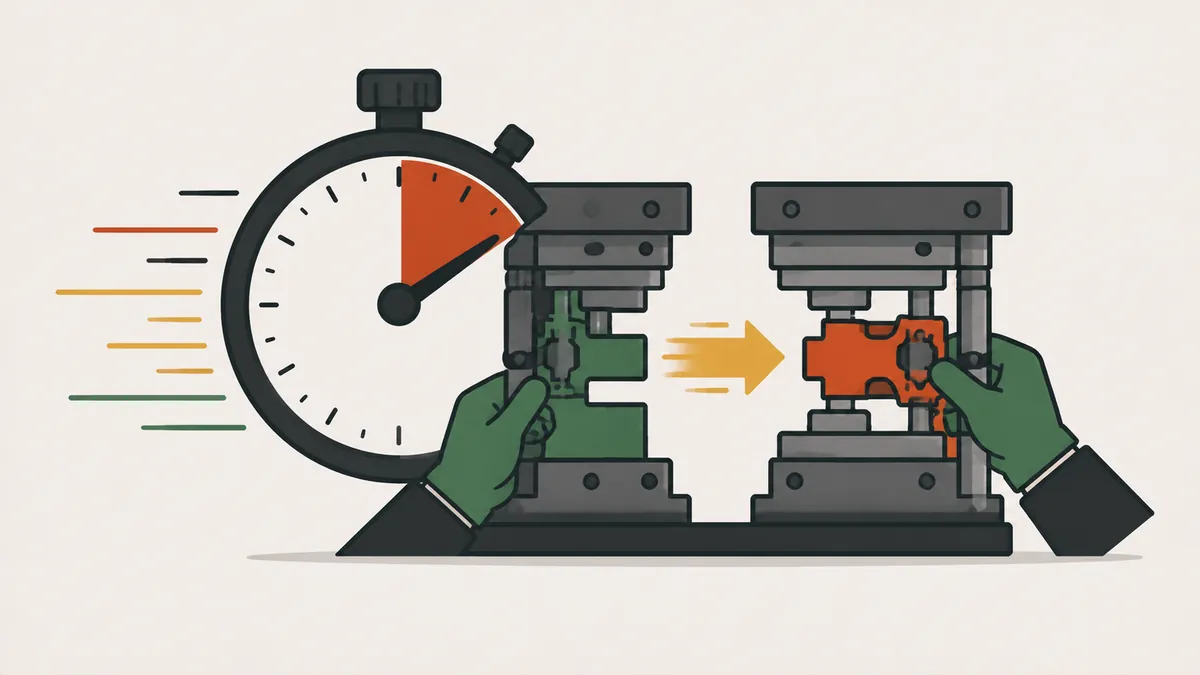
SMED(Single Minute Exchange of Die)は、新郷重夫氏が開発した、機械の段取り替え時間を短縮する手法です。段取り替え時間とは、ある製品の最後の良品から、次の製品の最初の良品までの時間のことです。「シングルミニット」は1桁の分、つまり10分未満の段取り替えを意味し、これが手法の最終目標です。
リーン・エンタープライズ・インスティテュート(LEI)は、段取り替え(チェンジオーバー)を、機械やラインをある製品から別の製品へ切り替える作業と定義しています。現場では、同じ考え方が段取り、金型交換、工具交換、型替え、クイックチェンジなど、さまざまな名前で呼ばれます。
新郷氏は、トヨタを含む日本の工場での仕事からこの手法をまとめ、著書『A Revolution in Manufacturing: The SMED System』で発表しました。中心にある考えは単純です。段取り替えの大部分は、機械を止めて行う必要がない、ということです。
重要な点がひとつあります。段取り替え時間は、機械が再び動き出したところでは終わりません。最初の良品ができるまで続くため、調整や試し加工も含まれます。再起動までしか測らないと、損失の一部が隠れてしまいます。
なぜ段取りがそれほど重要なのか
段取りが長いと、工場は大きなロットに向かいます。段取り替えに2時間かかるなら、1シフトに2回やりたい人はいません。大ロットは在庫を生み、これはリーンでいう無駄のひとつです。さらにリードタイムを長くし、顧客への対応を遅くします。
段取りが短くなれば小ロットが可能になり、平準化やジャストインタイムにつながります。OEEでは、段取りは稼働率(可用性)の損失として現れます。段取り替えの1分は、機械が生産しない1分です。
SMEDに取り組む価値があるのは、たいていの場合、機械がボトルネックのとき、1シフトの段取り替えが多いとき、段取りのせいでロットが大きいとき、製品の種類が増えているときです。週に1回しか段取り替えせず、流れの制約にもなっていない機械なら、ほかの改善のほうが効果は大きくなります。
内段取りと外段取り
SMEDの中心的な考え方は、機械を止めなければできない作業と、機械が動いている間にできる作業を分けることです。
| 種類 | 定義 | 例 |
|---|---|---|
| 内段取り | 機械を止めたときにしかできない | 金型の取り外しと取り付け、金型の交換、高さの調整 |
| 外段取り | 機械が生産している間にできる | 次の金型を取りに行く、予熱する、ボルトや取付具を集める、製造指示を読む |
多くの工場では、段取り替え時間の大きな部分が、工具を探す、フォークリフトを待つ、図面を取りに行くといった、機械を無駄に止めたままの作業に使われています。内と外を分けるだけで、ほとんど投資をせずに大きな短縮が得られることがよくあります。
手法の段階
新郷氏はSMEDを段階に整理しました。観察から始まり、費用の小さいものから大きいものへ進みます。
| 段階 | 行うこと | 例 |
|---|---|---|
| 0. 出発点 | 実際の段取り替えを撮影し、すべての作業を時間つきで一覧にする | すべてを機械を止めて行っている |
| 1. 内と外を分ける | 各作業を分類し、外段取りを機械停止の前に移す | 機械を止める前に工具とボルトを取りそろえる |
| 2. 内を外に変える | 内段取りに見えたものを考え直し、機械の外で準備する | 金型を予熱し、クランプを事前に組み付ける |
| 3. 残りを合理化する | 内段取りを短くする。ワンタッチのクランプ、ガイド、試行錯誤の調整をなくす | ワンタッチ固定、ガイドピン、標準化した高さ |
段階3のあとはサイクルが再び始まります。もう一度撮影し、新しい時間を測り、次の短縮を探します。新しい方法は標準作業に取り込み、全シフトが訓練を受けます。
実際に最も驚きがあるのは段階1です。機械が理由もなく止まっている間に失われていた時間が見えてきます。レンチを探す、フォークリフトを待つ、図面を取りに行く、といったことです。段階2での問いは「これは本当に機械を止めてやる必要があるのか」です。たとえば、金型をプレスの横の炉で予熱すれば、避けられないと思っていた時間を停止から外せます。段階3では、取り外し、位置決め、締め付けという動作そのものに焦点が移り、ここで技術的な工夫が登場します。
計算例:60分から20分へ
説明用の例です。プレス機が480分のシフトで3回の段取り替えを行い、1回につき機械を止めて60分かかります。チームはSMEDの段階を適用しました。
| 段階 | 変えたこと | 機械停止時間 |
|---|---|---|
| 0. 出発点 | すべてを機械を止めて行っている | 60分 |
| 1. 内と外を分ける | 外段取り15分(工具の取りそろえ、ボルト集め、指示の確認)を停止前に移す | 45分 |
| 2. 内を外に変える | 10分:金型の予熱とクランプの事前組付けを機械の外で行う | 35分 |
| 3. 残りを合理化する | 15分:クイッククランプ、ガイドピン、試行錯誤の調整の廃止 | 20分 |
1回あたりの短縮率:(60 − 20) ÷ 60 = 66.7%。1シフトあたりの効果:以前は3 × 60 = 180分が段取りで停止、改善後は3 × 20 = 60分。プレスは1シフトあたり180 − 60 = 120分を生産に戻します。
| 改善前 | 改善後 | |
|---|---|---|
| 1回あたりの時間 | 60分 | 20分 |
| 1シフトの段取り停止時間 | 180分 | 60分 |
| 稼働率(停止は段取りのみとして) | 62.5% | 87.5% |
稼働率は、改善前が(480 − 180) ÷ 480 = 62.5%、改善後が(480 − 60) ÷ 480 = 87.5%です。20分はまだ1桁の目標には届いていません。これは非常に良い最初のサイクルであり、取り組みの終わりではありません。
効果の最も大きな部分が最初の2段階から来ている点に注目してください。短縮した40分のうち25分は、何も購入せずに得られたものです。このパターンは多くの事例で繰り返され、常に内と外を分けることから始める理由になっています。
得られた時間の使い方は2通りあります。同じシフトでもっと生産するか、生産量は保ったまま、より小さいロットで頻繁に段取り替えをするかです。リーンが目指すのは後者です。同じ180分の段取り時間なら、プレスは180 ÷ 20 = 9回の段取り替えができます。需要が1シフト900個なら、ロットは300個から900 ÷ 9 = 100個に下がり、工程間の在庫も比例して減ります。
段取り替えを簡単にする技法
- クイッククランプ:ボルトをクランプ、くさび、1/4回転ロックに置き換える。
- ガイドピンとストッパー:工具が自分で位置決めされ、微調整が要らない。
- 高さと寸法の標準化:異なる工具でも同じ締結部品とレンチを使う。
- 段取り台車:必要なものすべてを、前日に準備した1台の台車にまとめる。
- 並行作業:2人が機械の別の側で同時に作業する。
- 調整の廃止:目印、目盛り、プリセットで、最初から正しい設定にする。
費用がほとんどかからない段階1と2の技法から始め、段階3は後に回します。内と外を分ける前に高価な設備を買うことが、最もよくある失敗です。
実際の進め方
- 対象の機械を選びます。ボトルネック、または段取り替えによる停止が最も多い機械から始めます。
- 作業者、保全、生産計画の担当者でチームを作ります。
- 段取り替えを最初から最後まで撮影し、時間研究のように各作業の時間を測ります。
- チームで映像を見て、各作業を内段取りか外段取りかに分類します。
- 段階1から3を1つずつ適用し、変更のたびに時間を測ります。
- チェックリストと段取り台車で標準化し、全シフトを訓練します。
- 得られた時間は、生産を増やすだけでなく、ロットサイズを小さくするために使います。
結果を追うには、機械の掲示板に貼る少数の指標で十分です。
| 指標 | 示すこと |
|---|---|
| 段取り替え時間 | 最後の良品から次の製品の最初の良品まで |
| 1シフトの段取り替え回数 | 機械が対応している品種の多さ |
| 外段取りの割合 | 段取りのうち、すでに停止の外に出た部分の割合 |
| 平均ロットサイズ | 効果が在庫の削減になったのか、単に生産量の増加になったのか |
| 稼働率 | 機械のOEEへの影響 |
よくある失敗と次の一歩
- ほぼ費用のかからない内外の分離をせずに、高価な設備を買う。
- 段取り替えを改善してもロットサイズを変えず、効果を無駄にする。
- 標準化しない。数週間でシフトごとに元のやり方に戻る。
- 機械の停止だけを測り、最初の良品までの調整を忘れる。
- 段取りの無駄を知っている作業者を巻き込まずに進める。
- 最初の結果で止める。目標は1桁の分であり、手法はサイクルである。
- 段取り台車を散らかしたままにする。段取りの場所に5Sがないと、工具探しが戻ってくる。
次の一歩。段取り替えによる停止が最も多い機械を選び、次の段取り替えを最初から最後まで撮影してください。チームで作業を内段取りと外段取りに分け、それぞれの合計時間を出します。その数字を見れば、最初の段階がなぜこれほど効くのかがほとんどの場合わかります。目標を決め、変更は1つずつ適用して、新しい時間を記録します。効果が安定したら、ロットサイズを小さくし、空いた時間を生産の平準化に使います。
最初のサイクルの簡単なルールがあります。完璧な計画を待たないことです。撮影した段取り替え1回、作業の一覧、安価な変更3つで、通常は1週間のうちに目に見えて時間が短くなります。手法の残りは、このサイクルを規律をもって繰り返し、得られた効果を標準に書き込むことです。より広い視点には改善(カイゼン)の記事もご覧ください。
よくある質問
SMEDとは何ですか?
Single Minute Exchange of Dieの略で、機械の段取り替え時間を短縮する手法です。理想は10分未満です。
SMEDは何の略ですか?
Single Minute Exchange of Dieです。1桁の分、つまり10分未満で段取り替えをするという意味です。
SMEDはだれが作りましたか?
トヨタと仕事をしたエンジニアの新郷重夫氏で、著書『A Revolution in Manufacturing: The SMED System』で手法を説明しました。
内段取りと外段取りの違いは何ですか?
内段取りは機械を止めたときにしかできません。外段取りは、工具を取りそろえる、金型を予熱するなど、機械が生産している間にできます。
SMEDの最初の一歩は何ですか?
実際の段取り替えを撮影し、すべての作業を時間つきで一覧にしてから、内段取りと外段取りを分けることです。
SMEDの段階は何ですか?
出発点を観察し、内と外を分け、内を外に変え、残りを合理化します。そのあとサイクルを繰り返します。
SMEDはOEEにどう影響しますか?
段取りは稼働率の損失です。段取り替えを短くすると稼働率が上がり、例では62.5%から87.5%になります。
SMEDとロットサイズの関係は?
段取り替えが短くなると小さいロットが成り立ち、在庫とリードタイムが減ります。
参考文献
- SHINGO, S. A Revolution in Manufacturing: The SMED System. Productivity Press, 1985.
- SHINGO, S. A Study of the Toyota Production System from an Industrial Engineering Viewpoint. Productivity Press.
- Lean Enterprise Institute. Just-in-Time Production. Lean Lexicon. https://www.lean.org/lexicon-terms/just-in-time/
- Lean Enterprise Institute. Seven Wastes. Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
特記のない限り、参考文献は英語です。
さらに学ぶ

著者について
リーン生産・行動マネジメントの専門家
自動車・金属機械産業(GMおよびDana)で20年以上の経験を持ち、2006年からリーン生産を実践。SENAIの講師、ブラジルの生産性向上プログラム「Brasil Mais Produtivo」のメンターとして、50社以上でコンサルティング・研修・監査を行い、品質・生産性・人材育成を結び付けている。