Apa itu Lean Manufacturing
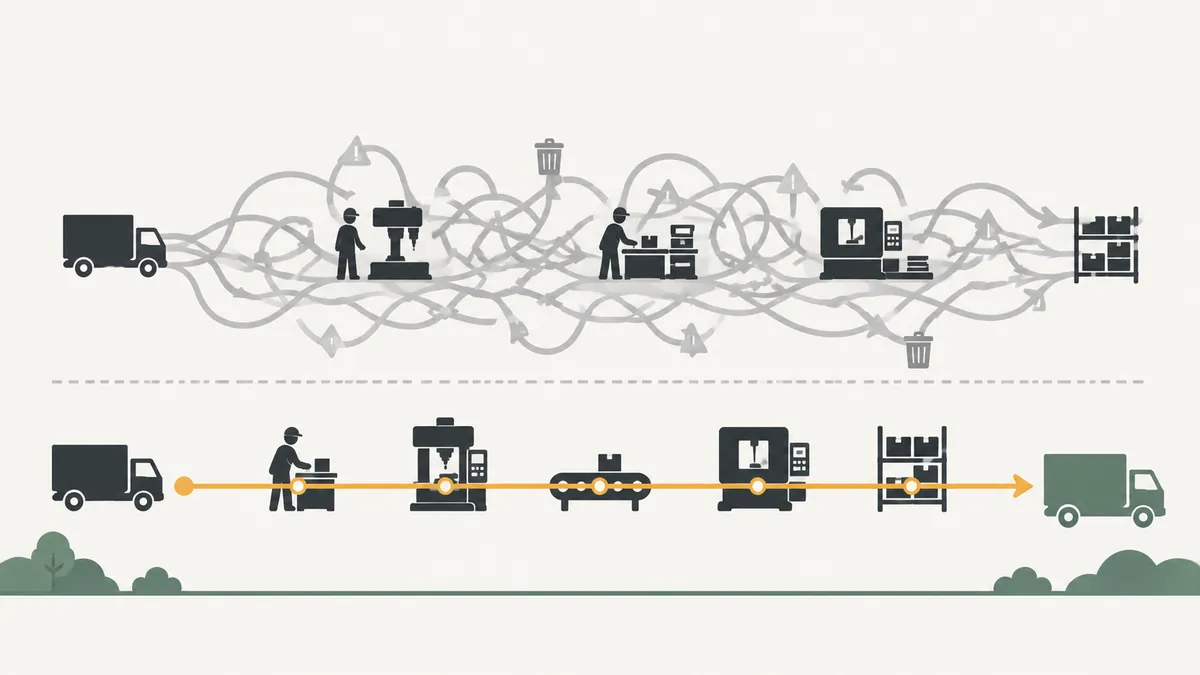
Lean Manufacturing adalah cara menjalankan produksi untuk memberi pelanggan lebih banyak nilai dengan lebih sedikit pemborosan. Alih-alih menambah sumber daya, lean menghilangkan semua yang menghabiskan waktu, material, dan tenaga tanpa memberi pelanggan sesuatu yang mau mereka bayar.
Dasar praktisnya adalah Toyota Production System, yang dikembangkan di Jepang setelah Perang Dunia II dengan kontribusi besar dari Taiichi Ohno. Istilah “lean” menyebar di Barat dari studi industri otomotif dunia, dan James Womack serta Daniel Jones menyusunnya menjadi prinsip dalam buku Lean Thinking.
Lean Enterprise Institute menggambarkan pola pikir lean sebagai cara berpikir dan bertindak yang terus meningkatkan nilai bagi pelanggan sambil mengembangkan orang yang mengerjakan pekerjaannya. Kedua sisinya penting, proses dan manusia. Lean tanpa menghargai manusia berubah menjadi pemotongan biaya biasa.
Operasi yang lean dapat dikenali dari lima tanda: sedikit stok di antara tahapan, alur yang terlihat, masalah yang muncul seketika, kerja yang distandardisasi, dan operator yang mengusulkan perbaikan. Jika stok menyembunyikan cacat, komponen menunggu dalam antrean, dan pengerjaan ulang dianggap wajar, masih banyak lean yang bisa diterapkan.
Lean juga berbeda dari pengurangan biaya. Pemotongan anggaran adalah keputusan sekali jalan. Lean mengubah cara kerja, dan biaya turun sebagai akibat dari berkurangnya waktu tunggu, cacat, dan gerakan yang sia-sia.
5 prinsip lean
Kelima prinsip bekerja sebagai siklus. Setiap putaran memunculkan masalah baru untuk diselesaikan.
- Nilai: tentukan apa yang diakui pelanggan sebagai nilai dan mau dibayar. Titik awalnya selalu pelanggan, bukan proses.
- Aliran nilai: petakan setiap langkah dari pesanan hingga pengiriman dan pisahkan yang menambah nilai dari pemborosan.
- Aliran: buat produk bergerak tanpa berhenti, antre, atau kembali, dalam lot kecil.
- Tarik (pull): produksi hanya yang dikonsumsi proses berikutnya, sesuai laju permintaan.
- Kesempurnaan: ulangi siklus tanpa henti lewat perbaikan berkelanjutan yang melibatkan semua orang.
Setiap prinsip punya alat di baliknya. Sistem tarik, misalnya, biasanya memakai kanban dan supermarket, sedangkan aliran bergantung pada lot kecil dan pergantian cepat dengan SMED. Satu hal yang sering terlewat: prinsip pertama adalah menentukan nilai. Tanpa itu, perusahaan bisa menghilangkan pemborosan pada aktivitas yang tidak pernah diinginkan pelanggan.
Pemborosan, sasaran lean
Pemborosan, atau muda, adalah setiap aktivitas yang menghabiskan sumber daya tanpa menambah nilai bagi pelanggan. Ohno mendefinisikan tujuh jenis di produksi. Banyak sumber dari Amerika menambahkan yang kedelapan, bakat yang tidak dimanfaatkan. Pengelompokan ini cara praktis untuk menata apa yang terlihat, dan para penulis tidak seragam dalam menyajikannya.
| Pemborosan | Contoh di lantai produksi |
|---|---|
| Cacat | Pengerjaan ulang dan barang sisa |
| Produksi berlebih | Membuat lebih banyak, atau lebih awal, dari permintaan pelanggan |
| Menunggu | Komponen antre menunggu proses berikutnya |
| Bakat tak termanfaatkan | Ide operator yang tidak dikumpulkan siapa pun |
| Transportasi | Troli memindahkan material antar departemen yang berjauhan |
| Persediaan | Palet barang setengah jadi di antara tahapan |
| Gerakan | Operator berjalan mencari perkakas |
| Proses berlebih | Penyelesaian melebihi yang diminta spesifikasi |
Ohno menganggap produksi berlebih sebagai pemborosan terburuk karena ia menyebabkan dan menyembunyikan yang lain: menimbun stok, butuh transportasi, memakan ruang, dan menutupi cacat. Membuat hanya yang dipesan adalah inti logika tarik. Selain muda, lean juga melawan ketidakrataan (mura) dan beban berlebih (muri).
Pilar dan alat sistem lean
Sistem Toyota biasa digambarkan sebagai rumah. Dua pilarnya adalah just in time (barang yang tepat, dalam jumlah yang tepat, pada waktu yang tepat, sesuai takt time) dan jidoka (berhenti pada tanda pertama ketidaknormalan agar cacat tidak diteruskan). Fondasinya adalah stabilitas: kerja standar, perataan produksi, dan perbaikan berkelanjutan.
| Tujuan | Alat |
|---|---|
| Menata tempat kerja | 5S, manajemen visual |
| Meningkatkan ketersediaan mesin | TPM, SMED, OEE |
| Menjalankan aliran | Kanban, just in time, heijunka, takt time |
| Mencegah cacat | Jidoka, poka-yoke, andon |
| Memecahkan masalah | PDCA, 5 Why, laporan A3 |
| Menyelaraskan strategi | Hoshin kanri |
Tidak ada satu alat pun yang membentuk sistem lean. Memasang kanban tanpa menstabilkan proses hanya memindahkan antrean ke tempat lain. Perbaikan berkelanjutan, kaizen, yang menjaga alat-alat lainnya tetap berfungsi.
Contoh perhitungan: berapa bagian lead time yang menambah nilai?
Contoh ilustrasi, dengan angka rekaan untuk perhitungan. Satu lot komponen pelat logam melewati empat tahap. Tabel menunjukkan waktu tunggu sebelum tiap tahap dan waktu pemrosesan.
| Tahap | Tunggu sebelum (jam) | Pemrosesan (jam) |
|---|---|---|
| Pemotongan | 9 | 0.5 |
| Pembengkokan | 11 | 0.5 |
| Pengelasan | 8 | 0.5 |
| Perakitan | 10 | 0.5 |
| Total | 38 | 2 |
- Lead time adalah jumlah semuanya: 38 + 2 = 40 jam.
- Rasio nilai tambah (efisiensi siklus proses) adalah waktu yang mengubah produk dibagi lead time: 2 ÷ 40 = 5%. Agar sederhana, seluruh waktu pemrosesan dihitung sebagai nilai tambah.
- Sisanya, 95%, adalah waktu tunggu. Di sinilah lean bekerja, lewat aliran kontinu, lot lebih kecil, dan produksi tarik.
Hasil yang diharapkan. Jika aliran memangkas waktu tunggu separuhnya (38 ÷ 2 = 19 jam), lead time turun menjadi 19 + 2 = 21 jam, penurunan 19 ÷ 40 = 47,5%, dan rasio naik menjadi 2 ÷ 21 = 9,5%. Tidak ada yang bekerja lebih cepat: keuntungan datang dari hilangnya antrean.
Rasio nilai tambah yang sangat rendah lazim pada proses tanpa aliran, dan itu tidak berarti orangnya bekerja buruk. Artinya sistem membiarkan produk menunggu. Hitung ulang setelah setiap perbaikan dan pakai angkanya untuk menentukan prioritas, bukan untuk menyalahkan operator.
Lean dibandingkan produksi massal tradisional
| Aspek | Produksi massal tradisional | Lean |
|---|---|---|
| Titik awal | Kapasitas mesin | Nilai bagi pelanggan |
| Lot | Besar, untuk menyebar biaya setup | Kecil, dengan pergantian cepat |
| Penjadwalan | Didorong oleh ramalan | Ditarik oleh konsumsi |
| Kualitas | Inspeksi di akhir | Dibangun di sumber, dengan jidoka |
| Peran orang | Menjalankan tugas | Menjalankan dan memperbaiki tugas |
Lean dan Six Sigma saling melengkapi: yang satu menyerang aliran dan pemborosan, yang lain mengurangi variasi. Prinsip yang sama berlaku juga di kantor dan rumah sakit, melahirkan lean office dan lean healthcare. Program yang dijalankan dengan baik biasanya memberi lead time lebih singkat, barang dalam proses lebih sedikit, kualitas lebih stabil, tempat kerja lebih rapi, dan tim yang lebih terlibat. Hasilnya sangat beragam, jadi ukur titik awal Anda sebelum menjanjikan angka.
Cara menerapkan lean dan kesalahan umum
- Pilih satu keluarga produk, jangan seluruh pabrik sekaligus.
- Pergi ke gemba dan petakan kondisi saat ini dengan waktu nyata.
- Stabilkan dasar-dasarnya: 5S, kerja standar, dan satu indikator per area.
- Serang waktu tunggu terpanjang dengan siklus PDCA singkat.
- Standardisasi, ukur lagi, dan pilih masalah berikutnya.
Kesalahan umum: menyalin alat tanpa memahami masalah, memakai lean sebagai alasan PHK, membiarkan pimpinan jauh dari lantai produksi, dan meninggalkan siklus setelah keberhasilan pertama. Kesalahan lain yang sering terjadi adalah hanya memantau biaya dan mengabaikan waktu pengiriman, padahal itu yang pertama dirasakan pelanggan. Tetapkan beberapa indikator, seperti lead time, kualitas pada percobaan pertama, dan ketepatan pengiriman, lalu tinjau setiap hari di stasiun kerja.
Langkah berikutnya. Pilih satu produk, ukur waktu tunggu antartahap, dan hitung rasio nilai tambah seperti pada contoh. Angka sederhana ini menunjukkan di mana antrean berada dan membenarkan proyek pertama.
Pertanyaan yang sering diajukan
Apa itu Lean Manufacturing dengan kata sederhana?
Cara menjalankan produksi untuk menghasilkan apa yang dihargai pelanggan dengan pemborosan sesedikit mungkin, sambil terus memperbaiki proses dan mengembangkan manusia.
Apa saja 5 prinsip lean?
Nilai, aliran nilai, aliran, tarik, dan kesempurnaan, seperti dijelaskan Womack dan Jones dalam Lean Thinking.
Apa beda lean dan Toyota Production System?
Toyota Production System adalah asal-usul praktisnya. Lean menggeneralisasi prinsipnya ke perusahaan dan industri lain.
Apa saja 8 pemborosan dalam lean?
Cacat, produksi berlebih, menunggu, bakat tak termanfaatkan, transportasi, persediaan, gerakan, dan proses berlebih.
Apakah lean cocok untuk usaha kecil?
Cocok. 5S, manajemen visual, dan PDCA butuh investasi kecil dan berfungsi di semua ukuran.
Apakah lean hanya untuk manufaktur?
Tidak. Prinsip yang sama dipakai di kantor, layanan kesehatan, logistik, dan jasa.
Berapa lama hasil lean terlihat?
Hasil terarah, seperti memperpendek satu antrean, bisa terlihat dalam hitungan minggu. Mengubah budaya butuh tahunan praktik yang konsisten.
Sumber
- Lean Enterprise Institute. Lean Thinking and Practice. Lean Lexicon. https://www.lean.org/lexicon-terms/lean-thinking-and-practice/
- Lean Enterprise Institute. Toyota Production System. Lean Lexicon. https://www.lean.org/lexicon-terms/toyota-production-system/
- Lean Enterprise Institute. Seven Wastes. Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
- WOMACK, J. P.; JONES, D. T. Lean Thinking. New York: Simon & Schuster, 1996.
Sumber berbahasa Inggris, kecuali dinyatakan lain.
Untuk belajar lebih lanjut

Tentang penulis
Spesialis Lean Manufacturing dan manajemen perilaku
Lebih dari 20 tahun di industri otomotif dan pengerjaan logam (GM dan Dana), praktisi Lean Manufacturing sejak 2006. Instruktur SENAI dan mentor program Brasil Mais Produtivo di Brasil, memberikan konsultasi, pelatihan, dan audit untuk lebih dari 50 perusahaan, memadukan kualitas, produktivitas, dan pengembangan manusia.