Czym jest Lean Manufacturing
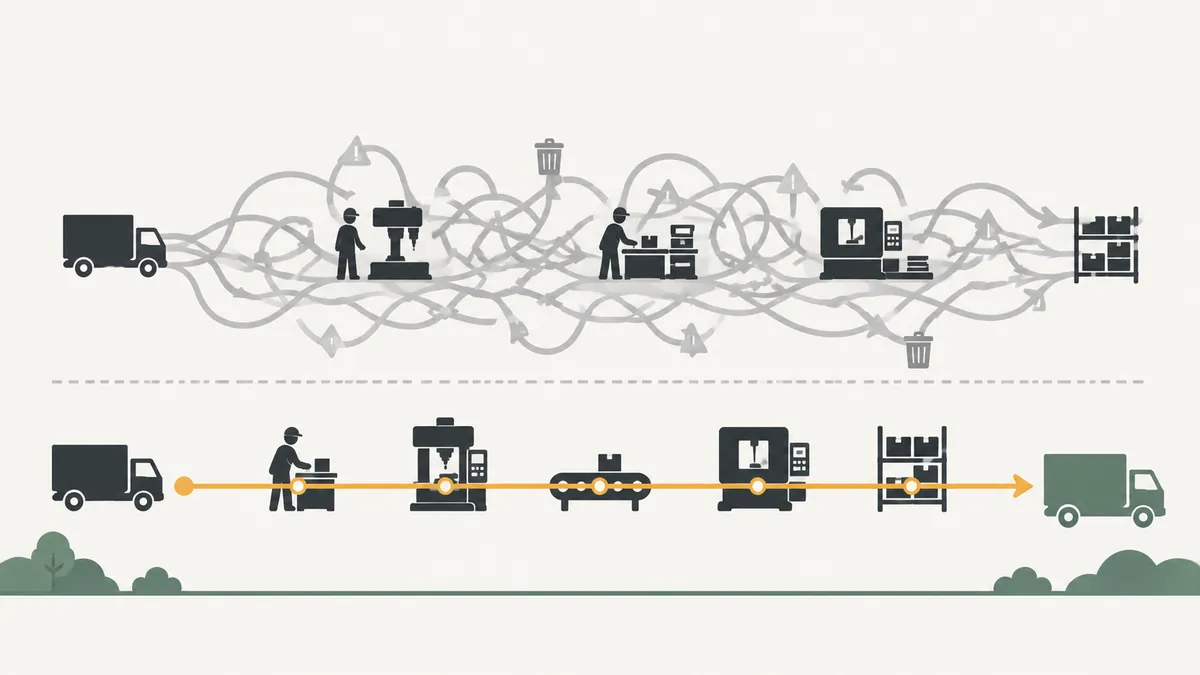
Lean Manufacturing to sposób prowadzenia produkcji, który dostarcza klientowi więcej wartości przy mniejszym marnotrawstwie. Zamiast dokładać zasoby, lean usuwa wszystko, co pochłania czas, materiał i wysiłek, a nie daje klientowi niczego, za co by zapłacił.
Jego praktyczną podstawą jest System Produkcyjny Toyoty, rozwijany w Japonii po II wojnie światowej, z dużym wkładem Taiichiego Ohno. Słowo „lean” upowszechniło się na Zachodzie dzięki badaniom światowego przemysłu motoryzacyjnego, a James Womack i Daniel Jones uporządkowali je w zasady w książce Lean Thinking.
Lean Enterprise Institute opisuje myślenie lean jako sposób myślenia i działania, który stale podnosi wartość dostarczaną klientom i jednocześnie rozwija ludzi wykonujących pracę. Liczą się obie połowy, proces i ludzie. Lean bez szacunku dla ludzi sprowadza się do zwykłego cięcia kosztów.
Pięć oznak odróżnia firmę lean: mało zapasów między etapami, widoczny przepływ, problemy ujawniane od razu, praca standaryzowana i operatorzy zgłaszający usprawnienia. Jeśli zapasy ukrywają wady, części czekają w kolejkach, a poprawki uchodzą za normę, lean ma jeszcze dużo do zrobienia.
Lean to także nie to samo co redukcja kosztów. Cięcie budżetu to jednorazowa decyzja. Lean zmienia sposób pracy, a koszt spada, bo jest mniej czekania, mniej wad i mniej zbędnych ruchów.
5 zasad lean
Pięć zasad działa jak cykl. Każde okrążenie odsłania kolejny problem do rozwiązania.
- Wartość: określić, co klient uznaje za wartość i za co zapłaci. Punktem wyjścia jest zawsze klient, nigdy proces.
- Strumień wartości: zmapować każdy krok od zamówienia do dostawy i oddzielić to, co dodaje wartość, od marnotrawstwa.
- Przepływ: sprawić, by produkt płynął bez zatrzymań, kolejek i cofania się, w małych partiach.
- Ssanie (pull): produkować tylko to, co zużywa proces następny, w tempie popytu.
- Doskonałość: powtarzać cykl bez końca, w ramach ciągłego doskonalenia angażującego wszystkich.
Za każdą zasadą stoją narzędzia. Ssanie opiera się zwykle na kanbanie i supermarketach, a przepływ zależy od małych partii i szybkich przezbrojeń, czyli SMED. Wiele zespołów pomija jeden szczegół: pierwszą zasadą jest określenie wartości. Bez tego można wyeliminować marnotrawstwo w działaniu, którego klient nigdy nie chciał.
Marnotrawstwo, cel lean
Marnotrawstwo, czyli muda, to każda czynność zużywająca zasoby bez dodawania wartości dla klienta. Ohno wyróżnił w produkcji siedem rodzajów. Wiele źródeł amerykańskich dodaje ósmy, niewykorzystany talent. Takie grupowanie to praktyczny sposób porządkowania tego, co widać, a autorzy nie przedstawiają go jednakowo.
| Marnotrawstwo | Przykład z hali |
|---|---|
| Wady | Poprawki i braki |
| Nadprodukcja | Robienie więcej lub wcześniej, niż prosi klient |
| Oczekiwanie | Część stojąca w kolejce do następnego procesu |
| Niewykorzystany talent | Pomysły operatorów, których nikt nie zbiera |
| Transport | Wózki przewożące materiał między odległymi działami |
| Zapasy | Palety półproduktów między etapami |
| Zbędny ruch | Operator idący po narzędzie |
| Nadmierna obróbka | Wykończenie ponad wymagania specyfikacji |
Ohno uważał nadprodukcję za najgorsze marnotrawstwo, bo wywołuje i ukrywa pozostałe: tworzy zapasy, wymaga transportu, zajmuje miejsce i maskuje wady. Produkowanie tylko tego, co zamówiono, to sedno logiki ssącej. Poza muda lean zwalcza też nierówność (mura) i przeciążenie (muri).
Filary i narzędzia systemu lean
System Toyoty rysuje się zwykle jako dom. Dwa filary to just in time (właściwy element, w odpowiedniej ilości, we właściwym czasie, w tempie taktu) oraz jidoka (zatrzymanie przy pierwszym sygnale nieprawidłowości, aby wady nie szły dalej). Fundamentem jest stabilność: praca standaryzowana, wyrównywanie produkcji i ciągłe doskonalenie.
| Cel | Narzędzia |
|---|---|
| Uporządkować stanowisko pracy | 5S, zarządzanie wizualne |
| Poprawić dostępność maszyn | TPM, SMED, OEE |
| Uruchomić przepływ | Kanban, just in time, heijunka, takt time |
| Zapobiegać wadom | Jidoka, poka-yoke, andon |
| Rozwiązywać problemy | PDCA, 5 Why, raport A3 |
| Wyrównać strategię | Hoshin kanri |
Żadne pojedyncze narzędzie nie tworzy systemu lean. Wdrożenie kanbanu bez ustabilizowania procesu tylko przenosi kolejkę gdzie indziej. To ciągłe doskonalenie, kaizen, utrzymuje pozostałe narzędzia w działaniu.
Przykład obliczeniowy: jaka część czasu przejścia dodaje wartość?
Przykład poglądowy, z liczbami wymyślonymi na potrzeby obliczeń. Partia części blaszanych przechodzi cztery etapy. Tabela pokazuje czas oczekiwania przed każdym etapem i czas obróbki.
| Etap | Oczekiwanie przed (h) | Obróbka (h) |
|---|---|---|
| Cięcie | 9 | 0.5 |
| Gięcie | 11 | 0.5 |
| Spawanie | 8 | 0.5 |
| Montaż | 10 | 0.5 |
| Razem | 38 | 2 |
- Czas przejścia to suma wszystkiego: 38 + 2 = 40 godzin.
- Wskaźnik wartości dodanej (sprawność cyklu procesu) to czas przekształcający produkt podzielony przez czas przejścia: 2 ÷ 40 = 5%. Dla prostoty całą obróbkę traktujemy jako wartość dodaną.
- Pozostałe 95% to oczekiwanie. Tu działa lean: przepływ ciągły, mniejsze partie i produkcja ssąca.
Oczekiwany wynik. Jeśli przepływ skróci oczekiwanie o połowę (38 ÷ 2 = 19 h), czas przejścia spadnie do 19 + 2 = 21 godzin, czyli o 19 ÷ 40 = 47,5%, a wskaźnik wzrośnie do 2 ÷ 21 = 9,5%. Nikt nie pracował szybciej: zysk wziął się z likwidacji kolejki.
Bardzo niski wskaźnik wartości dodanej jest częsty w procesach bez przepływu i nie oznacza, że ludzie pracują źle. Oznacza, że system każe produktowi czekać. Przeliczaj po każdym usprawnieniu i używaj liczby do ustalania priorytetów, nie do obwiniania operatora.
Lean a tradycyjna produkcja masowa
| Aspekt | Tradycyjna produkcja masowa | Lean |
|---|---|---|
| Punkt wyjścia | Zdolność maszyn | Wartość dla klienta |
| Partie | Duże, by rozłożyć koszt przezbrojenia | Małe, z szybkim przezbrojeniem |
| Planowanie | Pchane prognozą | Ciągnięte zużyciem |
| Jakość | Kontrola na końcu | Wbudowana u źródła, dzięki jidoka |
| Rola ludzi | Wykonać zadanie | Wykonać i usprawnić zadanie |
Lean i Six Sigma uzupełniają się: jedno atakuje przepływ i marnotrawstwo, drugie zmniejsza zmienność. Te same zasady stosuje się też w biurach i szpitalach, stąd lean office i lean healthcare. Dobrze prowadzony program zwykle daje krótszy czas przejścia, mniej produkcji w toku, stabilniejszą jakość, porządniejsze stanowiska i bardziej zaangażowane zespoły. Wyniki bardzo się różnią w zależności od przypadku, więc zmierz punkt startowy, zanim obiecasz liczby.
Jak wdrożyć lean i typowe błędy
- Wybierz jedną rodzinę produktów, nie całą fabrykę naraz.
- Idź na gemba i zmapuj stan obecny z rzeczywistymi czasami.
- Ustabilizuj podstawy: 5S, pracę standaryzowaną i jeden wskaźnik na obszar.
- Zaatakuj najdłuższe oczekiwanie krótkim cyklem PDCA.
- Znormalizuj, zmierz ponownie i wybierz następny problem.
Typowe błędy: kopiowanie narzędzi bez zrozumienia problemu, używanie lean jako pretekstu do zwolnień, trzymanie kierownictwa z dala od hali i porzucenie cyklu po pierwszym sukcesie. Częsty błąd to także śledzenie samego kosztu przy ignorowaniu czasu dostawy, który klient odczuwa najpierw. Ustal kilka wskaźników, na przykład czas przejścia, jakość za pierwszym razem i terminowość dostaw, i omawiaj je codziennie przy stanowisku.
Następny krok. Wybierz jeden produkt, zmierz oczekiwanie między etapami i oblicz wskaźnik wartości dodanej, jak w przykładzie. Ta prosta liczba pokazuje, gdzie jest kolejka, i uzasadnia pierwszy projekt.
Najczęściej zadawane pytania
Czym jest Lean Manufacturing w prostych słowach?
Sposobem prowadzenia produkcji, który dostarcza to, co klient ceni, przy minimalnym marnotrawstwie, stale usprawniając proces i rozwijając ludzi.
Jakie są 5 zasad lean?
Wartość, strumień wartości, przepływ, ssanie i doskonałość, opisane przez Womacka i Jonesa w Lean Thinking.
Czym różni się lean od Systemu Produkcyjnego Toyoty?
System Produkcyjny Toyoty jest praktycznym źródłem. Lean uogólnia jego zasady na inne firmy i branże.
Jakie są 8 rodzajów marnotrawstwa w lean?
Wady, nadprodukcja, oczekiwanie, niewykorzystany talent, transport, zapasy, zbędny ruch i nadmierna obróbka.
Czy lean działa w małych firmach?
Tak. 5S, zarządzanie wizualne i PDCA wymagają niewielkich nakładów i działają w każdej skali.
Czy lean dotyczy tylko przemysłu?
Nie. Te same zasady stosuje się w biurach, ochronie zdrowia, logistyce i usługach.
Po jakim czasie widać efekty lean?
Punktowe zyski, jak skrócenie jednej kolejki, mogą pojawić się po tygodniach. Zmiana kultury wymaga lat konsekwentnej praktyki.
Źródła
- Lean Enterprise Institute. Lean Thinking and Practice. Lean Lexicon. https://www.lean.org/lexicon-terms/lean-thinking-and-practice/
- Lean Enterprise Institute. Toyota Production System. Lean Lexicon. https://www.lean.org/lexicon-terms/toyota-production-system/
- Lean Enterprise Institute. Seven Wastes. Lean Lexicon. https://www.lean.org/lexicon-terms/seven-wastes/
- WOMACK, J. P.; JONES, D. T. Lean Thinking. New York: Simon & Schuster, 1996.
Źródła w języku angielskim, chyba że podano inaczej.

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.