Czym jest jidoka
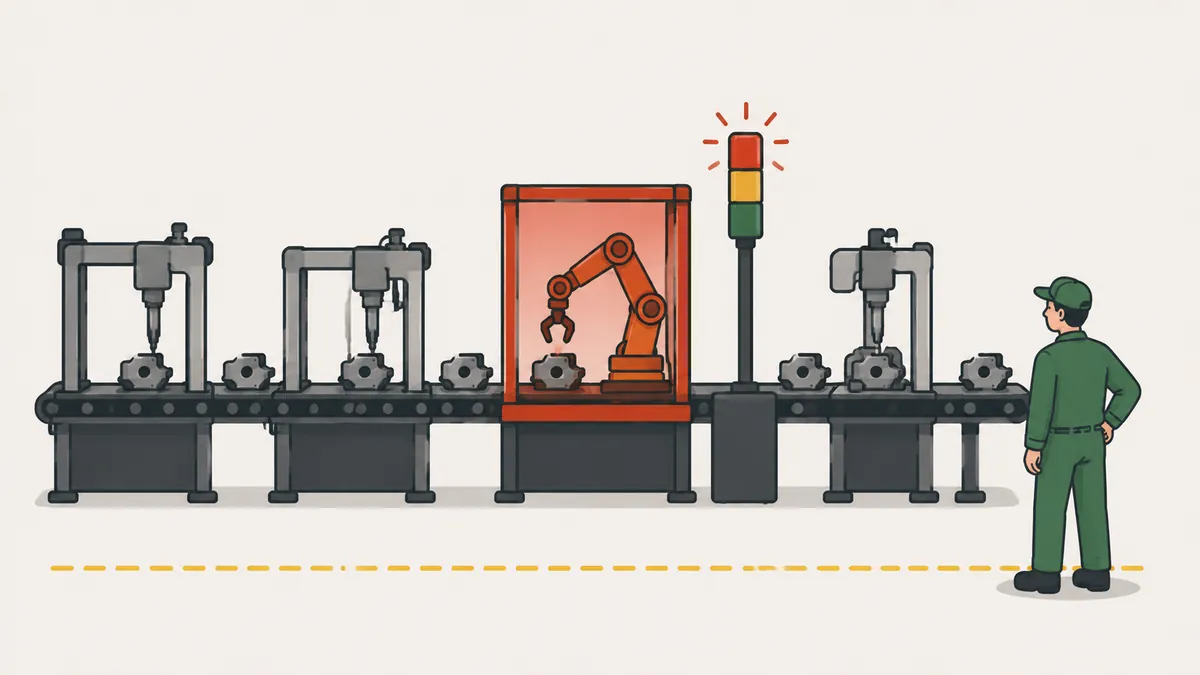
Jidoka oznacza dawanie maszynom i operatorom zdolności wykrycia nieprawidłowości i natychmiastowego zatrzymania pracy. Wada nie idzie do następnego procesu, więc jakość jest wbudowana w każdy krok, zamiast być sprawdzana na końcu.
To jeden z dwóch filarów Systemu Produkcyjnego Toyoty, obok just in time. Nazywa się je też autonomizacją: automatyzacją z ludzkim akcentem. Maszyna sama odróżnia dobrą część od złej, a człowiek może zajmować się więcej niż jedną maszyną.
Słowo pochodzi od automatycznych krosien Sakichiego Toyody, które same się zatrzymywały, gdy zerwała się nić, co jest dobrze udokumentowanym faktem. Główna idea to oddzielenie pracy ludzi od pracy maszyn. Jidoka nie wymaga drogiego sprzętu: operator, który pociąga za linkę i zatrzymuje linię po zauważeniu wady, również praktykuje jidoka.
W praktyce jidoka zamienia jedno pytanie na drugie. Zamiast pytać, ile złych części wyszło dzisiaj, zakład pyta, dlaczego pierwsza zła część nie została zatrzymana.
Dlaczego zatrzymanie linii zwiększa produktywność
Zatrzymanie wydaje się szkodzić produktywności. Jidoka twierdzi odwrotnie. Gdy praca zatrzymuje się w chwili problemu, przyczyna wciąż jest obecna i widoczna. Można ją więc znaleźć i usunąć, zamiast żyć z wadą i sortować części na końcu linii.
| Bez jidoka | Z jidoka |
|---|---|
| Wada idzie do dalszych procesów | Wada zatrzymuje się tam, gdzie powstała |
| Kontrola jest na końcu linii | Wykrycie następuje u źródła |
| Przyczynę znajduje się po dniach | Przyczynę bada się na miejscu |
| Jeden operator pilnuje jednej maszyny | Jeden operator obsługuje kilka maszyn |
Linia, która nigdy się nie zatrzymuje, ukrywa swoje problemy. Wracają codziennie pod inną nazwą i stają się częścią rutyny. Jidoka robi odwrotnie: czyni każdy problem widocznym i wyznacza termin jego rozwiązania.
Cztery kroki jidoka
- Wykryj nieprawidłowość czujnikiem, sprawdzianem lub operatorem.
- Zatrzymaj pracę (część, maszynę lub linię), aby wada nie szła dalej.
- Napraw bieżący stan, aby produkcja mogła ruszyć.
- Zbadaj przyczynę źródłową i wprowadź środek zaradczy, aby problem nie wrócił.
Dwa pierwsze kroki zapobiegają dzisiejszej stracie. Dwa ostatnie zapobiegają jutrzejszej. Zespoły, które zatrzymują się na kroku 3, codziennie gaszą ten sam pożar. Badanie może wykorzystać 5 Why lub raport A3, zależnie od skali problemu.
Przykład obliczeniowy: koszt wady, która idzie dalej
Przykład poglądowy. Linia ma 4 stanowiska i wytwarza 1 sztukę na minutę. Skumulowany koszt sztuki rośnie na każdym stanowisku, bo każdy krok dodaje materiał i pracę. Kontrola końcowa sprawdza partię 120 sztuk. Na stanowisku 2 zużyte narzędzie zaczyna wiercić otwór poza tolerancją. Koszty podano w jednostkach pieniężnych (j.p.); może to być dowolna waluta.
| Stanowisko | Operacja | Skumulowany koszt sztuki |
|---|---|---|
| 1 | Cięcie | 4 j.p. |
| 2 | Wiercenie | 9 j.p. |
| 3 | Montaż | 15 j.p. |
| 4 | Wykończenie | 22 j.p. |
| Scenariusz | Sztuki wadliwe | Skumulowany koszt sztuki | Utracona wartość |
|---|---|---|---|
| Bez jidoka (wada wykryta w kontroli końcowej) | 120 | 22 j.p. | 120 × 22 = 2640 j.p. |
| Z jidoka (czujnik zatrzymuje stanowisko 2) | 1 | 9 j.p. | 1 × 9 = 9 j.p. |
Bez jidoka wszystkie 120 sztuk przechodzi cięcie, wiercenie, montaż i wykończenie, zanim ktokolwiek zobaczy błąd. Z jidoka czujnik zgłasza zły otwór już na pierwszej sztuce. Linia staje, narzędzie jest wymieniane w 10 minut, a strata to jedna sztuka za 9 j.p. W przykładzie część jest złomowana w obu przypadkach; w życiu część można poprawić.
Logika jest prosta: utracona wartość = części wytworzone do wykrycia × skumulowany koszt w punkcie wykrycia. Bez jidoka: 120 sztuk po 22 j.p. Z jidoka: 1 sztuka po 9 j.p. Strata spada z 2640 do 9 j.p., czyli około 293 razy. Im później wykryje się wadę, tym więcej części już istnieje i tym więcej wartości do nich dodano. 10 minut przestoju kosztuje 10 sztuk zdolności produkcyjnej i to też należy wliczyć. Wynik i tak jest znacznie lepszy niż odkrycie problemu po 120 sztukach.
Narzędzia jidoka w praktyce
- Andon: sygnał świetlny wzywający lidera, gdy czujnik lub operator wykryje problem.
- Poka-yoke: urządzenie, które zapobiega błędowi lub uniemożliwia jego przeoczenie.
- Czujniki i sprawdziany: w każdym cyklu kontrolują wymiar, obecność części, moment lub położenie.
- Zatrzymanie w stałym położeniu: linia staje w określonym punkcie cyklu, a nie w środku operacji.
- Zarządzanie wizualne: tablice i sygnały pokazujące stan każdego stanowiska.
| Praktyka | Moment | Co robi |
|---|---|---|
| Poka-yoke | Przed operacją lub w jej trakcie | Zapobiega błędowi lub wykrywa go w chwili wystąpienia |
| Jidoka | Gdy pojawia się nieprawidłowość | Zatrzymuje pracę i uruchamia reakcję |
| Kontrola końcowa | Po całym procesie | Oddziela dobre od złych, nie usuwając przyczyny |
Praktyki się uzupełniają. Poka-yoke zmniejsza szansę błędu, jidoka zapewnia zatrzymanie na miejscu każdego błędu, który się prześliznął, a kontrola końcowa pozostaje ostatnią barierą, a nie główną.
Gdzie się najbardziej opłaca i jak je wdrożyć
Zacznij tam, gdzie wady są drogie lub niebezpieczne: operacje dodające dużo wartości przed kontrolą, procesy zależne od zużywającego się narzędzia lub nastawy, cechy bezpieczeństwa lub funkcji oraz stanowiska z powtarzającymi się wadami, wskazane na diagramie Pareto braków. Nie każda wada wymaga czujnika: jeśli awaria jest rzadka i tania, wystarczy czasem kontrola operatora przy stanowisku.
- Wybierz krytyczne stanowisko z częstymi lub kosztownymi wadami.
- Zdefiniuj, co jest nieprawidłowe: wymiar poza tolerancją, czas ponad cykl, brakująca część.
- Wybierz metodę wykrywania: czujnik, sprawdzian lub kontrola operatora.
- Daj uprawnienie do zatrzymania. Operatorzy muszą wiedzieć, że nie zostaną ukarani za uruchomienie sygnału.
- Określ, kto reaguje i jak szybko. Sygnał bez szybkiej reakcji traci wiarygodność.
- Rejestruj każde zatrzymanie i atakuj najczęstsze cyklem PDCA.
Mała firma może zacząć od chorągiewki, lampki lub linki. Liczy się zasada, a nie sprzęt.
Rola kierownictwa i typowe błędy
Jidoka zależy mniej od technologii, a bardziej od zachowań. Jeśli operator zatrzyma linię i dostanie reprymendę, nie zatrzyma jej więcej. Jeśli lider nigdy nie przychodzi na stanowisko, sygnał staje się dekoracją. System trzymają trzy nawyki: dziękować za każde zatrzymanie, bo zatrzymanie to system działający, a nie osobista porażka; od razu iść na stanowisko i obejrzeć część, maszynę i metodę, jak w genchi genbutsu; wymagać przyczyny źródłowej, bo powtarzające się zatrzymanie z tego samego powodu oznacza słaby środek zaradczy. Z czasem liczba zatrzymań spada, bo usunięto najczęstsze przyczyny: mniej zapalonych sygnałów, a nie więcej dyscypliny w ich ignorowaniu.
- Zatrzymanie linii i ponowne uruchomienie bez zbadania przyczyny.
- Obwinianie operatora za zatrzymanie, co ukrywa problemy.
- Montaż czujników bez określenia, co jest nieprawidłowe.
- Lider, który nie reaguje na sygnał.
- Mylenie jidoka z dodatkową kontrolą na końcu linii.
- Próba zautomatyzowania wszystkiego przed naprawą procesu ręcznego.
Następny krok. Wybierz dziś jedno stanowisko z powtarzającą się wadą. Zapisz w jednej linijce, co jest tam nieprawidłowe, i zdecyduj, kto zatrzymuje operację, a kto reaguje. W ciągu tygodnia policz zatrzymania i najczęstszą przyczynę: ten rejestr to podstawa pierwszego usprawnienia. Całościowy obraz znajdziesz w artykule o Lean Manufacturing.
Najczęściej zadawane pytania
Czym jest jidoka?
Zdolnością maszyn i ludzi do wykrycia nieprawidłowości i natychmiastowego zatrzymania pracy, co wbudowuje jakość w każdy proces.
Czy jidoka i autonomizacja to to samo?
Tak. Autonomizacja to inna nazwa jidoka: automatyzacja z ludzkim akcentem.
Jakie są dwa filary Systemu Produkcyjnego Toyoty?
Just in time i jidoka. Just in time dostarcza właściwy element we właściwym czasie, a jidoka zapewnia, że dalej idzie tylko dobra praca.
Czym różni się jidoka od poka-yoke?
Poka-yoke zapobiega błędowi lub go wykrywa. Jidoka zatrzymuje pracę, gdy pojawia się nieprawidłowość, i uruchamia reakcję.
Czy jidoka wymaga zautomatyzowanych maszyn?
Nie. Operator, który po zauważeniu wady zatrzymuje linię linką lub przyciskiem, już praktykuje jidoka.
Czy zatrzymanie linii nie szkodzi produktywności?
W krótkim okresie tak, ale unika się wytwarzania całych wadliwych partii. Po usunięciu przyczyny zatrzymania stają się rzadsze.
Jaki jest związek jidoka z andon?
Andon to narzędzie, które czyni zatrzymanie widocznym i wzywa pomoc. Jest jednym ze sposobów praktykowania jidoka.
Źródła
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Źródła w języku angielskim, chyba że podano inaczej.
Do dalszej nauki

O autorze
Specjalista Lean Manufacturing i zarządzania behawioralnego
Ponad 20 lat w przemyśle motoryzacyjnym i metalowym (GM i Dana), praktyk Lean Manufacturing od 2006 roku. Instruktor SENAI i mentor brazylijskiego programu Brasil Mais Produtivo, prowadził doradztwo, szkolenia i audyty w ponad 50 firmach, łącząc jakość, produktywność i rozwój ludzi.