- Qu'est-ce que le jidoka ?
- Pourquoi arrêter la ligne augmente la productivité
- Les quatre étapes du jidoka
- Exemple chiffré : le coût d'un défaut qui circule
- Les outils du jidoka sur le terrain
- Où il rapporte le plus, et comment le mettre en place
- Le rôle du management et les erreurs fréquentes
- Questions fréquentes
Qu'est-ce que le jidoka ?
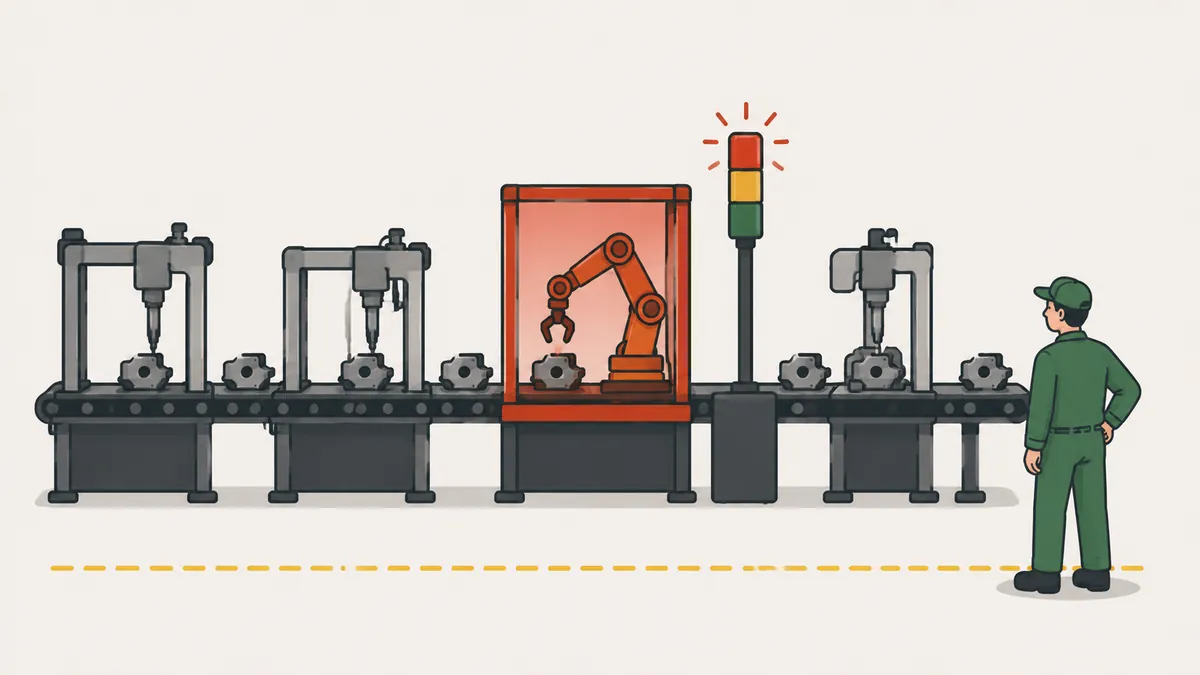
Le jidoka consiste à donner aux machines et aux opérateurs la capacité de détecter une anomalie et d'arrêter le travail immédiatement. Le défaut ne passe pas au poste suivant, si bien que la qualité est intégrée à chaque étape au lieu d'être contrôlée à la fin.
C'est l'un des deux piliers du Système de production Toyota, avec le juste-à-temps. On l'appelle aussi autonomation : de l'automatisation avec une touche humaine. La machine distingue seule une bonne pièce d'une mauvaise, et la personne est libre de s'occuper de plusieurs machines.
Le mot vient des métiers à tisser automatiques de Sakichi Toyoda, qui s'arrêtaient d'eux-mêmes quand un fil cassait, un fait largement documenté. L'idée centrale est de séparer le travail des personnes de celui des machines. Le jidoka n'exige pas d'équipement coûteux : un opérateur qui tire un cordon et arrête la ligne après avoir repéré un défaut pratique aussi le jidoka.
En pratique, le jidoka remplace une question par une autre. Au lieu de demander combien de mauvaises pièces sont sorties aujourd'hui, l'usine demande pourquoi la première mauvaise pièce n'a pas été arrêtée.
Pourquoi arrêter la ligne augmente la productivité
Arrêter semble nuire à la productivité. Le jidoka soutient l'inverse. Quand le travail s'arrête au moment du problème, la cause est encore présente et visible. On peut donc la trouver et la supprimer au lieu de vivre avec le défaut et de trier les pièces en fin de ligne.
| Sans jidoka | Avec jidoka |
|---|---|
| Le défaut passe aux postes suivants | Le défaut s'arrête là où il a été fait |
| Le contrôle a lieu en fin de ligne | La détection a lieu à la source |
| La cause est trouvée des jours plus tard | La cause est examinée sur place |
| Un opérateur surveille une machine | Un opérateur s'occupe de plusieurs machines |
Une ligne qui ne s'arrête jamais cache ses problèmes. Ils reviennent chaque jour sous un autre nom et entrent dans la routine. Le jidoka fait l'inverse : il rend chaque problème visible et fixe une échéance pour le résoudre.
Les quatre étapes du jidoka
- Détecter l'anomalie, avec un capteur, un calibre ou l'opérateur.
- Arrêter le travail (la pièce, la machine ou la ligne) pour que le défaut n'avance pas.
- Corriger la situation immédiate pour que la production reparte.
- Rechercher la cause racine et installer une contre-mesure pour que le problème ne revienne pas.
Les deux premières étapes évitent la perte d'aujourd'hui. Les deux dernières évitent celle de demain. Les équipes qui s'arrêtent à l'étape 3 combattent le même incendie tous les jours. L'enquête peut s'appuyer sur les 5 pourquoi ou sur un rapport A3, selon l'ampleur du problème.
Exemple chiffré : le coût d'un défaut qui circule
Exemple illustratif. Une ligne compte 4 postes et fabrique 1 pièce par minute. Le coût cumulé d'une pièce augmente à chaque poste, car chaque étape ajoute matière et main-d'œuvre. Le contrôle final porte sur un lot de 120 pièces. Au poste 2, un outil usé perce le trou hors tolérance. Les coûts sont en unités monétaires (u.m.) ; n'importe quelle devise convient.
| Poste | Opération | Coût cumulé par pièce |
|---|---|---|
| 1 | Découpe | 4 u.m. |
| 2 | Perçage | 9 u.m. |
| 3 | Assemblage | 15 u.m. |
| 4 | Finition | 22 u.m. |
| Scénario | Pièces défectueuses | Coût cumulé par pièce | Valeur perdue |
|---|---|---|---|
| Sans jidoka (défaut trouvé au contrôle final) | 120 | 22 u.m. | 120 × 22 = 2 640 u.m. |
| Avec jidoka (un capteur arrête le poste 2) | 1 | 9 u.m. | 1 × 9 = 9 u.m. |
Sans jidoka, les 120 pièces passent par la découpe, le perçage, l'assemblage et la finition avant que quiconque voie l'erreur. Avec le jidoka, le capteur signale le mauvais trou dès la première pièce. La ligne s'arrête, l'outil est changé en 10 minutes et la perte est d'une pièce valant 9 u.m. Dans l'exemple la pièce est mise au rebut dans les deux cas ; en réalité, certaines peuvent être retouchées.
La logique est simple : valeur perdue = pièces fabriquées jusqu'à la détection × coût cumulé au point de détection. Sans jidoka : 120 pièces à 22 u.m. Avec le jidoka : 1 pièce à 9 u.m. La perte passe de 2 640 à 9 u.m., environ 293 fois moins. Plus un défaut est trouvé tard, plus il existe de pièces et plus de valeur leur a été ajoutée. Les 10 minutes d'arrêt coûtent 10 pièces de capacité, ce qui doit aussi entrer dans le calcul. Le résultat reste bien meilleur que de découvrir le problème après 120 pièces.
Les outils du jidoka sur le terrain
- Andon : le signal lumineux qui appelle le responsable quand un capteur ou l'opérateur détecte un problème.
- Poka-yoke : un dispositif qui empêche l'erreur ou la rend impossible à manquer.
- Capteurs et calibres : contrôlent à chaque cycle la dimension, la présence d'une pièce, le couple ou la position.
- Arrêt en position fixe : la ligne s'arrête à un point défini du cycle, pas au milieu d'une opération.
- Management visuel : tableaux et signaux qui montrent l'état de chaque poste.
| Pratique | Moment | Ce qu'elle fait |
|---|---|---|
| Poka-yoke | Avant ou pendant l'opération | Empêche l'erreur ou la détecte au moment où elle se produit |
| Jidoka | Quand l'anomalie apparaît | Arrête le travail et déclenche la réponse |
| Contrôle final | Après tout le processus | Sépare le bon du mauvais sans supprimer la cause |
Les pratiques se complètent. Le poka-yoke réduit la probabilité d'erreur, le jidoka garantit que toute erreur qui passe est arrêtée sur place, et le contrôle final reste la dernière barrière, pas la principale.
Où il rapporte le plus, et comment le mettre en place
Commencez là où les défauts coûtent cher ou sont dangereux : opérations qui ajoutent beaucoup de valeur avant le contrôle, processus qui dépendent d'un outil ou d'un réglage qui s'use, caractéristiques de sécurité ou de fonction, et postes aux défauts répétés, repérés sur un diagramme de Pareto des rebuts. Tout défaut n'exige pas un capteur : si la panne est rare et peu coûteuse, un contrôle de l'opérateur au poste peut suffire.
- Choisir un poste critique, aux défauts fréquents ou coûteux.
- Définir ce qui est anormal : dimension hors tolérance, temps supérieur au cycle, pièce manquante.
- Choisir la méthode de détection : capteur, calibre ou contrôle par l'opérateur.
- Donner le pouvoir d'arrêter. Les opérateurs doivent savoir qu'ils ne seront pas sanctionnés pour avoir déclenché le signal.
- Définir qui répond et en combien de temps. Un signal sans réponse rapide perd sa crédibilité.
- Consigner chaque arrêt et s'attaquer aux plus fréquents avec un cycle PDCA.
Une petite entreprise peut commencer par un drapeau, une lampe ou un cordon. Le principe compte, pas l'équipement.
Le rôle du management et les erreurs fréquentes
Le jidoka dépend moins de la technologie que du comportement. Si un opérateur arrête la ligne et se fait réprimander, il ne l'arrêtera plus. Si le responsable ne vient jamais au poste, le signal devient décoration. Trois habitudes tiennent le système : remercier pour chaque arrêt, car l'arrêt est le système qui fonctionne et non un échec personnel ; aller tout de suite au poste regarder la pièce, la machine et la méthode, comme dans le genchi genbutsu ; exiger la cause racine, car un arrêt répété pour la même raison trahit une contre-mesure faible. Avec le temps, le nombre d'arrêts baisse parce que les causes les plus fréquentes ont été supprimées : moins de signaux allumés, et non plus de discipline pour les ignorer.
- Redémarrer la ligne sans enquêter sur la cause.
- Blâmer l'opérateur pour l'arrêt, ce qui cache les problèmes.
- Installer des capteurs sans définir ce qui est anormal.
- Un responsable qui ne répond pas au signal.
- Confondre jidoka et contrôle supplémentaire en fin de ligne.
- Vouloir tout automatiser avant de corriger le processus manuel.
Prochaine étape. Choisissez dès aujourd'hui un poste à défaut récurrent. Écrivez en une ligne ce qui y est anormal et décidez qui arrête l'opération et qui répond. En une semaine, comptez les arrêts et la cause la plus fréquente : ce relevé est la base de votre première amélioration. Pour le Lean dans son ensemble, voyez aussi l'article dédié.
Questions fréquentes
Qu'est-ce que le jidoka ?
La capacité des machines et des personnes à détecter une anomalie et à arrêter le travail immédiatement, en intégrant la qualité à chaque processus.
Jidoka et autonomation, est-ce la même chose ?
Oui. L'autonomation est un autre nom du jidoka : de l'automatisation avec une touche humaine.
Quels sont les deux piliers du Système de production Toyota ?
Le juste-à-temps et le jidoka. Le juste-à-temps livre le bon article au bon moment, et le jidoka garantit que seul le bon travail avance.
Quelle différence entre jidoka et poka-yoke ?
Le poka-yoke empêche ou détecte l'erreur. Le jidoka arrête le travail quand une anomalie apparaît et déclenche la réponse.
Le jidoka exige-t-il des machines automatisées ?
Non. Un opérateur qui arrête la ligne avec un cordon ou un bouton après avoir vu un défaut pratique déjà le jidoka.
Arrêter la ligne ne nuit-il pas à la productivité ?
À court terme si, mais cela évite de fabriquer des lots entiers défectueux. Une fois la cause corrigée, les arrêts deviennent moins fréquents.
Quel lien entre jidoka et andon ?
L'andon est l'outil qui rend l'arrêt visible et appelle de l'aide. C'est l'une des façons de pratiquer le jidoka.
Sources
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press, 1988.
- LIKER, J. K. The Toyota Way: 14 Management Principles from the World's Greatest Manufacturer. New York: McGraw-Hill, 2004.
Sources en anglais, sauf mention contraire.
Pour aller plus loin

À propos de l'auteur
Spécialiste en Lean Manufacturing et en gestion comportementale
Plus de 20 ans dans l'industrie automobile et la métallurgie (GM et Dana), praticien du Lean Manufacturing depuis 2006. Instructeur au SENAI et mentor du programme brésilien Brasil Mais Produtivo, il a réalisé du conseil, de la formation et des audits pour plus de 50 entreprises, en alliant qualité, productivité et développement des personnes.