- Qué es el jidoka
- Por qué detener la línea aumenta la productividad
- Los cuatro pasos del jidoka
- Ejemplo resuelto: el costo de dejar viajar el defecto
- Las herramientas del jidoka en la práctica
- Dónde rinde más el jidoka
- Cómo implementar el jidoka paso a paso
- Errores comunes
- Profundiza en el tema
- Próximo paso
- Preguntas frecuentes
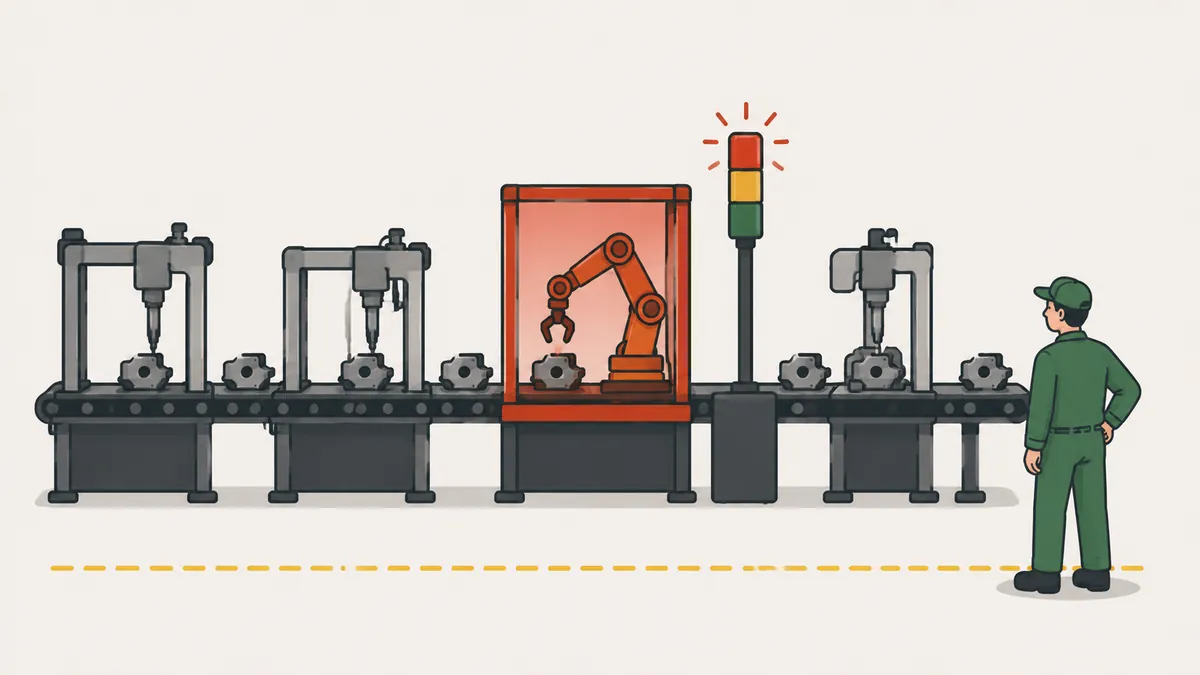
Qué es el jidoka
El jidoka consiste en dar a las máquinas y a los operarios la capacidad de detectar una condición anormal y detener el trabajo de inmediato. Así el defecto no pasa al proceso siguiente y la calidad se construye en cada etapa, en lugar de revisarse al final.
Es uno de los dos pilares del Sistema de Producción Toyota, junto con el just in time. También se llama autonomación: automatización con inteligencia humana. La máquina distingue sola una pieza buena de una mala, y la persona queda libre para atender más de un equipo.
El nombre viene de los telares automáticos de Sakichi Toyoda, que se detenían solos cuando se rompía un hilo, un hecho ampliamente documentado. La idea central es separar el trabajo de la persona del trabajo de la máquina. El jidoka no exige equipos caros: el operario que jala la cuerda y detiene la línea al ver un defecto también practica jidoka.
En la práctica, el jidoka cambia una pregunta por otra. En vez de preguntar cuántas piezas malas salieron hoy, la planta pregunta por qué no se detuvo la primera pieza mala.
Por qué detener la línea aumenta la productividad
Detenerse parece ir contra la productividad. El jidoka sostiene lo contrario. Cuando el trabajo se para en el instante del problema, la causa sigue presente y visible. Eso permite encontrarla y eliminarla, en vez de convivir con el defecto y clasificar piezas al final de la línea.
| Sin jidoka | Con jidoka |
|---|---|
| El defecto sigue a los procesos siguientes | El defecto se detiene donde nació |
| La inspección se hace al final de la línea | La detección ocurre en la fuente |
| La causa se descubre días después | La causa se investiga en el momento |
| Un operario vigila una máquina | Un operario atiende varias máquinas |
Una línea que nunca se detiene esconde sus problemas. Vuelven todos los días con otro nombre y pasan a ser parte de la rutina. El jidoka hace lo contrario: vuelve visible cada problema y fija un plazo para resolverlo.
Los cuatro pasos del jidoka
- Detectar la anormalidad, con un sensor, un calibre o el propio operario.
- Parar el trabajo (la pieza, la máquina o la línea) para que el defecto no avance.
- Corregir la condición inmediata, para que la producción vuelva a correr.
- Investigar la causa raíz e instalar una contramedida, para que el problema no regrese.
Los dos primeros pasos evitan la pérdida de hoy. Los dos últimos evitan la de mañana. Quien hace solo los tres primeros apaga el mismo incendio todos los días. La investigación puede usar los 5 porqués o un informe A3, según el tamaño del problema.
Ejemplo resuelto: el costo de dejar viajar el defecto
Ejemplo ilustrativo. Una línea tiene 4 puestos y produce 1 pieza por minuto. El costo acumulado de la pieza crece en cada puesto, porque cada etapa agrega material y mano de obra. La inspección final revisa el lote de 120 piezas. En el puesto 2, una herramienta desgastada empieza a hacer el agujero fuera de medida. Los valores están en R$ (reales brasileños); sirve cualquier moneda.
| Puesto | Operación | Costo acumulado por pieza |
|---|---|---|
| 1 | Corte | R$ 4 |
| 2 | Taladrado | R$ 9 |
| 3 | Montaje | R$ 15 |
| 4 | Acabado | R$ 22 |
| Escenario | Piezas defectuosas | Costo acumulado por pieza | Valor perdido |
|---|---|---|---|
| Sin jidoka (defecto hallado en la inspección final) | 120 | R$ 22 | 120 × 22 = R$ 2.640 |
| Con jidoka (el sensor detiene el puesto 2) | 1 | R$ 9 | 1 × 9 = R$ 9 |
Sin jidoka, las 120 piezas pasan por corte, taladrado, montaje y acabado antes de que alguien vea el error. Con jidoka, el sensor avisa del agujero incorrecto en la primera pieza. La línea se detiene, la herramienta se cambia en 10 minutos y la pérdida es una pieza de R$ 9. En el ejemplo la pieza se desecha en ambos casos; en la práctica, parte puede retrabajarse.
La lógica es simple: valor perdido = piezas hechas hasta la detección × costo acumulado en el punto de detección. Sin jidoka son 120 piezas a R$ 22. Con jidoka es 1 pieza a R$ 9. La pérdida baja de R$ 2.640 a R$ 9, unas 293 veces menos. Cuanto más tarde se halla el defecto, más piezas se hicieron y más valor se les agregó.
Los 10 minutos de parada cuestan 10 piezas de capacidad, y eso también entra en la cuenta. Aun así, el resultado es mucho mejor que descubrir el problema después de 120 piezas.
Las herramientas del jidoka en la práctica
- Andon: la señal luminosa que llama al líder cuando un sensor o el operario detecta el problema.
- Poka-yoke: dispositivo que impide el error o hace imposible que pase inadvertido.
- Sensores y calibres: verifican medida, presencia de pieza, torque o posición en cada ciclo.
- Parada en posición fija: la línea se detiene en un punto definido del ciclo, y no en medio de una operación.
- Gestión visual: tableros y señales que muestran el estado del puesto, como en la gestión visual de tableros e indicadores.
Jidoka, poka-yoke e inspección final
| Práctica | Momento | Qué hace |
|---|---|---|
| Poka-yoke | Antes o durante la operación | Previene el error o lo detecta en el acto |
| Jidoka | Cuando aparece la anormalidad | Detiene el trabajo y activa la respuesta |
| Inspección final | Después de todo el proceso | Separa lo bueno de lo malo sin eliminar la causa |
Las prácticas se complementan. El poka-yoke reduce la probabilidad de error, el jidoka asegura que el error que se escape se detenga en el acto, y la inspección final queda como última barrera, no como la principal.
Dónde rinde más el jidoka
Empieza donde el defecto es caro o peligroso. Los mejores candidatos son:
- Operaciones con mucho valor agregado antes de la inspección, como el puesto 2 del ejemplo, seguido de montaje y acabado.
- Procesos que dependen de una herramienta o un ajuste que se desgasta.
- Características de seguridad o de función, donde la falla llega al cliente como riesgo.
- Puestos con defecto repetitivo, identificados en un diagrama de Pareto de desperdicio.
No todo defecto pide un sensor. Si la falla es rara y barata, una revisión del operario en su puesto puede bastar. Usa el costo del ejemplo como criterio: ¿cuánto vale detenerse temprano? Si la respuesta son pocos pesos por pieza, la detección debe ser barata. Si son miles por lote, se justifican un sensor dedicado y un análisis de causa más profundo.
Cómo implementar el jidoka paso a paso
- Elige un puesto crítico, con defectos frecuentes o costo alto, y empieza por él.
- Define qué es anormal: medida fuera de tolerancia, tiempo superior al ciclo, pieza faltante.
- Elige el medio de detección: sensor, calibre o revisión del operario.
- Da autoridad para parar. El operario debe saber que no será castigado por activar la señal.
- Define quién responde y en cuánto tiempo. Una señal sin respuesta rápida pierde credibilidad.
- Registra cada parada y trata las más frecuentes con un ciclo PDCA.
Una empresa pequeña puede empezar con una bandera, una luz o una cuerda. Importa el principio, no el equipo.
El papel del liderazgo
El jidoka depende menos de la tecnología y más del comportamiento. Si el operario detiene la línea y recibe un regaño, no volverá a detenerla. Si el líder no va al puesto, la señal se vuelve adorno. Tres actitudes sostienen el sistema:
- Agradecer cada parada. La parada es el sistema funcionando, no una falla de la persona.
- Ir al puesto de inmediato y mirar la pieza, la máquina y el método, como en el genchi genbutsu.
- Exigir la causa raíz. Una parada repetida por el mismo motivo indica una contramedida débil.
Con el tiempo, el número de paradas baja, porque se eliminaron las causas más frecuentes. Ese es el resultado esperado: menos señales encendidas, no más disciplina para ignorarlas.
Errores comunes
- Detener la línea y volver a producir sin investigar la causa.
- Culpar al operario por la parada, lo que esconde los problemas.
- Instalar sensores sin definir qué es anormal.
- Un líder que no responde a la señal.
- Confundir jidoka con más inspección al final de la línea.
- Intentar automatizar todo antes de resolver el proceso manual.
Profundiza en el tema
Para ver cómo funcionan las señales en detalle, lee la guía de andon. Para la parte de resolución de problemas del paso cuatro, consulta la metodología A3.
Próximo paso
Elige hoy un puesto con defecto recurrente. Escribe en una línea qué es anormal allí, y define quién detiene la operación y quién responde. En una semana, cuenta cuántas paradas hubo y cuál fue la causa más frecuente. Ese registro es la base de la primera mejora.
Después toma la causa que más se repite y aplica un informe A3 o los 5 porqués. Cuando esté resuelta, estandariza la solución y pasa al siguiente puesto. Así el jidoka se extiende por la planta sin grandes inversiones, un puesto a la vez.
Preguntas frecuentes
¿Qué es el jidoka?
Es la capacidad de máquinas y personas de detectar una anormalidad y detener el trabajo de inmediato, construyendo calidad en cada proceso.
¿Jidoka y autonomación son lo mismo?
Sí. Autonomación es otro nombre del jidoka: automatización con inteligencia humana.
¿Cuáles son los pilares del Sistema de Producción Toyota?
Just in time y jidoka. El just in time entrega el artículo correcto en el momento correcto, y el jidoka asegura que solo avance lo que está bien.
¿Cuál es la diferencia entre jidoka y poka-yoke?
El poka-yoke previene o detecta el error. El jidoka detiene el trabajo cuando aparece una anormalidad y activa la respuesta.
¿El jidoka exige máquinas automáticas?
No. Un operario que detiene la línea con una cuerda o un botón al ver un defecto ya practica jidoka.
¿Detener la línea no reduce la productividad?
La reduce a corto plazo, pero evita producir lotes enteros con defectos. Con la causa tratada, las paradas disminuyen.
¿Qué relación hay entre jidoka y andon?
El andon es la herramienta que vuelve visible la parada y pide ayuda. Es uno de los medios para practicar el jidoka.
Fuentes
- Lean Enterprise Institute. Jidoka. Lean Lexicon. https://www.lean.org/lexicon-terms/jidoka/
- Lean Enterprise Institute. Andon. Lean Lexicon. https://www.lean.org/lexicon-terms/andon/
- OHNO, T. El sistema de producción Toyota: más allá de la producción a gran escala. Barcelona: Gestión 2000.
- LIKER, J. K. Las claves del éxito de Toyota: 14 principios de gestión del fabricante más grande del mundo. Barcelona: Gestión 2000.
¿Quieres las herramientas listas para usar?
Descarga el e-book gratuito "Kit de Resolución de Problemas", con PDCA, A3, 5 Porqués e Ishikawa.
Descargar e-book
Sobre el autor
Especialista en Lean Manufacturing y Gestión del Comportamiento
Más de 20 años en la industria automotriz y metalmecánica (GM y Dana), especialista en Lean Manufacturing desde 2006. Instructor y mentor del SENAI en el programa Brasil Mais Produtivo, con consultorías, capacitaciones y auditorías en más de 50 empresas, uniendo calidad, productividad y desarrollo de personas.